 EN

the-technical-limitations-of-printing-details-on-ultrathin-custom-papers, the-technical-limitations-of-printing-details-on-ultrathin-custom-papers, /news
EN
2026/09/29
Když výrobci vyrábějí vlastních kouřových papírů s podrobnými logy a složitými motivy se setkávají se značnými technickými výzvami, které přímo ovlivňují kvalitu, trvanlivost a vizuální atraktivitu. Extratenké papírky, které jsou v průmyslu doutníkových papírků standardní, představují jedinečná omezení, která běžné tiskové stroje a techniky nemohou snadno překonat. Porozumění těmto omezením je nezbytné pro manažery značek, výrobce i dodavatele, kteří chtějí uvedením profesionálních vlastních lepených papírků na trh dodržet vysoce kvalitní standard.
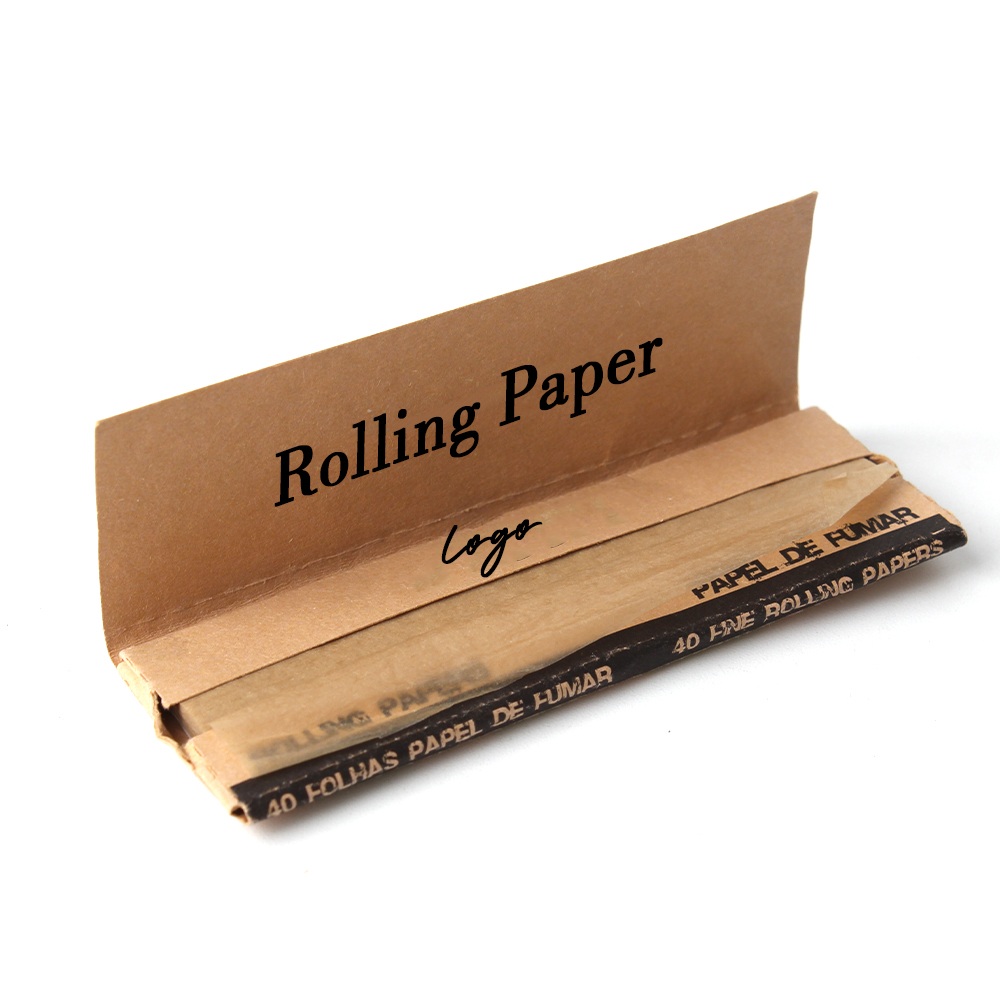
Výroba papíru s potiskem loga a značkového závitového papíru vyžaduje vyvážení estetických ambicí s materiální realitou. Ultra tenké podklady, obvykle v rozmezí 40 až 80 g/m², vyžadují specializované zařízení a přesnou kontrolu procesu, kterou mnoho standardních tiskových provozů prostě nemá. Tento článek zkoumá technické překážky spojené s potiskem jemných detailů na ultra tenkém závitovém papíru na míru a diskutuje praktické strategie pro dosažení profesionálních výsledků v rámci reálných omezení.
Ultra tenké podklady používané ve vlastních doutníkových papírech se chovají jinak než standardní tiskové papíry. Snížená hustota materiálu znamená menší povrch pro nanášení inkoustu a křehká struktura vláken je více náchylná ke zkreslení během tiskového procesu. Když vlastní lepený papír prochází tiskovým strojem, i nepatrné změny tlaku mohou způsobit vrásčení, prohnutí nebo roztržení podkladu. Výrobní linky pracující vysokou rychlostí tyto rizika ještě zvyšují, protože papír se rychle pohybuje skrz několik zpracovatelských fází a jakýkoli mechanický stres se v průběhu celého běhu násobí.
Směr uspořádání vláken v ultra tenkých papírech také ovlivňuje přilnavost inkoustu a vykreslení jemných detailů. Značkový závitový papír musí zachovat svou strukturální integritu během tisku, vyražení, perforace a potahování lepidlem. Pokud podklad absorbuje příliš mnoho inkoustu příliš rychle, dále oslabuje papír a hrozí průnik inkoustu na opačnou stranu, což je nepřijatelné u premium závitových papírů na zakázku. Naopak pokud inkoust zůstává na povrchu bez dostatečné přilnavosti, odštěpuje se, vybledne a otírá se během balení, skladování a manipulace koncovým uživatelem.
Není-li uvedeno jinak, vlastní lepený papír má obvykle hladký povrch, aby zaručil konzistenci lepicího prostředku a poskytl vhodný povrch pro tisk. Ultra tenké druhy papíru však nemohou snášet silné povrchové úpravy, aniž by došlo ke ztrátě své přirozené pružnosti a hořlavosti – klíčových provozních požadavků na výrobní papír pro výrobu cigaret. Výrobci papíru s potiskem loga musí vybrat mezi zlepšenou čitelností tisku díky povrchovým úpravám a zachováním funkčních vlastností výrobku. Tato kompromisní situace přímo omezuje rozlišení podrobností, které lze dosáhnout u designů značkového výrobního papíru.
Rychlost pronikání inkoustu do ultra-tenkých podkladů je obtížné rovnoměrně ovládat. Jemné čáry, malý text a složité detaily loga vyžadují konzistentní tloušťku inkoustové vrstvy, avšak pórovité ultra-tenké papíry mohou inkoust nasávat nerovnoměrně. Také rychlost sušení se stává kritickou; pokud se papír suší příliš pomalu, dochází ke smazání a přenosu inkoustu. Pokud se suší příliš rychle, může inkoust prasknout a odlupovat se, zejména pokud se podklad ohýbá během manipulace nebo použití. Tyto protichůdné požadavky znamenají, že výroba speciálních rolling papers s jemnými fotografickými detaily nebo extrémně tenkými čarami loga nemusí být technicky proveditelná v rámci současných průmyslových standardů.
Většina standardních zařízení pro ofsetové a flexografické tiskové techniky byla navržena pro podklady s gramáží vyšší než 80 g/m² a neposkytuje přesnost potřebnou pro ultra tenké materiály. Speciální rulový papír vyžaduje specializované konfigurace tiskových strojů, které působí řízeným a rovnoměrným tlakem po celé šířce listu, aniž by způsobily poškození. Flexografický tisk, často používaný při výrobě značkového rulového papíru, využívá elastomerní desky, které se dokážou přizpůsobit drobným nerovnostem povrchu, avšak i tato metoda potíže má s reprodukcí extrémně jemných detailů na ultra tenkém speciálním lepeném papíru.
Digitální tisková technologie nabízí lepší kontrolu detailů a rychlejší nastavení ve srovnání s tradičním offsetem, ale digitální tiskové stroje mají také omezení při zpracování extrémně tenkých materiálů. Ukládání inkoustu v digitálních systémech může být pro jemné podložky nadměrné, což vede k nasycení a rozmazání inkoustu. Navíc digitální zařízení obvykle pracuje pomaleji než flexografické linky, čímž se zvyšují náklady na jednotku u velkosériových zakázek na potiskovaný ruční papír. Pro výrobce, kteří hledají rovnováhu mezi cenovou výhodností a kvalitou u papíru s potiskem loga, má výběr zařízení přímý dopad na proveditelnost i ceny.
Dosáhnout přesné barevné registrace a zarovnání vícebarevných tisků na ultra tenkých papírech je technicky náročné. Značkové rolling papíry často obsahují loga ve dvou nebo třech barvách, a jakékoli nesoulad v zarovnání způsobuje viditelné vady, které poškozují vnímání značky. Ultra tenké podložky vykazují během tisku větší rozměrové změny než těžší druhy papíru – změny vlhkosti, kolísání teploty i mechanické napětí způsobují mikro-posuny polohy papíru. Výroba značkových rolling papírů vyžaduje přísně regulované prostřední podmínky a pokročilé systémy registrace, aby bylo možné udržet barevné zarovnání po celou dobu výroby.
Dosahnutí jemných detailů v logu na vlastních lepicích papírech vyžaduje také sofistikované polotónové síťování a kontrolu bodů. Malé body a jemné tloušťky čar jsou na hranici rozlišení flexografického tisku; pokud jsou body příliš malé, mohou během tisku zmizet nebo se stát nekonzistentními. Pokud jsou tloušťky čar příliš jemné, mohou se rozpadnout nebo nepravidelně zaplnit. Tyto technické omezení znamenají, že některá loga nelze na extrémně tenkých vlastních kouřových papírech reprodukovat věrně bez zjednodušení nebo přepracování za účelem přizpůsobení výrobním realitám.
Úspěšná výroba individuálních kouřových papírků s podrobným značkováním vyžaduje úzkou spolupráci mezi designéry a výrobci již od fáze návrhu. U designů papírků s potiskem loga je třeba upřednostňovat silné čáry, široké mezery a střední míru složitosti, aby byla zajištěna reprodukovatelnost na extrémně tenkých materiálech. Místo toho, aby se design snažil překonat omezení materiálu, chytrý návrh využívá přirozené vlastnosti individuálních lepených papírků – minimalistické značkování, plné barevné plochy a strukturované rozložení často vytvářejí vizuálně působivější výsledky než příliš detailní grafiky na extrémně tenkých materiálech.
Výběr podkladu je také velmi důležitý. Prémiové vlastní doutníkové papírky mohou využívat mírně tlustší sortimenty – v rámci přijatelného rozsahu pro hořecí vlastnosti – pokud je pro značku nezbytné podrobné potiskování. Některé výrobce kombinují ultra tenký papír s mírně těžšími základními materiály v konkrétních oblastech, kde se nachází značka, avšak to zvyšuje složitost výrobního procesu i náklady. Alternativně lze vzhled potisknutého papírku s logem a vnímanou kvalitu zlepšit vhodným výběrem bílosti a povrchové úpravy papíru během jeho zakoupení, aniž by bylo nutné využívat pokročilé techniky potiskování.
Přísné environmentální řízení je klíčové pro úspěšnou výrobu značkových kouřových papírů. Kontrola teploty a vlhkosti v tiskárně snižuje rozměrové změny papíru a zlepšuje konzistenci registrace. Pravidelná kalibrace tiskových strojů, pravidelné čištění tiskových desek a sledování viskozity inkoustu a barevné hustoty v reálném čase pomáhají výrobcům udržovat konzistenci při výrobě velkých šarží individuálních kouřových papírů. Výrobci vysoce kvalitních lepených papírů používají systémy inline kontrolního zkoušení, které detekují a odmítají vadné kusy ještě před balením, čímž chrání značku i spokojenost zákazníků.
Investice do moderního flexografického zařízení speciálně navrženého pro ultra-tenké materiály přináší lepší výsledky než pokusy nutit standardní tiskové stroje k provádění této práce. Specializované směsi, inkousty formulované pro substráty s nízkou absorpcí a pokročilé systémy anilox válců také přispívají k úspěšné výrobě potištěného papíru s logem. Ačkoli tyto investice zvyšují výrobní režii, umožňují výrobcům dodávat vysoce kvalitní značkový kotoučový papír, který ospravedlňuje vyšší ceny a posiluje zákaznickou loajalitu díky nadprůměrné kvalitě.
Extrémně jemné detaily, jako jsou tenké čáry, malý text nebo polotónové fotografie, jsou technicky náročné při tisku na ultra tenkým vlastním ručním papíru a nemusí se ve všech sériích výroby věrně reprodukovat. Většina výrobců doporučuje zjednodušit návrhy, aby se zajistila konzistentní kvalita při výrobě vlastního lepicího papíru a papíru s potiskem loga. Spolupráce s výrobcem během vývoje návrhu vám umožní určit, které prvky loga lze věrně reprodukovat a které mohou vyžadovat úpravu.
Flexografický tisk zůstává průmyslovým standardem pro výrobu vysoce objemových vlastních cigaretových papírků, protože nabízí rychlost, cenovou efektivitu a rozumnou reprodukci detailů. Pro nižší objemy nebo extrémně složité motivy může digitální tisk poskytnout lepší detaily, avšak za vyšší náklady na jednotku. Dodavatelé vlastních lepených papírků obvykle doporučují flexografii pro standardní až středně složité návrhy a navrhují digitální alternativy pouze tehdy, když ekonomika objemu nebo požadavky na návrh ospravedlní vyšší cenu.
Spolupracujte s výrobcem vámi určených potištěných papírů co nejdříve v průběhu návrhového procesu, abyste zajistili, že váš logotyp a prvky značky odpovídají technickým parametrům jejich tiskařského zařízení. Požádejte o vzorky nebo kontrolní tisky na přesném podkladu, který plánujete použít, a ověřte, zda barvy, vzájemné vyrovnání (registration) a ostrost detailů vyhovují vašim požadavkům. Většina renomovaných výrobců lepených papírů na míru a papírů s potiskem loga poskytuje návod pro návrh a kontrolu vzorků zdarma, aby vám pomohla dosáhnout nejlepších možných výsledků v rámci realistických výrobních omezení.

