 EN

how-to-reduce-deformation-in-bulk-filter-tip-shipments, how-to-reduce-deformation-in-bulk-filter-tip-shipments, /news
EN
2026/09/04
Suodatinkärkien kokonaisuuden säilyttäminen eräsuodatinkärjet edustaa merkittävää haastetta jakelijoille, vähittäiskauppiaille ja valmistajille, jotka toimivat tupakointi- ja pyöritystarvikkeiden alalla. Kun mukautettuja suodatinkärkiä tilataan erämuodossa tuotantolaitoksista loppukäyttäjille alueellisten ja kansainvälisten markkinoiden yli, tuotteet kohtaavat useita rasitteita, kuten värähtelyä, puristusta, lämpötilan vaihteluita ja kosteuden vaikutusta. Suodatinmuodonmuutokset kuljetuksen aikana eivät ainoastaan vähennä tuotteen houkuttelevuutta, vaan vaikuttavat myös kuluttajatyytyväisyyteen ja aiheuttavat kalliita palautuksia. Tehokkaiden kuljetussuojastrategioiden käyttöönoton ymmärtäminen on välttämätöntä kaikille yrityksille, jotka käsittelevät suuria määriä suodatinkärkierätilauksia.
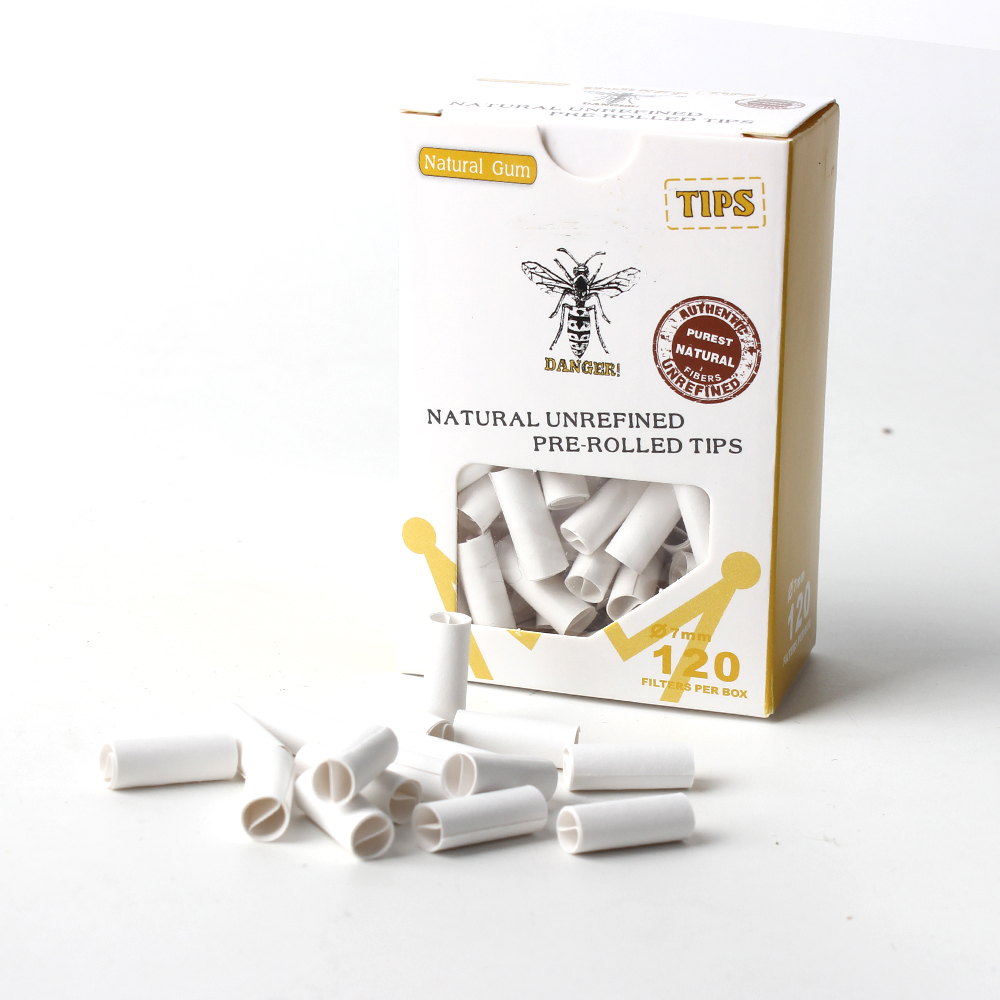
Suodatinkärkien fyysinen haavoittuvuus johtuu niiden materiaalikoostumuksesta ja mittojen tarkkuusrajoista. Useimmat suodatinkärjet valmistetaan selluloosa-asetaatista, puupastasta tai erityisistä paperiseoksista, jotka säilyttävät jäykkyytensä normaaleissa olosuhteissa, mutta muotoutuvat kestävän paineen tai haitallisesti vaikuttavan ympäristön vaikutuksesta. Viennin pakkaamisen ja kuljetuksen aikana suuret määrät kärkiä altistuvat pinottujen kuormien, konttien siirtymän ja ulkoisen paineen vaikutukselle, mikä voi pysyvästi muuttaa niiden muotoa, halkaisijaa tai pinnanlaatua. Muotoutunut suodatinkärki ei voi suorittaa tarkoitustaan asianmukaisesti, mikä johtaa huonoon käyttäjäkokemukseen ja mahdolliseen maineen vahingoittumiseen teidän merkkinne osalta.
Suodattimen muodonmuutoksen yleisin syy erämaisissa kärkieräpakkauksissa on liiallinen pinonpaine yhdistettynä riittämättömään sisäiseen vaimennukseen. Kun kärkierät pakataan löysästi tai niiden väliin käytetään vähän vaimennusmateriaalia, yläkerrosten paino puristaa alapuolella olevia suodattimia, mikä aiheuttaa pysyvän muodon menetyksen. Tämä ongelma pahenee pitkän matkan kuljetuksissa, joissa kontit altistuvat toistuville puristusvoimille käsittelälaitteiden, varastojen pinonnassa ja kuljetusajoneuvojen värähtelyssä. Viennin pakkausstandardien on otettava huomioon useiden käsittelykierrosten kumulatiivinen vaikutus, ei ainoastaan alkuperäinen pakkausvaihe.
Kosteuden ja lämpötilan vaihtelut ovat kriittisiä ympäristötekijöitä suodattimien muodonmuutosten estämiseksi. Selluloosapohjaisten suodatinkärkien materiaali imee kosteutta ympäröivästä ilmasta, mikä aiheuttaa niiden turvotumista ja tarkan sylinterimäisen muodon menettämistä. Kun lämpötila laskee kuljetuksen aikana – erityisesti jäähdytyskonttien sisällä tai kylmänä vuodenaikana tapahtuvassa kuljetuksessa – materiaali muuttuu haurkaaksi ja alttiiksi halkeamille ja vääntymiselle. Toisaalta kuumuuteen altistuminen voi pehmentää materiaalia ja mahdollistaa muodonmuutoksen, joka asettuu pysyvästi, kun suodattimet jäähtyvät. Tehokas kuljetussuojaus vaatii sekä kosteus- että lämpötilatasapainon hallintaa koko toimitusketjussa.
Vientipakkausten parantaminen alkaa sopivien vaimennus- ja esteaineiden valinnalla. Polyeteenikovaa, ilmapussit ja aaltopahvin sisäosat ovat todistettuja ratkaisuja paineeseen perustuvan suodattimen muodonmuutoksen vähentämiseksi erinäisissä kärkikäsittelytavaroissa. Jokainen suojaava kerros toimii iskunvaimentimena, jakaa puristusvoimat laajemmalle pinnalle ja estää pistekuormituksen, joka aiheuttaa pysyvän muodon menetyksen. Korkean arvon tai herkille lähetyskokoelmille kannattaa harkita monikerroksisia aaltopahvin laatikoita, joissa on kuplanmuoviset kulmatuet ja sisäosat, jotka luovat erillisiä osioita eri tuoteryhmille. Nämä suunnitteluparannukset estävät siirtymistä ja kitkumia kuljetuksen aikana, mikä usein aiheuttaa sekä ulkonaisia että rakenteellisia vaurioita.
Ilmastollisen kosteuden hallinta kuljetuskonttien sisällä on perustavanlaatuista suodattimien muodonmuutosten estämiseksi vientipakkausprosesseissa. Piidioksidipohjaiset kosteusimeet tai kalsiumkloridipaketit, jotka sijoitetaan strategisesti pakkaus sisälle, imevät ylimääräistä kosteutta ennen kuin se pääsee imeytymään suodatinmateriaaliin. Suurten vinkkierien erätoimituksissa kosteusimeiden määrä lasketaan pakkaustilavuuden ja kuljetusreitin aikana odotettavan ympäröivän ilmastollisen kosteuden perusteella. Höyryesteiset kalvot luovat lisätiukennuksen, joka rajoittaa ilmanvaihtoa ja pitää kontin sisällä kosteustasot vakaina. Monet menestyneet suurten vinkkierien jakelijat käyttävät kosteusimeiden seurantakortteja, jotka vaihtavat väriään, kun kosteusimeet ovat täynnä, mikä tarjoaa visuaalisen vahvistuksen siitä, että kuljetussuojajärjestelmät toimivat oikein.
Säilyttämällä lämpötila tasaisena koko kuljetussuojelun ajan voidaan estää lämpöstressi ja materiaalin haurastuminen. Lämmöneristetyt kuljetusastiat lämpötilansäätöpakkauksineen auttavat pitämään sisäisen lämpötilan vakautta, vaikka ulkoiset olosuhteet vaihtelisivat merkittävästi. Suurten erien yleiskäyttöisten suodatinkärkien vientipakkaamiseen erilaisiin ilmastovyöhykkeisiin kannattaa harkita ilmastointilaatikoita, jotka säilyttävät lämpötilan 18–25 asteen välillä, mikä on optimaalista suodatinmateriaalin vakauden kannalta. Yli 10 asteen lämpötilan vaihtelut yhden kuljetuskierron aikana voivat aiheuttaa laajenemis- ja kutistumiskyklejä, jotka heikentävät materiaalin rakennetta ja edistävät suodattimen muodonmuutoksia.
Tiukojen tarkastusprotokollien käyttöönotto ennen lähettämistä varmistaa, että vain vahingoittumattomat suodattimet siirtyvät vientipakkausprosessiin. Mittaa suodattimien mitat useissa kohdissa pituussuunnassa varmistaaksesi, ettei ennalta olemassa olevaa muodonmuutosta ole ennen lähetyksen aloittamista. Mukautettujen suodatinkärkien erinäisissä tilauksissa dokumentoi perusmitat ja vertaa valmiita tuotteita näihin standardeihin ennen kuin ne ladataan kuljetuskontteihin. Tämä laatuportti estää suojavarojen hukkaamisen jo vaurioituneisiin tuotteisiin ja tarjoaa selkeää tietoa mahdollisten suodattimen muodonmuutosten selvittämiseen toimituksen jälkeen.
Suodatinkärkien järjestely kuljetuskonttien sisällä vaikuttaa suoraan vääntymisriskiin vientipakkausvaiheen aikana. Aseta suurimman osan kärkiä pystysuoraan aina kun mahdollista, sillä tämä asento jakaa painetta tasaisemmin sylinterimäisen akselin suuntaan verrattuna vaakasuoraan pinottavuuteen. Kun pystysuora pakkaus ei ole mahdollista, varmista, että vaakasuorat pinot eivät koskaan ylitä korkeus-halkaisija-suhteita, jotka aiheuttaisivat turvattomia puristusalueita. Matkan aikana tapahtuva pinon asennon kiertäminen, joka saavutetaan kuljettajan käsittelyvaatimusten avulla, voi uudelleenjakaa painepisteitä ja vähentää paikallista suodatinkärkien vääntymistä. Tärkeissä suurissa suodatinkärkien tilauksissa käytä jakopaneelikytkimiä, jotka jakavat tuotteen pienempiin osiin ja estävät suuria puristuskuormia muodostumasta missään paketin yksittäisessä alueessa.
Selkeä viestintä kuljetusliittymien kanssa erikoissuodatinkärkien erätilausten haurausvaatimuksista parantaa huomattavasti käsittelytapoja koko toimitusketjussa. Anna kuljetusliittymille tarkat ohjeet enimmäispinon korkeudesta, käsittelyvaroituksista ja tarkastuspisteistä reitin varrella. Monet ammattimaiset logistiikkapalveluntarjoajat tarjoavat erikoiskäsittelypalveluita, joihin kuuluu ilmastointi, vähennettyjen värähtelyjen aiheuttama kuljetus sekä hidastettu toiminta suodattimen muodonmuutosten riskin vähentämiseksi. Dokumentoi kaikki käsittelymenettelyt ja luo palauteketjut kuljetusliittymien kanssa, jotta voit tunnistaa, mitkä reitit, vuodenaika tai käsittelyprotokollat liittyvät korkeampaan suodattimen muodonmuutosten määrään teidän toimituksissanne.
Pääasiallinen syy on liiallinen pinonpaine yhdistettynä riittämättömään sisäiseen pehmennykseen vientipakkausta varten. Kun suurtilavuusputkia sisältävät kontit kokevat toistuvaa puristusta ja käsittelyvoimia ilman asianmukaisia kuljetussuojamateriaaleja, suodattimet menettävät alkuperäisen sylinterimäisen muotonsa pysyvästi. Ympäristötekijät, kuten kosteus ja lämpötilan vaihtelut, kiihdyttävät tätä ongelmaa heikentämällä materiaalin rakennetta jo ennen mekaanisen rasituksen syntymistä.
Kuivaimen määrä riippuu säiliön tilavuudesta, arvioidusta kuljetusajasta ja kuljetusreitin ilmastovyöhykkeistä. Yleinen sääntö on käyttää 5–10 grammaa piidisilikagelia jokaista kuutiodesimetriä pakkaustilaa kohden standardissa suurtuotannossa valmistettujen suodatinkärkien viennissä. Tarkkaile kuivaimen kyllästymistä indikaattorikorttien avulla ja lisää kuivaimen määrää 25–50 prosenttia, jos lähetys kulkee korkean kosteuden alueiden kautta tai kuljetusaika ylittää kaksi viikkoa, mikä varmistaa yhtenäisen suojan koko matkan ajan.
Pysyvä suodattimen muodonmuutos ei ole kääntettävissä, kun materiaalin rakenne on muuttunut. Joitakin pieniä ulkonaisia muodonmuutoksia saattaa näyttää paranevan, jos suodattimet säilytetään hallitussa ympäristössä, mutta rakenteellinen muodon menetys on peruuttamatonta. Tämä tekee ennaltaehkäisevästä kuljetussuojasta ja oikeasta vientipakkauksesta alkuperäisessä kuljetuksessa ainoan toimivan tavan varmistaa mukautettujen suodatinkärkien erätilauksien laatu koko toimitusketjussa.

