 EN

how-to-keep-brand-colors-consistent-across-cone-and-packaging, how-to-keep-brand-colors-consistent-across-cone-and-packaging, /news
EN
2026/08/27
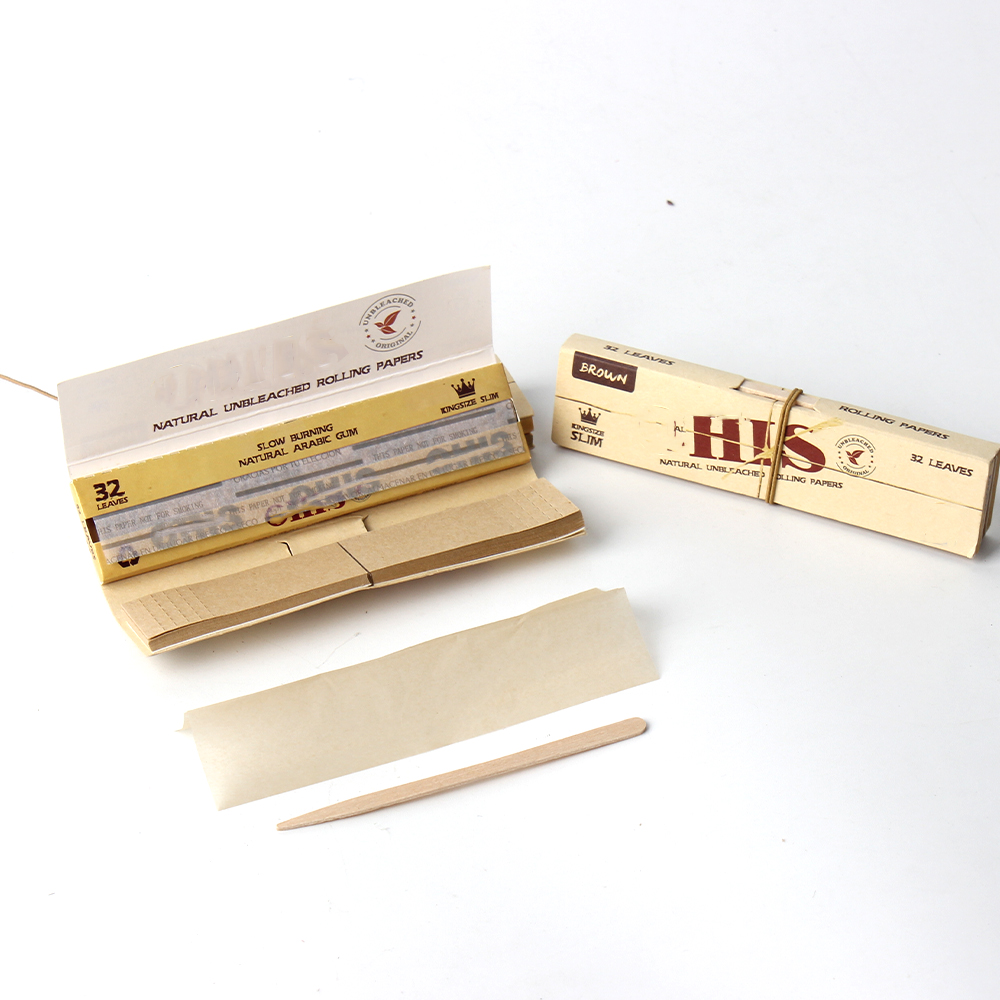
Manter a coherencia visual en todos os puntos de contacto da marca é esencial para construír o recoñecemento da marca e a confianza dos clientes. Cando traballa con conos preenrolados con logo personalizado deseños, o reto de manter as cores da marca perfectamente aliñadas entre a impresión nos conos e o empaquetado personalizado convértese nun factor crítico para a súa presenza no mercado. A inconsistencia cromática pode socavar a identidade da súa marca e crear unha percepción de baixa calidade, incluso cando o seu produto, por si mesmo, cumpra altos estándares.
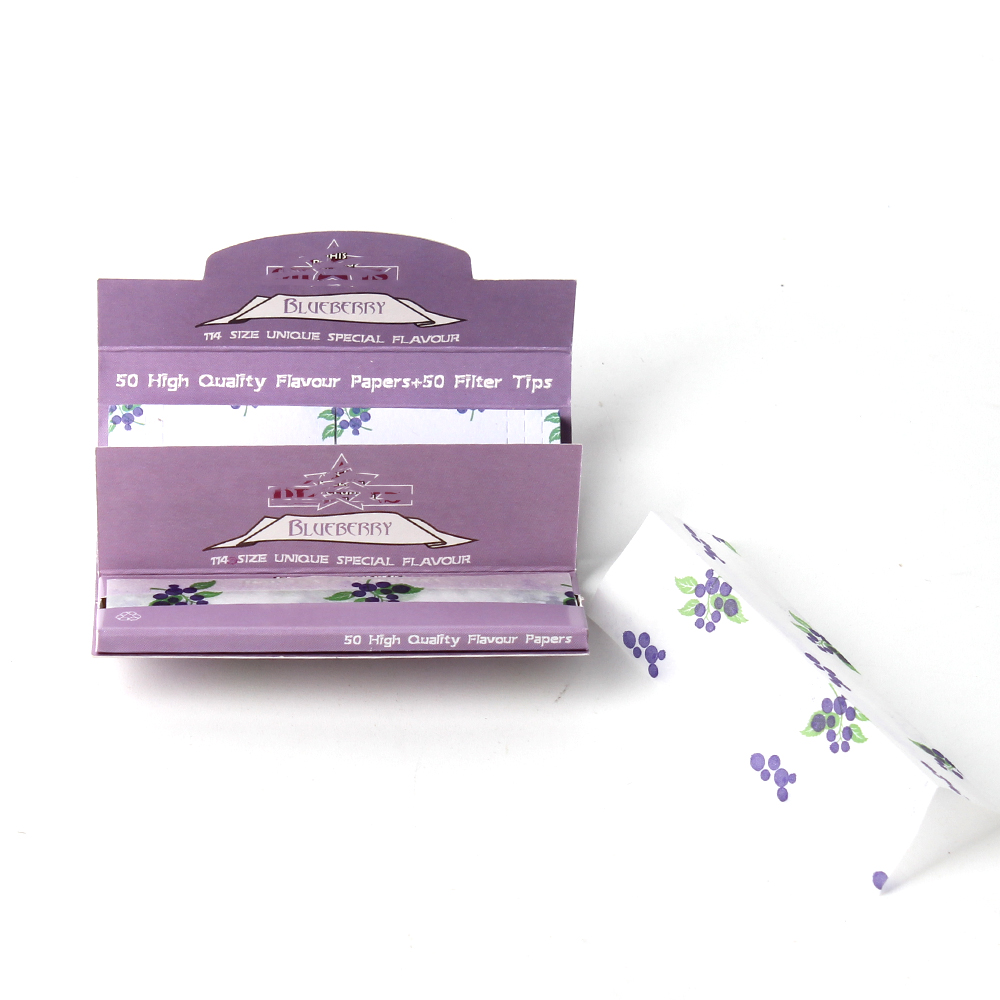
O proceso de xestionar as cores da marca en múltiples superficies de produción require unha planificación estratéxica, unha comunicación clara cos fabricantes e unha aproximación sistemática ao control de calidade. Sexa que estades lanzando unha nova liña de produtos ou actualizando unha marca existente, comprender como manter a consistencia cromática na impresión de conos e no embalaxe personalizado garante que cada interacción co cliente reforce a mensaxe da vosa marca e cree unha impresión coherente e profesional que impulse a fidelidade e as compras repetidas.
A base da consistencia cromática comeza coa definición dos cores exactas da súa marca empregando modelos de cor estandarizados do sector. En vez de confiar en descricións imprecisas como 'verde bosque' ou 'azul real', debe especificar as cores utilizando o Sistema de Correspondencia Pantone (PMS), CMYK, RGB ou códigos HEX, segundo os seus métodos de produción. Para a impresión en cono e o embalaxe personalizado, ter estas especificacións documentadas nun documento de directrices de marca garante que todos os fornecedores, vendedores e membros das equipas de produción traballen a partir do mesmo punto de referencia.
Cando cree as especificacións das cores da súa marca, considere como se verán esas cores baixo distintas condicións de iluminación e sobre superficies de diferentes materiais. Unha cor que parece perfecta nun envase brillante pode verse lixeiramente distinta sobre a superficie mate dun cono enrollado. Ao probar as cores da súa marca en ambos os materiais de antemán, pode axustar as especificacións para ter en conta estas variacións relacionadas co material. Esta aproximación preventiva evita reimpresións costosas e garante que a impresión dos seus conos e o seu envase personalizado manteñan unha harmonía visual a pesar das diferenzas nas superficies.
Unha comunicación clara coas fábricas de conos e envases é imprescindible ao xestionar as cores da marca en múltiplas series de produción. Proporcione ás fábricas especificacións de cor en varios formatos sempre que sexa posible. Inclúa unha referencia Pantone, un desglose CMYK e valores RGB para que as fábricas poidan verificar os axustes dos seus equipos independentemente do seu sistema interno de produción. Moitos erros de produción non proceden dun fallo do equipo, senón dunha mala comunicación sobre as expectativas de cor.
Solicite mostras aos fabricantes antes de comprometerse con tiradas de produción completas. Cando reciba mostras para a impresión dos seus conos e o seu embalaxe personalizado, avalíeas nas mesmas condicións de iluminación nas que os seus clientes verán o produto final. Esta proba no mundo real revela inconsistencias de cor que poden ser invisibles baixo a iluminación artificial da fábrica. Documente por escrito a súa aprobación das mostras e pida aos fabricantes que conserven rexistros dos axustes exactos de cor utilizados, para que as futuras tiradas de produción poidan coincidir coa referencia aprobada.
Os conos e os materiais de empaquetado presentan superficies fundamentalmente distintas para a aplicación da cor. Os conos preenrolados con deseños personalizados de logotipo implican normalmente a impresión sobre papel que pode ter unha base natural, lixeiramente crema, mentres que o empaquetado personalizado adoita empregar papeis máis brancos ou materiais especiais con acabados diferentes. Estas diferenzas nos materiais fan que a mesma tinta se vea lixeiramente distinta en cada superficie debido ao modo no que a luz se reflicte e é absorbida.
Para manter as cores da marca en todos estes distintos materiais, traballe cos fabricantes para crear axustes específicos de cor por material, mantendo ao mesmo tempo unha aparencia visual consistente á vista humana. Este concepto denomínase 'coincidencia visual' e é unha práctica estándar na impresión profesional. En vez de insistir en que se empreguen idénticos valores CMYK tanto na impresión en cono como no embalaxe personalizado, permítanse lixeiros axustes na fórmula que garanticen que a aparencia final da cor coincida co estándar da súa marca cando se vexan xuntas. Esta flexibilidade, guiada por unha comunicación clara e a aprobación de mostras, ofrece resultados superiores ca unha adhesión ríxida a especificacións únicas de cor.
Diferentes tecnoloxías de impresión afectan a como aparecen as cores da marca nos seus produtos. A impresión dixital, a flexográfica e a rotograbada tratan as cores de forma distinta, e a impresión de conos adoita empregar métodos diferentes dos da produción de envases personalizados. Comprender que método de impresión utiliza o seu fabricante para cada compoñente axúdalle a establecer expectativas realistas sobre as cores. Por exemplo, a impresión flexográfica en conos pode producir cores lixeiramente máis vivas ca a impresión dixital en envases, debido ao modo no que se aplica e se cura a tinta.
Solicitar aos fabricantes que mantengan porcentaxes consistentes de cobertura de tinta tanto nas impresións de conos como nas de embalaxe personalizada. A cobertura de tinta afecta directamente á intensidade e vivacidade da cor. Se unha instalación de produción aplica tinta cunha cobertura do 85 %, mentres que outra o fai cunha cobertura do 90 %, a diferenza de cor será visible para os clientes. Establecer normas escritas sobre a cobertura de tinta e incluír esta especificación nos contratos cos fabricantes para garantir a responsabilidade e a coherencia en todos os seus materiais de marca.
Estabelecer un proceso formal de verificación de cor que se leve a cabo en varias etapas da produción. Antes de comezar a produción, comparar as mostras do fabricante cunha mostra mestra de cor baixo condicións de iluminación estandarizadas. Durante a produción, implementar comprobacións regulares de cor na liña para detectar variacións de forma temprana. Despois da produción, levar a cabo inspeccións finais de calidade comparando os conos preenrolados acabados cos deseños personalizados do logotipo e as mostras de empaquetado lado a lado baixo condicións de iluminación consistentes.
Invista nun espectrofotómetro, un instrumento que mide a cor de forma obxectiva empregando lonxitudes de onda da luz en vez da observación subxectiva humana. Este dispositivo pode detectar variacións de cor tan pequenas como 0,5 unidades Delta E, moi por debaixo dos umbrais de percepción humana para a maioría das cores. Ao tomar lecturas co espectrofotómetro ao comezo, no medio e ao final das series de produción, créase un rexistro obxectivo da consistencia da cor. Esta aproximación baseada en datos para a verificación das cores da marca elimina as discrepancias e fornece aos fabricantes probas claras cando se requiren axustes.
Documente minuciosamente o seu proceso de aprobación de cores. Mantenha un ficheiro que conteña mostras aprobadas de impresión en cono e de empaquetado personalizado xunto coas súas especificacións de cor correspondentes. Este ficheiro mestre convértese na norma de referencia para todas as futuras series de produción e comparacións con fornecedores. Cando un novo fabricante ou instalación de produción comece a traballar cos seus materiais de marca, proporciónelle esta norma documentada para que comprendan desde o principio as súas expectativas respecto ás cores da súa marca.
Establecer criterios de aceptación claros para as variacións de cor. Definir tolerancias aceptables de Delta E para distintas familias de cores. Por exemplo, podería aceptarse unha variación de Delta E de ±1,0 para as cores neutras, pero requirirse ±0,5 para as cores primarias da marca. Ao establecer estes umbrais de antemán, créanse estándares obxectivos cara aos que os fabricantes poden traballar, en vez de deixarlles adiviñar as súas expectativas. Esta transparencia reduce as revisións de ida e volta e acelera os prazos de produción, mantendo ao mesmo tempo a coherencia das cores da marca que require en todos os materiais.
Distintos materiais absorben e reflicten a luz de forma distinta, e distintos métodos de impresión aplican a tinta con diferentes niveis de cobertura e procesos de curado. Os conos de papel adoitan ter unha base natural cremosa que interacciona coa tinta de forma distinta ao cartón de embalaxe branco intenso. Para manter a consistencia das cores da marca, traballe cos fabricantes para crear coincidencias visuais en lugar de fórmulas de tinta idénticas. Solicite mostras baixo condicións reais de iluminación antes de aprobar as series de produción, e use medidas feitas cun espectrofotómetro para verificar obxectivamente a precisión das cores.
Fornecer as especificacións de cor en múltiples formatos, incluídos os números Pantone, os porcentaxes CMYK e os valores RGB. Incluír mostras físicas aprobadas de impresión en cono e de embalaxe personalizada xunto coas especificacións escritas. Documentar todos os requisitos de cor nun documento formal de directrices de marca que se converta nunha parte dos seus contratos de fabricación. Solicitar aos fabricantes que conserven os rexistros das súas configuracións de cor para cada lote de produción, de xeito que os lotes futuros poidan facer referencia e coincidir co traballo anterior para garantir a consistencia.
Realice comprobacións de cor en tres puntos críticos: antes de comezar a produción, comparando as mostras coa súa referencia mestra; durante a produción, a intervalos regulares para detectar variacións de forma temprana; e despois da produción, cando se realicen as inspeccións finais de calidade. Empregue tanto a inspección visual baixo iluminación estandarizada como medicións obxectivas con espectrofotómetro para documentar a precisión das cores da marca. Para pedidos de gran volume de conos preenrolados con deseños personalizados de logotipo e empaquetado, realice comprobacións polo menos cada 500 unidades para asegurar que a consistencia cromática se manteña ao longo de toda a serie de produción.

