 EN

porosity-calibration-in-unbleached-paper-prerolled-cones, porosity-calibration-in-unbleached-paper-prerolled-cones, /news
EN
2026/09/22
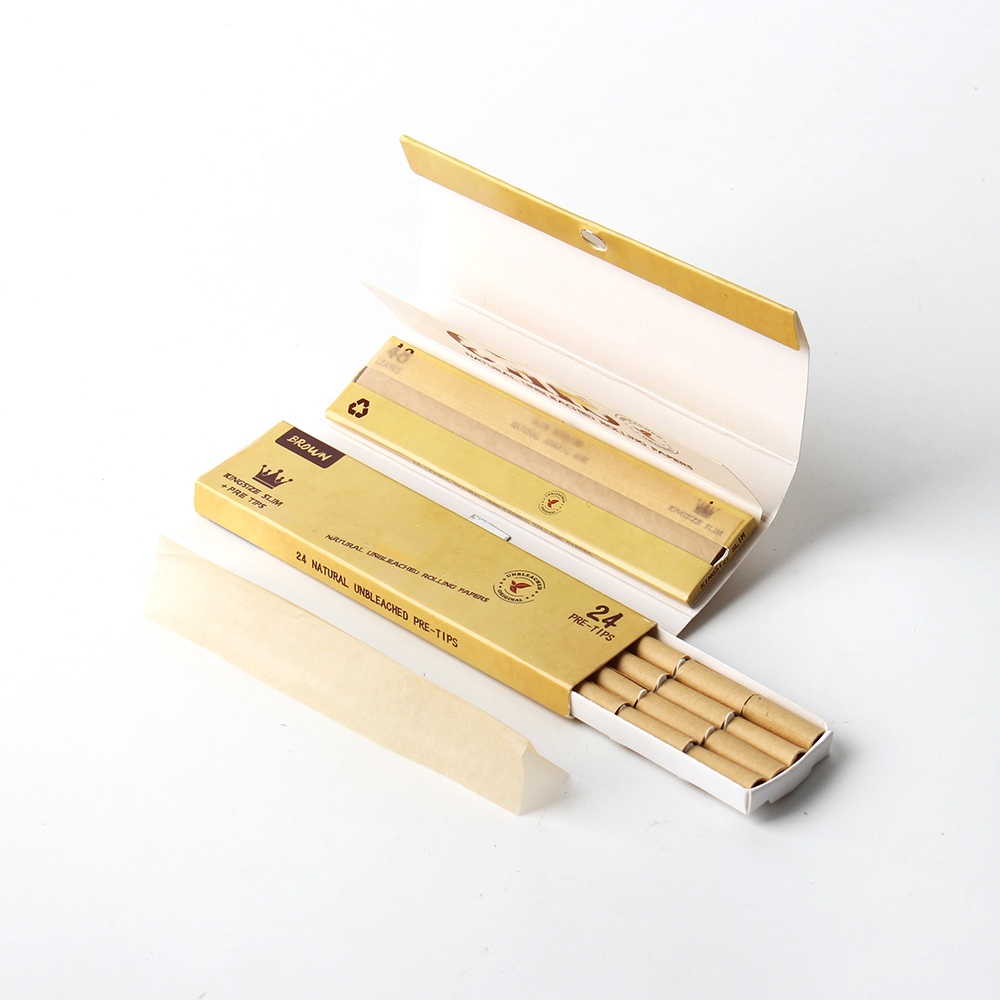
Porozumo kalibravimas yra vienas svarbiausių, tačiau dažnai nepastebimiausių kokybės gamybos aspektų. iš anksto suvynioti kūginiai vamzdeliai oro pralaidumo ir medžiagos vientisumo pusiausvyra tiesiogiai veikia vartotojo patirtį su produktu – nuo pirmojo įtraukimo iki galutinių pelenų savybių. Porozumo supratimas nebalintuose popieriaus kūgiuose reikalauja ištirti pagrindinį ryšį tarp pluošto tankio, oro srauto pasipriešinimo ir degimo greičio vientisumo.
Gamtinės rudos kūginės formos dalys, pagamintos iš nebalintų popieriaus kūginių dalių, kelia unikalių kalibravimo iššūkių lyginant su balintomis alternatyvomis. Cheminių balinimo reagentų nebuvimas reiškia, kad popierius išlaiko savo pradinę pluošto struktūrą ir drėgmės savybes, todėl gamintojams reikia taikyti tikslų porų kontrolę. Šis techninis giluminis aspektas veikia viską – nuo gamybos nuoseklumo iki galutinio vartotojo patenkintumo skirtingomis aplinkos sąlygomis ir naudojimo pageidavimais.
Porozumo matavimas nepablukintuose popieriaus kušonuose apima tuščiųjų erdvių procentinės dalies medžiagos matricoje nustatymą. Aukštesnės porozumo reikšmės padidina deguonies srautą, pagreitindamos degimo tempą, o žemesnės porozumo reikšmės sulėtina degimą ir sukuria pasipriešinimą įtraukimui. Kalibravimas užtikrina, kad kiekvienas gaminamas kušonas išlaikytų nuoseklią oro pralaidumą visose serijose, pašalinant neprognozuojamų rūkymo patirčių sąskaitą.
Pluošto sudėties ir porų struktūros sąsaja nulemia lėtai degančių kušonų veiksmingumą. Nepablukintas popierius natūraliai turi lignino ir hemiceliuliozės komponentų, kurie veikia porų geometriją. Gamintojams reikia subalansuoti šias natūralias savybes su pageidaujamomis degimo charakteristikomis, todėl visame gamybos cikle reikalinga sudėtinga bandymų įranga ir tikslūs gamybos valdymo mechanizmai.
Pramonės tyrimuose natūraliems rudiems kūgiams paprastai naudojamas oro pralaidumo matavimas, kurio metu prietaisais nustatomas tūrinis srautas per standartizuotus slėgio skirtumus. Iš anksto suvynioti kūgiai turi atitikti tam tikrus pasipriešinimo reikšmių reikalavimus, matuojamus, pavyzdžiui, Frazier oro pasipriešinimo vienetais ar kitais lygiaverčiais matavimo vienetais. Šie standartizuoti protokolai užtikrina, kad lėtai degantys kūgiai atitiktų vartotojų lūkesčius ir išlaikytų konkurencingus kokybės rodiklius rinkoje.
Kalibravimo procedūros apima statistinį atrankos būdu imamų gamybos serijų mėginių ėmimą: technikai iš kiekvienos partijos išbando kelis kūgius, kad patikrintų vientisumą. Leistinų oro pralaidumo reikšmių diapazonai nustato tolerancijos ribas, kurios atskiria aukštos kokybės produktus nuo žemesnės kokybės alternatyvų. Reguliarios kalibravimo ciklai neleidžia kokybės nuokrypiams ir užtikrina atitiktį nustatytiems veikimo parametrams.
Žaliavų pasirinkimas lemia galimą porų kiekio diapazoną nepablankuotuose popieriniuose konusuose. Pluošto šaltinis, pluošto gamybos metodai ir pluošto apdorojimo procesai nustato pradinę porų struktūrą dar prieš pradedant gamybą. Gamintojams, kurie dirba su natūraliais rudais konusais, reikia įsigyti aukščiausios kokybės krafto pluoštą, kuris išlaiko tinkamą pluošto ilgį ir sienelių storį, kad būtų užtikrinta pakankama konstrukcinė vientisumas, tačiau kartu išlaikytų pageidaujamą oro srauto charakteristiką.
Popieriaus gamybos metu naudojami priedai labai paveikia porų kiekio rezultatus. Sunkymo medžiagos, retencijos cheminiai reagentai ir drėgnosios zonos polimerai veikia pluoštų sukibimą bei likusią tuščią erdvę. Kalibravimo procedūros turi atsižvelgti į šiuos cheminius veiksnius, nes priedų dozavimo svyravimai sukelia atitinkamus pokyčius galutinėse lėtai degančių konusų porų kiekio matavimuose.
Drėgnos sąlygos kūrimo metu ties kūginėmis dalimis tiesiogiai veikia galutines porų kiekio reikšmes. Drėgmės kiekis, suspaudimo slėgis ir džiovinimo našumas visi veikia porų susidarymą ir pasiskirstymą. Gamintojai privalo kontroliuoti šiuos kintamuosius labai tiksliai, kad užtikrintų nuoseklumą visame gamybos cikle, ypač aukštos kokybės nebalintoms popierinėms kūginėms dalims, kurios skirtos kokybės reikalavimus keliantiems rinkoms.
Temperatūros kontrolė džiovinimo ciklų metu yra esminė porų kiekio stabilizavimui. Greitas džiovinimas gali įstrigti likusią drėgmę ir sukurti netolygią porų struktūrą, o nepakankamas džiovinimas neleidžia pasiekti tikslinio porų kiekio. Iš anksto suvyniotos kūginės dalys yra džiovinamos pagal specialius protokolus, kurie suderina gamybos efektyvumą su matmenų ir porų kiekio stabilumu, kuris reikalingas vartotojų patenkintumui.
Veiksminga poršumos kalibravimo procedūra apsaugo gamintojus nuo kokybės skundų ir prekių grąžinimų. Nuoseklūs lėtai degantys kušeliai, pastatyti ant stabilios poršumos pagrindo, užtikrina numatomą vartotojų patirtį, kuri stiprina prekės ženklo lojalumą ir rinkos reputaciją. Investicijos į kalibravimo infrastruktūrą ir nuolatinį stebėjimą yra būtina sąnaudų kontrolės strategija, kuri neleidžia brangiai kainuoti partijų atmestis ir reputacijos žalai.
Gamintojai privalo sukurti dokumentuotus kalibravimo protokolus, kurie apima reguliarų įrangos techninę priežiūrą, kontrolinių mėginių patvirtinimą ir taisomųjų veiksmų procedūras, kai matavimai išeina už leistinų ribų. Šios procedūrinės apsaugos užtikrina, kad natūralūs rudi kušeliai išlaikytų aukštos kokybės poziciją ir pateisintų kainos pranašumą prieš žemesnės kokybės alternatyvas.
Tinkamai kalibruoti nebalintų popieriaus kūginiai filtrai užtikrina aukščiausios kokybės rūkymo patirtį, kurią būdinga lygi degimo našta, sklandus įtraukimas ir visiškas medžiagos suvartojimas. Vartotojai šiuos privalumus pastebi iš karto ir sukuria pageidavimus tiems produktams, kurie nuosekliai pasireiškia kiekviename pirkime. Porų kalibravimas yra techninė pagrindas, kuris lemia suvokiamas kokybės skirtumus, veikiančius pirkimo sprendimus ir prekių ženklo pasirinkimą.
Gamtinės rudųjų kūginių filtrų spalvos patraukliai veikia vartotojus, ieškančius chemikalais neteptų produktų, nepaaukojant jų veiksmingumo. Kai porų kalibravimas atliekamas tiksliai, šie filtrai iš tikrųjų pranašesni už balintus analogus degimo nuoseklumo ir bendro pasitenkinimo požiūriu. Autentiškų medžiagų ir tikslaus gamybos procesų derinys sukuria galimybes skirtis nuo kitų produktų, kas pateisina rinkos pozicionavimą ir remia brangesnių kainų strategijas.
Porozinė struktūra reiškia tuščių erdvių procentinę dalį popieriaus medžiagoje. Iš anksto suvyniotuose kūgiuose porozinė struktūra tiesiogiai nulemia oro srauto pasipriešinimą ir degimo greitį. Didelė porozinė struktūra leidžia daugiau deguonies pasiekti degančią medžiagą, pagreitinant sunaudojimą, o mažesnė porozinė struktūra riboja oro srautą ir sukuria lėtesnio degimo savybes. Kalibravimas užtikrina, kad kiekvienas kūgis išlaikytų numatytą porozinės struktūros reikšmę, kad būtų pasiektas nuolatinis vartotojo patirties lygis.
Nebalintas popierius išsaugo savo natūralią pluošto struktūrą ir organines sudedamąsias dalis, kurios įtakoja porų geometriją kitaip nei chemiškai apdorotas balintas popierius. Natūralūs rudi kūgiai turi lignino ir kitų junginių, kurie veikia pluoštų sukibimą bei oro takų susidarymą gamybos metu. Gamintojai privalo koreguoti kalibravimo parametrus, kad atsižvelgtų į šiuos medžiagų skirtumus ir pasiektų lėto degimo našumą, atitinkantį vartotojų lūkesčius.
Nuosekli porų struktūra užtikrina numatomus degimo tempus, sklandžius įtraukimus ir vienodą pelenų susidarymą visą rūkymo sesiją. Tinkamai sukalibruoti lėto degimo kūginiai filtrai užtikrina vienodą našumą, kuriam vartotojai gali pasitikėti visuose produktuose. Netinkamas kalibravimas sukelia nesuderintumų: kai kurie kūginiai filtrai dega per greitai, o kiti trukdo įtraukimui, dėl ko vartotojai lieka nepatenkinti ir žymos reputacija patiria žalos.

