EN
structural-alignment-of-filter-tips-inside-prerolled-cones-during-production, structural-alignment-of-filter-tips-inside-prerolled-cones-during-production, /news
EN
Производња превалцирани конуси са филтром захтева прецизну уравњавање током производње како би се осигурала конзистентна квалитет и задовољство потрошача. Структурно усклађивање филтрова у предваритно ваљденим конусима директно утиче на искуство пушења, интегритет производа и репутацију бренда. Када се врхови филтера не правилно ускладе са конусном структуром папира, они се могу померати током паковања, транзита или употребе, што доводи до проблема са перформансама и незадовољства купца. Разумевање механике како се врхови филтера интегришу са предваритно ваљеним конусима помаже произвођачима да оптимизују своје производне процесе и одржавају конкурентне стандарде на тржишту додатака за пушење.
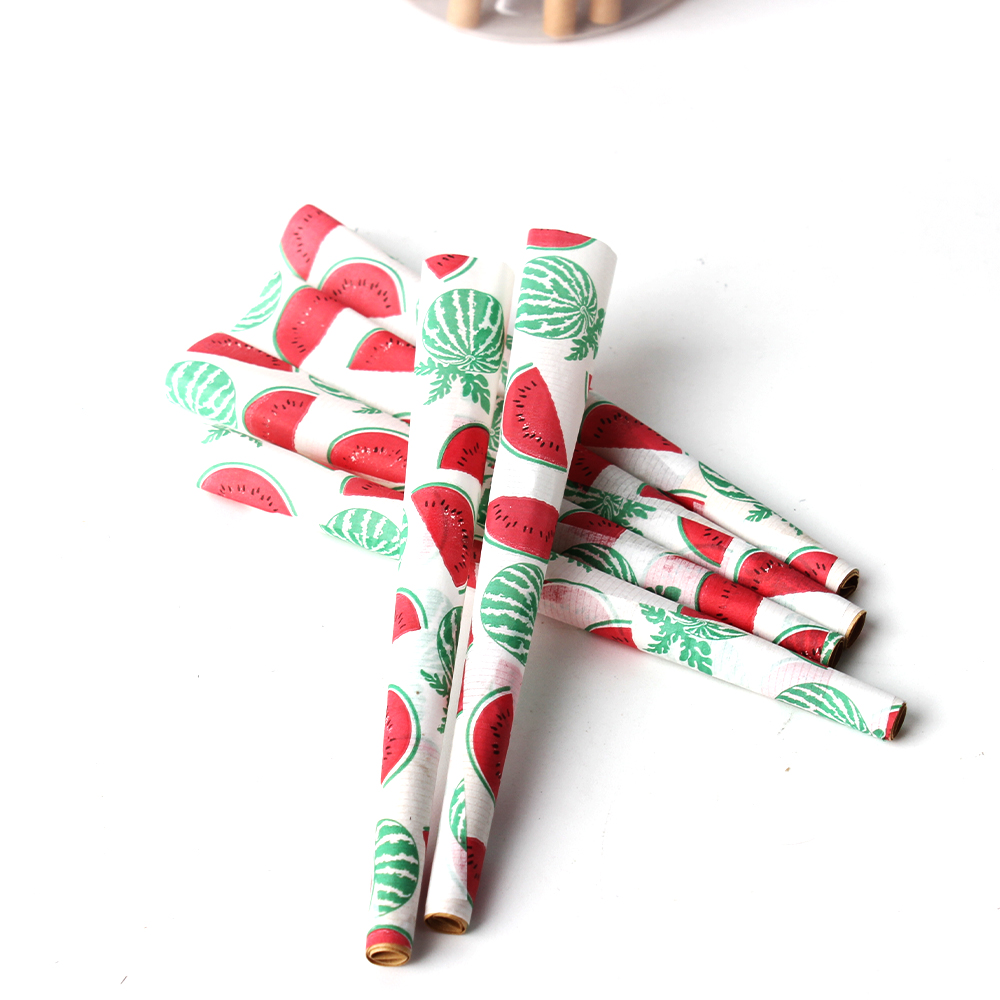
Модерне производне технике користе механичке и димензионалне контроле како би се одржао структурни интегритет интегрисаних филтерских конуса током целог производње. Процес усклађивања почиње током фазе формирања конуса и наставља кроз уношење филтера, позиционирање и коначно запечаћивање. Прецизни алати, системи калибрације и контроле квалитета заједно раде како би се осигурало да сваки предваритно ваљан конус са филтром испуњава тачне спецификације. Овај чланак истражује техничке захтеве, изазове производње и најбоље праксе за одржавање доследног структурног усклађивања у конусном папиру са производњом врха.
Превалтовани конуси почињу као равни листови конусног папира који се варе, лепе и обликују у познати коничан облик. Током ове почетне фазе формирања, конус добија своју основну структуру и димензије. Дизајн интегрисаних филтерских конуса захтева да се зона позиционирања врха прецизно дефинише пре него што се унесе било који филтерски материјал. Произвођачи користе калибриране роличаре и роличаре како би се осигурао једноставан дијаметар конуса, дебљина зида и угао конуса. Ове основне спецификације директно утичу на то колико ће филтровски врх бити у реду и остати у складу током целог производњег циклуса.
Врх филтера мора бити устављен и закрепнут на уском крају предварито ваљданог конуса где формира крај пушења. Ова тачка за уношење захтева тачно позиционирање јер свако одступање утиче на проток ваздуха, изглед производа и структурну стабилност. Напређени производњи системи користе пнеуматичне или механичке хранилице за постављање конусног папира са уставцима за врху на конзистентним дубинама и угловима. Материјал врха, обично ацетат или целулоза, мора имати компатибилне димензије са унутрашњим дијаметром конуса како би се спречиле празнине или прекомерна распустљивост. Тешка контрола толеранције у овој фази смањује проблеме са успоређивањем и стопе прераде.
Модерна опрема за производњу пре-валца користи серво-наводиоце система за позиционирање који контролишу тачно постављање филтрова у пре-валцаним конусима. Ови системи користе сензоре за верификацију геометрије конуса пре него што се сваки врх унесе, осигуравајући да само конуси који испуњавају димензионе спецификације наставе на стадијум уноса. Механичка глава која држи и уноси филтер примењује конзистентан притисак и контролу дубине како би се постигло једноставно усклађивање. Интегрисани филтерски конуси имају користи од повратних петљица у реалном времену које откривају погрешну навијање и покрећу аутоматска подешавања или уклањање погођених јединица. Ова аутоматизација значајно смањује ручне грешке и побољшава конзистенцију партије.
Када се врх филтера постави унутар предваритно ваљданог конуса, он мора бити закрепнут како би се спречило померање током наредних корака производње и током целог периода трајања производа. Примена лепила око периметра врха ствара структурну везу између филтерског материјала и унутрашњег конуса. Лепило мора бити потпуно зачепљено пре него што се конус помера у паковање како би се осигурало да врх остане трајно у складу. Неки произвођачи користе механичке прстење за кретање или унутрашње структуре за подршку како би допунили лепило, посебно за апликације са великим запремином или високим перформансима. Ови методе секундарног закотвљања пружају додатну сигурност да интегрисани филтерски конуси одржавају усклађеност под стресом.
Процеси контроле квалитета потврђују да сваки преваллирани конус са филтром испуњава спецификације усклађивања пре него што стигне до купца. Визуелни системи за инспекцију користе камере и препознавање слика како би открили одступања у положају врха, празнине у лепилу или структурне дефекте. Уређај за димензионално мерење мере унутрашњу конусну геометрију и дубину седишта на врху како би се потврдила усаглашеност са захтевима пројекта. Деструктивно и недеструктивно испитивање јединица за узорке пружа статистичку валидацију да производне партије одржавају доследно усклађивање током целог циклуса. Ови протоколи су од суштинског значаја за конусни папир са производима са врховима јер је усклађивање директно повезано са перформансама производа и корисничким искуством.
Структурно усклађивање захтева пажљиво управљање кумулативним толеранцијама у више фаза производње. Сваки корак - формирање конуса, димензионирање, уношење врха и запечаћивање - доприноси малим варијацијама које се могу удвостручити у приметну погрешну излагање ако се не контролише. Технике статистичке контроле процеса помажу произвођачима да идентификују и исправљају одлазак пре него што се деси значајна деградација квалитета. Превалсирани конуси имају користи од чврстих спецификација толеранције на дијаметар конуса, униформитет зида, димензије материјала врха и запремину апликације лепка. Студије способности процеса квантификују да ли се тренутна опрема и методе могу доследно производити конуси за пре-ролле са филтром који испуњавају сврху пројекта и очекивања клијената.
Папир и филтерски материјали се шире или сужавају на основу влаге и температуре, стварајући потенцијално одступање у правцу током производње. Конични папир са производима са врхом који се чувају у неконтролисаним окружењима може имати нестабилност димензија која утиче на то колико се филтр чврсто уклапа у конусну шупљину. Модерне објекте одржавају климатски контролисане производне области како би се свели до минимума ови флуктуације материјала и осигурало конзистентно зачепљање лепка. Материјали филтровских врхова варирају у густини, компресији и карактеристикама повратка, што захтева прилагођавање параметара производње за различите добављаче материјала. Произвођачи морају валидирати и документовати спецификације материјала и услове животне средине како би одржали доследан квалитет предварито ваљњаног конуса у свим производњима.
Производња опрема мора бити редовно одржавана и рекалибрирана како би се одржала структурна усклађеност интегрисаних филтерских конуса. Механичко зношење алата за позиционирање, одлазак сензора и накупљање лепила постепено смањују прецизност усклађивања током времена. Профилактички распореди одржавања осигурају да опрема ради у складу са дизајнираним спецификацијама и да се било који проблем са неправилним усклађивањем рано открије. Дневна валидација који користе референтне конусе помаже оператерима да потврде да производња испуњава циљне спецификације. Добавитељи опреме обично препоручују интервали калибрације засноване на обиму производње и дужном циклусу, а придржавање ових распореда је од кључног значаја за одржавање конзистенције квалитета у производњи конуса пре-рол.
Структурно усклађивање филтрова осигурава доследну перформансу производа, спречава померање филтрова током складиштења и употребе, одржава одговарајуће карактеристике проток ваздуха и штити репутацију бренда. Неисправљени врхови могу створити празнине између филтера и зида конуса, омогућавајући продукту да избегне или узрокује неравномерно горило. Правилно усклађивање такође подржава тачне тежине пуњења и осигурава да искуство пушења испуњава очекивања потрошача за конусе са филтром.
Типични опсегови толеранције за конусе са филтром варирају у зависности од произвођача, али се генерално одређују толеранције унутрашњег дијаметра конуса од ±0,5 до ±1,0 милиметара и толеранције дубине седишта филтромске врхунаце од ±1, Допустима је да се у овом случају, ако је потребно, примењује и увод у производ. Ове строге спецификације захтевају прецизну опрему и строгу контролу процеса како би се одржала конзистенција партије.
Методе неразрушљивих испитивања укључују визуелну инспекцију камерима високе резолуције, рентгенску снимање за верификацију унутрашњег положаја врха, димензионално мерење за мерење геометрије конуса и проверу конзистенције површине. Деструктивно испитивање на основу узорака, као што су испитивања лупања и испитивања на тежењу на лепима везама, врши се на репрезентативним јединицама из сваке производне партије како би се потврдио структурни интегритет. Ови комбиновани приступи пружају сигурност да конусни папир са производима са врховима испуњава стандарде квалитета, а истовремено чува залихе које се могу продати.