 EN

adhesive-application-accuracy-in-prerolled-cone-edge-sealing, adhesive-application-accuracy-in-prerolled-cone-edge-sealing, /news
EN
2026/08/05
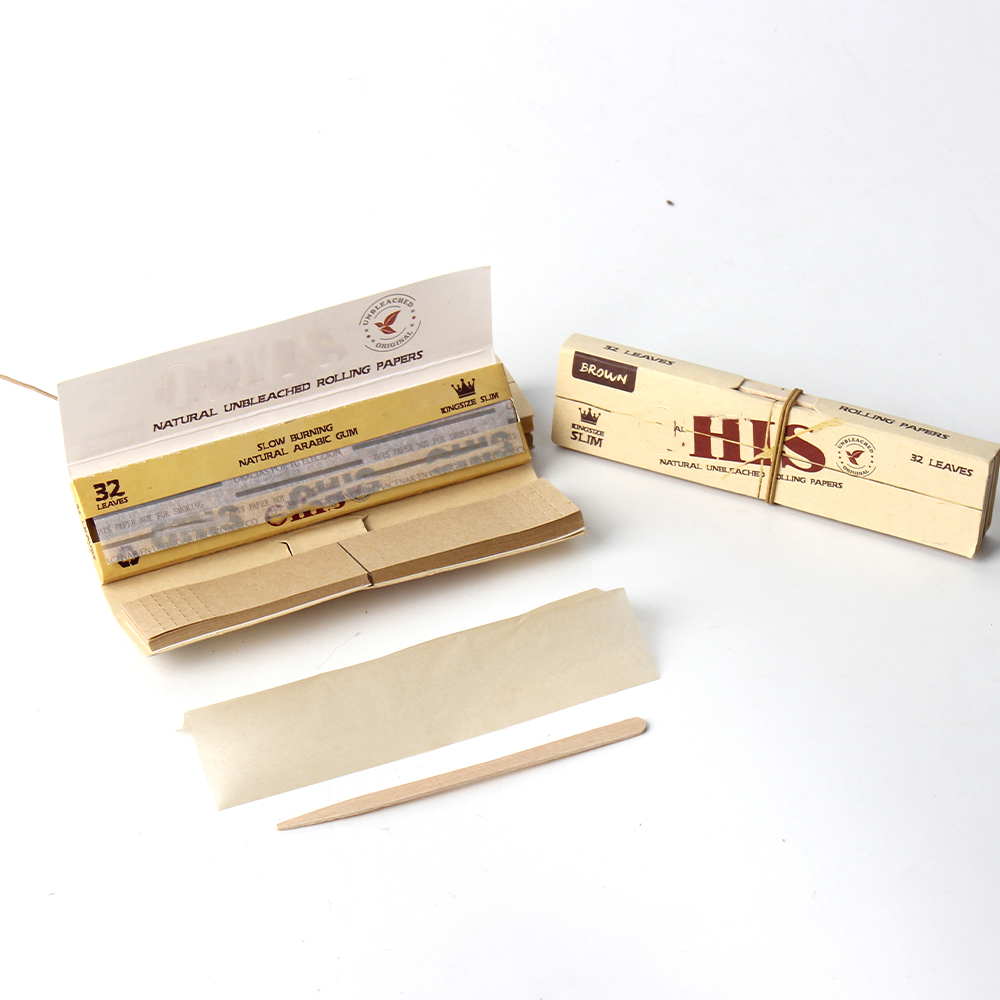
La precisión en la aplicación del adhesivo constituye la base de una fabricación fiable de conos pre-enrollados. Al trabajar con conos pre-enrollados, la exactitud en la colocación del adhesivo determina directamente la calidad del producto final y la satisfacción del cliente. El proceso de sellado del borde requiere un control cuidadoso de la distribución del adhesivo, el contenido de humedad y la aplicación de presión para garantizar una resistencia de sellado constante en cada cono producido.

Los conos con borde engomado representan el estándar industrial para lograr sellados fiables sin sujetadores mecánicos ni materiales de unión adicionales. La goma vegetal natural utilizada en estos conos proporciona un mecanismo de unión orgánico que se activa con la humedad. Comprender cómo optimizar la precisión en la aplicación del adhesivo garantiza que cada cono con borde engomado cumpla con los estándares de resistencia al sellado, manteniendo al mismo tiempo la coherencia del producto y reduciendo los residuos de fabricación.
La aplicación precisa del adhesivo determina si los conos preenrollados alcanzan la resistencia de sellado necesaria para un funcionamiento fiable. La capa de adhesivo debe ser uniforme en toda la superficie del borde para evitar puntos débiles, fugas o fallos del sellado durante el almacenamiento o el uso. Cuando la cobertura de adhesivo varía, incluso ligeramente, la resistencia al sellado resultante del cono se vuelve impredecible y compromete la integridad del producto. Los fabricantes que priorizan la precisión en la aplicación del adhesivo informan sistemáticamente mayores rendimientos de producto y menos quejas de clientes relacionadas con problemas de integridad del sellado.
Los parámetros técnicos de la aplicación del adhesivo incluyen el grosor de la capa, el porcentaje de cobertura y el contenido de humedad de activación. Cada parámetro influye directamente en la eficacia con que la goma vegetal natural une los bordes del papel. Los conos con borde engomado que reciben una aplicación precisa del adhesivo desarrollan enlaces moleculares más fuertes en la costura, lo que da lugar a conos que conservan su integridad estructural durante la manipulación, el almacenamiento y los escenarios de uso final.
La goma vegetal natural actúa como adhesivo principal en los conos de borde engomado de alta gama, ofreciendo propiedades de unión orgánica sin productos químicos sintéticos. Este material de origen vegetal se activa mediante la absorción de humedad, generando un enlace químico que se fortalece al curarse. El proceso de activación requiere niveles controlados de humedad y presión de contacto adecuada para lograr una resistencia óptima de sellado en todo el borde de la costura.
La calidad de la goma vegetal natural se correlaciona directamente con la resistencia final de la unión lograda en los conos precortados. Las formulaciones superiores de goma contienen estructuras moleculares consistentes que responden de forma predecible a la humedad y a la presión, lo que permite a los fabricantes obtener resultados de sellado repetibles. Cuando la precisión en la aplicación del adhesivo se combina con goma vegetal natural de alta calidad, los conos precortados resultantes exhiben una resistencia al sellado que supera los estándares industriales y las expectativas de los clientes.
Las instalaciones modernas de fabricación emplean equipos especializados diseñados para dispensar adhesivo con precisión a nivel de micrómetros sobre los conos de borde engomado. Los aplicadores de rodillo, los sistemas de pulverización y los mecanismos de dosificación digital permiten a los operarios mantener un espesor constante de la capa de adhesivo durante toda la producción. La selección del equipo de aplicación afecta directamente la capacidad de lograr una distribución uniforme del adhesivo en toda la superficie de cada cono, lo cual es esencial para garantizar una resistencia fiable del sellado del cono.
Los sistemas digitales de monitoreo rastrean la aplicación del adhesivo en tiempo real, midiendo los caudales, los ajustes de presión y los patrones de cobertura conos Pre-enrollados durante la producción. Estos sistemas detectan desviaciones de las especificaciones objetivo de inmediato, lo que permite a los operarios realizar correcciones antes de que los defectos se propaguen a lo largo del lote de producción. Las instalaciones que implementan la aplicación automática de precisión informan sistemáticamente una exactitud en la aplicación del adhesivo superior al 98 % y mejoras en la resistencia del sellado de conos del 15 al 25 % en comparación con los métodos manuales.
El contenido de humedad del sustrato de papel y la humedad relativa del aire ambiente afectan directamente la forma en que la goma vegetal natural se activa y se adhiere durante el proceso de sellado. Los conos con borde engomado requieren niveles específicos de humedad —normalmente entre el 8 y el 12 %— para permitir que el adhesivo se active por completo sin sobresaturar el papel. Una humedad demasiado baja impide la activación del adhesivo, mientras que un exceso de humedad puede debilitar la estructura de las fibras de papel y reducir la resistencia general del sellado del cono.
Controlar la humedad en las áreas de aplicación y curado garantiza patrones coherentes de activación del adhesivo en todos los conos preenrollados fabricados. Las cámaras ambientales que mantienen niveles específicos de humedad, combinadas con la aplicación controlada de presión durante un tiempo determinado, permiten que la goma vegetal natural se cure por completo, logrando una unión molecular máxima. Los fabricantes que aplican protocolos de control de humedad informan una resistencia al sellado de los conos que permanece estable frente a las variaciones estacionales de humedad y a las condiciones de almacenamiento.
Los protocolos regulares de prueba validan que la precisión en la aplicación del adhesivo se traduce en una resistencia fiable del sellado de los conos en los lotes de producción. Las pruebas de resistencia al despegue miden la fuerza necesaria para separar los bordes sellados, aportando datos cuantitativos sobre la calidad de la unión. Las pruebas de presión de rotura evalúan cómo resiste el cono sellado la presión interna sin comprometer la integridad de sus bordes, simulando escenarios reales de uso para los conos preenrollados.
Los fabricantes que implementan controles diarios de calidad en muestras representativas de cada lote de producción mantienen registros detallados del rendimiento de la resistencia al sellado. Estos datos permiten realizar análisis de tendencias para identificar cambios graduales en la precisión de la aplicación del adhesivo o en la calidad del material antes de que provoquen productos fuera de especificación. Los conos de borde engomado que pasan sistemáticamente las pruebas de verificación de la resistencia al sellado generan confianza en los clientes y reducen las tasas de devolución por fallos de sellado.
Los datos obtenidos del monitoreo de la precisión en la aplicación del adhesivo y de las pruebas de resistencia del sellado cónico impulsan iniciativas de mejora continua en las instalaciones de fabricación. Los operadores analizan los registros de producción para identificar patrones en los ajustes de aplicación que se correlacionan con un rendimiento superior del sellado, y desarrollan procedimientos operativos estándar basados en estos hallazgos. El mantenimiento regular del equipo, su calibración y la capacitación constante de los operadores garantizan que la precisión en la aplicación del adhesivo se mantenga en niveles óptimos durante ciclos prolongados de producción.
Las instalaciones que invierten en tecnología para la aplicación de adhesivos y en la capacitación del personal obtienen ventajas competitivas gracias a una mayor consistencia del producto, menores tasas de defectos y menos desperdicio. La inversión en equipos de precisión para conos con bordes engomados suele recuperarse en uno o dos años mediante mejoras en las tasas de rendimiento y reducción de devoluciones por parte de los clientes relacionadas con fallos de sellado.
La precisión en la aplicación del adhesivo determina directamente la resistencia del sellado cónico y la fiabilidad del producto. Una distribución inconsistente del adhesivo crea puntos débiles que podrían fallar durante el almacenamiento o el uso, lo que provoca insatisfacción del cliente y devoluciones del producto. Una aplicación precisa del adhesivo garantiza que cada cono preenrollado cumpla con los estándares de calidad y las expectativas del cliente respecto a la integridad del sellado.
La goma vegetal natural se activa mediante la absorción de humedad proveniente del sustrato de papel y del aire circundante. Cuando los niveles de humedad alcanzan el rango adecuado —típicamente entre el 8 y el 12 por ciento—, las moléculas adhesivas se hidratan y forman enlaces químicos a través de la costura. Este proceso de activación requiere una humedad controlada y una presión de contacto para lograr la máxima resistencia de sellado cónico y una curación completa.
Las métricas clave incluyen la uniformidad del grosor de la capa adhesiva, el porcentaje de cobertura de la aplicación, los resultados de las pruebas de resistencia al desprendimiento, el rendimiento de presión de ruptura y las tasas de defectos por lote de producción. El seguimiento de estas métricas a lo largo del tiempo revela tendencias en la precisión de la aplicación del adhesivo y la resistencia del sellado del cono, lo que permite a los fabricantes identificar oportunidades para la optimización de procesos y el mantenimiento de equipos.

