 EN

adhesive-application-accuracy-in-prerolled-cone-edge-sealing, adhesive-application-accuracy-in-prerolled-cone-edge-sealing, /news
EN
2026/08/05
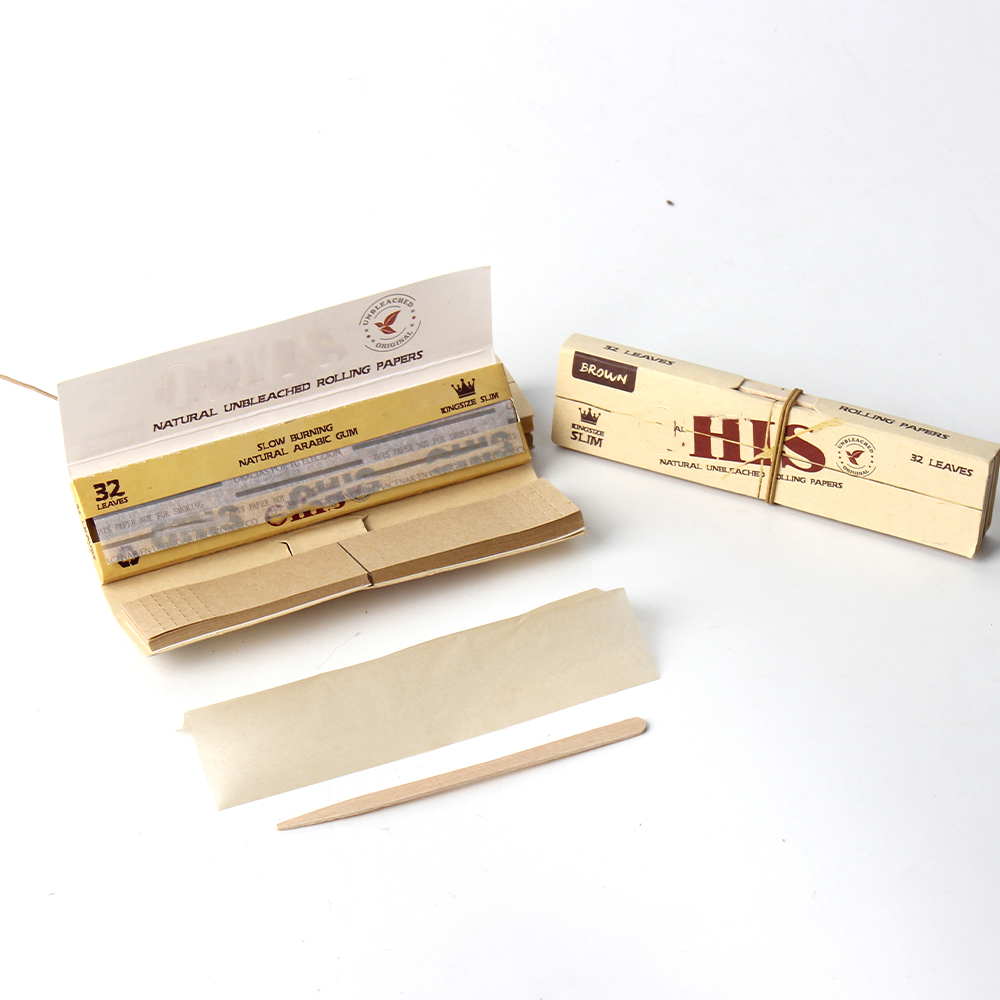
La precisione nell'applicazione dell'adesivo costituisce il fondamento di una produzione affidabile di conetti pre-arrotolati. Nella lavorazione dei conetti pre-arrotolati, l'accuratezza del posizionamento dell'adesivo determina direttamente la qualità del prodotto finale e la soddisfazione del cliente. Il processo di sigillatura del bordo richiede un controllo accurato della distribuzione dell'adesivo, del contenuto di umidità e dell'applicazione della pressione, al fine di garantire una resistenza di sigillatura costante su ogni conetto prodotto.

I coni con bordo gommato rappresentano lo standard di settore per ottenere sigillature affidabili senza fissaggi meccanici né materiali di legatura aggiuntivi. La gomma vegetale naturale utilizzata in questi coni fornisce un meccanismo di adesione organico che si attiva con l’umidità. Comprendere come ottimizzare la precisione nell’applicazione dell’adesivo garantisce che ogni cono con bordo gommato soddisfi gli standard di resistenza alla sigillatura, mantenendo al contempo la coerenza del prodotto e riducendo gli sprechi produttivi.
L'applicazione precisa dell'adesivo determina se i coni pre-arrotolati raggiungono la resistenza di tenuta richiesta per prestazioni affidabili. Lo strato adesivo deve essere uniforme su tutta la superficie del bordo per evitare punti deboli, perdite o guasti della tenuta durante lo stoccaggio o l'uso. Quando la copertura adesiva varia, anche leggermente, la resistenza di tenuta risultante del cono diventa imprevedibile e compromette l'integrità del prodotto. I produttori che danno priorità alla precisione nell'applicazione dell'adesivo riportano costantemente rese produttive più elevate e un numero minore di reclami da parte dei clienti relativi a problemi di integrità della tenuta.
I parametri tecnici dell'applicazione dell'adesivo includono lo spessore dello strato, la percentuale di copertura e il contenuto di umidità di attivazione. Ciascun parametro influenza direttamente l'efficacia con cui la gomma vegetale naturale unisce i bordi della carta. I coni con bordo gommato a cui viene applicato l'adesivo in modo preciso sviluppano legami molecolari più forti lungo la giuntura, producendo coni che mantengono l'integrità strutturale durante la manipolazione, lo stoccaggio e gli utilizzi finali.
La gomma vegetale naturale funge da adesivo principale nei coni premium con bordo gommato, offrendo proprietà di legatura organica prive di sostanze chimiche sintetiche. Questo materiale di origine vegetale si attiva mediante assorbimento di umidità, creando un legame chimico che si rafforza durante la fase di indurimento. Il processo di attivazione richiede livelli controllati di umidità e una pressione di contatto adeguata per ottenere la massima resistenza di sigillatura lungo il bordo della giuntura.
La qualità della gomma vegetale naturale è direttamente correlata alla resistenza finale dell’incollaggio ottenuta nei coni pre-arrotolati. Le formulazioni di gomma superiori contengono strutture molecolari costanti che reagiscono in modo prevedibile all’umidità e alla pressione, consentendo ai produttori di ottenere risultati di sigillatura riproducibili. Quando la precisione nell’applicazione dell’adesivo si combina con una gomma vegetale naturale di alta qualità, i coni pre-arrotolati risultanti presentano una resistenza al sigillaggio superiore agli standard di settore e alle aspettative dei clienti.
Le moderne strutture produttive impiegano attrezzature specializzate progettate per erogare adesivo con precisione a livello di micron sui coni con bordo gommato. Gli applicatori a rullo, i sistemi a spruzzo e i meccanismi digitali di dosaggio consentono agli operatori di mantenere uno spessore costante dello strato adesivo durante l’intera produzione. La scelta dell’attrezzatura per l’applicazione influisce direttamente sulla capacità di ottenere una distribuzione uniforme dell’adesivo su tutta la superficie di ogni cono, condizione essenziale per garantire una resistenza affidabile della sigillatura dei coni.
I sistemi di monitoraggio digitali registrano in tempo reale l’applicazione dell’adesivo, misurando portata, impostazioni di pressione e schemi di copertura coni Prerotolati durante la produzione. Questi sistemi rilevano immediatamente le deviazioni dalle specifiche target, consentendo agli operatori di apportare correzioni prima che i difetti si propaghino all’intero lotto di produzione. Gli impianti che implementano l’applicazione automatizzata di precisione riportano costantemente un’accuratezza nell’applicazione dell’adesivo superiore al 98 per cento e un miglioramento della resistenza della sigillatura dei coni compreso tra il 15 e il 25 per cento rispetto ai metodi manuali.
Il contenuto di umidità del supporto in carta e l’umidità relativa dell’aria circostante influenzano direttamente il modo in cui la gomma vegetale naturale si attiva e aderisce durante il processo di sigillatura. I coni con bordo gommato richiedono livelli specifici di umidità—tipicamente compresi tra l’8 e il 12 per cento—per consentire una completa attivazione dell’adesivo senza sovrasaturare la carta. Un’umidità troppo bassa impedisce l’attivazione dell’adesivo, mentre un’eccessiva umidità può indebolire la struttura delle fibre della carta e ridurre la resistenza complessiva della sigillatura dei coni.
Il controllo dell’umidità nelle aree di applicazione e di polimerizzazione garantisce schemi coerenti di attivazione dell’adesivo su tutti i coni pre-rotolati prodotti. Camere ambientali che mantengono livelli di umidità target, combinate con l’applicazione controllata della pressione nel tempo, consentono alla gomma vegetale naturale di polimerizzare completamente, raggiungendo il massimo legame molecolare. I produttori che implementano protocolli di controllo dell’umidità riportano una resistenza alla chiusura dei coni stabile nonostante le variazioni stagionali di umidità e le condizioni di stoccaggio.
Protocolli di prova regolari confermano che la precisione nell’applicazione dell’adesivo si traduce in una resistenza affidabile della chiusura dei coni nei lotti di produzione. Le prove di resistenza al distacco misurano la forza necessaria per separare i bordi sigillati, fornendo dati quantitativi sulla qualità del legame. Le prove di resistenza alla pressione interna valutano come il cono sigillato sopporti la pressione interna senza compromettere l’integrità dei bordi, simulando scenari d’uso reale per i coni pre-rotolati.
I produttori che effettuano controlli quotidiani sulla qualità su campioni rappresentativi di ogni lotto di produzione tengono registri dettagliati delle prestazioni della resistenza alla sigillatura. Questi dati consentono l’analisi delle tendenze per identificare cambiamenti graduali nella precisione dell’applicazione dell’adesivo o nella qualità dei materiali prima che questi causino prodotti fuori specifica. I coni con bordo gommato che superano costantemente i test di verifica della resistenza alla sigillatura rafforzano la fiducia dei clienti e riducono i tassi di reso dovuti a guasti della sigillatura.
I dati provenienti dal monitoraggio della precisione nell’applicazione dell’adesivo e dai test di resistenza della tenuta del cono alimentano iniziative di miglioramento continuo negli stabilimenti produttivi. Gli operatori analizzano i registri di produzione per identificare schemi nelle impostazioni di applicazione correlati a prestazioni eccellenti nella tenuta e sviluppano procedure operative standard basate su tali risultanze. La manutenzione regolare delle attrezzature, la loro taratura e la formazione continua degli operatori garantiscono che la precisione nell’applicazione dell’adesivo rimanga ai massimi livelli anche durante lunghi cicli produttivi.
Gli stabilimenti che investono in tecnologie per l’applicazione dell’adesivo e nella formazione del personale ottengono vantaggi competitivi grazie a una maggiore coerenza del prodotto, a tassi inferiori di difetti e a minori scarti. L’investimento in attrezzature di precisione per i coni con bordo incollato spesso si ripaga entro uno o due anni, grazie al miglioramento dei tassi di resa e alla riduzione dei resi da parte dei clienti legati a guasti nella tenuta.
L'accuratezza nell'applicazione dell'adesivo determina direttamente la resistenza della tenuta a cono e l'affidabilità del prodotto. Una distribuzione non uniforme dell'adesivo crea punti deboli che potrebbero cedere durante lo stoccaggio o l'uso, causando insoddisfazione del cliente e resi del prodotto. Un'applicazione precisa dell'adesivo garantisce che ogni cono pre-avvolto soddisfi gli standard di qualità e le aspettative del cliente riguardo all'integrità della tenuta.
La gomma vegetale naturale si attiva assorbendo umidità dal supporto di carta e dall'aria circostante. Quando i livelli di umidità raggiungono l'intervallo appropriato — tipicamente dall'8 al 12 per cento — le molecole adesive si idratano e formano legami chimici lungo il giunto. Questo processo di attivazione richiede un'umidità controllata e una pressione di contatto per ottenere la massima resistenza di tenuta del cono e una completa polimerizzazione.
Le metriche chiave includono l'uniformità dello spessore dello strato adesivo, la percentuale di copertura dell'applicazione, i risultati dei test di resistenza allo scollamento, le prestazioni di pressione di scoppio e il tasso di difetti per lotto produttivo. Il monitoraggio di queste metriche nel tempo rivela tendenze relative alla precisione dell'applicazione dell'adesivo e alla resistenza della tenuta del cono, consentendo ai produttori di individuare opportunità di ottimizzazione del processo e di manutenzione degli impianti.

