 EN

optimizing-thickness-and-density-for-custom-rolling-papers-production, optimizing-thickness-and-density-for-custom-rolling-papers-production, /news
EN
2026/09/02

Tuotannon erikoisvalmistettuihin polttopapereihin vaatii tarkkuutta jokaisessa valmistusvaiheessa, ja paksuus sekä tiukkuus ovat kriittisiä parametrejä, jotka vaikuttavat suoraan tuotteen suorituskykyyn, käyttäjäkokemukseen ja markkinakilpailukykyyn. Valmistajat, jotka hallitsevat nämä ominaisuudet, saavat merkittävän edun paremman laadun tarjoamisessa samalla kun kustannustehokkuus ja asiakastyytyväisyys säilyvät. Paksuuden, tiukkuuden ja paperin mittojen välisen suhteen ymmärtäminen mahdollistaa tuotteiden kehittämisen, jotka täyttävät erilaisten kuluttajien mieltymykset sekä sääntelyvaatimukset.
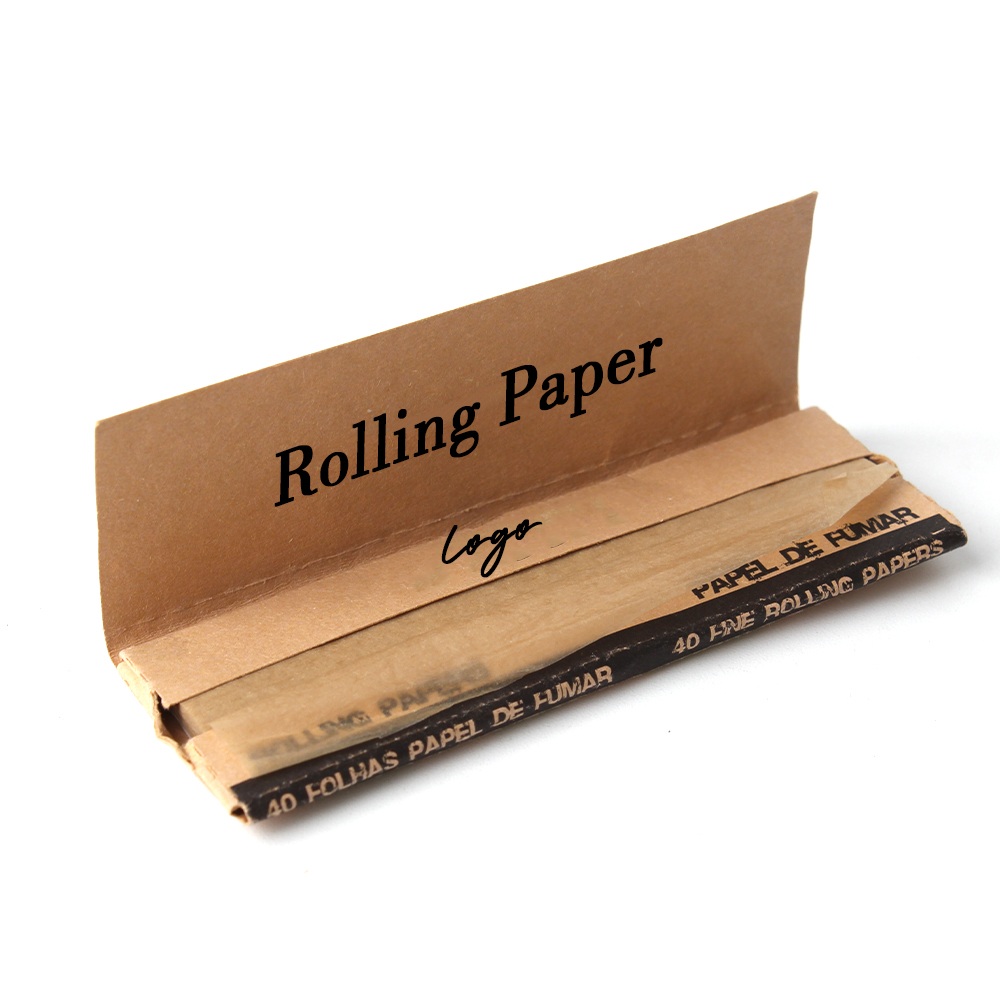
Optimointi paperin paksuudessa ja tiukkuudessa räätälöityjen polttopaperien valmistuksessa ei ole yksimuuttujainen haaste, vaan monitasoinen prosessi, johon liittyy materiaalien valinta, valmistuslaitteiston kalibrointi ja tiukka laadunvalvonta. Nämä tekijät vaikuttavat toisiinsa ja määrittävät lopullisen tuotteen palamisnopeuden, makun säilymisen, pyörittämisen helppouden ja kokonaiskäyttäjätyytyväisyyden. Järjestelmällisten mittaus-, testaus- ja säätömenetelmien käyttöönotolla valmistajat voivat saavuttaa yhtenäisiä tuloksia eri räätälöidyissä kokoformaateissa, mukaan lukien suosittu king size slim -muoto, joka viehättää nykyaikaisia kuluttajia, jotka etsivät premium-polttokokemuksia.
Paksuus erityisesti valmistettavissa tupakkapaperissa vaikuttaa suoraan tuotteen suorituskykyyn käytön aikana. Ohuemmat paperit tuottavat kevyemmin tuntuvan polttokokemuksen ja palavat hitaammin, mikä mahdollistaa tuotteiden nauttimisen pidemmän ajan. Toisaalta paksummat materiaalit tarjoavat suurempaa rakenteellista kestävyyttä, mikä tekee niistä helpommin käsilleltävät pyörittämisprosessin aikana ja vähentää repäisymisen tai rikkoutumisen riskiä. Optimaalinen paksuusalue on yleensä 0,04–0,08 mm, vaikka tarkat vaatimukset vaihtelevat markkinasegmentin ja kuluttajien mieltymysten mukaan.
Paperin mitat ja paksuus vaikuttavat yhdessä sen käytettävyyteen. Kun tuotetaan erikoiskokoisia muotoja, koko lehden paksuuden yhtenäisyyden säilyttäminen on vaikeampaa tuotantolinjan vaihteluiden vuoksi. Valmistajien on säädettävä laitteistoaan ottaakseen nämä vaihtelut huomioon varmistaakseen, että jokainen erikoiskokoinen kääntöpaperilehti täyttää määritellyn paksuustoleranssin. Tämä yhtenäisyys vaikuttaa suoraan käyttäjän tyytyväisyyteen ja brändin maineeseen, sillä kuluttajat huomaavat tuotteen laadun epäyhtenäisyydet välittömästi.
Tiukkuus määrittää, kuinka paljon materiaalia on tiettyyn paperin tilavuuteen sisällytetty, mikä vaikuttaa tuotteen läpinäkyvyyteen, lujuuteen ja polttomaisuuteen. Korkeampi tiukkuus tarjoaa paremman savun pidätystehon ja luo kestävämmän tuotteen, joka kestää käsittelystressiä, kun taas alhaisempi tiukkuus tuottaa kevyemmin tuntuvan tuotteen ja mahdollisesti nopeammin polttavia ominaisuuksia. Erityisesti king size -ohuissa papereissa oikean tiukkuuden saavuttaminen on ratkaisevan tärkeää, koska nämä kapeat mitat aiheuttavat rakenteellisia haasteita, joita tiukkuus yksinään jossain tapauksissa täytyy kompensoida.
Mukautettujen polttopaperien tiukkuus vaikuttaa valmistustehokkuuteen ja kustannusrakenteeseen. Epäsoveltavan tiukkuuden omaavat materiaalit vaativat useammin tuotantolaitteiden säätöjä, mikä johtaa lisääntyneeseen käyttökatkoksiin ja jätteisiin. Tiukkuusvaatimusten optimointi suunnitteluvaiheessa vähentää valmistajan toiminnallisia monimutkaisuuksia ja parantaa voittomarginaaleja samalla, kun loppukäyttäjälle toimitetaan parempilaatuisia tuotteita.
Nykyajan tuotantolaitokset käyttävät tietokoneistettuja järjestelmiä paksuuden seurantaan ja säätöön koko valmistusprosessin ajan. Nämä järjestelmät hyödyntävät reaaliaikaisia mittausantureita, jotka havaitsevat poikkeamat tavoitteellisista eritelmistä ja säätävät laitteiston parametreja automaattisesti poikkeamien korjaamiseksi. Kun valmistetaan erikokoisia paperituotteita, kalibrointi muuttuu monimutkaisemmaksi, ja operaattoreiden on ohjelmoitava laitteisto uudelleen jokaista eri muotoa varten. Edistyneen mittaus tekniikan sijoittaminen mahdollistaa tarkkojen toleranssien ylläpitämisen koko tuotevalikoimassa – standardimuodoista erikoismuotoihin, kuten king size slim -muunnelmiin.
Tiukka tiukkuuden säätö valmistuksen aikana tapahtuu pääasiassa materiaalin koostumuksen ja puristuspaineen säädöillä. Massaseos, käsittelykemikaalit ja vesisisältö vaikuttavat kaikki mukautettujen polttopaperien lopulliseen tiukkuuteen. Valmistajien on tarkkaan säädettävä näitä muuttujia saavuttaakseen halutut tiukkuusominaisuudet samalla kun paperin mitat pysyvät vakaina. Laatutakuun testaus useissa tuotantoprosessin vaiheissa auttaa tunnistamaan poikkeamat määritellyistä ominaisuuksista ennen kuin tuotteet pääsevät markkinoille.
Tiukat testausprotokollat ovat välttämättömiä paksuuden ja tiukkuuden vaatimusten täyttämisen varmistamiseksi. Valmistajat käyttävät erityisiä laitteita, kuten mikrometrejä ja tiukkuusmittareita, yksittäisten lehtien mittaamiseen ottaen näytteitä eri tuotantoserioista ja -paikoista muutosten havaitsemiseksi. Näiden mittausten tilastollinen analyysi paljastaa, pysyykö tuotantoprosessi hyväksyttävissä rajoissa vai vaatiiko se säätöjä. Erityisesti premium-markkinoille tarkoitettujen rullapaperien osalta testaus taajuuttaa, jotta ainoastaan korkeinta laatutasoa olevat tuotteet pääsevät kuluttajien käsiin.
Palotestaaminen tarjoaa käytännöllistä vahvistusta paksuuden ja tiukkuuden optimoinnille. Havaitsemalla, kuinka paperi palaa, valmistajat saavat tietoa siitä, kääntyvätkö niiden määrittelyt haluttuihin käyttäjäkokemuksiin. Liian nopeasti palavat paperit voivat viitata riittämättömään tiukkuuteen tai epäsoveltavaan paksuuteen, kun taas hitaasti palavat paperit voivat viitata tiukkuusongelmiin, jotka turhauttavat kuluttajia. Tämä todellisen maailman suorituskykyä koskeva tieto ohjaa toistuvia parannuksia valmistusparametreihin ja auttaa valmistajia hioomaan lähestymistapaansa sekä standardikokoisten että erikoiskokoisten muotojen tuottamisessa.
King size -muotoiset ohuet tupakkapaperit edustavat kasvavaa markkinasegmenttiä, jossa mittojen mukauttaminen aiheuttaa erityisiä haasteita paksuuden ja tiukkuuden optimoinnissa. Nämä kapeat ja pitkänomaiset paperit vaativat huolellista huomiota rakenteelliseen kestävyyteen, sillä pienempi leveys heikentää luonnollisesti kestävyyttä verrattuna standardimuotoisiin tuotteisiin. Valmistajien on lisättävä tiukkuutta hieman kompensoimaan geometrisia rajoitteita samalla kun säilytetään kevyen tunnetun tunne, jota kuluttajat odottavat premium-luokan mukautettuilta tupakkapapereilta. Tämä tasapainottelutehtävä vaatii syvällistä ymmärrystä materiaalien ominaisuuksista ja kuluttajien mieltymyksistä.
Kuningasformaatissa olevien ohuiden tuotteiden erikoiskokojen valmistaminen vaatii joustavia valmistusmahdollisuuksia. Laitteiston on pystyttävä käsittelyyn useita leveys- ja pituusmuunnelmia ilman laadun heikkenemistä. Jotkut valmistajat käyttävät modulaarisia tuotantojärjestelmiä, jotka mahdollistavat nopean siirtymisen eri paperimittojen välillä säilyttäen samalla tasaisen paksuuden ja tiukkuuden. Tämä joustavuus mahdollistaa tuottajien palvelemaan erikoismarkkinoita, joilla vaaditaan erityismuotoisia tuotteita, ilman että jokaiselle muunnelmalle tarvitaan oma tuotantolinja.
Eri kuluttajamarkkinat painottavat eri ominaisuuksia rullattaviin paperipaperien mukauttamisessa, mikä vaikuttaa paksuuden ja tiukkuuden optimointistrategioihin. Premiumsegmentit arvostavat johdonmukaista laatua ja kehittyneitä palamisominaisuuksia, mikä edellyttää tarkempia paksuustoleransseja ja huolellisesti suunniteltuja tiukkuusprofiileja. Budjettiystävällisemmät segmentit keskittyvät edullisuuteen säilyttäen samalla hyväksyttävät suorituskykyvaatimukset. Valmistajat, jotka toimivat useilla markkinatasoilla, joutuvat kehittämään tuotelinjoja, joissa on vaihtelevia teknisiä ominaisuuksia, jotta voidaan vastata näihin monimuotoisiin vaatimuksiin ilman tehokkuuden heikentymistä.
Alueelliset mieltymykset ja sääntelyvaatimukset vaikuttavat myös mukautettujen tuotteiden kehittämiseen. Joissakin markkinoilla suositaan ohuempia ja hitaammin palavia papereita, kun taas toisissa markkinoissa suositaan paksuumpia materiaaleja eri tiukkuusominaisuuksin. Mukautettuja kiertopapereita valmistavat yritykset, jotka ymmärtävät nämä hienovaraisuudet, voivat sopeuttaa tuotantokapasiteettinsa paremmin alueellisten markkinoiden tarpeisiin. Myös paperin mitat vaihtelevat maantieteellisesti: joissakin alueissa suositaan voimakkaasti king-size-ohutmuotoa, kun taas muissa alueissa pidetään kiinni perinteisistä mitoista.
Optimaalinen paksuusalue räätälöidyille tupakointipapereille on yleensä 0,04–0,08 mm, riippuen tarkoitetusta markkinasektorista ja kuluttajien mieltymyksistä. Premiumtuotteet pyrkivät usein alapäässä tätä aluetta saadakseen hienostuneemman tupakointikokemuksen, kun taas kestävyyttä korostavat tuotteet voivat lähestyä ylärajaa. Valmistajien tulee määrittää tarkat paksuustavoitteet kohdemarkkinaansa perustuen ja varmistaa nämä spesifikaatiot kuluttajatestausten avulla.
Tiukkuus vaikuttaa merkittävästi palamisnopeuteen: korkeampitiukkuus paperit palavat yleensä hitaammin, koska ne rajoittavat hapen virtausta materiaalin läpi. Kun valmistetaan räätälöityjä kokomuotoja, oikean tiukkuuden saavuttaminen on vielä tärkeämpää, koska mittojen vaihtelut voivat jo itsessään vaikuttaa palamisominaisuuksiin. Valmistajien tulee huolellisesti säätää tiukkuusspesifikaatioita varmistaakseen, että paperit palavat tarkoitetulla nopeudella riippumatta valituista räätälöidyistä mitoista.
King size -muotoiset ohuet paperit aiheuttavat ainutlaatuisia haasteita, koska kapeat mitat heikentävät rakenteellista kestävyyttä luonnollisesti verrattuna standardimuotoisiin tuotteisiin. Valmistajien on lisättävä tiukkuutta hieman näiden geometristen rajoitusten kompensoimiseksi samalla kun säilytetään kevyt ominaisuus, joka tekee king size -muotoisista tuotteista houkuttelevia. Lisäksi näiden erikoispyyntöisten kiertopaperien valmistaminen vaatii laitteita, jotka kykenevät käsittelyyn ei-standardimuotoisia mittoja ilman, että paksuuden ja tiukkuuden yhdenmukaisuus koko tuotantosarjassa kärsii.

