 EN

what-affects-the-opacity-and-thickness-of-custom-rolling-papers, what-affects-the-opacity-and-thickness-of-custom-rolling-papers, /news
EN
2026/08/11

Comprendre les facteurs qui influencent l’opacité et l’épaisseur des papiers à rouler sur mesure est essentiel pour les fabricants, les distributeurs et les utilisateurs finaux qui exigent une qualité et des performances constantes. Les papiers à rouler sur mesure constituent un segment de marché important, où les spécifications matérielles influencent directement l’expérience utilisateur, les caractéristiques de combustion et la perception de la marque. Que vous développiez un papier personnalisé destiné à la distribution au détail ou que vous produisiez des blocs de papiers à rouler marqués, la science sous-jacente à l’opacité et à l’épaisseur détermine si votre produit répond aux normes du secteur et aux attentes des consommateurs.
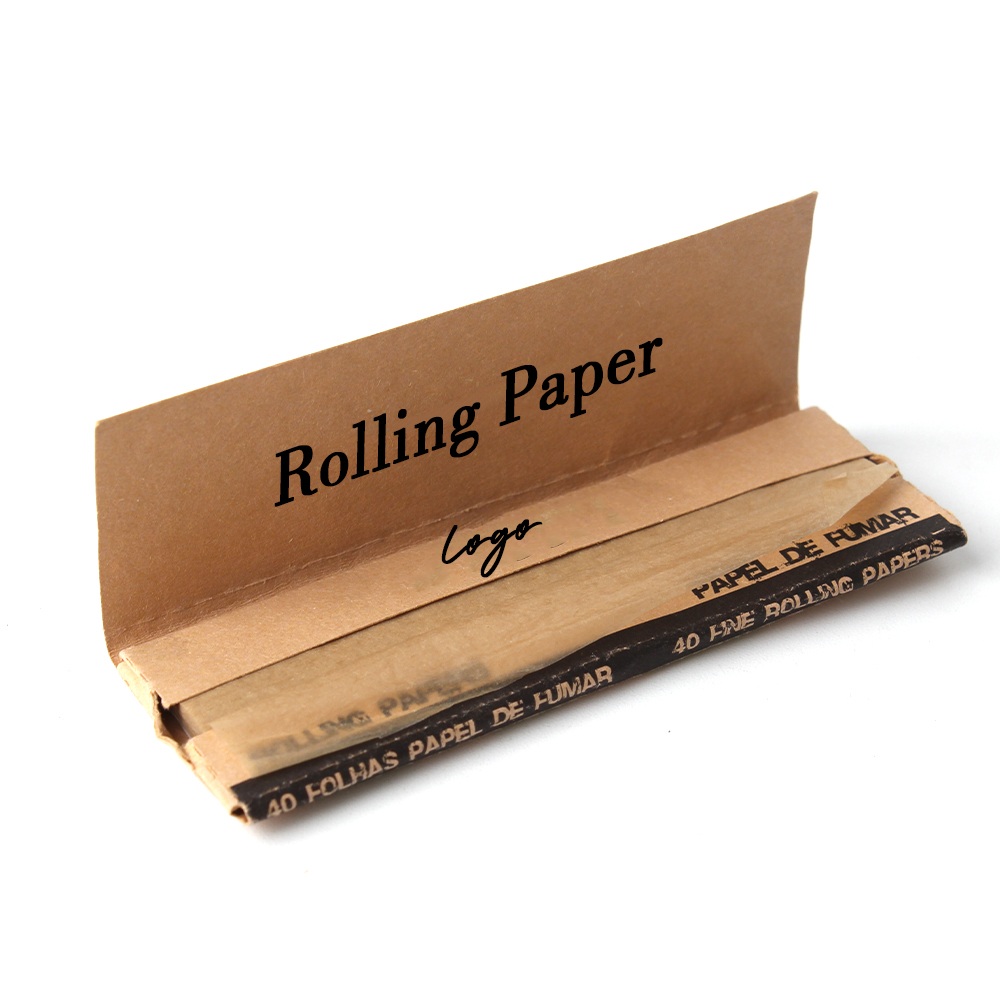
Le processus de fabrication pour des papiers à rouler sur mesure implique un contrôle précis de plusieurs variables qui agissent conjointement pour atteindre les caractéristiques finales souhaitées. La sélection des matières premières, le traitement de la pâte à papier, les techniques de pressage et les méthodes de séchage influencent toutes l’opacité ou l’épaisseur de la feuille finale. Comprendre ces facteurs permet aux producteurs de concevoir un papier sur mesure, équilibrant épaisseur et respirabilité, opacité et visibilité des logos imprimés, ainsi que résistance et facilité d’utilisation.
Le type de pâte à papier utilisé dans la fabrication des matériaux pour livrets de tabac détermine considérablement les niveaux d’opacité. La pâte mécanique, qui conserve davantage de lignine et de fibres que la pâte chimique, produit naturellement une opacité plus élevée, car les fibres diffusent davantage la lumière. La pâte chimique donne des papiers plus brillants et plus translucides, en raison de sa structure de fibres plus raffinée. Pour les papiers à rouler sur mesure destinés aux applications de papier avec logo, le choix entre ces types de pâte dépend de savoir si les concepteurs souhaitent que les graphismes imprimés apparaissent nets et opaques ou subtils et superposés. Les procédés de blanchiment influencent également l’opacité : les pâtes fortement blanchies produisent des feuilles plus claires, potentiellement plus translucides, tandis que les fibres moins blanchies conservent une capacité plus élevée à diffuser la lumière.
La répartition de la longueur des fibres influence directement les caractéristiques d’épaisseur et d’opacité. Des fibres plus longues forment des réseaux plus denses, capables de piéger davantage d’air, ce qui contribue à l’épaisseur et à l’opacité perçues. Dans la production personnalisée de papier, le contrôle de la longueur des fibres garantit des propriétés uniformes de la feuille d’un lot à l’autre. À l’inverse, des fibres plus courtes s’emboîtent plus étroitement, produisant des feuilles plus fines et potentiellement moins opaques. Le foulage et le raffinage, étapes clés de la préparation de la pâte, déterminent la longueur moyenne des fibres : un raffinage plus intense génère des fibres plus fines, qui s’associent plus étroitement, tandis qu’un traitement plus doux préserve des fibres plus longues, conservant ainsi une meilleure intégrité structurelle et des propriétés de diffusion de la lumière. Cet équilibre est essentiel lors de la fabrication de papiers à rouler sur mesure de haute qualité, dont les performances doivent rester constantes.
L’étape de pressage contrôle fondamentalement l’épaisseur finale dans la fabrication des cahiers à rouler et des papiers à rouler sur mesure. Une pression plus élevée pendant le pressage réduit l’épaisseur de la feuille en rapprochant les fibres les unes des autres et en chassant l’air piégé. Toutefois, un surpressage nuit aux performances du papier : il peut réduire l’opacité en éliminant les poches d’air qui dispersent la lumière et rendre le papier trop rigide pour les applications de roulage. Les fabricants optimisent la force de pressage afin d’atteindre l’épaisseur cible tout en conservant une opacité et une souplesse suffisantes. La température et la vitesse de séchage influencent également la compression : un séchage rapide peut figer davantage de bulles d’air, augmentant ainsi l’épaisseur et l’opacité, tandis qu’un séchage lent permet une consolidation et une compression plus importantes des fibres.
Les papiers à rouler modernes et personnalisés intègrent souvent des agents de collage, des charges et d’autres additifs chimiques qui influencent directement l’opacité et l’épaisseur. Le carbonate de calcium et d’autres charges minérales augmentent l’opacité en diffusant la lumière, mais ajoutent très peu d’épaisseur. Les composés de collage améliorent la résistance à l’eau sans modifier sensiblement l’épaisseur. Pour les papiers avec logo, où les graphismes imprimés doivent rester vifs, les additifs sont soigneusement sélectionnés afin de maximiser l’opacité sans engendrer de fragilité ni réduire les performances lors de la consommation. Certains fabricants appliquent des couches minces sur les surfaces imprimées pour renforcer la vivacité des couleurs et protéger les logos ; ces couches ajoutent une épaisseur mesurable tout en améliorant l’opacité à l’interface d’impression. La maîtrise de la chimie des additifs permet aux producteurs d’ajuster finement l’épaisseur et l’opacité de façon indépendante, créant ainsi un papier personnalisé qui répond simultanément aux exigences fonctionnelles et esthétiques.
La masse surfacique, mesurée en grammes par mètre carré (g/m²), constitue la spécification principale de l’épaisseur pour les papiers à rouler sur mesure et les cahiers de fumée. Une masse surfacique plus élevée indique un papier plus épais, contenant davantage de matière première par unité de surface. Les normes industrielles pour les papiers à rouler se situent généralement entre 40 et 100 g/m² ; les papiers inférieurs à 50 g/m² sont considérés comme fins et légers, tandis que ceux compris entre 70 et 100 g/m² sont nettement plus épais et plus résistants. Lors de la commande en gros de papiers personnalisés ou imprimés avec logo, la masse surfacique détermine directement les coûts de fabrication ainsi que les caractéristiques de performance. Les papiers plus lourds offrent une meilleure résistance et une plus grande opacité, mais nécessitent davantage d’énergie pour être produits et peuvent paraître trop rigides pour une expérience de roulement haut de gamme.
Une masse surfacique plus élevée est généralement corrélée à une opacité améliorée, car les feuilles plus épaisses contiennent une masse de fibres supérieure permettant de diffuser la lumière. Toutefois, cette relation n’est pas strictement linéaire : l’opacité dépend également fortement du type de fibre, de la teneur en air et des propriétés de surface. Un papier de 60 g/m² fabriqué à partir de pâte mécanique peut paraître plus opaque qu’un papier de 80 g/m² issu de pâte chimique raffinée, bien que ce dernier ait une masse surfacique supérieure. Lors de la conception de papiers à rouler personnalisés avec des logos imprimés, les producteurs doivent concilier les spécifications de masse surfacique avec les objectifs d’opacité afin de garantir que les graphismes de la marque restent nettement visibles, sans pour autant rendre le papier trop épais au toucher. Des essais effectués sur des échantillons réels dans des conditions d’éclairage constantes révèlent comment la masse surfacique, la composition des fibres et les techniques de fabrication interagissent pour produire l’opacité finale souhaitée.
L’air piégé dans la structure du papier améliore considérablement l’opacité en diffusant la lumière au sein de la matrice de la feuille. Les papiers à rouler sur mesure, contenant plus d’air, apparaissent plus opaques, car la lumière ne peut pas traverser directement la feuille ; elle rebondit plutôt entre les parois des fibres et les poches d’air. Les réglages de la calandre contrôlent la rétention d’air durant la fabrication : un calandrage léger préserve les poches d’air et augmente à la fois l’épaisseur perçue et l’opacité, tandis qu’un calandrage intense comprime la feuille et réduit la teneur en air. Les fabricants de cahiers à rouler ajustent soigneusement la teneur en air, car un excès d’air rend le papier trop fragile et nuit à l’uniformité de l’opacité, tandis qu’un déficit d’air donne une impression de minceur et peut laisser transparaître excessivement l’encre imprimée du logo sur le côté opposé.
La texture de surface influence la perception visuelle de l’opacité et de l’épaisseur. Les surfaces rugueuses ou granuleuses diffusent la lumière plus efficacement, renforçant ainsi la perception d’opacité même à des grammages modérés. Un papier personnalisé doté de textures en relief ou de finitions mates apparaît généralement plus épais et plus opaque qu’une surface lisse de composition identique. Dans le cas des papiers à logo, la texture peut mettre en valeur ou atténuer la visibilité des graphismes imprimés, selon l’intention du design. Les couches brillantes ou semi-brillantes réduisent la diffusion lumineuse à la surface, mais concentrent l’intensité des couleurs, ce qui rend les logos plus vifs, tout en pouvant affaiblir la perception tactile de l’épaisseur du papier. Comprendre ces interactions perceptuelles permet aux fabricants de concevoir des papiers à rouler sur mesure qui équilibrent l’opacité fonctionnelle avec l’expérience utilisateur visuelle et tactile souhaitée.
Le grammage, exprimé en grammes par mètre carré, est directement corrélé à l’épaisseur du papier. Un grammage plus élevé signifie davantage de fibres et de matière par unité de surface, ce qui donne des feuilles visiblement plus épaisses. Pour les papiers à rouler sur mesure, le grammage varie généralement entre 40 et 100 g/m² ; les utilisateurs perçoivent nettement la différence entre des papiers légers de 50 g/m² et des options plus épaisses de 80 g/m². Les papiers plus épais offrent une meilleure résistance mécanique et une combustion plus régulière, mais nécessitent davantage de matière première à produire, ce qui influence les coûts de fabrication ainsi que l’empreinte environnementale.
Des additifs chimiques, tels que les charges de carbonate de calcium et les agents d’encollage, améliorent l’opacité en augmentant la diffusion de la lumière ou en assurant une répartition plus uniforme des fibres. Ces substances sont soigneusement sélectionnées et dosées afin d’atteindre les niveaux d’opacité cibles sans nuire aux performances lors du fumage ni à la capacité d’enroulement. Pour le papier à logo utilisé dans les livrets de cigarettes marqués, ces additifs garantissent que les graphismes imprimés restent vifs et bien visibles tout en conservant les caractéristiques fonctionnelles du papier. Une utilisation excessive d’additifs peut rendre le papier cassant ; les fabricants doivent donc établir un équilibre précis entre l’amélioration de l’opacité et les exigences de qualité et de performance.
Oui, les papiers de grammage plus léger peuvent atteindre une opacité élevée grâce à une sélection rigoureuse des fibres et à des procédés de fabrication soignés. La pâte mécanique, qui conserve davantage de fibres dispersantes de la lumière, produit des feuilles plus opaques que la pâte chimique, même à grammage équivalent. En outre, les techniques de fabrication qui préservent les poches d’air et la texture de surface renforcent la perception de l’opacité sans augmenter le poids réel du matériau. Les fabricants spécialisés de papiers à rouler appliquent ce principe pour créer des papiers fins haut de gamme qui offrent une sensation de consistance et apparaissent parfaitement opaques, alliant ainsi attrait esthétique et préférences en matière d’expérience utilisateur.

