 EN

what-affects-the-opacity-and-thickness-of-custom-rolling-papers, what-affects-the-opacity-and-thickness-of-custom-rolling-papers, /news
EN
2026/08/11

Разумевање фактора који утичу на непрозорност и дебљину у прилагођеном ваљдању папира је од суштинског значаја за произвођаче, дистрибутере и крајње кориснике који захтевају доследан квалитет и перформансе. Папири за варење на задатке представљају значајан сегмент тржишта у којем спецификације материјала директно утичу на искуство корисника, карактеристике сагоревања и перцепцију бренда. Било да развијате персонализован папир за малопродају или производите брошуре за пушење, наука која стоји иза непрозорности и дебљине одређује да ли ваш производ испуњава стандарде индустрије и очекивања потрошача.
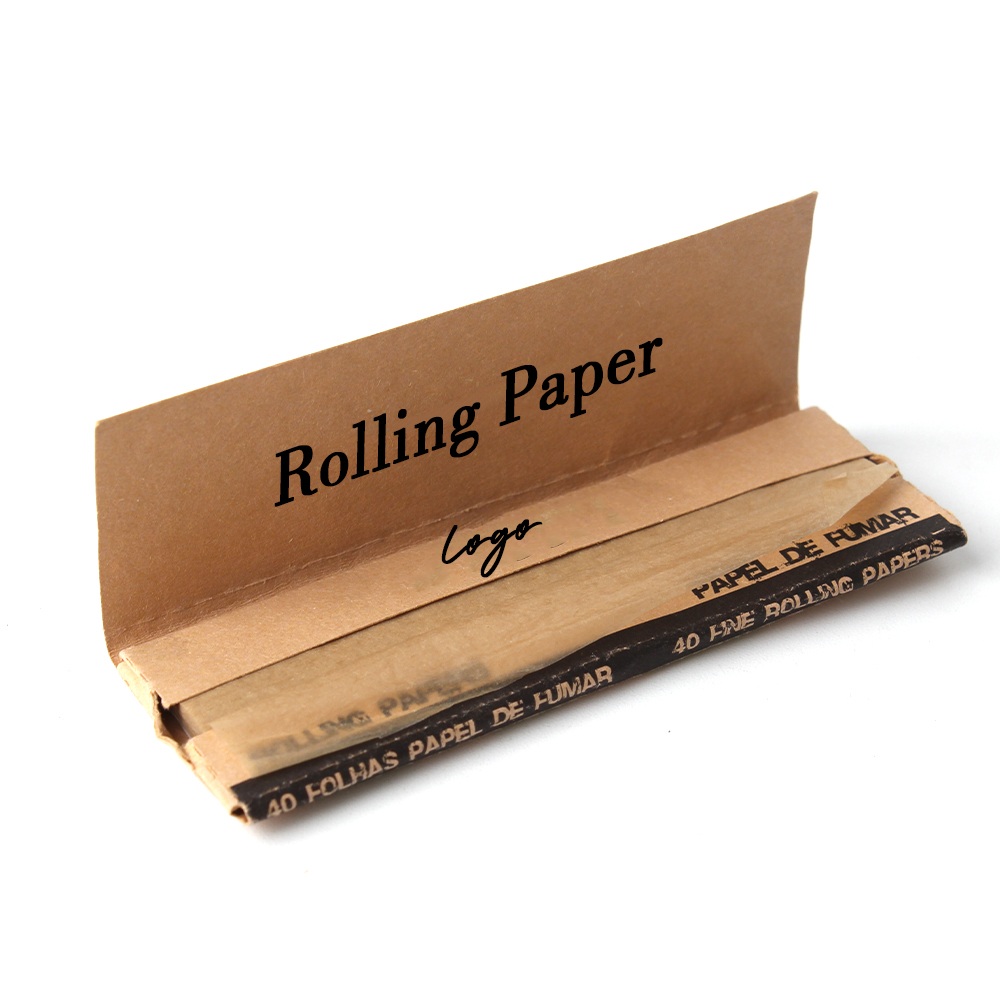
Производњи процес за папири за варење укључује прецизну контролу више променљивих које раде заједно како би се постигле жељене коначне спецификације. Избор сировине, обрада пулпе, технике притискања и методе сушења све доприносе томе колико је готов лист непрозоран или дебљи. Разумевање ових фактора омогућава произвођачима да креирају персонализован папир који балансира дебелину са продишавошћу, непрозорност са видљивошћу штампаних логотипа и издржљивост са лакоћом употребом.
Тип пулпе која се користи у производњи материјала за пушење брошура значајно одређује ниво непрозорности. Механичка пулпа, која задржава више лигнина и влакана него хемијска пулпа, природно производи већу непрозорност јер влакна расејавају више светлости. Химијска пулпа даје сјајније, транспарентније папире због своје рафиниране структуре влакана. За прилагођене ваљке папира намењене за апликације лого папира, избор између ових врста пулпе зависи од тога да ли дизајнери желе да штампана графика изгледа смело и непрозрачно или суптилно и слојено. Процеси избељивања такође утичу на непрозорност; теже избељене пулпе стварају лакше, потенцијално транспарентније листове, док мање избељене влакна одржавају више капацитета распршивања светлости.
Дистрибуција дужине влакана директно утиче и на дебелину и на карактеристике непрозорности. Дуже влакна стварају густије мреже које могу да ухвати више ваздуха, што доприноси дебљини и непрозорности. У производњи персонализованог папира, контролисање дужине влакана осигурава конзистентна својства листова у свим производњима. Насупрот томе, краће влакна се чвршће пакују, стварајући танке листове са потенцијално мањом непрозорношћу. Процес удара и рафинирања током припреме пулпе одређује просечну дужину влакана; интензивнија рафинирање ствара финије влакана која се ближе везују, док нежнији третман очува дуже влакана која одржавају више структурне интегритета и својства распршивања светлости. Ова равнотежа је од кључног значаја када се производе квалитетни папири који се морају производити на основу прилагођености и који морају да буду доследни.
Степен притискања темељно контролише коначну дебљину у производњи пушећих брошура и прилагођених ваљаних папира. Виши притисак током притискања смањује дебљину листова тако што присиљава влакана да се приближе и избацује ухваћен ваздух. Међутим, претерано притискање угрожава перформансе папира; може смањити непрозорност елиминисањем ваздушних џепова који расејавају светлост и може учинити папир превише крутим за варење. Произвођачи оптимизују снагу притискања како би постигли циљну дебелину, док задржавају довољно непрозорности и флексибилности. Температура и брзина сушења такође утичу на компресију; брзо сушење може закључити више ваздушних мехура, повећавајући и дебелину и непрозорност, док споро сушење омогућава више консолидације и компресије влакана.
Савремени папири за варење често укључују агенсе за дизејнинг, пунила и друге хемијске адитиве који директно утичу на непрозорност и дебљину. Калцијум карбонат и други минерални пунилачи повећавају непрозорност расејавањем светлости, али додају минималну дебелину. Компонације за дизејнинг повећавају отпорност на воду без значајне промене дебелине. За апликације лого папира где штампане графике морају остати живописне, адитиви се пажљиво бирају како би се максимизирала непрозорност без стварања крхкости или смањења перформанси пушења. Неки произвођачи примењују танке слојеве премаза на штампане површине како би побољшали живопис боје и заштитили логотипе; ови премази додају мерењу дебелине док побољшавају непрозорност на интерфејсу за штампу. Разумевање хемије адитива омогућава произвођачима да самостално прецизно подешавају дебелину и непрозорност, стварајући персонализован папир који испуњава функционалне и естетске захтеве.
Базна тежина, измерена у грамама по квадратном метру (гсм), служи као примарна спецификација за дебљину у прилагођеним ролима папира и производима за пушење. Теже основна тежина указује на дебљи папир са више сировине по јединици површине. Индустријски стандарди за ваљање папира обично се крећу од 40 до 100 гсм; папири испод 50 гсм се сматрају танким и лажим, док су папири од 70 до 100 гсм значајно дебљи и трајнији. Када се за накупне наруџбе одређује персонализована папира или папир са логотипом, основна тежина директно одређује трошкове производње и карактеристике перформанси. Тежи папири нуде већу трајност и непрозорност, али захтевају више енергије за производњу и могу се осећати превише крутима за премијерно искуство ваљања.
Виша основна тежина генерално корелише са побољшаном непрозорношћу јер дебљи листови садрже више масних влакана да би расејали светлост. Међутим, овај однос није строго линеарни; непрозорност такође зависи у великој мери од врсте влакана, садржаја ваздуха и површинских својстава. Папир од 60 гм направљен од механичке пулпе може изгледати непрозорније од папира од 80 гм направљеног од рафиниране хемијске пулпе, иако је последњи тежији. Приликом пројектовања прилагођених ваљаних папира са штампаним логотипом, произвођачи морају балансирати основне спецификације тежине са циљевима непрозорности како би се осигурало да је брендова графика јасно видљива без да се папир осећа превише дебљи. Испитивање стварних узорака под конзистентним условима осветљења открива како основна тежина, састав влакана и технике производње раде заједно како би се добила жељена коначна непрозорност.
Воздух који је заробљен у структури папира значајно повећава непрозорност расејавањем светлости унутар матрице листа. Папири који се обично варе са већим садржајем ваздуха изгледају непрозорније јер светлост не може да прође директно кроз њих; уместо тога, она се одбија између зидова влакана и ваздушних џепова. Поредности календера контролишу задржавање ваздуха током производње; лакше календерирање очува ваздушне џепове и повећава и дужину и непрозорност, док тешко календерирање компресира листо и смањује садржај ваздуха. Произвођачи пушећих брошура пажљиво балансирају садржај ваздуха јер превише ваздуха чини папир превише крхким и смањује једноставност непрозорности, док недостатак ваздуха чини папир танким и може омогућити да мастило од штампања логота превише прође на задњој страни.
Текстура површине утиче на то како се нераскривеност и дебљина визуелно перципирају. Груба, зубна површина ефикасније расејавају светлост, повећавајући перцептивну нераскривеност чак и при скромним основним тежинама. Персонализовани папир са резбурним текстурама или матом завршном оцјеном обично се чини дебљим и непрозорнијим од глатких површина идентичног састава. За апликације лого папира, текстура може нагласити или минимизирати видљивост штампане графике у зависности од намере дизајна. Глосирани или полуглосирани премази смањују распршивање светлости на површини, али концентришу интензитет боје, чинећи логотипе живитејим док потенцијално смањују тактилну перцепцију дебелине папира. Разумевање ових перцептивних интеракција омогућава произвођачима да креирају прилагођене ролинг папире који балансирају функционалну непрозорност са жељним визуелним и тактилним корисничким искуством.
Основна тежина, изражена у грамама по квадратном метрима, директно корелише са дебелином папира. Виша основна тежина значи више влакана и материјала по јединици површине, што резултира видљиво дебљим листовима. За прилагођене ролиране папире, основна тежина обично се креће од 40 до 100 гсм; корисници могу осетити разлику између лаких папира од 50 гсм и тежих опција од 80 гсм. Дебљи папири пружају побољшану трајност и конзистенцију у гори, али захтевају више материјала за производњу, што утиче на трошкове производње и утицај на животну средину.
Хемијски адитиви као што су пуњачи калцијум карбоната и агенси за димензионирање повећавају непрозорност повећавањем распршивања светлости или стварањем једнакше дистрибуције влакана. Ове супстанце су одабране и дозиране прецизно како би се постигли циљни нивои непрозорности без угрожавања перформанси пушења или ролабилности. У случају папира за логокопи који се користе у брошурама за пушење, додаци обезбеђују да штампана графика остане жива и видљива, а истовремено одржавају функционалне карактеристике папира. Прекомерна употреба адитива може учинити папир крхким, па произвођачи морају пажљиво балансирати повећање непрозорности са захтевима за квалитет и перформансе.
Да, лакше папире могу постићи јаку непрозорност пажљивим избором и обрадом влакана. Механичка пулпа, која задржава више влакана која расејавају светлост, производи непрозорније листове од хемијске пулпе чак и при еквивалентним основним тежинама. Поред тога, производње које не губи ваздушне џепове и текстуру површине повећава перцепцију непрозорности без повећања стварне тежине материјала. Произвођачи папира за варење користе овај принцип за креирање супремиум теноких папира који се осећају значајно и изгледају потпуно непрозорно, уравнотежујући естетску привлачност са преференцијама корисничког искуства.

