 EN

dimensional-tolerance-standards-for-preroll-cones-with-integrated-tips, dimensional-tolerance-standards-for-preroll-cones-with-integrated-tips, /news
EN
2026/09/01
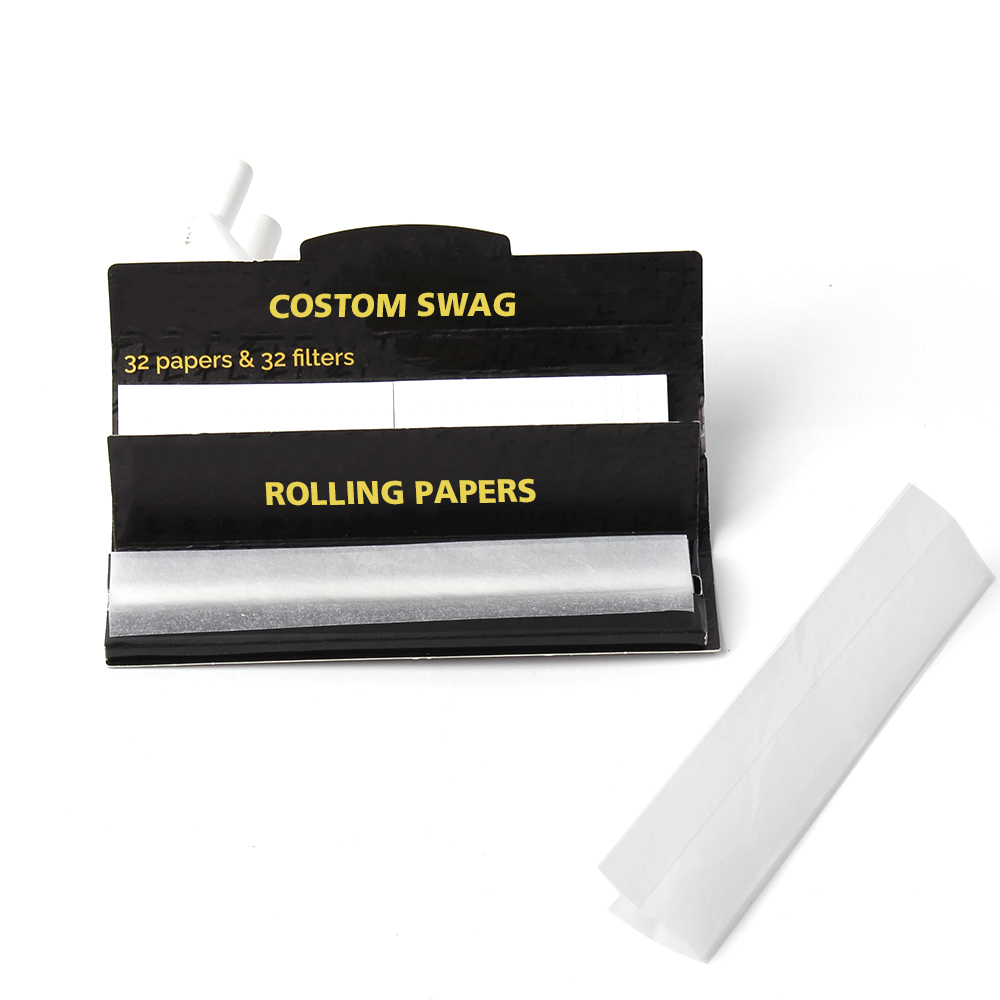
A precisión na fabricación afecta directamente á calidade do produto, á satisfacción do consumidor e ao cumprimento dos regulamentos. Os conos pre-enrolados con filtros representan unha categoría especializada de produtos na que as tolerancias dimensionais resultan críticas para a funcionalidade e a aceptación no mercado. Comprender as medidas específicas, as variacións permitidas e os parámetros de calidade para estes produtos garante que os fabricantes e fornecedores cumpran as expectativas do sector e entreguen resultados consistentes e fiables aos seus clientes.

Os estándares de tolerancia dimensional para conos preenrolados rexen o diámetro exterior, a profundidade da cavidade interna, o grosor da parede, a xeometría da integración da punta e a consistencia do material. Estas especificacións non son arbitrarias, senón que xorden dos requisitos prácticos de uso, da compatibilidade co equipamento e da experiencia do consumidor. Cando os fabricantes establecen tolerancias claras para conos de tamaño king con configuracións de punta, crean unha base para a garantía de calidade, a eficiencia na produción e a reputación da marca, o que resoa en toda a cadea de suministro.
O diámetro exterior dos conos preenrolados con filtros debe manter tolerancias estrictas porque esta dimensión afecta directamente ao empaquetado, ao almacenamento e á manipulación polos consumidores. Os conos estándar de tamaño king con filtro adoitan ter un diámetro exterior entre 21 e 26 milímetros, segundo a intención do deseño e o segmento de mercado. Os fabricantes adoitan permitir unha variación de tolerancia de ±0,5 milímetros no diámetro exterior, para asegurar que os conos se axusten correctamente nas máquinas estándar de enrollado, nos recipientes de almacenamento e nas solucións de empaquetado, sen trabar nin quedar demasiado floxos. Os tubos cónicos obtén a súa forma característica mediante relacións de converxencia precisas, normalmente entre 8 e 12 graos, que deben manterse constantes en todos os lotes de produción para garantir a uniformidade.
A profundidade da cavidade interna determina a capacidade do produto e inflúe directamente na satisfacción do consumidor e na competitividade no mercado. Os conos preenrolados adoitan manter profundidades de cavidade que van de 70 a 90 milímetros para conos de tamaño grande con filtro, sendo a tolerancia de fabricación de ±1,0 milímetro unha práctica estándar na industria. Esta especificación é crucial porque unha profundidade insuficiente reduce a capacidade útil, mentres que unha profundidade excesiva crea debilidade estrutural e condicións de fabricación difíciles. A uniformidade do grosor das paredes en toda a superficie cónica debe manterse normalmente dentro dunha tolerancia de ±0,15 milímetros para garantir velocidades de combustión consistentes, integridade estrutural e rendemento do produto ao longo de toda a produción.
A punta do filtro representa un punto crítico de integración onde os conos preenrolados con puntas de filtro cumpren os requisitos funcionais e as expectativas dos consumidores. As puntas de filtro estándar para conos de tamaño king con configuracións de punta miden normalmente entre 8 e 12 milímetros de diámetro exterior, cunhas tolerancias estreitas de ±0,3 milímetros, pois esta dimensión afecta directamente o fluxo de aire, a estabilidade estrutural e a experiencia do consumidor. A interface de unión onde a punta se conecta ao corpo do cono debe manter a perpendicularidade dentro de 0,5 milímetros en toda a superficie de asentamento para evitar fugas de aire e garantir un funcionamento correcto. A resistencia da unión adhesiva entre a punta e o corpo do cono require unha preparación superficial consistente e unha precisión dimensional para lograr un montaxe fiable sen defectos.
Os tubos cónicos deseñados con puntas integradas deben manter relacións dimensionais específicas para evitar espazos, fugas ou desalineacións durante o uso polo consumidor. O diámetro interior do orificio no punto de inserción da punta normalmente mantén tolerancias de menos 0,1 a máis 0,2 milímetros respecto ao diámetro exterior da punta, creando unha interferencia controlada que garante unha unión mecánica segura sen forzar nin concentrar tensións. Estas especificacións rigorosas previnen a rotación ou separación da punta durante o almacenamento, así como a degradación do rendemento, o que podería afectar á reputación da marca e á lealdade do consumidor. Os conos preenrolados, con relacións dimensionais cuidadosamente deseñadas, ofrecen unha calidade de produto superior e xustifican unha posición premium nos mercados competitivos.
As instalacións de fabricación que producen Conos pre-enrolados con punteiras de filtro empregar ferramentas de medición de precisión, incluídos calibradores dixitais, micrómetros e sistemas automatizados de visión para verificar as dimensións críticas. O control de produción adoita implicar a medición de cada vinte unidades da liña de produción, establecendo unha aproximación estatística razoable de mostraxe que identifica as desviacións antes de que ocorran defectos importantes. Os conos de tamaño king con punta requiren a verificación simultánea de múltiples dimensións — diámetro externo, profundidade interna, grosor da parede e xeometría da integración da punta — para garantir unha aseguramento da calidade integral en vez de comprobar parámetros illados. As instalacións avanzadas implementan sistemas de realimentación en tempo real que axustan automaticamente as máquinas cando as medicións se achegan aos límites de tolerancia, evitando a propagación de defectos e reducindo substancialmente as tasas de desperdicio.
A precisión dimensional dos tubos cónicos debe documentarse e rastrexarse até lotes de produción específicos, números de lote e datas de fabricación para apoiar investigacións de calidade e manter o cumprimento normativo. Os protocolos de ensaio inclúen normalmente a mostraxe destructiva, na que cada lote somete unha pequena mostra a ensaios funcionais — medindo a capacidade de volume real, ensaiando a resistencia da adhesión da punta e avaliando a integridade do sellado mediante ensaios de presión. Os métodos de ensaio non destructivos que empregan sistemas de visión automatizados escanean a xeometría superficial, a uniformidade do grosor das paredes e a coherencia xeométrica sen danar os produtos. Os sistemas de documentación rexistran os datos das medicións, os porcentaxes de conformidade cos límites de tolerancia e as accións correctivas, creando un rastro auditável que apoia iniciativas de mellora continua e a confianza dos clientes na consistencia dos produtos.
Os estándares de tolerancia dimensional para conos preenrolados derivan das mellores prácticas industriais, das expectativas dos consumidores e dos requisitos rexionais de regulación, que varían segundo a xurisdición. As organizacións que elaboran especificacións industriais establecen metodoloxías de medición, intervalos de tolerancia aceptables e referencias de rendemento que os fabricantes adoptan para garantir a compatibilidade no mercado e a satisfacción do cliente. Os conos preenrolados de tamaño grande con punta deben cumprir as normas de seguridade dos materiais, as normas de protección ao consumidor e os requisitos de empaquetado específicos de cada mercado. Os conos preenrolados fabricados para distribución internacional poden requerir certificación dual ou especificacións modificadas para adaptarse ás normas rexionais, o que exixe flexibilidade na produción e precisión dimensional en varios marcos de tolerancia.
Ademais da precisión dimensional, os tubos cónicos deben superar probas de rendemento funcional que confirmen que as especificacións dimensionais se traducen en fiabilidade no mundo real e na satisfacción do consumidor. As probas de taxa de combustión validan que a uniformidade do grosor das paredes crea patróns de consumo consistentes durante todo o uso do produto. A medición da resistencia ao fluxo de aire confirma que as dimensións da cavidade interna e a xeometría da integración da punta producen características de trazado aceptables. As probas de retención da punta verifican que as especificacións de interferencia dimensional impiden a separación durante a manipulación, o almacenamento e o uso normais. Estas validacións de rendemento unen as especificacións dimensionais coa experiencia do consumidor, garantindo que a fabricación precisa se traduce en calidade superior do produto e no éxito no mercado.
Os conos estándar pre-enrolados con filtros tipicamente mantén tolerancias no diámetro externo de ±0,5 mm, tolerancias na profundidade da cavidade interna de ±1,0 mm e tolerancias no grosor das paredes de ±0,15 mm. As tolerancias no diámetro do filtro tipicamente varían entre ±0,3 mm, coas tolerancias na interface de unión entre o tip e o corpo de ±0,5 mm para a perpendicularidade. Estas especificacións garante un funcionamento fiable, a satisfacción do consumidor e a compatibilidade no mercado entre lotes de produción e instalacións de fabricación.
As tolerancias dimensionais inflúen directamente nos conos de tamaño king ao afectar a consistencia da velocidade de queima, a resistencia ao fluxo de aire, a fiabilidade na retención da punta e a experiencia xeral do consumidor. Unha profundidade inconsistente da cavidade interna crea unha capacidade variable do produto e reduce a satisfacción do consumidor. A uniformidade deficiente no grosor das paredes produce velocidades de queima desiguais que frustran aos usuarios e danan a reputación da marca. Especificacións inadecuadas de adhesión da punta provocan separación e filtracións, o que orixina devolucións do produto e comentarios negativos. O control dimensional preciso garante que cada cono preenrolado funcione de forma fiable e cumpra consistentemente as expectativas dos consumidores.
Os tubos cónicos requiren especificacións dimensionais precisas porque a xeometría afilada amplifica o impacto de pequenas variacións dimensionais ao longo da lonxitude do produto. Unha desviación de 0,1 milímetros no ángulo de afilamento crea diámetros mensurablemente distintos en distintos puntos ao longo do cono, afectando o axuste, a función e a estética. A integración das puntas de filtro na punta estreita do cono crea unha montaxe complexa na que múltiples tolerancias deben traballar xuntas de forma harmónica. As especificacións precisas garanticen que os procesos de fabricación producen produtos consistentes, que a compatibilidade co equipamento se manteña fiable e que a experiencia do consumidor se manteña previsible en millóns de unidades producidas e distribuídas a nivel global.

