 EN

dimensional-tolerance-standards-for-preroll-cones-with-integrated-tips, dimensional-tolerance-standards-for-preroll-cones-with-integrated-tips, /news
EN
2026/09/01
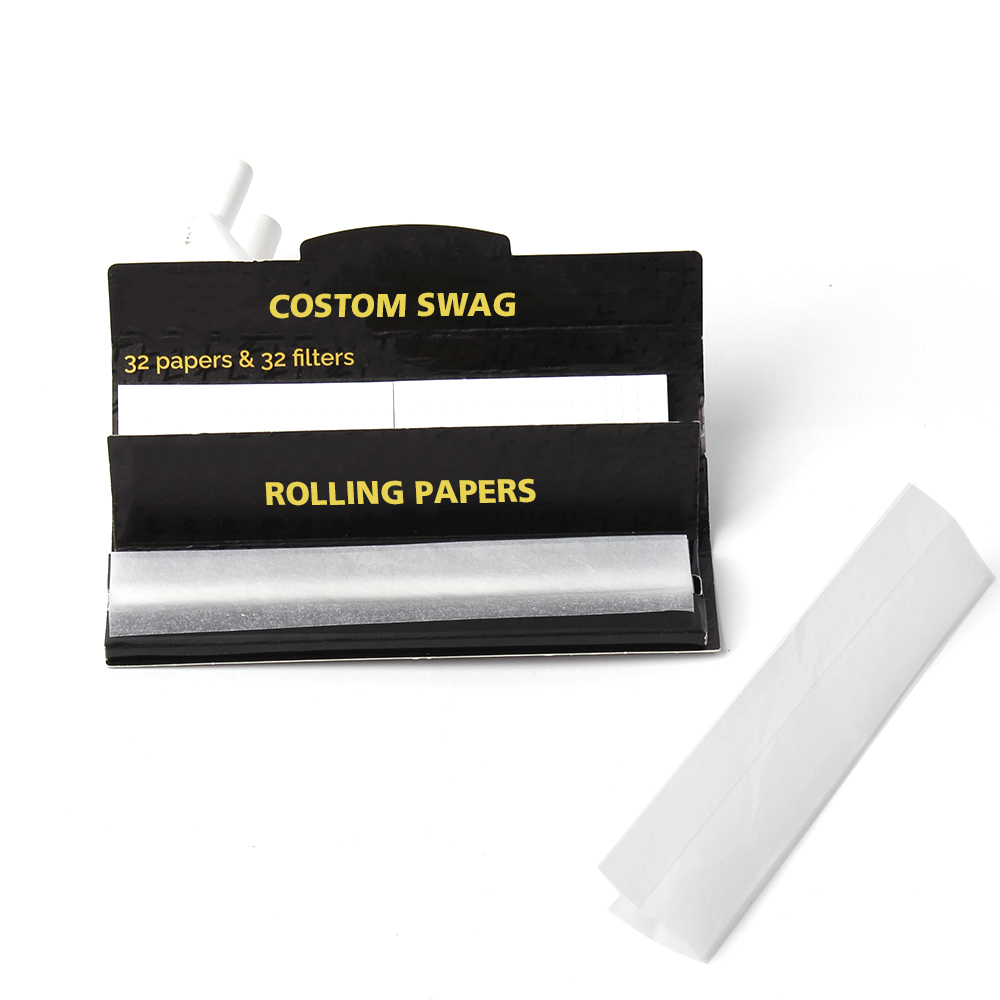
Gamintojų tikslumas tiesiogiai veikia gaminio kokybę, vartotojų patenkinamumą ir atitiktį reguliavimo reikalavimams. Priešužpildytos kūginės cigaretės su filtruojančiais galiukais yra specializuotos produktų kategorijos, kur matmenų nuokrypių tikslumas yra lemiamas jų veikimo ir rinkos priėmimo požiūriu. Šių produktų konkrečių matmenų, leistinų nuokrypių ir kokybės etalonų supratimas užtikrina, kad gamintojai ir tiekėjai atitiktų pramonės lūkesčius ir savo klientams pateiktų nuoseklius bei patikimus rezultatus.

Matmenų nuokrypių standartai išankstinio ritinėjimo kūgiams nustato išorinį skersmenį, vidinės ertmės gylį, sienelės storį, antgalių integravimo geometriją ir medžiagos vientisumą. Šie reikalavimai nėra savivolės, o išplaukia iš praktinio naudojimo sąlygų, įrangos suderinamumo ir vartotojo patirties. Kai gamintojai nustato aiškius matmenų nuokrypių ribojimus didelio formato kūgiams su antgaliais, jie sukuria kokybės užtikrinimo, gamybos efektyvumo ir prekės ženklo reputacijos pagrindą, kuris veikia visą tiekimo grandinę.
Išorinės skersmens reikšmės pirminiams ritinėliams su filtruotais galais turi būti laikomasi tiksliai, nes šis matmuo tiesiogiai veikia supakuojamumą, sandėliavimą ir vartotojų naudojimą. Standartinio karališkojo dydžio ritinėliai su galais paprastai turi išorinį skersmenį nuo 21 iki 26 milimetrų, priklausomai nuo konstrukcijos tikslų ir rinkos segmento. Gamintojai paprastai leidžia išorinio skersmens nuokrypį ±0,5 milimetro ribose, kad užtikrintų, jog ritinėliai tiktų standartinėms ritinėjimo mašinoms, sandėliavimo talpoms ir pakavimo sprendimams be įstrigimo ar per didelio laisvumo. Kūginės vamzdelių formos pasiekiamos tiksliai reguliuojant nuolydžio kampą, kuris dažniausiai svyruoja nuo 8 iki 12 laipsnių, o šis kampas turi likti nepakitęs visose gamybos partijose, kad būtų užtikrinta vienodumas.
Vidinės ertmės gylis nulemia gaminio talpą ir tiesiogiai veikia vartotojų patenkinamumą bei rinkos konkurencingumą. Iš anksto suvyniotų kūginės formos filtruotų cigarečių kūnai paprastai turi ertmės gylių nuo 70 iki 90 milimetrų (standartinėms „king size“ su filtru cigaretėms), o gamybos leistinos nuokrypos yra ±1,0 mm – tai įprasta pramonės praktika. Šis reikalavimas yra esminis, nes nepakankamas gylis sumažina naudingą talpą, o per didelis gylis sukuria konstrukcinį silpnumą ir sudėtingas gamybos sąlygas. Sienelės storio vienodumas visame kūginio kūno paviršiuje paprastai turi būti išlaikomas ±0,15 mm ribose, kad būtų užtikrintos pastovios degimo greičio charakteristikos, konstrukcinė vientisumas ir gaminio našumas visoje gamybos serijoje.
Filtras galūnė yra kritiškai svarbus integracijos taškas, kuriame iš anksto suvyniotos kūginės cigaretės su filtrais atitinka funkcines reikalavimus ir vartotojų lūkesčius. Standartiniai filtrų galūnių dydžiai karališkojo formato kūginėms cigaretėms su galūnių konfigūracijomis paprastai siekia nuo 8 iki 12 milimetrų išoriniame skersmenyje, o leistinieji nuokrypiai turi būti ne didesni kaip ±0,3 mm, nes šis matmuo tiesiogiai veikia oro srautą, konstrukcinę stabilumą ir vartotojo patirtį. Jungties paviršius, kuriame galūnė sujungiama su kūginės cigaretės kūnu, turi būti statmenas visame pasodinimo paviršiuje su tikslumu iki 0,5 mm, kad būtų išvengta oro nutekėjimų ir užtikrinta tinkama veikla. Klijų sukurtos sąsajos stiprumas tarp galūnės ir kūginės cigaretės kūno reikalauja nuolatinės paviršiaus paruoštos ir matmeninės tikslumo, kad būtų pasiektas patikimas surinkimas be defektų.
Kūginės vamzdelių formos, suprojektuotos su integruotais galiukais, turi išlaikyti tam tikrus matmenų santykius, kad būtų išvengta plyšių, nutekėjimų ar neteisingo sujungimo vartotojo naudojimo metu. Vidinio skersmens skersmuo ties galiuko įstatymo tašku dažniausiai išlaiko nuokrypius nuo minus 0,1 iki plius 0,2 milimetro lyginant su išoriniu galiuko skersmeniu, kuriant kontroliuojamą sąlyčio jėgą, kuri užtikrina patikimą mechaninį sujungimą be priverstinio įstatymo ar įtempimo susikaupimo. Šie tikslūs reikalavimai neleidžia galiukui sukurtis, atsiskirti sandėliavimo metu arba prastėti jo veikimui, kas galėtų pakenkti prekės ženklo reputacijai ir vartotojų lojalumui. Iš anksto suvynioti kūginiai vamzdeliai, kurių matmenų santykiai yra tiksliai suprojektuoti, užtikrina aukštesnę produkto kokybę ir pagrindžia aukštesnę kainą konkuruojančiose rinkose.
Gaminančios gamybos įmonės Priešvyniojamuosius kūginius filtruotus antgaliukus naudoti tikslaus matavimo įrankius, įskaitant skaitmeninius šmėžtukus, mikrometrus ir automatinę vaizdo sistemą, kad būtų patikrinti kritiniai matmenys. Gamybos kontrolė paprastai apima kiekvieno dvidešimtojo gaminio iš gamybos linijos matavimą, taikant pagrįstą statistinio imties metodą, kuris leidžia aptikti nuokrypius dar prieš atsirandant reikšmingoms defektų problemoms. Didelių dydžių kūgiai su smaigaliu reikalauja vienu metu patikrinti kelis matmenis – išorinį skersmenį, vidinį gylį, sienelės storį ir smaigalio integracijos geometriją – siekiant visapusiškos kokybės užtikrinimo, o ne tik atskirų parametrų tikrinimo. Pažangios gamybos įmonės įdiegia realaus laiko grįžtamąjį ryšį, kuris automatiškai reguliuoja įrangą, kai matavimai artėja prie leistinų nuokrypių ribų, taip užkertant kelią defektų plitimai ir žymiai sumažinant atmetamųjų gaminių kiekį.
Matmeninė tikslumas kūginėms vamzdelių formos talpykloms turi būti dokumentuojamas ir susiejamas su konkrečiais gamybos partijomis, partijų numeriais ir gamybos datomis, kad būtų galima vykdyti kokybės tyrimus ir užtikrinti atitiktį reguliavimo reikalavimams. Bandomieji protokolai dažniausiai apima naikinamąjį atrankos būdą, kai kiekvienoje partijoje nedidelis pavyzdys yra veikiamas funkcinių bandymų – išmatuojama faktinė talpa, išbandoma antgalio sukibimo stiprumas ir įvertinama sandarumo vientisumas slėgio bandymais. Neinaikinamieji bandymo metodai, naudojantys automatinės vaizdo sistemą, skenuoja paviršiaus geometriją, sienelės storio vienodumą ir geometrinę vientisumą, nepažeisdami gaminių. Dokumentavimo sistemos įrašo matavimų duomenis, tolerancijų laikymosi procentus ir šalinamąsias priemones, kuriant audito taką, kuris remia nuolatinio tobulėjimo iniciatyvas ir klientų pasitikėjimą gaminio vientisumu.
Matmenų nuokrypių standartai išankstinėms ritinėjamosioms kūgiškoms cigaretėms grindžiami pramonės geriausiais praktikos būdais, vartotojų lūkesčiais ir regioninėmis teisinėmis nuostatomis, kurios skiriasi priklausomai nuo teisinės jurisdikcijos. Pramonės specifikacijas rengiančios organizacijos nustato matavimo metodologijas, leistinus nuokrypių diapazonus ir veiklos orientyrus, kuriuos gamintojai taiko, kad užtikrintų rinkos suderinamumą ir vartotojų patenkinamumą. Didžiosios kūgiškosios cigaretės su galiuku turi atitikti medžiagų saugos reglamentus, vartotojų apsaugos standartus ir kiekvienos rinkos specialius pakuotės reikalavimus. Išankstinėms ritinėjamosioms kūgiškoms cigaretėms, gaminamoms tarptautinei platinimui, gali būti reikalaujama dvigubo sertifikavimo arba modifikuotų specifikacijų, kad būtų įvykdyti regioniniai standartai, todėl reikalinga gamybos lankstumas ir tikslus matmenų laikymasis keliuose nuokrypių sistemose.
Tikslumo matmenų požiūriu nepakanka – kūginės vamzdelių formos gaminiai turi išlaikyti veikimo našumo bandymus, kurie patvirtina, kad matmeniniai reikalavimai atitinka tikrąją patikimumo ir vartotojų patenkintumo lygį. Degimo greičio bandymas patvirtina, kad sienelės storio vienodumas užtikrina nuoseklią sunaudojimo dinamiką visą gaminio naudojimo laikotarpį. Oro srauto pasipriešinimo matavimas patvirtina, kad vidinės ertmės matmenys ir antgalio integracijos geometrija sukuria priimtinus įtraukimo parametrus. Antgalio tvirtinimo bandymas patvirtina, kad matmeniniai sąveikos reikalavimai neleidžia atsiskilti antgaliui normalios eksploatacijos, sandėliavimo ir naudojimo metu. Šie našumo patvirtinimai sudaro tiltą tarp matmeninių specifikacijų ir vartotojo patirties, užtikrindami, kad tikslus gamybos procesas lemia aukštos kokybės produktą ir rinkos sėkmę.
Standartiniai pradiniai ritiniai kankorėžiai su filtruojančiais galiukais paprastai išlaiko išorinio skersmens nuokrypius ±0,5 mm, vidinės ertmės gylio nuokrypius ±1,0 mm ir sienelės storio nuokrypius ±0,15 mm. Filtruojančio galiuko skersmens nuokrypiai paprastai yra ±0,3 mm, o galiuko ir kūno sujungimo vietos statmenumo nuokrypiai – ±0,5 mm. Šie techniniai reikalavimai užtikrina patikimą veikimą, vartotojų pasitenkinimą ir rinkos suderinamumą visose gamybos serijose bei gamybos įmonėse.
Matmeninės nuokrypos tiesiogiai veikia karališkojo dydžio kūgiukus su galiuku, pakeisdamos degimo našumo nuoseklumą, oro srauto pasipriešinimą, galiuko laikymo patikimumą ir visą vartotojo patirtį. Nepastovus vidinės ertmės gylis sukuria kintamą produkto talpą ir sumažina vartotojų patenkintinumą. Bloga sienelių storio vienodumas sukelia nelygius degimo našumus, kurie erzina vartotojus ir žeidžia prekės ženklo reputaciją. Nepakankamos galiuko sukibimo specifikacijos sukelia atsiskilimą ir nutekėjimą, dėl ko padidėja produktų grąžinimai ir neigiamos atsiliepimų reikšmės. Tikslus matmeninis valdymas užtikrina, kad kiekvienas iš anksto suvyniotas kūgiukas veiktų patikimai ir nuolat atitiktų vartotojų lūkesčius.
Kūginės vamzdelių formos tikslūs matmenų nustatymai yra būtini, nes siaurėjančios geometrijos dėka net nedidelės matmenų nuokrypos visame gaminio ilgyje tampa labiau pastebimos. Net 0,1 mm nuokrypis nuo kūginio kampo sukuria matomai skirtingus skersmenis įvairiuose kūgio taškuose, todėl keičiasi jungtis, veikimas ir estetinė išvaizda. Filtrų galiukų integravimas į kūgio siaurąjį galą sukuria sudėtingą surinkimą, kuriame kelios leistinos nuokrypos turi veikti harmoningai. Tikslūs nustatymai užtikrina, kad gamybos procesai duotų nuoseklius gaminius, kad įranga būtų patikimai suderinama ir kad vartotojų patirtis liktų numatyta tiek milijonams vienetų, tiek visame pasaulyje gamintų, tiek platinamų gaminių.

