 EN

how-to-set-quality-standards-for-preroll-cones-with-filter-tips, how-to-set-quality-standards-for-preroll-cones-with-filter-tips, /news
EN
2026/08/14
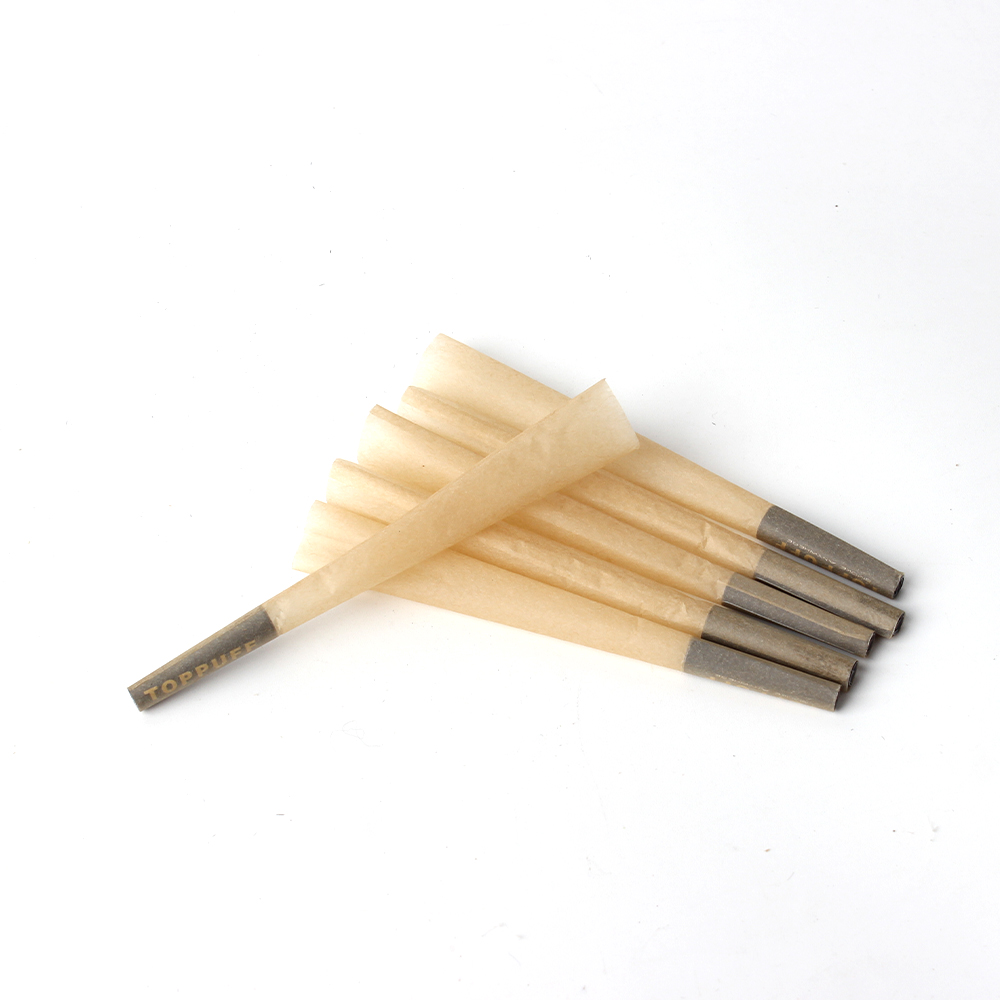
Voorrolkonne met filterpunte verteenwoordig 'n kritieke kategorie in die cannabis- en kruieprodukindustrie, waar konsekwentheid, veiligheid en prestasie direk die tevredeheid van die eindgebruiker en die handelsmerk se reputasie beïnvloed. Die vestiging van robuuste gehalte-standaarde vir hierdie produkte verseker dat elke eenheid presiese spesifikasies bevredig, van materiaalsamestelling tot strukturele integriteit. Sonder duidelike gehalte-standaarde loop vervaardigers die risiko om onkonsekwente produkte te maak wat tydens gebruik kan misluk, verbruikers teleur stel of nakomingskwessies skep. Hierdie gids ondersoek die noodsaaklike raamwerke vir die vasstelling en instandhouding van gehalte-standaarde oor alle aspekte van die vervaardiging van voorrolkonne met filterpunte.

Die grondslag van enige gehaltebestuurstelsel begin met die definisie van wat uitnemendheid vir jou spesifieke produklyne beteken. Vir voorgerolde keëls met filters, beteken dit dat meetbare parameters gedokumenteer moet word wat hoëgehale aanbiedings van onderstandaard alternatiewe onderskei. Gehaltestandaarde funksioneer sowel as interne vervaardigingstekortpunte as eksterne kommunikasiemiddels wat kliënte inlig oor wat hulle kan verwag. Die implementering van hierdie standaarde vereis 'n sistematiese benadering wat materiaalkeuse, vervaardigingsprosesse en finale produkverifikasie insluit.
Keëlgeometrie verteenwoordig een van die mees kritieke aspekte van voorgerolde keëls met filters. Die versmalinghoek, wanddikte en algehele keëlafmetings moet konsekwent bly vir elke eenheid wat vervaardig word. 'n Behoorlik ontwerpte keëlgeometrie verseker 'n eenvormige brandtempo, optimale lugvloei en strukturele stabiliteit tydens verpakking en hantering. Vervaardigers moet basismetings vasstel vir die keëldiameter by die opening, die diameter in die middel, die basisdiameter en die totale lengte, met duidelik gedokumenteerde aanvaarbare toleransiebereike.
Die keëlgeometrie beïnvloed direk die gebruikerservaring en produkprestasie. Wanneer die keëlgeometrie beduidend van die spesifikasies afwyk, kan kliënte verbrandingsprobleme, ongelyke produkverspreiding of keëlinstorting tydens verpakking ervaar. Om streng keëlgeometriestandarde te handhaaf, gebruik vervaardigers presisiegereedskap, gereelde kalibrasieskedules en statistiese prosesbeheertoepassings. Digitale meetinstrumente en outomatiese inspeksiestelsels kan die keëlgeometrie deur die hele vervaardigingsproses volg, wat dit moontlik maak om in werklike tyd korrektiewe aksie te neem wanneer parameters buite aanvaarbare reekse beweeg.
Die grondstowwe wat in voorgerolde keëls met filterpunte gebruik word, bepaal fundamenteel die produk kwaliteit en prestasie. Die vasstelling van duidelike materiaalspesifikasies verseker konsekwentheid oor al die vervaardigingspartye heen. Dit sluit in die definisie van papier tipe, basisgewig, bedekkingskenmerke en kleefmiddelspesifikasies. Kwaliteitsstandaarde moet spesifiseer of die materiale gebleik of ongebleik is, of enige byvoegings teenwoordig is, en watter brandeienskappe hulle vertoon. Vervaardigers moet materiale van geselekteerde verskaffers aankoop wat konsekwente kwaliteitsdokumentasie en partye-toetsrekords voorsien.
Die samestelling van die materiaal beïnvloed direk die brandtempo, die kleur van die as, die smaakprofiel en die strukturele integriteit van die voltooide keëls. Hoë gehalte-materiale het gewoonlik minder byvoegings, konsekwente veselsamestelling en voorspelbare brandeienskappe. Die implementering van inkomende materiaalinspeksieprotokolle verseker dat elke versending aan die gedokumenteerde spesifikasies voldoen voordat dit in produksie ingaan. Toetsing kan voginhoudanalise, treksterktetoetsing en brandtempotoetsing op monstermateriale insluit voordat volledige vervaardiging begin.
Die plasing van die filter binne voorrol-konings met filterspits vereis presiese standaardisering om konsekwente produkprestasie en gebruikerservaring te verseker. Die afstand van die filter vanaf die koningsopening, die samestelling van die filtermateriaal en die filterdeursnee dra almal by tot die lugvloei-eienskappe en algehele funksionaliteit. Gehalte-standaarde moet presiese filterplasingmetings spesifiseer, insluitend hoe ver die filter in die koning insteek en of dit vlak met die opening sit of ingedruk is. Hierdie spesifikasies verseker dat elke kliënt ’n produk met identiese prestasieeienskappe ontvang, ongeag wanneer of waar dit vervaardig is.
Onbevredigende filterplasing kan lei tot lugvloedbeperking, ongelykmatige verbranding of dat filtermateriaal in die gebruiker se mond ingaan. Die vasstel van duidelike filterplasingsstandaarde voorkom hierdie probleme en verseker konsekwente aantrekkrag oor die hele produkreeks. Vervaardigers moet die verhouding tussen filterplasing en lugvloedprestasie dokumenteer, met daarop let vir enige variasies wat voorkom met verskillende filtermateriale of keëlontwerpe. Kwaliteitinspeksieprosedures moet filterplasing op elke eenheid verifieer of deur sistematiese steekproefprotokolle wat plasingsfoute opspoor voordat produkte by klante uitkom.
Grootoppervlak-inspeksiekriteria verseker dat filterintegrasie aan al die gehalte-standaarde voldoen in die produksie van voorgerolde keëls met filterpunte. Visuele inspeksie moet bevestig dat filters sentries geplaas is, volledig tot die spesifikasiediepte ingevoer is en vry is van beskadiging of besoedeling. Filtermateriale moet getoets word vir toepaslike digtheid, strukturele integriteit en die afwesigheid van vervaardigingsdefekte. Die versegeling tussen die filter en die binnekant van die keël moet geverifieer word om te verseker dat daar geen losse vesels of openinge is wat die produkgehalte of gebruikerservaring kan benadeel nie.
Die inspeksiekriteria moet beide die filtermateriaal self en sy integrasie binne die kegelstruktuur aanspreek. Die kriteria moet vereistes vir filterstyfheid insluit om te verseker dat filters toepaslik saamgedruk word om lugvloei-eienskappe te behou sonder om so styf te wees dat dit die aantrekking beperk. Kleurkonsekwentheid van die filtermateriaal moet gedokumenteer word, en enige verkleuring of afbreekproses moet 'n verwerping veroorsaak. Gevorderde gehalteversekeringstelsels gebruik beide handmatige inspeksie en outomatiese sigstelsels om die akkuraatheid en konsekwentheid van filterplasing oor produksiepartye te bevestig.
Doeltreffende gehaltestandaarde vereis omvattende toetsprotokolle wat elke kritieke parameter gedurende die vervaardigingsproses bevestig. Vir voorgerolde keëls met filters, sluit dit brandspoedtoetse, lugvloei-meting, strukturele integriteitstoetse en materiaalsamestelling-verifikasie in. Vervaardigers moet basisprestasiemetriek met behulp van hoëgehalue-referensievoorbeelde vasstel en hierdie dan as maatstawwe vir inkomende materiale en voltooide produkte gebruik. Toetsprotokolle moet in standaardwerkprosedures gedokumenteer word wat toetsmetodes, aanvaardingkriteria en dokumentasievereistes vir alle gehaltemetings spesifiseer.
Statistiese prosesbeheer stel vervaardigers in staat om gehalte-tendense te monitor en probleme op te spoor voordat dit tot produkte buite-spesifikasie lei. Deur sleutelmetings oor verskeie partye te volg, kan vervaardigers dryfpatrone identifiseer en proaktiewe regstellende aksies implementeer. Toetsskedules moet grondige verifikasie met bedryfsdoeltreffendheid balanseer, gewoonlik deur óf 100 persent inspeksie vir kritieke parameters óf statisties geldige steekproefprotokolle te gebruik. Dokumentasie van alle toetsresultate skep traceerbaarheidsrekords wat nakomingvereistes ondersteun en vinnige ondersoek moontlik maak indien gehaalteprobleme ontstaan.
Kwaliteitsstandaarde moet dinamies bly, met gereelde hersiening en verfyning gebaseer op vervaardigingsdata en kliëntterugvoering. Die instelling van kontinue verbeteringsprosesse verseker dat kwaliteitsstandaarde ontwikkel om nuut-ontstaande uitdagings aan te spreek en tegnologiese vooruitgang in te sluit. Vervaardigers moet kliëntklagte, terugname en terugvoering volg om kwaliteitsafwykings te identifiseer wat nie noodwendig uit interne toetse alleen sigbaar is nie. ‘n Oorsaaklike analise van enige kwaliteitsfoute moet wysigings tot standaarde vir inspeksie, vervaardigingsprosedures of materiaalspesifikasies dryf om herhaling te voorkom.
‘n Robuuste kwaliteitsbestuurstelsel dokumenteer alle wysigings aan standaarde en handhaaf weergawebeheer oor prosedures en spesifikasies. Dit verseker dat alle lede van die vervaardigingspan die huidige vereistes verstaan en nalewing met die jongste Voorrolkonne met filterspits kwaliteitsstandaarde. Gewone opleidingsprogramme hou personeel op die hoogte van kwaliteitseise en hul rol in die handhawing van produkuitnemendheid. Deur kwaliteit as ’n voortdurende verbeteringsproses eerder as ’n vasgestelde stel reëls te beskou, bou vervaardigers vertroue by klante op en behou hulle ’n mededingende voordeel in toenemend streng markte.
Aanvaarbare toleransies vir keëlgeometrie laat gewoonlik deursnee-afwykings van plus of minus 1–2 millimeter by sleutelmeetpunte toe, met konstante hellinghoek wat binne 0,5 grade gehandhaaf word. Lengte-afwykings moet binne 2–3 millimeter van die vasgestelde basislyn bly. Hierdie toleransies verseker konsekwente prestasie terwyl dit ook klein vervaardigingsafwykings wat inherent aan produksie is, toelaat. Die spesifieke toleransiebereik moet gebaseer word op jou teikenmarkvereistes en die vermoëns van jou vervaardigingsuitrusting, met gereelde kontrole dat produksie binne hierdie perke bly.
Inspeksieprotokolle moet skaal met die grootte van die partjie, deur statisties gevalideerde steekproefplanne vir groot produksie-omsette te gebruik, terwyl 100 persent inspeksie vir klein partjies of spesialiteitsprodukte gehandhaaf word. Vir die implementering van gehaltestandaarde pas die meeste vervaardigers ANSI/ASQC Z1.4 of soortgelyke aanvaardingsteekproefstandaarde toe wat koste-effektiwiteit met betroubare gehalteverifikasie balanseer. Die spesifieke steekproefvlak moet die produk se eindgebruiksvereistes, regulêre omgewing en u organisasie se gehoortdoelwitte weerspieël. Dokumentasie van die steekproefmetodologie en resultate verskaf traceerbaarheid en ondersteun voortdurende verbeteringspogings.
Materiaaltoetsing dien as die grondslag vir konsekwente gehalte-standaarde deur te verseker dat grondstowwe aan vasgestelde spesifikasies voldoen voordat produksie begin. Toetsing moet voginhoudanalise, verbrandingskoersverifikasie, treksterktemeting en visuele inspeksie vir besoedeling of gebreke insluit. Deur materiaalprobleme by die inkomende stadium te identifiseer, voorkom vervaardigers dat gehoortprobleme deur die hele produksieproses versprei. Die vestiging van verhoudings met verskaffers wat sertifiseerde materiaaltoetsresultate en partysdokumentasie verskaf, versterk die materiaalverifikasieproses en ondersteun nakomingvereistes.

