 EN

how-to-set-quality-standards-for-preroll-cones-with-filter-tips, how-to-set-quality-standards-for-preroll-cones-with-filter-tips, /news
EN
2026/08/14
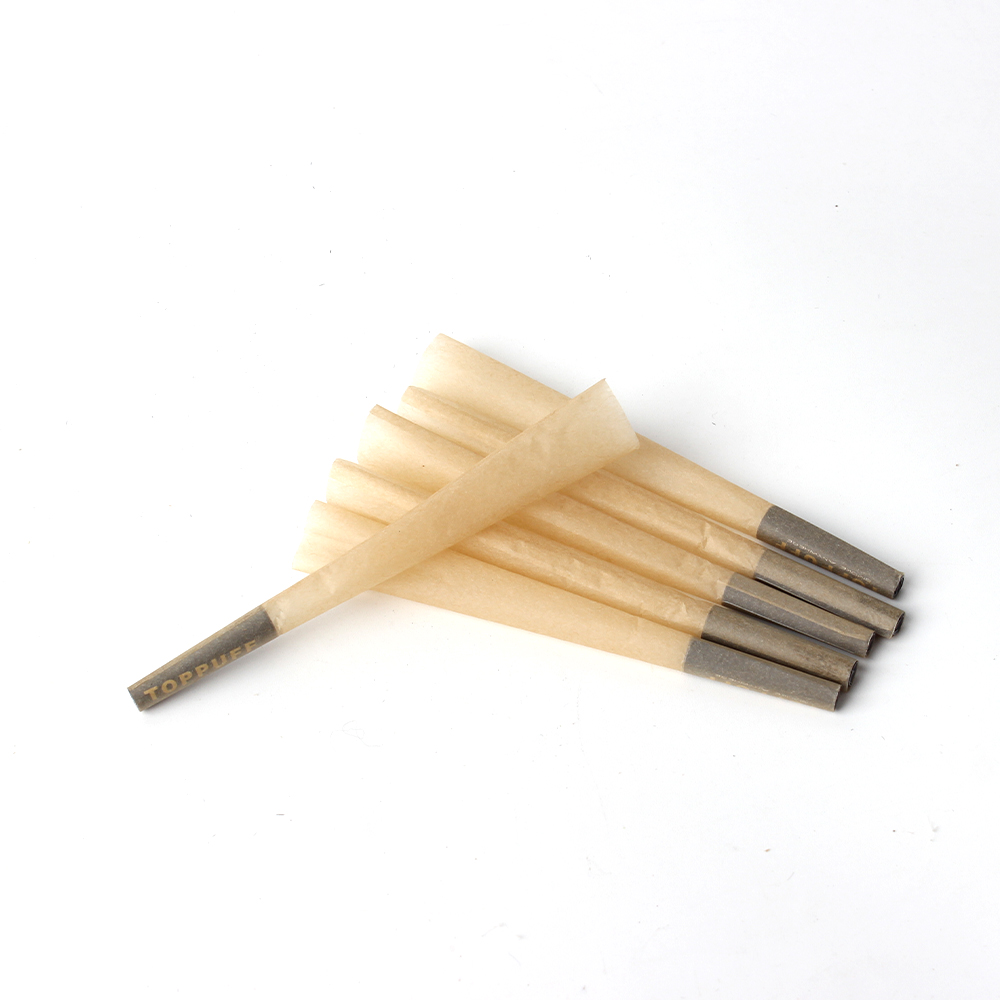
I conetti pre-rotolati con punte filtranti rappresentano una categoria fondamentale nel settore dei prodotti a base di cannabis ed erbe, dove coerenza, sicurezza e prestazioni influenzano direttamente la soddisfazione dell’utente finale e la reputazione del marchio. Definire standard di qualità rigorosi per questi prodotti garantisce che ogni unità rispetti specifiche precise, dalla composizione dei materiali all’integrità strutturale. In assenza di standard di qualità chiari, i produttori corrono il rischio di realizzare prodotti non uniformi, che potrebbero guastarsi durante l’uso, deludere i consumatori o generare problemi di conformità. Questa guida esplora i quadri essenziali per definire e mantenere standard di qualità in tutti gli aspetti della produzione di conetti pre-rotolati con punte filtranti.

Il fondamento di qualsiasi sistema di gestione della qualità inizia con la definizione di cosa significhi eccellenza per la propria specifica linea di prodotti. Per i coni pre-rotolati con filtro, ciò significa documentare parametri misurabili che distinguano le offerte premium da quelle scadenti. Gli standard di qualità fungono sia da obiettivi interni di produzione, sia da strumenti di comunicazione esterna che informano i clienti su ciò che possono attendersi. L’implementazione di tali standard richiede un approccio sistematico che copra la selezione dei materiali, i processi produttivi e la verifica del prodotto finale.
La geometria del cono rappresenta uno degli aspetti più critici della qualità dei coni pre-rotolati con filtro. L’angolo di rastremazione, lo spessore della parete e le dimensioni complessive del cono devono rimanere costanti in ogni unità prodotta. Una geometria del cono progettata correttamente garantisce velocità di combustione uniformi, flusso d’aria ottimale e stabilità strutturale durante l’imballaggio e la manipolazione. I produttori dovrebbero stabilire misure di riferimento per il diametro del cono all’apertura, il diametro nella parte centrale, il diametro alla base e la lunghezza totale, specificando chiaramente gli intervalli di tolleranza accettabili.
La geometria del cono influisce direttamente sull’esperienza dell’utente e sulle prestazioni del prodotto. Quando la geometria del cono si discosta in modo significativo dalle specifiche, i clienti potrebbero riscontrare problemi di surriscaldamento, distribuzione non uniforme del prodotto o collasso del cono durante l’imballaggio. Per mantenere standard rigorosi sulla geometria del cono, i produttori utilizzano attrezzature di precisione, piani regolari di taratura e sistemi di controllo statistico del processo. Strumenti di misurazione digitali e sistemi di ispezione automatizzati possono monitorare la geometria del cono durante l’intera produzione, consentendo interventi correttivi in tempo reale qualora i parametri escano dai limiti accettabili.
I materiali grezzi utilizzati nei coni pre-rotolati con filtro determinano fondamentalmente la qualità e le prestazioni del prodotto. Stabilire specifiche chiare sui materiali garantisce coerenza in tutti i lotti di produzione. Ciò include la definizione del tipo di carta, del grammaggio, delle caratteristiche del rivestimento e delle specifiche dell’adesivo. Gli standard qualitativi devono indicare se i materiali sono sbiancati o non sbiancati, se contengono additivi e quali caratteristiche di combustione producono. I produttori devono approvvigionare i materiali da fornitori certificati che forniscono documentazione di qualità costante e registri di test per ogni lotto.
La composizione del materiale influenza direttamente la velocità di combustione, il colore della cenere, il profilo gustativo e l’integrità strutturale dei coni finiti. I materiali premium presentano tipicamente un contenuto inferiore di additivi, una composizione fibrosa costante e proprietà di combustione prevedibili. L’implementazione di protocolli di ispezione dei materiali in entrata garantisce che ogni spedizione rispetti le specifiche documentate prima di entrare in produzione. I test possono includere l’analisi del contenuto di umidità, la valutazione della resistenza a trazione e i test di velocità di combustione su campioni di materiale prima dell’avvio della produzione su larga scala.
Il posizionamento del filtro all’interno dei coni pre-rotolati con punta filtrante richiede una standardizzazione precisa per garantire prestazioni costanti del prodotto e un’esperienza utente uniforme. La distanza tra il filtro e l’apertura del cono, la composizione del materiale filtrante e il diametro del filtro influenzano tutti le caratteristiche di flusso d’aria e la funzionalità complessiva. Gli standard qualitativi devono specificare con esattezza le misure relative al posizionamento del filtro, inclusa la profondità con cui il filtro penetra nel cono e se si trova a filo con l’apertura oppure leggermente arretrato. Queste specifiche garantiscono che ogni cliente riceva un prodotto con caratteristiche prestazionali identiche, indipendentemente dal momento o dal luogo di produzione.
Un posizionamento scorretto del filtro può causare restrizioni del flusso d’aria, combustione irregolare o ingresso di materiale filtrante nella bocca dell’utente. Stabilire standard chiari per il posizionamento del filtro previene tali problemi e garantisce una resistenza al tiraggio costante su tutta la linea di prodotti. I produttori devono documentare la relazione tra posizionamento del filtro e prestazioni del flusso d’aria, segnalando eventuali variazioni legate a diversi materiali filtranti o a differenti design dei coni. Le procedure di ispezione qualitativa devono verificare il posizionamento del filtro su ogni unità oppure mediante protocolli di campionamento sistematico in grado di rilevare errori di posizionamento prima che i prodotti raggiungano i clienti.
I criteri di ispezione completi garantiscono che l’integrazione del filtro soddisfi tutti gli standard qualitativi nella produzione di coni pre-rotolati con bocchini filtranti. L’ispezione visiva deve verificare che i filtri siano centrati, inseriti completamente alla profondità specificata e privi di danni o contaminazioni. I materiali dei filtri devono essere controllati per densità adeguata, integrità strutturale e assenza di difetti produttivi. La tenuta tra il filtro e l’interno del cono deve essere verificata per assicurare che non vi siano fibre sciolte né interstizi in grado di compromettere la qualità del prodotto o l’esperienza dell’utente.
I criteri di ispezione devono riguardare sia il materiale del filtro sia la sua integrazione all’interno della struttura conica. I criteri devono includere i requisiti di rigidità del filtro, garantendo che i filtri siano compressi in modo appropriato per mantenere le caratteristiche di flusso d’aria senza essere troppo stretti da ostacolare il tiraggio. Deve essere documentata la coerenza cromatica del materiale del filtro e qualsiasi discolorazione o degrado deve comportare il rigetto. I sistemi avanzati di qualità impiegano sia ispezioni manuali sia sistemi automatizzati di visione per verificare con precisione e coerenza il posizionamento dei filtri su tutti i lotti di produzione.
Standard di qualità efficaci richiedono protocolli di test completi che verifichino ogni parametro critico durante l’intero processo produttivo. Per i coni pre-rotolati con filtro, ciò include test del tasso di combustione, misurazione del flusso d’aria, test di integrità strutturale e verifica della composizione dei materiali. I produttori devono stabilire metriche prestazionali di riferimento utilizzando campioni di alta qualità, quindi impiegarle come parametri di confronto per i materiali in entrata e per i prodotti finiti. I protocolli di test devono essere documentati nelle procedure operative standard, che specificano i metodi di prova, i criteri di accettazione e i requisiti di documentazione per tutte le misurazioni qualitative.
Il controllo statistico dei processi consente ai produttori di monitorare le tendenze qualitative e di rilevare problemi prima che questi causino prodotti fuori specifica. Tracciando le misurazioni chiave su più lotti, i produttori possono identificare schemi di deriva e attuare azioni correttive in modo proattivo. I piani di prova devono bilanciare una verifica approfondita con l’efficienza operativa, ricorrendo tipicamente a ispezioni al 100 percento per i parametri critici oppure a protocolli di campionamento statisticamente validi. La documentazione di tutti i risultati delle prove genera registri di tracciabilità che supportano i requisiti di conformità e consentono un’indagine rapida in caso di problemi qualitativi.
Gli standard di qualità devono rimanere dinamici, con revisioni e affinamenti regolari basati sui dati produttivi e sul feedback dei clienti. L’istituzione di processi di miglioramento continuo garantisce che gli standard di qualità evolvano per affrontare le sfide emergenti e integrare i progressi tecnologici. I produttori devono monitorare i reclami dei clienti, i resi e i commenti per identificare lacune qualitative che potrebbero non risultare evidenti dal solo testing interno. L’analisi della causa radice di qualsiasi malfunzionamento qualitativo deve guidare le modifiche ai criteri di ispezione, alle procedure produttive o alle specifiche dei materiali, al fine di prevenire il ripetersi del problema.
Un solido sistema di gestione della qualità documenta tutte le revisioni degli standard e mantiene il controllo delle versioni delle procedure e delle specifiche. Ciò garantisce che tutti i membri del team produttivo comprendano i requisiti attuali e possano verificare la conformità all’ultima versione. Coni pre-rotolati con filtri standard di qualità. Programmi regolari di formazione mantengono il personale aggiornato sui requisiti di qualità e sul proprio ruolo nel preservare l’eccellenza del prodotto. Trattando la qualità come un processo di miglioramento continuo, anziché come un insieme fisso di regole, i produttori costruiscono la fiducia dei clienti e conservano il proprio vantaggio competitivo in mercati sempre più esigenti.
Le tolleranze accettabili per la geometria del cono consentono tipicamente variazioni di diametro di più o meno 1–2 millimetri nei principali punti di misurazione, con la coerenza dell’angolo di conicità mantenuta entro 0,5 gradi. Le variazioni di lunghezza devono rimanere entro 2–3 millimetri rispetto al valore di riferimento stabilito. Queste tolleranze garantiscono prestazioni costanti, pur consentendo le minime variazioni produttive inevitabili nel processo di fabbricazione. Gli intervalli specifici di tolleranza devono essere definiti in base ai requisiti del mercato di destinazione e alle capacità degli impianti produttivi, verificando regolarmente che la produzione rimanga entro tali limiti.
I protocolli di ispezione devono essere proporzionati alla dimensione del lotto: si utilizzano piani di campionamento statisticamente validati per le grandi serie produttive, mentre si mantiene l’ispezione al 100 percento per i lotti piccoli o per prodotti specializzati. Per l’implementazione degli standard qualitativi, la maggior parte dei produttori applica standard di campionamento per accettazione come ANSI/ASQC Z1.4 o analoghi, che bilanciano efficienza economica e verifica qualitativa affidabile. Il livello specifico di campionamento deve rispecchiare i requisiti d’uso finale del prodotto, il contesto normativo e gli obiettivi qualitativi della vostra organizzazione. La documentazione della metodologia di campionamento e dei relativi risultati garantisce la tracciabilità e sostiene gli sforzi di miglioramento continuo.
I test sui materiali costituiscono la base per standard di qualità costanti, verificando che le materie prime rispettino le specifiche stabilite prima dell’inizio della produzione. I test devono includere l’analisi del contenuto di umidità, la verifica della velocità di combustione, la misurazione della resistenza a trazione e un’ispezione visiva per rilevare contaminazioni o difetti. Identificando tempestivamente i problemi relativi ai materiali nella fase di ingresso, i produttori evitano che tali problematiche si propaghino lungo l’intero processo produttivo. Stabilire relazioni con fornitori che forniscono risultati certificati dei test sui materiali e documentazione per lotto rafforza il processo di verifica dei materiali e supporta il rispetto dei requisiti normativi.

