 EN

how-to-set-quality-standards-for-preroll-cones-with-filter-tips, how-to-set-quality-standards-for-preroll-cones-with-filter-tips, /news
EN
2026/08/14
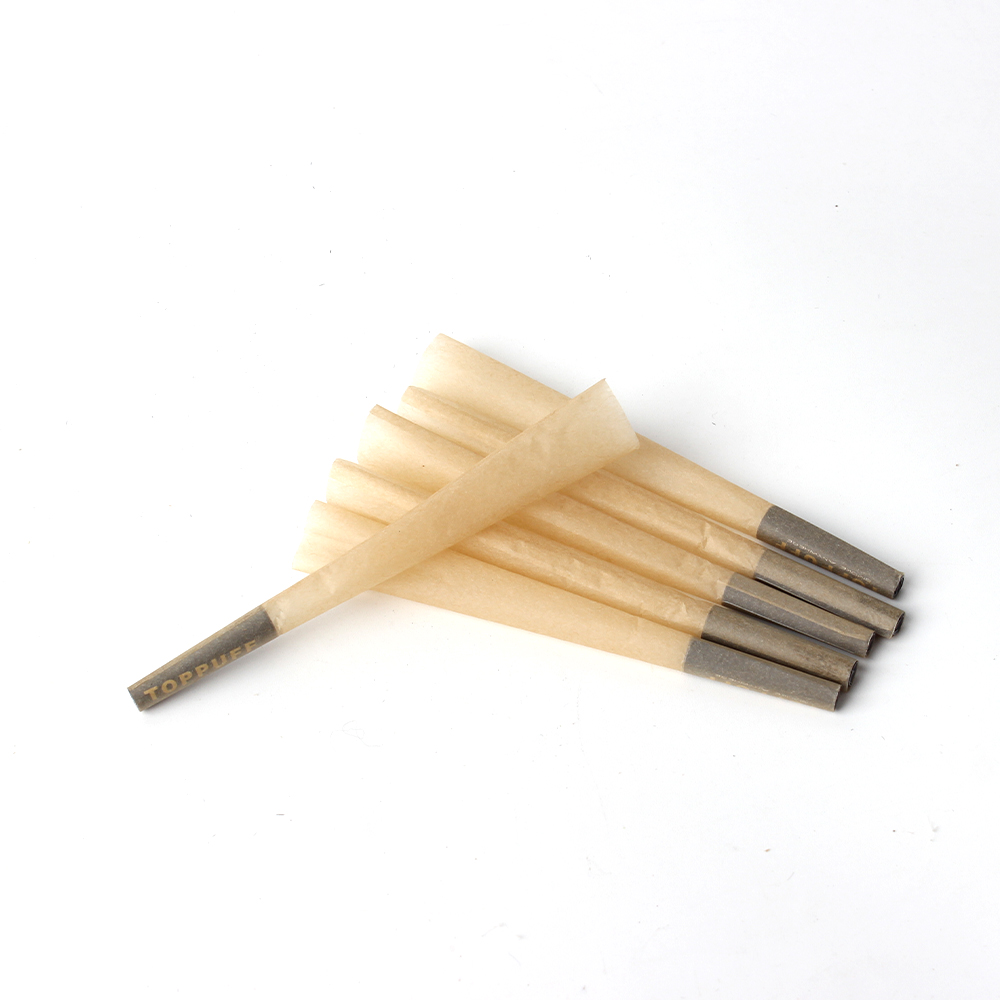
Stożki do wstępnej formy z filtrującymi końcówkami stanowią kluczową kategorię w przemyśle produktów konopnych i ziołowych, gdzie spójność, bezpieczeństwo i wydajność mają bezpośredni wpływ na satysfakcję użytkownika końcowego oraz reputację marki. Wprowadzenie solidnych standardów jakości dla tych produktów zapewnia, że każdy egzemplarz spełnia precyzyjne specyfikacje – od składu materiału po integralność strukturalną. Brak jasnych standardów jakości naraża producentów na ryzyko tworzenia niestabilnych produktów, które mogą ulec awarii w trakcie użytkowania, rozczarować konsumentów lub spowodować problemy zgodności prawnej. Niniejszy przewodnik omawia podstawowe ramy ustalania i utrzymywania standardów jakości we wszystkich aspektach produkcji stożków do wstępnej formy z filtrującymi końcówkami.

Podstawą każdego systemu zarządzania jakością jest określenie, jak wygląda doskonałość w przypadku konkretnej linii produktów. W przypadku pre-rolowych stożków z filtrami oznacza to udokumentowanie mierzalnych parametrów pozwalających odróżnić oferty premium od produktów niskiej jakości. Standardy jakości pełnią funkcję zarówno wewnętrznych celów produkcyjnych, jak i zewnętrznych narzędzi komunikacyjnych informujących klientów o tym, czego mogą się spodziewać. Wdrożenie tych standardów wymaga systemowego podejścia obejmującego dobór materiałów, procesy produkcyjne oraz weryfikację gotowego produktu.
Geometria stożka stanowi jeden z najważniejszych aspektów jakości stożków przedzwijanych z filtrami. Kąt stożkowości, grubość ścianki oraz ogólne wymiary stożka muszą być identyczne w każdej jednostce produkowanej. Poprawnie zaprojektowana geometria stożka zapewnia jednolitą prędkość spalania, optymalny przepływ powietrza oraz stabilność konstrukcyjną podczas pakowania i obsługi. Producentom należy ustalić wartości odniesienia dla średnicy stożka przy otworze, średnicy w części środkowej, średnicy podstawy oraz całkowitej długości, przy czym dopuszczalne zakresy odchyłek powinny być wyraźnie udokumentowane.
Geometria stożka bezpośrednio wpływa na doświadczenie użytkownika i wydajność produktu. Gdy geometria stożka znacząco odbiega od specyfikacji, klienci mogą doświadczać problemów z przypalaniem, nierównomiernego rozłożenia produktu lub zapadania się stożka podczas pakowania. Aby utrzymać ścisłe standardy geometrii stożka, producenci stosują precyzyjne narzędzia, regularne harmonogramy kalibracji oraz monitorowanie statystycznej kontroli procesu. Cyfrowe przyrządy pomiarowe i zautomatyzowane systemy inspekcji mogą śledzić geometrię stożka w trakcie całych serii produkcyjnych, umożliwiając działania korygujące w czasie rzeczywistym, gdy parametry wychodzą poza dopuszczalne zakresy.
Surowce wykorzystywane w stożkach pre-roll z filtrami decydują w sposób podstawowy o jakości i wydajności produktu. Ustalenie jasnych specyfikacji materiałowych zapewnia spójność we wszystkich partiach produkcyjnych. Obejmuje to określenie rodzaju papieru, masy powierzchniowej, cech powłoki oraz specyfikacji kleju. Standardy jakości powinny określać, czy materiały są bielone czy niebielone, czy zawierają dodatki oraz jakie charakterystyki spalania wykazują. Producentom zaleca się pozyskiwanie materiałów od certyfikowanych dostawców, którzy zapewniają dokumentację spójnej jakości oraz protokoły badań poszczególnych partii.
Skład materiału bezpośrednio wpływa na szybkość spalania, kolor popiołu, profil smaku oraz integralność strukturalną gotowych stożków. Materiały wysokiej jakości zazwyczaj charakteryzują się mniejszą ilością dodatków, spójnym składem włókien i przewidywalnymi właściwościami spalania. Wdrażanie protokołów kontroli materiałów przychodzących zapewnia, że każda dostawa spełnia udokumentowane specyfikacje przed wejściem do produkcji. Testowanie może obejmować analizę zawartości wilgoci, ocenę wytrzymałości na rozciąganie oraz testowanie szybkości spalania na materiałach próbnych przed rozpoczęciem pełnoskalowej produkcji.
Umieszczenie filtra w stożkach przedskrętnych z końcówkami filtrującymi wymaga precyzyjnej standaryzacji, aby zapewnić spójną wydajność produktu oraz doświadczenie użytkownika. Odległość filtra od otworu stożka, skład materiału filtrującego oraz średnica filtra wpływają na charakterystykę przepływu powietrza i ogólną funkcjonalność. Normy jakości powinny określać dokładne pomiary umiejscowienia filtra, w tym głębokość jego wkładania do stożka oraz to, czy filtr jest umieszczony na poziomie otworu, czy też jest w niego zagłębiony. Takie specyfikacje zapewniają, że każdy klient otrzymuje produkt o identycznych właściwościach eksploatacyjnych, niezależnie od terminu i miejsca jego produkcji.
Nieodpowiednie umieszczenie filtra może prowadzić do ograniczenia przepływu powietrza, nieregularnego spalania lub przedostania się materiału filtra do ust użytkownika. Wprowadzenie jasnych standardów umieszczania filtrów zapobiega tym problemom i zapewnia stałą opór przy ssaniu we всей całej gamie produktów. Producentowie powinni udokumentować związek między położeniem filtra a wydajnością przepływu powietrza, zaznaczając wszelkie różnice występujące przy zastosowaniu różnych materiałów filtrujących lub różnych kształtów stożków. Procedury kontroli jakości muszą potwierdzać prawidłowe umieszczenie filtra w każdej sztuce lub za pomocą systematycznych protokołów pobierania próbek, które wykrywają błędy umieszczania przed dotarciem produktów do klientów.
Kompleksowe kryteria inspekcji zapewniają, że integracja filtra spełnia wszystkie standardy jakości w procesie produkcji stożków typu pre-roll z końcówkami filtrującymi. Inspekcja wizualna powinna potwierdzać, że filtry są wyśrodkowane, w pełni włożone na określoną głębokość oraz wolne od uszkodzeń lub zanieczyszczeń. Materiały filtrów należy sprawdzić pod kątem odpowiedniej gęstości, integralności strukturalnej oraz braku wad produkcyjnych. Uszczelnienie między filtrem a wewnętrzną powierzchnią stożka należy zweryfikować, aby upewnić się, że nie występują luźne włókna ani szczeliny, które mogłyby zagrozić jakości produktu lub doświadczeniu użytkownika.
Kryteria inspekcji muszą obejmować zarówno sam materiał filtrujący, jak i jego integrację w strukturze stożkowej. Kryteria powinny zawierać wymagania dotyczące sztywności filtrów, zapewniając ich odpowiednie uciskanie w celu zachowania charakterystyki przepływu powietrza bez nadmiernego ograniczania przepływu. Należy udokumentować spójność koloru materiału filtrującego; wszelkie przebarwienia lub degradacja powinny skutkować odrzuceniem produktu. Zaawansowane systemy jakości wykorzystują zarówno inspekcję ręczną, jak i zautomatyzowane systemy wizyjne w celu weryfikacji dokładności i spójności umieszczenia filtrów w całej serii produkcyjnej.
Skuteczne standardy jakości wymagają kompleksowych protokołów testowych, które weryfikują każdy kluczowy parametr na wszystkich etapach procesu produkcyjnego. W przypadku pre-rolowanych stożków z filtrami obejmuje to testowanie szybkości spalania, pomiar przepływu powietrza, testy wytrzymałości konstrukcyjnej oraz weryfikację składu materiału. Producentom należy ustalić podstawowe wskaźniki wydajności, korzystając z wysokiej jakości próbek referencyjnych, a następnie wykorzystać je jako punkty odniesienia do oceny materiałów surowych i gotowych produktów. Protokoły testowe powinny być udokumentowane w procedurach operacyjnych standardowych, które określają metody testowania, kryteria akceptacji oraz wymagania dokumentacyjne dotyczące wszystkich pomiarów jakości.
Kontrola statystyczna procesu umożliwia producentom monitorowanie trendów jakości i wykrywanie problemów zanim doprowadzą one do powstania produktów spoza zakresu specyfikacji. Śledząc kluczowe pomiary w wielu partiach, producenci mogą identyfikować wzorce dryfu i wdrażać działania korygujące w sposób proaktywny. Harmonogramy badań powinny zapewniać równowagę między kompleksową weryfikacją a efektywnością operacyjną, stosując zwykle albo 100-procentową kontrolę dla parametrów krytycznych, albo statystycznie uzasadnione protokoły pobierania próbek. Dokumentowanie wszystkich wyników badań tworzy rekordy śledzalności, które wspierają spełnianie wymogów zgodności oraz umożliwiają szybkie wyjaśnienie przypadków problemów jakościowych.
Standardy jakości muszą pozostawać dynamiczne, podlegając regularnej analizie i doskonaleniu na podstawie danych produkcyjnych oraz opinii klientów. Wdrożenie procesów ciągłego doskonalenia zapewnia, że standardy jakości ewoluują w celu rozwiązywania pojawiających się wyzwań oraz wdrażania nowych osiągnięć technologicznych. Producentom należy śledzić skargi klientów, zwroty towarów oraz ich opinie, aby zidentyfikować luki jakościowe, których nie da się wykryć wyłącznie na podstawie wewnętrznych testów. Analiza przyczynowych źródeł wszelkich niezgodności jakościowych powinna stanowić podstawę modyfikacji kryteriów inspekcyjnych, procedur produkcyjnych lub specyfikacji materiałów w celu zapobiegania ich ponownemu wystąpieniu.
Skuteczny system zarządzania jakością dokumentuje wszystkie zmiany standardów oraz wprowadza kontrolę wersji procedur i specyfikacji. Dzięki temu wszyscy członkowie zespołu produkcyjnego znają obowiązujące wymagania i mogą zweryfikować zgodność z najnowszą wersją. Wkładki do pre-roll z końcówkami filtrującymi standardy jakości. Regularne programy szkoleniowe zapewniają pracownikom aktualne informacje o wymaganiach dotyczących jakości oraz ich roli w utrzymaniu doskonałości produktu. Traktując jakość jako proces ciągłego doskonalenia, a nie zestaw stały zasad, producenci budują zaufanie klientów i utrzymują przewagę konkurencyjną na coraz bardziej wymagających rynkach.
Dopuszczalne tolerancje geometrii stożka zazwyczaj pozwalają na odchylenia średnicy o ±1–2 mm w kluczowych punktach pomiaru, przy jednoczesnym zachowaniu spójności kąta pochylenia w granicach ±0,5°. Odchylenia długości powinny mieścić się w zakresie ±2–3 mm względem ustalonej wartości odniesienia. Takie tolerancje zapewniają stałą wydajność działania, jednocześnie uwzględniając niewielkie odchylenia produkcyjne naturalnie występujące w procesie wytwarzania. Konkretne zakresy tolerancji należy określić na podstawie wymagań rynku docelowego oraz możliwości posiadanych urządzeń produkcyjnych, a także regularnie weryfikować, czy produkcja pozostaje w tych granicach.
Protokoły inspekcji powinny skalować się wraz z wielkością partii, wykorzystując statystycznie zweryfikowane plany pobierania próbek dla dużych serii produkcyjnych, przy jednoczesnym zachowaniu 100-procentowej kontroli dla małych partii lub produktów specjalnych. W celu wdrożenia standardów jakości większość producentów stosuje standardy pobierania próbek typu ANSI/ASQC Z1.4 lub podobne, które zapewniają równowagę między efektywnością kosztową a niezawodną weryfikacją jakości. Konkretny poziom pobierania próbek powinien odzwierciedlać wymagania dotyczące końcowego zastosowania produktu, środowisko regulacyjne oraz cele jakościowe organizacji. Dokumentowanie metodyki pobierania próbek i wyników zapewnia śledzalność oraz wspiera działania związane z ciągłą poprawą.
Badania materiałów stanowią podstawę spójnych standardów jakości, ponieważ zapewniają, że surowce spełniają ustalone specyfikacje przed rozpoczęciem produkcji. Badania powinny obejmować analizę zawartości wilgoci, weryfikację szybkości spalania, pomiar wytrzymałości na rozciąganie oraz wizualną kontrolę zanieczyszczeń lub wad. Wykrywanie problemów z materiałami na etapie przyjęcia pozwala producentom zapobiegać rozprzestrzenianiu się problemów jakościowych przez cały proces produkcyjny. Nawiązywanie współprawy z dostawcami udostępniającymi certyfikowane wyniki badań materiałów oraz dokumentację partii wzmocnia proces weryfikacji materiałów i wspiera spełnianie wymogów zgodności.

