 EN

EN
2026/08/14
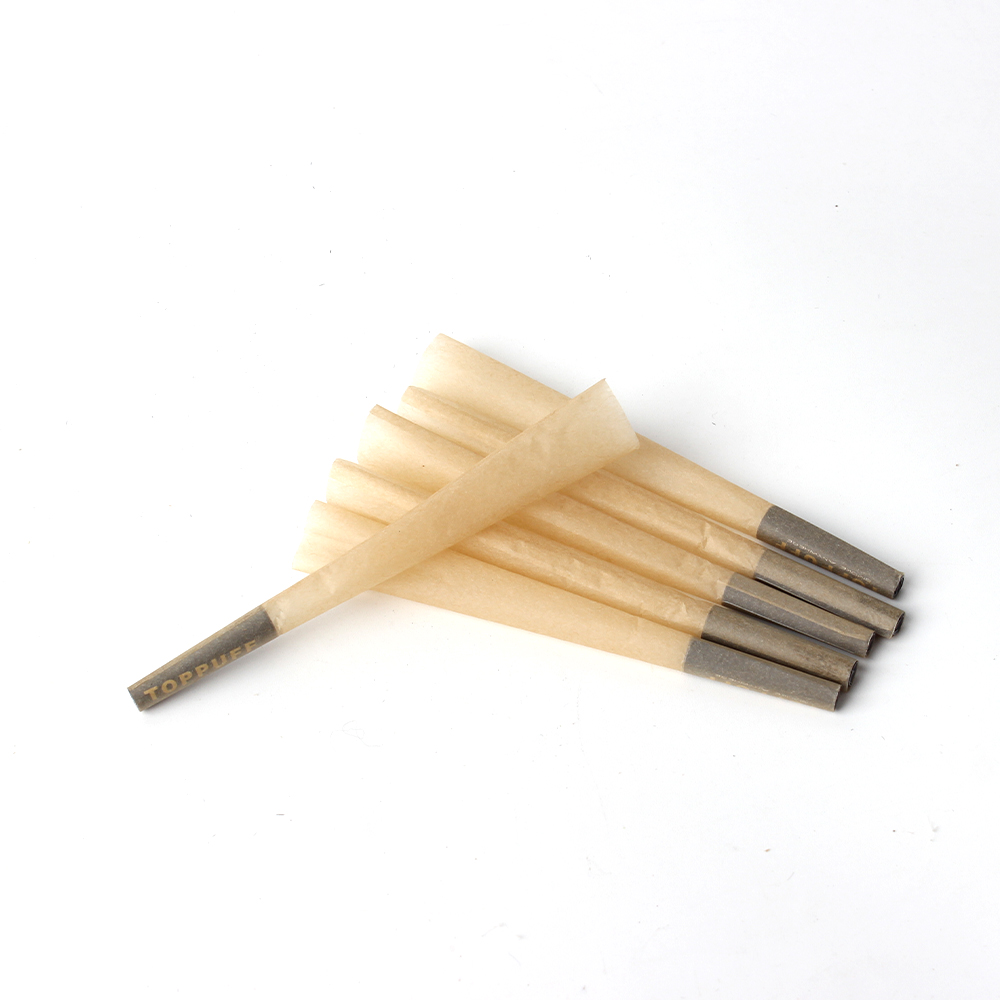
フィルターチップ付きプレロールコーンは、大麻およびハーブ製品業界において極めて重要なカテゴリーです。その一貫性、安全性、および性能は、最終ユーザーの満足度やブランド評価に直結します。こうした製品に対して堅固な品質基準を確立することは、素材構成から構造的強度に至るまで、すべてのユニットが厳密な仕様を満たすことを保証します。明確な品質基準がなければ、製造者は使用中に不具合を起こしたり、消費者に不満を与えたり、法規制上の問題を招いたりするような不均一な製品を生産するリスクを負うことになります。本ガイドでは、フィルターチップ付きプレロールコーンの製造全工程にわたって品質基準を設定・維持するための必須フレームワークについて解説します。

品質管理システムの基盤は、自社の製品ラインにとって「優れた品質」とは何かを明確に定義することから始まります。フィルタータイプ付きプレロール・コーンの場合、これは高品質な製品と低品質な製品を区別するための、測定可能なパラメーターを文書化することを意味します。品質基準は、内部の製造目標としての役割に加え、顧客に対して何が期待できるかを伝える外部向けのコミュニケーションツールとしても機能します。こうした基準を実施するには、原材料の選定、製造工程、最終製品の検証までを網羅した体系的なアプローチが必要です。
コーンの形状は、フィルターチップ付きプレロール・コーンの品質において極めて重要な要素の一つです。テーパー角、壁厚、および全体的なコーン寸法は、製造されるすべての製品で一定である必要があります。適切に設計されたコーン形状により、均一な燃焼速度、最適な空気流、および包装・取扱い時の構造的安定性が確保されます。製造者は、開口部の直径、中央部の直径、底面の直径、全長といった基準寸法を定め、許容公差範囲を明確に文書化する必要があります。
コーンの形状は、ユーザー体験および製品性能に直接影響を与えます。コーンの形状が仕様から大きく逸脱すると、顧客は燃焼不良、製品のばらつきや充填時のコーン崩れなどの問題を経験する可能性があります。厳格なコーン形状基準を維持するため、メーカーでは高精度の金型、定期的な校正スケジュール、および統計的工程管理(SPC)によるモニタリングを採用しています。デジタル測定器および自動検査システムを用いることで、生産工程全体を通じてコーン形状を追跡し、許容範囲を超えてパラメーターが変動した際にリアルタイムで是正措置を講じることが可能です。
フィルターチップ付きプレロールコーンに使用される原材料は、製品の品質および性能を根本的に左右します。明確な素材仕様を定めることで、すべての生産ロットにおける一貫性が確保されます。これには、紙の種類、坪量、コーティング特性、接着剤の仕様などが含まれます。品質基準では、素材が漂白済みか非漂白か、添加剤が含まれているかどうか、および燃焼時の特性(燃え方など)についても明記する必要があります。メーカーは、一貫した品質証明書およびロットごとの試験記録を提供する認証済みサプライヤーから素材を調達すべきです。
素材の組成は、完成品のコーンの燃焼速度、灰の色、風味プロファイル、および構造的強度に直接影響します。高品質な素材は通常、添加剤が少なく、繊維組成が均一で、燃焼特性が予測しやすいという特徴があります。入荷時の素材検査手順を導入することで、生産工程へ投入される前に、すべてのロットが定められた仕様を満たしていることを確認できます。検査には、水分量分析、引張強度評価、および本格的な製造開始前のサンプル素材による燃焼速度試験などが含まれます。
フィルタータイプのプレロールコーンにおけるフィルターの配置は、製品の性能およびユーザー体験を一貫して確保するために、厳密な標準化が不可欠です。コーン先端からのフィルターまでの距離、フィルター素材の組成、フィルターの直径は、いずれも空気流の特性および全体的な機能に影響を与えます。品質基準では、フィルターの配置に関する正確な寸法(例:コーン内へのフィルターの挿入深さ、あるいはコーン開口部とフィルター先端が面一か、それとも若干後退しているかなど)を明記する必要があります。こうした仕様により、製造時期や製造場所に関わらず、すべてのお客様が同一の性能を備えた製品をご利用いただけるようになります。
フィルターの不適切な配置は、空気流の制限、不均一な燃焼、あるいはフィルター素材が使用者の口内に入る原因となります。明確なフィルター配置基準を定めることで、こうした問題を防止し、製品全般にわたって吸引抵抗を一定に保つことができます。メーカーは、フィルター配置と空気流性能との関係を文書化し、異なるフィルター素材やコーン形状によって生じる性能差についても記録する必要があります。品質検査手順では、すべての製品単位または体系的なサンプリング方式によりフィルター配置を確認し、出荷前に配置ミスを確実に検出しなければなりません。
包括的な検査基準により、フィルタータイプ付きプレロールコーンの製造において、フィルターの取り付けがすべての品質基準を満たすことを保証します。外観検査では、フィルターが中央に正確に配置され、仕様通りの深さまで完全に挿入されており、損傷や汚染がないことを確認する必要があります。フィルター素材については、適切な密度、構造的強度、および製造上の欠陥の有無をチェックします。また、フィルターとコーン内面との密着状態を確認し、製品品質やユーザー体験を損なう可能性のある繊維の抜け出しや隙間がないことを検証します。
検査基準は、フィルター材そのものと、それがコーン構造にどのように組み込まれているかの両方を対象とする必要があります。具体的には、フィルターの firmness(保持力)に関する要件を定め、空気流特性を維持しつつ、吸引抵抗が過度に大きくなることのないよう、適切な圧縮状態を確保することを求めるべきです。また、フィルター材の色ムラや変色・劣化についても記録・評価し、異常が認められた場合は不合格とします。高度な品質管理システムでは、目視検査に加え、自動画像認識装置を用いて、生産ロット間でフィルターの配置位置や配置状態の一貫性を検証しています。
効果的な品質基準を実現するには、製造工程全体にわたり、すべての重要なパラメーターを検証する包括的な試験手順が必要です。フィルターチップ付きプレロール・コーンの場合、これには燃焼速度試験、空気流量測定、構造的強度試験、および素材組成の確認が含まれます。メーカーは、高品質な基準サンプルを用いて性能のベースラインを確立し、これを原材料および完成品の評価基準として活用すべきです。試験手順は、試験方法、合格基準、およびすべての品質測定に関する記録要件を明記した標準作業手順書(SOP)に文書化する必要があります。
統計的工程管理(SPC)により、製造業者は品質の傾向を監視し、仕様外製品が発生する前に問題を検出できます。複数のロットにわたる主要な測定値を追跡することで、製造業者は特性のずれ(ドリフト)のパターンを特定し、予防的に是正措置を講じることができます。試験スケジュールは、十分な検証と運用効率の両立を図るよう設計すべきであり、通常、重要パラメーターには全数検査を、その他の項目には統計的に妥当な抜取検査手法を適用します。すべての試験結果を文書化することで、トレーサビリティを確保し、規制対応を支援するとともに、品質問題発生時に迅速な原因究明を可能にします。
品質基準は、生産データや顧客からのフィードバックに基づいて定期的に見直し・改善を重ねる動的なものでなければなりません。継続的改善プロセスを確立することで、品質基準は新たな課題への対応や技術進歩の取り込みに応じて進化していきます。メーカーは、顧客からの苦情、返品、フィードバックを追跡し、内部試験だけでは明らかになりにくい品質上のギャップを特定する必要があります。また、品質不具合が発生した場合には、その根本原因を徹底的に分析し、再発防止のため、検査基準や製造手順、素材仕様などを適切に見直すことが求められます。
堅固な品質マネジメントシステムでは、基準のすべての改訂履歴を文書化し、手順書や仕様書のバージョン管理を厳格に行います。これにより、生産現場の全スタッフが最新の要求事項を正確に理解し、最新版への適合性を確認できるようになります。 フィルターチップ付きプレロールコーン 品質基準です。定期的な研修プログラムにより、スタッフは品質要件および製品の優れた品質を維持する上で自らが果たす役割について常に最新の情報を得られます。品質を固定されたルールの集合体ではなく、継続的な改善プロセスとして捉えることで、メーカーは顧客の信頼を築き、ますます厳しくなる市場において競争優位性を維持します。
コーン形状の許容公差では、通常、主要な測定ポイントにおける直径の変動を±1~2ミリメートル以内とし、テーパー角のばらつきを0.5度以内に保つことが求められます。長さの変動は、設定された基準値から±2~3ミリメートル以内に収める必要があります。これらの公差は、製造工程に伴うわずかなばらつきを許容しつつ、性能の一貫性を確保するためのものです。具体的な公差範囲は、対象市場の要件および自社の製造設備の能力に基づいて定め、生産が常にこの範囲内に収まっているかを定期的に検証する必要があります。
検査手順はロットサイズに応じてスケールさせるべきであり、大量生産では統計的に検証済みの抜取検査計画を用いる一方、小ロットや特殊製品については100%検査を維持する必要があります。品質基準の導入にあたっては、多くのメーカーがコスト効率と信頼性の高い品質確認を両立させるために、ANSI/ASQC Z1.4 またはこれに類似した合格判定抽出手法を適用しています。具体的な抜取検査レベルは、製品の最終用途、規制要件、および自社の品質目標を反映させる必要があります。抜取方法およびその結果に関する記録は、トレーサビリティを確保し、継続的改善活動を支える根拠となります。
素材の試験は、生産開始前に原材料が定められた仕様を満たしていることを確認することで、一貫した品質基準の土台となります。試験には、水分量分析、燃焼速度の確認、引張強度の測定、および異物混入や欠陥がないかの目視検査が含まれます。入荷段階で素材の問題を早期に発見することで、製造工程全体に品質不良が波及するのを防ぎます。認証済みの素材試験結果およびロット記録を提供するサプライヤーとの関係構築は、素材の検証プロセスを強化し、規制対応要件にも貢献します。

