 EN

how-to-set-quality-standards-for-preroll-cones-with-filter-tips, how-to-set-quality-standards-for-preroll-cones-with-filter-tips, /news
EN
2026/08/14
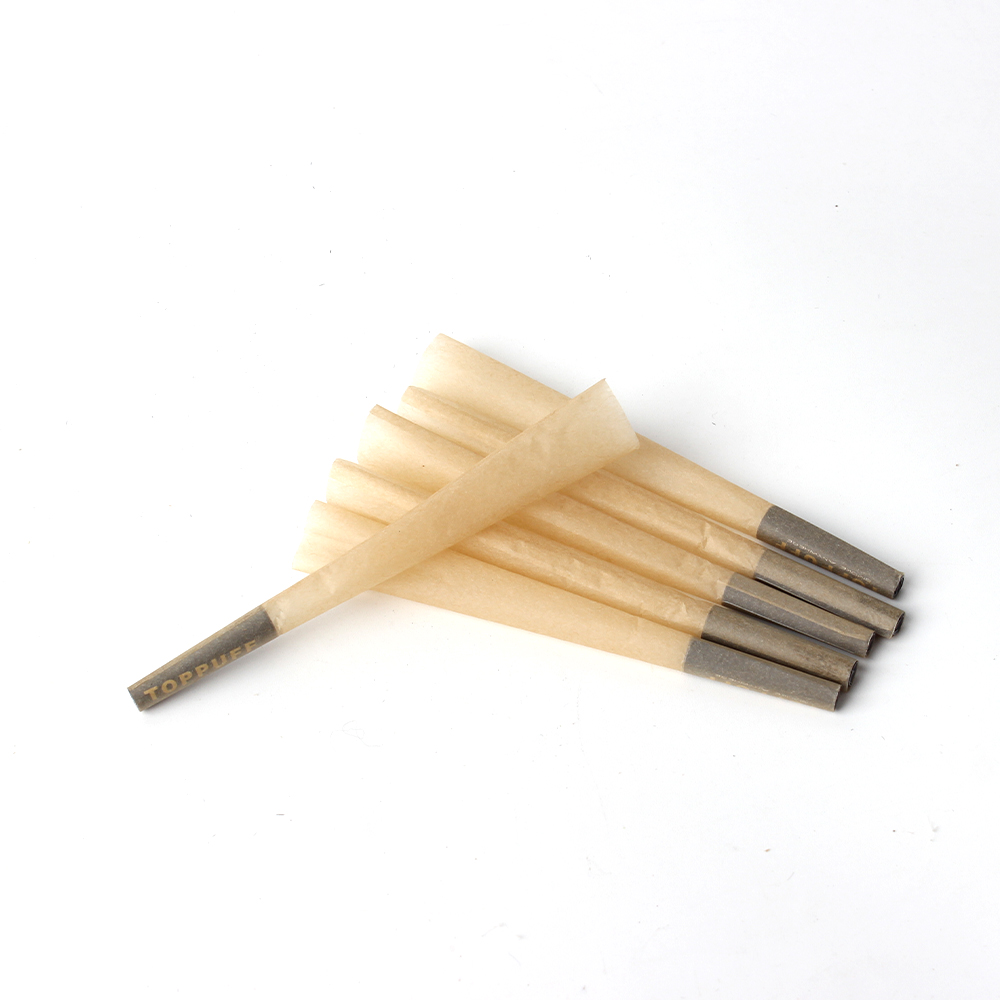
Kon berpusing awal dengan hujung penapis merupakan kategori penting dalam industri produk ganja dan herba, di mana keseragaman, keselamatan, dan prestasi secara langsung mempengaruhi kepuasan pengguna akhir serta reputasi jenama. Menetapkan piawaian kualiti yang kukuh bagi produk ini memastikan setiap unit memenuhi spesifikasi tepat—mulai daripada komposisi bahan hingga integriti struktural. Tanpa piawaian kualiti yang jelas, pengilang berisiko menghasilkan produk yang tidak konsisten, yang mungkin gagal semasa digunakan, mengecewakan pengguna, atau menimbulkan isu pematuhan. Panduan ini membincangkan kerangka asas untuk menetapkan dan mengekalkan piawaian kualiti di semua aspek pengeluaran kon berpusing awal dengan hujung penapis.

Asas bagi mana-mana sistem pengurusan kualiti bermula dengan menentukan apa itu kecemerlangan bagi jujukan produk spesifik anda. Bagi kon pra-gulung dengan hujung penapis, ini bermakna mendokumenkan parameter yang boleh diukur untuk membezakan tawaran premium daripada alternatif yang tidak memenuhi piawaian. Piawaian kualiti berfungsi sebagai sasaran pengeluaran dalaman serta alat komunikasi luaran yang memberitahu pelanggan tentang apa yang boleh mereka jangkakan. Pelaksanaan piawaian ini memerlukan pendekatan sistematik yang merangkumi pemilihan bahan, proses pengeluaran, dan pengesahan produk akhir.
Geometri kon merupakan salah satu aspek paling kritikal dalam kualiti kon pra-gulung dengan hujung penapis. Sudut tirus, ketebalan dinding, dan dimensi kon secara keseluruhan mesti kekal konsisten pada setiap unit yang dihasilkan. Geometri kon yang direka dengan betul memastikan kadar pembakaran yang sekata, aliran udara yang optimum, dan kestabilan struktur semasa proses pembungkusan dan pengendalian. Pengilang perlu menetapkan ukuran asas bagi diameter kon di bahagian bukaan, diameter di bahagian tengah, diameter tapak, dan panjang keseluruhan, dengan julat toleransi yang diterima didokumenkan secara jelas.
Geometri kon secara langsung mempengaruhi pengalaman pengguna dan prestasi produk. Apabila geometri kon menyimpang secara ketara daripada spesifikasi, pelanggan mungkin mengalami masalah pembakaran, taburan produk yang tidak sekata, atau kegagalan kon semasa proses pengepakan. Untuk mengekalkan piawaian geometri kon yang ketat, pengilang menggunakan peralatan presisi, jadual kalibrasi berkala, dan pemantauan kawalan proses statistik. Alat pengukur digital dan sistem pemeriksaan automatik boleh melacak geometri kon sepanjang proses pengeluaran, membolehkan tindakan pembetulan secara masa nyata apabila parameter berubah di luar julat yang diterima.
Bahan mentah yang digunakan dalam kon berpusing pra-rol dengan hujung penapis secara asasnya menentukan kualiti dan prestasi produk. Penetapan spesifikasi bahan yang jelas memastikan keseragaman di seluruh kelompok pengeluaran. Ini termasuk takrif jenis kertas, berat dasar, ciri-ciri salutan, dan spesifikasi pelekat. Piawaian kualiti harus menentukan sama ada bahan tersebut diputihkan atau tidak diputihkan, sama ada terdapat sebarang bahan tambahan, dan ciri-ciri pembakaran yang dihasilkannya. Pengilang harus mendapatkan bahan daripada pembekal bersijil yang menyediakan dokumentasi kualiti yang konsisten dan rekod ujian kelompok.
Komposisi bahan secara langsung mempengaruhi kadar pembakaran, warna abu, profil rasa, dan integriti struktural kon berakhir. Bahan berkualiti tinggi biasanya mengandungi bahan tambah yang lebih rendah, komposisi serat yang konsisten, dan sifat pembakaran yang boleh diramalkan. Pelaksanaan protokol pemeriksaan bahan masuk memastikan setiap penghantaran memenuhi spesifikasi yang didokumentasikan sebelum memasuki proses pengeluaran. Ujian yang dijalankan mungkin termasuk analisis kandungan lembapan, penilaian kekuatan tegangan, dan ujian kadar pembakaran pada sampel bahan sebelum pengeluaran skala penuh bermula.
Penempatan penapis di dalam kon pra-gulung dengan hujung penapis memerlukan piawaian tepat untuk memastikan prestasi produk dan pengalaman pengguna yang konsisten. Jarak penapis dari bukaan kon, komposisi bahan penapis, dan diameter penapis semuanya memberi kesan kepada ciri-ciri aliran udara dan fungsi keseluruhan. Piawaian kualiti harus menetapkan ukuran tepat bagi penempatan penapis, termasuk sejauh mana penapis terbenam ke dalam kon dan sama ada ia berada rata dengan bukaan atau diletakkan lebih ke dalam. Spesifikasi ini memastikan setiap pelanggan menerima produk dengan ciri-ciri prestasi yang identik, tanpa mengira masa atau lokasi pembuatannya.
Penempatan penapis yang tidak betul boleh menyebabkan halangan aliran udara, pembakaran tidak sekata, atau bahan penapis masuk ke dalam mulut pengguna. Penetapan piawaian penempatan penapis yang jelas dapat mengelakkan isu-isu ini dan memastikan rintangan hisap yang konsisten di seluruh jujukan produk. Pengilang perlu mendokumenkan hubungan antara penempatan penapis dan prestasi aliran udara, serta mencatat sebarang variasi yang berlaku dengan bahan penapis atau rekabentuk kon yang berbeza. Prosedur pemeriksaan kualiti mesti mengesahkan penempatan penapis pada setiap unit atau melalui protokol pensampelan sistematik yang dapat mengesan ralat penempatan sebelum produk sampai kepada pelanggan.
Kriteria pemeriksaan menyeluruh memastikan integrasi penapis memenuhi semua piawaian kualiti dalam pengeluaran kon pra-gulung dengan hujung penapis. Pemeriksaan visual harus mengesahkan bahawa penapis berada di tengah-tengah, dimasukkan sepenuhnya ke kedalaman spesifikasi, dan bebas daripada kerosakan atau kontaminasi. Bahan penapis harus diperiksa dari segi ketumpatan yang sesuai, integriti struktur, dan ketiadaan cacat pembuatan. Kelongsongan antara penapis dan bahagian dalam kon harus disahkan untuk memastikan tiada gentian longgar atau celah yang boleh menjejaskan kualiti produk atau pengalaman pengguna.
Kriteria pemeriksaan mesti menangani kedua-dua bahan penapis itu sendiri dan integrasinya dalam struktur kon. Kriteria ini harus merangkumi keperluan ketegaran penapis, memastikan penapis dimampatkan secara sesuai untuk mengekalkan ciri-ciri aliran udara tanpa terlalu ketat sehingga menghalang tarikan. Konsistensi warna bahan penapis perlu didokumentasikan, dan sebarang perubahan warna atau kerosakan mesti mencetuskan penolakan. Sistem kualiti lanjutan menggunakan kedua-dua pemeriksaan manual dan sistem penglihatan automatik untuk mengesahkan ketepatan dan konsistensi penempatan penapis di seluruh kelompok pengeluaran.
Standard kualiti yang berkesan memerlukan protokol ujian yang menyeluruh untuk mengesahkan setiap parameter kritikal sepanjang proses pengeluaran. Bagi kon pra-gulung dengan hujung penapis, ini termasuk ujian kadar pembakaran, pengukuran aliran udara, ujian integriti struktur, dan pengesahan komposisi bahan. Pengilang perlu menetapkan metrik prestasi asas dengan menggunakan sampel rujukan berkualiti tinggi, kemudian menggunakan metrik ini sebagai tolok ukur bagi bahan masuk dan produk siap. Protokol ujian perlu didokumenkan dalam prosedur operasi piawai yang menentukan kaedah ujian, kriteria penerimaan, dan keperluan dokumentasi bagi semua pengukuran kualiti.
Kawalan proses statistik membolehkan pengilang memantau trend kualiti dan mengesan isu sebelum isu tersebut menghasilkan produk di luar spesifikasi. Dengan memantau ukuran utama merentasi beberapa kelompok, pengilang boleh mengenal pasti corak perubahan dan melaksanakan tindakan pembetulan secara proaktif. Jadual ujian harus menyeimbangkan pengesahan yang menyeluruh dengan kecekapan operasi, biasanya menggunakan sama ada pemeriksaan 100 peratus untuk parameter kritikal atau protokol pensampelan yang sah secara statistik. Dokumentasi semua keputusan ujian mencipta rekod ketelusuran yang menyokong keperluan pematuhan dan membolehkan siasatan pantas jika berlaku isu kualiti.
Piawaian kualiti mesti kekal dinamik, dengan semakan dan penyempurnaan berkala berdasarkan data pengeluaran dan maklum balas pelanggan. Penubuhan proses penambahbaikan berterusan memastikan bahawa piawaian kualiti berkembang untuk menangani cabaran baharu dan memasukkan kemajuan teknologi. Pengilang perlu memantau aduan pelanggan, barang kembali, dan maklum balas untuk mengenal pasti jurang kualiti yang mungkin tidak ketara hanya daripada ujian dalaman sahaja. Analisis punca akar terhadap sebarang kegagalan kualiti harus menjadi pendorong kepada pengubahsuaian kriteria pemeriksaan, prosedur pengeluaran, atau spesifikasi bahan bagi mengelakkan pengulangan.
Sistem pengurusan kualiti yang kukuh mendokumenkan semua pembaharuan terhadap piawaian dan mengekalkan kawalan versi ke atas prosedur serta spesifikasi. Ini memastikan semua ahli pasukan pengeluaran memahami keperluan semasa dan boleh mengesahkan pematuhan terhadap versi terkini Kon berbentuk silinder pra-gulung dengan hujung penapis piawaian kualiti. Program latihan berkala memastikan kakitangan sentiasa dikemaskini mengenai keperluan kualiti dan peranan mereka dalam mengekalkan kecemerlangan produk. Dengan memandang kualiti sebagai suatu proses penambahbaikan berterusan, bukan sekadar satu set peraturan tetap, pengilang dapat membina kepercayaan pelanggan dan mengekalkan kelebihan bersaing di pasaran yang semakin mencabar.
Toleransi yang diterima untuk geometri kon biasanya membenarkan variasi diameter sebanyak tambah atau tolak 1–2 milimeter pada titik pengukuran utama, dengan kekonsistenan sudut tirus dikekalkan dalam julat 0.5 darjah. Variasi panjang harus kekal dalam julat 2–3 milimeter daripada asas yang ditetapkan. Toleransi ini menjamin prestasi yang konsisten sambil membolehkan variasi pembuatan kecil yang wujud secara semula jadi dalam proses pengeluaran. Julat toleransi khusus perlu ditetapkan berdasarkan keperluan pasaran sasaran anda dan keupayaan peralatan pengeluaran anda, dengan pengesahan berkala bahawa pengeluaran tetap berada dalam had-had ini.
Protokol pemeriksaan harus berskala mengikut saiz kelompok, menggunakan pelan pensampelan yang disahkan secara statistik untuk kelompok pengeluaran besar, sambil mengekalkan pemeriksaan 100 peratus untuk kelompok kecil atau produk khas. Bagi pelaksanaan piawaian kualiti, kebanyakan pengilang menggunakan piawaian pensampelan penerimaan seperti ANSI/ASQC Z1.4 atau yang setara, yang menyeimbangkan kecekapan kos dengan pengesahan kualiti yang boleh dipercayai. Tahap pensampelan khusus harus mencerminkan keperluan penggunaan akhir produk, persekitaran peraturan, dan objektif kualiti organisasi anda. Dokumentasi metodologi pensampelan dan hasilnya memberikan ketelusuran serta menyokong usaha penambahbaikan berterusan.
Ujian bahan berfungsi sebagai asas bagi piawaian kualiti yang konsisten dengan mengesahkan bahawa bahan mentah memenuhi spesifikasi yang telah ditetapkan sebelum pengeluaran bermula. Ujian harus merangkumi analisis kandungan lembapan, pengesahan kadar pembakaran, pengukuran kekuatan tegangan, dan pemeriksaan visual untuk kontaminasi atau cacat. Dengan mengesan isu bahan pada peringkat penerimaan, pengilang dapat mengelakkan masalah kualiti daripada merebak ke seluruh proses pengeluaran. Menubuhkan hubungan dengan pembekal yang menyediakan keputusan ujian bahan bersijil dan dokumentasi kelompok memperkukuh proses pengesahan bahan serta menyokong keperluan pematuhan.

