 EN

how-to-set-quality-standards-for-preroll-cones-with-filter-tips, how-to-set-quality-standards-for-preroll-cones-with-filter-tips, /news
EN
2026/08/14
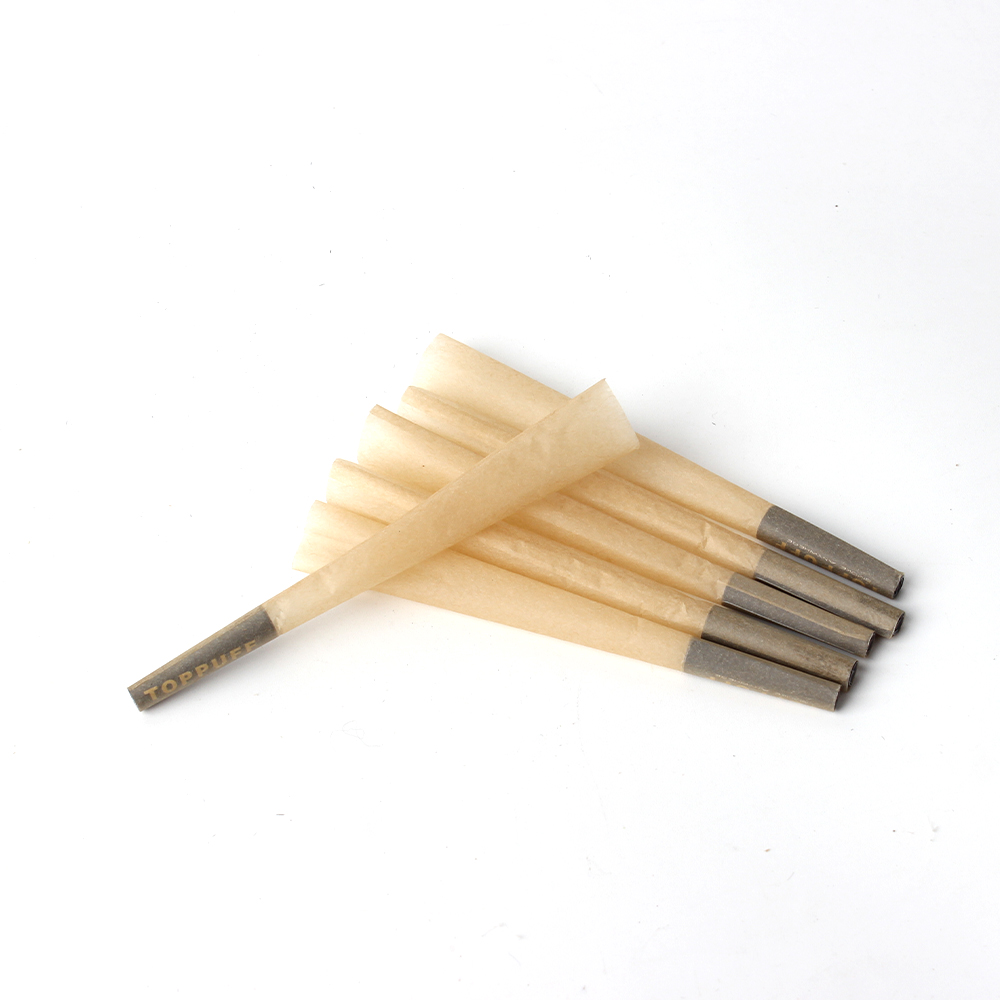
Esikäärityt kärkisuodattimelliset kartongit muodostavat keskeisen tuoteryhmän kannabis- ja yrttituotteiden alalla, jossa yhdenmukaisuus, turvallisuus ja suorituskyky vaikuttavat suoraan loppukäyttäjien tyytyväisyyteen ja brändin maineeseen. Näille tuotteille määritellyt vankat laatuvaatimukset varmistavat, että jokainen yksikkö täyttää tarkat määrittelyt – aina materiaalin koostumuksesta rakenteelliseen kestävyyteen saakka. Ilman selkeitä laatuvaatimuksia valmistajat saattavat tuottaa epäyhtenäisiä tuotteita, jotka voivat epäonnistua käytön aikana, pettää kuluttajia tai aiheuttaa vaatimustenmukaisuusongelmia. Tässä oppaassa käsitellään olennaisia puitteita esikäärityille kärkisuodattimellisille kartongeille asetettavien ja niiden ylläpitämisen laatuvaatimusten määrittelyyn kaikilla tuotantoprosessin osa-alueilla.

Laadunhallintajärjestelmän perusta alkaa siitä, että määritellään, miltä erinomaisuus näyttää tietyn tuotelinjan kohdalla. Esikäsiteltyihin kuppimaisiin kierreputkiin (pre-roll cones) suodatinpäällä tämä tarkoittaa mitattavien parametrien dokumentointia, joiden avulla erinomaiset tuotteet voidaan erottaa huonolaatuisista vaihtoehdoista. Laatustandardit toimivat sekä sisäisinä valmistustavoitteina että ulkoisina viestintävälineinä, joilla asiakkaille kerrotaan, mitä he voivat odottaa. Näiden standardien toteuttaminen vaatii systemaattisen lähestymistavan, joka kattaa materiaalien valinnan, valmistusprosessit ja lopullisen tuotteen tarkistamisen.
Kartion geometria on yksi tärkeimmistä tekijöistä esirullattujen suodatinkärjellisten kartioiden laadussa. Kartion kaltevuuskulman, seinämän paksuuden ja kokonaismittojen on pysyttävä samanlaisina jokaisessa tuotetussa yksikössä. Oikein suunniteltu kartion geometria varmistaa tasaisen palamisnopeuden, optimaalisen ilmavirran sekä rakenteellisen vakauden pakkaamisen ja käsittelyn aikana. Valmistajien on määritettävä perusmitat kartion avaimeen, keskikohtaan, pohjaan ja kokonaispituuteen sekä dokumentoitava hyväksyttävät toleranssialueet selkeästi.
Kartion geometria vaikuttaa suoraan käyttäjän kokemukseen ja tuotteen suorituskykyyn. Kun kartion geometria poikkeaa merkittävästi määritellyistä tavoitteista, asiakkaat saattavat kokea esimerkiksi palamisongelmia, epätasaista tuotteen jakautumista tai kartion romahtamista pakkausprosessin aikana. Tarkkojen kartion geometriastandardien noudattamiseksi valmistajat käyttävät tarkkaa työkaluvarustusta, säännöllisiä kalibrointiaikoja ja tilastollista prosessin ohjausta. Digitaaliset mittauslaitteet ja automatisoidut tarkastusjärjestelmät voivat seurata kartion geometriaa koko tuotantoprosessin ajan, mikä mahdollistaa reaaliaikaisen korjaustoimenpiteen, kun parametrit poikkeavat hyväksytystä alueesta.
Raaka-aineet, joita käytetään suodatinkärjellä varustettujen esikäärittyjen kuppikkeiden valmistukseen, määrittävät perustavanlaatuisesti tuotteen laadun ja suorituskyvyn. Selkeiden materiaalispesifikaatioiden määrittäminen takaa yhdenmukaisuuden kaikissa tuotantoserioissa. Tähän kuuluu paperin tyyppi, pohjapaino, pinnoitteen ominaisuudet ja liimojen spesifikaatiot. Laatustandardien on määriteltävä, ovatko materiaalit kirkastettuja vai ei-kirkastettuja, sisältävätkö ne lisäaineita ja mitkä polttomerkitykset ne aiheuttavat. Valmistajien on hankittava materiaalit sertifioiduilta toimittajilta, jotka tarjoavat yhdenmukaisia laatuasiakirjoja ja eräkohtaisia testauspöytäkirjoja.
Materiaalin koostumus vaikuttaa suoraan palamisnopeuteen, tuhkän väriin, makuprofiiliin ja valmiiden kuppien rakenteelliseen kestävyyteen. Premium-materiaalit sisältävät yleensä vähemmän lisäaineita, ovat tasalaatuisia kuitukoostumukseltaan ja niiden palamisominaisuudet ovat ennustettavia. Tuloainetarkastusmenettelyjen käyttöönotto varmistaa, että jokainen toimitus täyttää dokumentoidut vaatimukset ennen tuotantoon siirtämistä. Testaukseen voi kuulua kosteusprosentin analyysi, vetolujuuden arviointi ja palamisnopeuden testaus näytteillä ennen täysmittaista valmistusta.
Suodattimen sijoittaminen esikäärittyihin kuppimaisiin suodatinpäihin vaatii tarkkaa standardointia, jotta tuotteen suorituskyky ja käyttäjäkokemus pysyvät yhtenäisinä. Suodattimen etäisyys kuppimaisen suodatinpään avaumasta, suodattimen materiaalin koostumus ja suodattimen halkaisija vaikuttavat kaikki ilmavirtaominaisuuksiin ja kokonaistoiminnallisuuteen. Laatustandardien tulee määrittää tarkat suodattimen sijoitustiedot, mukaan lukien kuinka pitkälle suodatin ulottuu kuppimaiseen suodatinpään sisään ja onko se tasalla avauman kanssa vai syvässä sijainnissa. Nämä määrittelyt varmistavat, että jokainen asiakas saa tuotteen, jonka suorituskykyominaisuudet ovat identtiset riippumatta siitä, milloin tai missä tuote on valmistettu.
Epäasianmukainen suodattimen sijoittaminen voi aiheuttaa ilmavirtarajoituksia, epätasaista palamista tai suodatinmateriaalin pääsemistä käyttäjän suuhun. Selkeiden suodattimen sijoitussääntöjen määrittäminen estää nämä ongelmat ja varmistaa yhtenäisen imuvastuksen koko tuotelinjan tasolla. Valmistajien tulee dokumentoida suodattimen sijoituksen ja ilmavirtasuorituksen välinen suhde ja huomioida mahdolliset vaihtelut eri suodatinmateriaalien tai kartiomaisen muotoilun kanssa. Laatutarkastusmenettelyjen tulee varmistaa suodattimen sijoittuminen jokaisessa yksikössä tai systemaattisilla otantamenetelmillä, jotka havaitsevat sijoitusvirheet ennen kuin tuotteet saavuttavat asiakkaat.
Kattavat tarkastuskriteerit varmistavat, että suodattimen integrointi täyttää kaikki laatuvaatimukset esikäärityissä kuppukonseissa, joissa on suodatinkärjet. Visuaalisen tarkastuksen avulla on varmistettava, että suodattimet ovat keskitettyjä, asennettuja täsmälleen määritellyn syvyyteen ja vapaita vaurioista tai saastumisesta. Suodatinmateriaalien tiukkuus, rakenteellinen eheys ja valmistusvirheiden puuttuminen on tarkistettava. Suodattimen ja kupun sisäpinnan välinen tiiviste on varmistettava, jotta tuotteen laatu tai käyttäjän kokemus eivät vaarantuisi löysien kuidunpätkien tai aukkojen vuoksi.
Tarkastuskriteerien on kattava sekä suodatinmateriaali itsessään että sen integrointi kartiomaisen rakenteen sisään. Kriteereihin on kuuluttava suodattimen jäykkyyttä koskevat vaatimukset, jotta suodattimet voidaan puristaa sopivasti ilmavirtaominaisuuksien säilyttämiseksi ilman, että ne ovat niin tiukkoja, että ne rajoittavat vedon saantia. Suodatinmateriaalin väriselvitys on dokumentoitava, ja mikä tahansa värinmuutos tai materiaalin rappeutuminen aiheuttaa hylkäämisen. Edistyneet laadunvarmistusjärjestelmät käyttävät sekä manuaalista tarkastusta että automatisoituja visiojärjestelmiä suodattimen sijoittelun tarkkuuden ja yhdenmukaisuuden varmistamiseksi tuotantoerien välillä.
Tehokkaat laatuvaatimukset edellyttävät kattavia testausprotokollia, jotka varmistavat kaikkien kriittisten parametrien tarkistamisen koko tuotantoprosessin ajan. Esirullattujen kuppikulmien osalta, joissa on suodatinkärjet, tähän kuuluu palamisnopeustestaus, ilmavirtamittaukset, rakenteellisen kestävyyden testaus ja materiaalin koostumuksen varmistus. Valmistajien tulisi määrittää perussuorituskyvyn mittarit käyttämällä premium-viite-näytteitä ja käyttää näitä vertailukohtina saapuville materiaaleille ja valmiille tuotteille. Testausprotokollat tulisi dokumentoida standarditoimintamenettelyissä, joissa määritellään testimenetelmät, hyväksyntäkriteerit ja kaikkien laatumittausten dokumentointivaatimukset.
Tilastollinen prosessin ohjaus mahdollistaa valmistajien laatuviivojen seurannan ja ongelmien havaitsemisen ennen kuin ne johtavat määritettyjä vaatimuksia vastaamattomiin tuotteisiin. Avainten mittausarvojen seuraaminen useiden erien aikana mahdollistaa poikkeamakuvion tunnistamisen ja korjaavien toimenpiteiden ennakoivan toteuttamisen. Testausaikataulut tulisi suunnitella siten, että varmistus on kattava mutta samalla toiminnallisesti tehokas; yleensä käytetään joko 100-prosenttista tarkastusta kriittisille parametreille tai tilastollisesti päteviä otantamenetelmiä. Kaikkien testitulosten dokumentointi luo jäljitettävyystiedot, jotka tukevat vaatimustenmukaisuutta ja mahdollistavat nopean tutkinnan, jos laatuongelmia ilmenee.
Laatustandardien on pysyttävä dynaamisina, ja niitä on tarkistettava ja tarkennettava säännöllisesti tuotantotietojen ja asiakaspalauteen perustuen. Jatkuvan parantamisen prosessien perustaminen varmistaa, että laatustandardit kehittyvät käsittämään uudet haasteet ja hyödyntävät teknologisia edistysaskeleita. Valmistajien on seurattava asiakaspalautetta, palautuksia ja valituksia tunnistaaakseen laatupuutteita, joita ei välttämättä havaita pelkästään sisäisistä testeistä. Kaikkien laatuvirheiden juurisyyn analyysiin perustuvien toimenpiteiden on ohjattava tarkastusvaatimusten, valmistusmenetelmien tai materiaalispesifikaatioiden muutoksia virheiden toistumisen estämiseksi.
Vahva laatumhallintajärjestelmä dokumentoi kaikki standardien muutokset ja ylläpitää versiohallintaa menettelyissä ja spesifikaatioissa. Tämä varmistaa, että kaikki tuotantotiimin jäsenet ymmärtävät nykyiset vaatimukset ja voivat varmistaa noudattamisen viimeisimmän Esivalmistettuja kärjellisiä tupakkapapereita laatustandardit. Säännölliset koulutusohjelmat pitävät henkilökunnan ajan tasalla laatavaatimuksista ja heidän roolistaan tuotelaatujen ylläpitämisessä. Kun laatua pidetään jatkuvana parannusprosessina eikä kiinteänä sääntöjen joukkona, valmistajat voivat rakentaa asiakasluottamusta ja säilyttää kilpailuetujaan yhä vaativammilla markkinoilla.
Hyväksyttävät kartion geometrian toleranssit sallivat yleensä halkaisijan vaihtelut ±1–2 millimetriä tärkeissä mittauspisteissä, ja kärkikulman kaltevuuskulma pitää säilyttää 0,5 asteen tarkkuudella. Pituusvaihteluiden tulisi pysyä 2–3 millimetriä määritellyn perustason sisällä. Nämä toleranssit varmistavat johdonmukaisen suorituskyvyn samalla kun ne ottavat huomioon tuotannossa luonnollisesti esiintyvät pienet valmistusvaihtelut. Tarkat toleranssialueet tulisi määrittää kohdemarkkinoiden vaatimusten ja valmistuslaitteiston kykyjen perusteella, ja tuotannon on säännöllisesti tarkistettava pysyvän näiden rajojen sisällä.
Tarkastusprotokollat tulisi skaalata erän koon mukaan: suurille tuotantosarjoille käytetään tilastollisesti validoitua otantasuunnitelmaa, kun taas pienille erille tai erikoistuotteille säilytetään 100 prosentin tarkastus. Laatuvaatimusten toteuttamisessa useimmat valmistajat soveltavat ANSI/ASQC Z1.4 -tai vastaavia hyväksyntäotantastandardeja, jotka tasapainottavat kustannustehokkuutta ja luotettavaa laadun varmentamista. Tietyn otantatason tulisi heijastaa tuotteen loppukäyttövaatimuksia, sääntelyympäristöä ja organisaation laatuobjektiiveja. Otantamenetelmän ja tulosten dokumentointi mahdollistaa jäljitettävyyden ja tukee jatkuvaa parantamista.
Materiaalien testaus muodostaa johdonmukaisen laatuvaatimusten perustan varmistamalla, että raaka-aineet täyttävät määritellyt vaatimukset ennen tuotannon aloittamista. Testaukseen kuuluu kosteuspitoisuuden analyysi, palamisnopeuden tarkistus, vetolujuuden mittaus sekä visuaalinen tarkastus saasteiden tai vikojen varalta. Materiaaliviat havaitaan jo saapuvassa vaiheessa, mikä estää laatuongelmien leviämisen koko tuotantoprosessin läpi. Toimittajien kanssa luodut suhteet, jotka tarjoavat sertifioituja materiaalitestituloksia ja eräasiakirjoja, vahvistavat materiaalin varmentamisprosessia ja tukevat vaatimustenmukaisuutta.

