 EN

how-to-set-quality-standards-for-preroll-cones-with-filter-tips, how-to-set-quality-standards-for-preroll-cones-with-filter-tips, /news
EN
2026/08/14
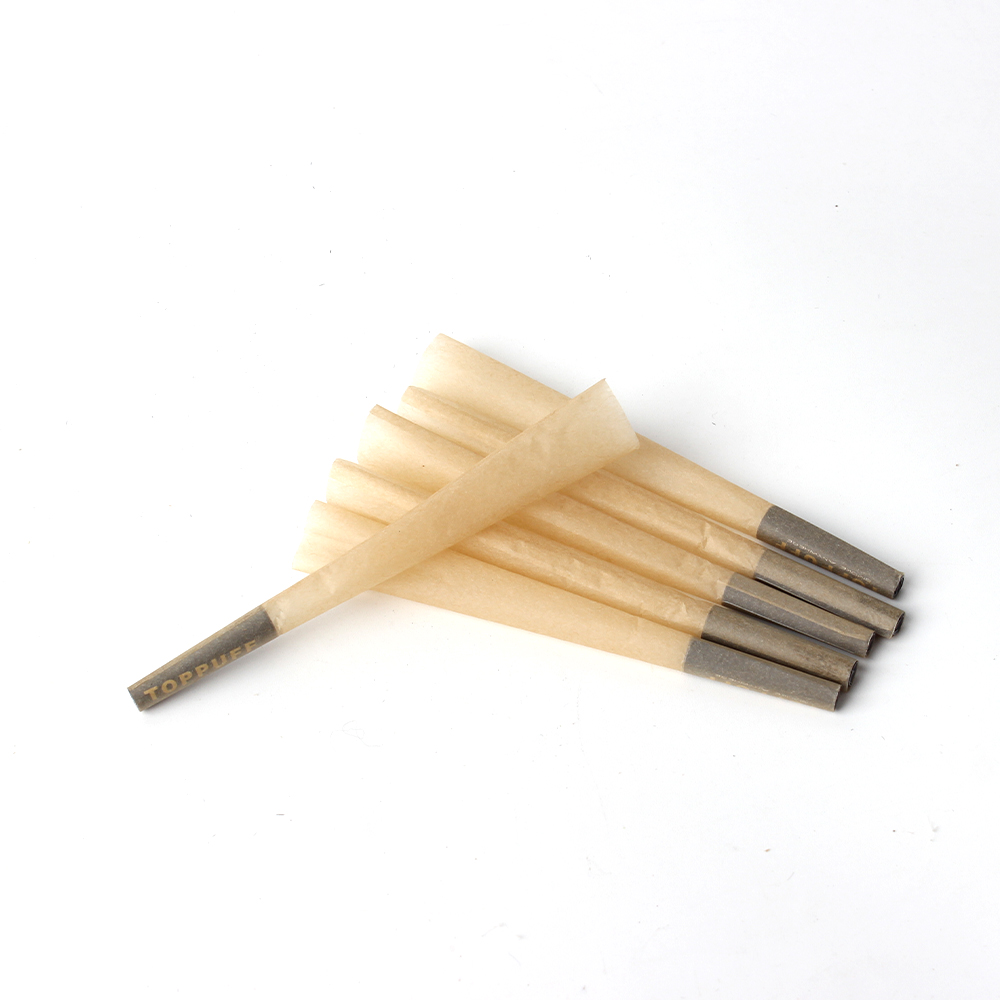
Forhåndsrullet koner med filtrespisser utgjør en viktig kategori innen cannabis- og urteproduktindustrien, der konsekvens, sikkerhet og ytelse direkte påvirker tilfredsheten blant sluttbrukere og merkevarens rykte. Ved å etablere robuste kvalitetsstandarder for disse produktene sikres det at hver enhet oppfyller nøyaktige spesifikasjoner, fra materialeoppsett til strukturell integritet. Uten klare kvalitetsstandarder risikerer produsenter å lage inkonsekvente produkter som kan svikte under bruk, skuffe kundene eller føre til etterlevelsesproblemer. Denne veiledningen utforsker de sentrale rammeverkene for å sette og vedlikeholde kvalitetsstandarder på tvers av alle aspekter ved produksjonen av forhåndsrullet koner med filtrespisser.

Grunnlaget for ethvert kvalitetsstyringssystem begynner med å definere hva utmerkelse ser ut som for din spesifikke produktlinje. For forrullet koner med filtre, betyr dette å dokumentere målbare parametere som skiller premiumtilbud fra substandardalternativer. Kvalitetsstandarder fungerer både som interne produksjonsmål og som eksterne kommunikasjonsverktøy som informerer kunder om hva de kan forvente. Innføring av disse standardene krever en systematisk tilnærming som dekker materialevalg, produksjonsprosesser og endelig produktverifisering.
Kjegleformen er ett av de viktigste aspektene ved kvaliteten på forrullette kjegler med filterspisser. Taperingsvinkelen, veggtykkelsen og de totale kjegledimensjonene må være konstante for hver enkelt enhet som produseres. En riktig utformet kjegleform sikrer jevn forbrenningshastighet, optimal luftstrøm og strukturell stabilitet under emballasje og håndtering. Produsenter bør etablere grunnleggende mål for kjeglediameteren ved åpningen, diameteren i midten, bunndiameteren og den totale lengden, med tydelig dokumenterte akseptable toleranseområder.
Kjeglegeometrien påvirker direkte brukeropplevelsen og produktets ytelse. Når kjeglegeometrien avviker betydelig fra spesifikasjonene, kan kundene oppleve forbrenningsproblemer, uregelmessig produktfordeling eller sammenbrudd av kjeglen under pakking. For å opprettholde strenge standarder for kjeglegeometri bruker produsenter presis verktøyutstyr, regelmessige kalibreringsrutiner og overvåkning basert på statistisk prosesskontroll. Digitale måleinstrumenter og automatiserte inspeksjonssystemer kan følge kjeglegeometrien gjennom hele produksjonsløpet, noe som muliggjør rask korrektiv handling når parametrene avviker fra akseptable toleranser.
Råvarene som brukes i forrullet koner med filtre bestemmer grunnleggende kvalitet og ytelse til produktet. Å etablere klare materiellspesifikasjoner sikrer konsekvens i alle produksjonsbatcher. Dette inkluderer å definere papirtype, basisvekt, beleggsegenskaper og limspesifikasjoner. Kvalitetsstandarder bør spesifisere om materialene er bleket eller ubleket, om det finnes noen tilsetningsstoffer og hvilke brennegenskaper de gir. Produsenter bør kjøpe materialer fra sertifiserte leverandører som leverer konsekvent kvalitetsdokumentasjon og batchtestrapporter.
Materialssammensetning påvirker direkte forbrenningshastigheten, askefargen, smaksprofilen og strukturell integritet hos ferdige koner. Premiummaterialer har vanligvis færre tilsetninger, en konsekvent fiberstruktur og forutsigbare brennegenskaper. Ved å innføre protokoller for inngående materiellkontroll sikres det at hver forsendelse oppfyller dokumenterte spesifikasjoner før den tas i bruk i produksjonen. Tester kan inkludere analyse av fuktinnhold, vurdering av strekkfasthet og testing av brennehastighet på prøvematerialer før storstilt produksjon starter.
Plassering av filter i forrullingskonuser med filterspisser krever nøyaktig standardisering for å sikre konsekvent produktytelse og brukeropplevelse. Avstanden mellom filteret og konusåpningen, sammensetningen av filtermaterialet og filterets diameter påvirker alle sammen luftstrømmen og den totale funksjonaliteten. Kvalitetsstandarder bør spesifisere nøyaktige mål for filterplassering, inkludert hvor langt filteret går inn i konusen og om det ligger jevnt med åpningen eller er senket. Disse spesifikasjonene sikrer at hver kunde får et produkt med identiske ytelseegenskaper uavhengig av når eller hvor det ble produsert.
Feil plassering av filter kan føre til begrensninger i luftstrømmen, uregelmessig forbrenning eller at filtermaterialet kommer inn i brukerens munn. Å etablere klare standarder for filterplassering forhindre disse problemene og sikrer konsekvent trekkmotstand over hele produktserien. Produsenter bør dokumentere sammenhengen mellom filterplassering og luftstrømmyndighet, og notere eventuelle variasjoner som oppstår med ulike filtermaterialer eller konformater. Kvalitetsinspeksjonsprosedyrer må verifisere filterplasseringen på hver enhet eller gjennom systematiske utvalgsprotokoller som oppdager plasseringsfeil før produktene når kundene.
Komplette inspeksjonskriterier sikrer at filterintegrering oppfyller alle kvalitetskrav i produksjonen av pre-rollede koner med filterspisser. Visuell inspeksjon skal bekrefte at filterne er sentrert, fullstendig satt inn til spesifisert dybde og fri for skade eller forurensning. Filtermaterialene skal sjekkes for riktig tetthet, strukturell integritet og fravær av produsert feil. Tetningen mellom filteret og konens indre skal verifiseres for å sikre at det ikke finnes løse fiber eller sprekker som kan påvirke produktkvaliteten eller brukeropplevelsen.
Inspeksjonskriteriene må omfatte både filtermaterialet selv og dets integrasjon i konstruksjonen av konen. Kriteriene bør inkludere krav til filterstivhet for å sikre at filtrene er komprimert på riktig måte, slik at luftstrømmen opprettholdes uten at sug blir forsterket. Fargekonsistensen til filtermaterialet skal dokumenteres, og eventuell misfarging eller nedbrytning skal føre til avvisning. Avanserte kvalitetssystemer bruker både manuell inspeksjon og automatiserte visjonssystemer for å bekrefte nøyaktighet og konsistens i plasseringen av filtrene over alle produksjonsbatcher.
Effektive kvalitetsstandarder krever omfattende testprotokoller som bekrefter hver kritisk parameter gjennom hele produksjonsprosessen. For forrullet koner med filterspisser inkluderer dette testing av brennhastighet, måling av luftstrøm, testing av strukturell integritet og verifikasjon av materielsammensetning. Produsenter bør etablere grunnleggende ytelsesmål ved hjelp av premium referanseprøver, og deretter bruke disse som referanseverdier for innkommende råmaterialer og ferdige produkter. Testprotokollene bør dokumenteres i standard driftsprosedyrer som spesifiserer testmetoder, akseptkriterier og dokumentasjonskrav for alle kvalitetsmålinger.
Statistisk prosesskontroll gir produsenter mulighet til å overvåke kvalitetstrender og oppdage problemer før de fører til produkter som ikke oppfyller spesifikasjonene. Ved å følge nøkkelmålinger over flere partier kan produsenter identifisere forskyvningsmønstre og iverksette korrektive tiltak på en proaktiv måte. Testplaner bør balansere grundig verifikasjon med driftseffektivitet, vanligvis ved enten 100 % inspeksjon av kritiske parametre eller statistisk gyldige utvalgsprotokoller. Dokumentasjon av alle testresultater skaper sporbarehetsdokumenter som støtter etterlevelseskravene og gjør rask etterforskning mulig dersom kvalitetsproblemer oppstår.
Kvalitetsstandardene må forbli dynamiske, med regelmessige gjennomganger og forbedringer basert på produksjonsdata og kundetilbakemeldinger. Ved å etablere kontinuerlige forbedringsprosesser sikres det at kvalitetsstandardene utvikler seg for å takle nye utfordringer og integrere teknologiske fremskritt. Produsenter bør følge opp klagar, returvarer og tilbakemeldingar frå kundar for å identifisere kvalitetsgap som ikkje nødvendigvis avdekkes gjennom berre intern testing. Rotårsaksanalyse av eventuelle kvalitetsfeil skal føre til endringar i inspeksjonskriterier, produksjonsprosedyrar eller materielspesifikasjonar for å unngå gjentakelse.
Eit robust kvalitetsstyringssystem dokumenterer alle revisjonar av standardar og held versjonskontroll over prosedyrar og spesifikasjonar. Dette sikrar at alle medlemmar av produksjonsteamet forstår gjeldande krav og kan verifisere etterlevelse av dei nyaste Forhånds-rollete koner med filtrespisser kvalitetsstandarder. Regelmessige opplæringsprogrammer holder personalet oppdatert om kvalitetskravene og deres rolle i å opprettholde produktutmerkelser. Ved å behandle kvalitet som en prosess for kontinuerlig forbedring i stedet for som en fast rekke regler, bygger produsenter tillit hos kundene og beholder konkurransefortrinn i stadig mer kravstillende markeder.
Akseptable toleranser for konusgeometri tillater vanligvis diameteravvik på pluss eller minus 1–2 millimeter ved viktige målepunkter, mens konusvinkelen skal holdes konstant innenfor 0,5 grad. Lengdeavvik bør ligge innenfor 2–3 millimeter fra den fastsatte referanseverdien. Disse toleransene sikrer konsekvent ytelse samtidig som de tar høyde for små, uunngåelige variasjoner i produksjonen. De spesifikke toleranseområdene bør fastsettes ut fra kravene i ditt målmarked og kapasiteten til din produksjonsutstyr, med regelmessig verifisering av at produksjonen holder seg innenfor disse grensene.
Inspeksjonsprotokoller bør skaleres i henhold til partiets størrelse, med statistisk validerte utvalgsplaner for store produksjonsløp, mens 100 prosent inspeksjon opprettholdes for små partier eller spesialprodukter. For implementering av kvalitetsstandarder bruker de fleste produsenter ANSI/ASQC Z1.4 eller lignende akseptutvalgsstandarder som balanserer kostnadseffektivitet med pålitelig kvalitetsverifikasjon. Det spesifikke utvalgsnivået bør reflektere produktets bruksområde, regulativt miljø og organisasjonens kvalitetsmål. Dokumentasjon av utvalgsmetodikk og resultater gir sporbarhet og støtter arbeidet med kontinuerlig forbedring.
Materialeprøving danner grunnlaget for konsekvente kvalitetsstandarder ved å bekrefte at råmaterialer oppfyller fastsatte spesifikasjoner før produksjonen starter. Prøvingen bør inkludere analyse av fukthold, verifisering av brennhastighet, måling av strekkstyrke og visuell inspeksjon for forurensning eller feil. Ved å oppdage materielle problemer allerede i innkommande fase, unngår produsenter at kvalitetsproblemer spre seg gjennom hele produksjonsprosessen. Å etablere relasjoner med leverandører som leverer sertifiserte materialeprøveresultater og partidokumentasjon styrker prosessen for materiellverifisering og støtter etterlevelsekravene.

