 EN

how-to-set-quality-standards-for-preroll-cones-with-filter-tips, how-to-set-quality-standards-for-preroll-cones-with-filter-tips, /news
EN
2026/08/14
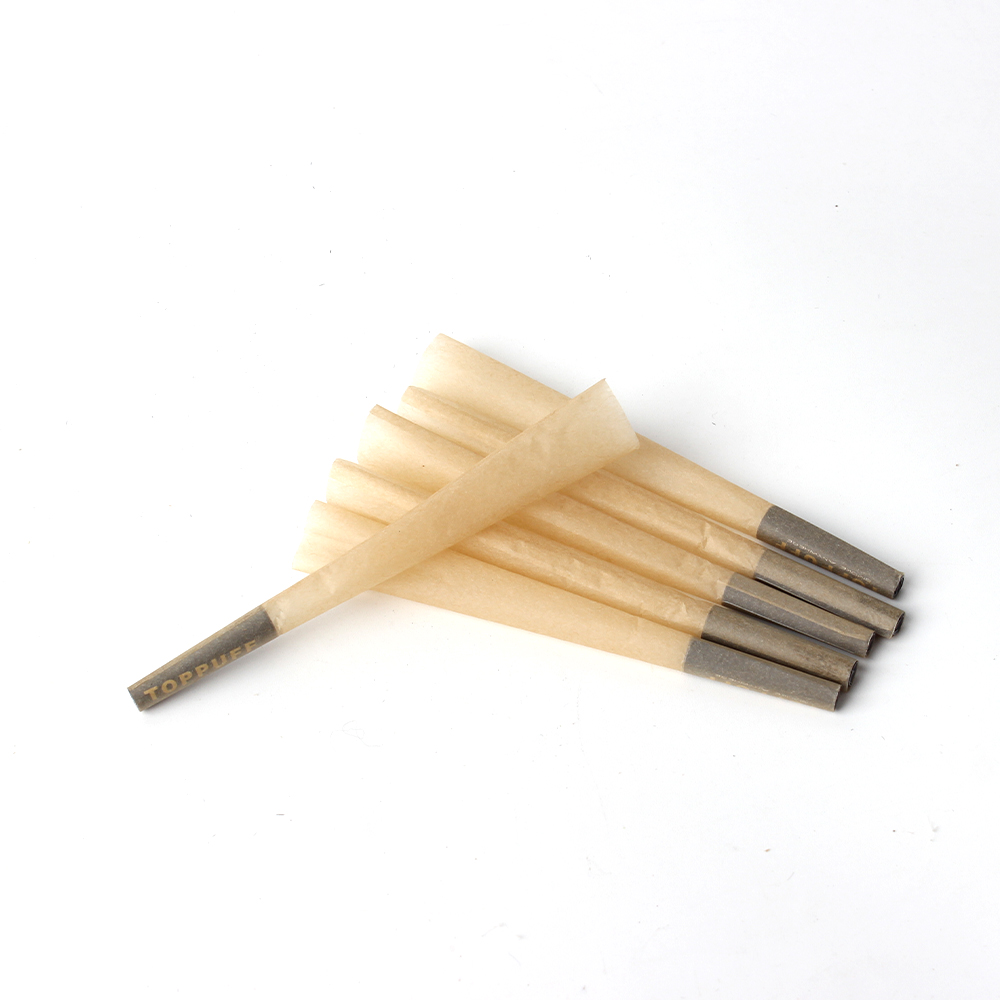
Os conos pre-enrolados con filtros representan unha categoría fundamental na industria dos produtos de cannabis e herbarios, onde a consistencia, a seguridade e o rendemento afectan directamente á satisfacción do usuario final e á reputación da marca. Establecer normas de calidade robustas para estes produtos garante que cada unidade cumpra especificacións precisas, dende a composición dos materiais ata a integridade estrutural. Sen normas de calidade claras, os fabricantes corren o risco de producir produtos inconsistentes que poden fallar durante o seu uso, decepcionar aos consumidores ou xerar problemas de conformidade. Esta guía explora os marcos esenciais para establecer e manter normas de calidade en todos os aspectos da produción de conos pre-enrolados con filtros.

A base de calquera sistema de xestión da calidade comeza coa definición do que significa a excelencia para a súa liña específica de produtos. Para os conos preenrolados con filtros, isto significa documentar parámetros medibles que distinguen as ofertas premium das alternativas subestándar. As normas de calidade funcionan tanto como obxectivos internos de fabricación como ferramentas externas de comunicación que informan aos clientes sobre o que poden esperar. A implantación destas normas require unha aproximación sistemática que abarque a selección de materiais, os procesos de fabricación e a verificación final do produto.
A xeometría do cono representa un dos aspectos máis críticos da calidade dos conos preenrolados con filtros. O ángulo de converxencia, o grosor da parede e as dimensións totais do cono deben manterse constantes en cada unidade producida. Unha xeometría de cono debidamente deseñada garante velocidades de queima uniformes, fluxo de aire óptimo e estabilidade estrutural durante o empaquetado e a manipulación. Os fabricantes deben establecer medidas de referencia para o diámetro do cono na abertura, o diámetro no centro, o diámetro da base e a lonxitude total, documentando claramente os intervalos de tolerancia aceptables.
A xeometría do cono afecta directamente á experiencia de usuario e ao rendemento do produto. Cando a xeometría do cono se desvía significativamente das especificacións, os clientes poden experimentar problemas de queimadura, distribución non uniforme do produto ou colapso do cono durante o empaquetado. Para manter normas estritas de xeometría do cono, os fabricantes empregan ferramentas de precisión, programas regulares de calibración e control estatístico de procesos. Os instrumentos de medición dixitais e os sistemas automatizados de inspección poden rastrexar a xeometría do cono ao longo das series de produción, permitindo accións correctivas en tempo real cando os parámetros se desvían fóra dos intervalos aceptables.
As materias primas empregadas nas conos pre-enroladas con filtros determinan fundamentalmente a calidade e o rendemento do produto. Establecer especificacións claras de materiais garante a consistencia en todos os lotes de produción. Isto inclúe definir o tipo de papel, o peso base, as características do recubrimento e as especificacións do adhesivo. Os estándares de calidade deben especificar se os materiais están branqueados ou non, se conteñen aditivos e que características de combustión producen. Os fabricantes deben obter os materiais de fornecedores certificados que proporcionen documentación de calidade consistente e rexistros de probas por lote.
A composición do material inflúe directamente na velocidade de queima, na cor das cinzas, no perfil de sabor e na integridade estrutural dos conos acabados. Os materiais premium adoitan ter menos aditivos, unha composición de fibra consistente e propiedades de queima predecibles. A implantación de protocolos de inspección de materiais entrantes garante que cada envío cumpra as especificacións documentadas antes de entrar na produción. As probas poden incluír a análise do contido de humidade, a avaliación da resistencia á tracción e as probas de velocidade de queima en mostras de materiais antes de comezar a fabricación a gran escala.
A colocación do filtro dentro dos conos preenrolados con punteiros de filtro require unha normalización precisa para garantir un rendemento do produto e unha experiencia de usuario consistentes. A distancia entre o filtro e a abertura do cono, a composición do material do filtro e o diámetro do filtro contribúen todos ás características de fluxo de aire e á funcionalidade xeral. As normas de calidade deben especificar as medidas exactas da colocación do filtro, incluíndo ata que punto se introduce o filtro no cono e se está alineado coa abertura ou recuado. Estas especificacións aseguran que cada cliente reciba un produto cun rendemento idéntico independentemente do momento ou do lugar onde foi fabricado.
Unha colocación incorrecta do filtro pode provocar restricións no fluxo de aire, combustión desigual ou que o material do filtro entre na boca do usuario. Establecer normas claras para a colocación do filtro evita estes problemas e garante unha resistencia constante á tracción en toda a liña de produtos. Os fabricantes deben documentar a relación entre a colocación do filtro e o rendemento do fluxo de aire, anotando calquera variación que ocorra con distintos materiais de filtro ou deseños de cono. Os procedementos de inspección de calidade deben verificar a colocación do filtro en cada unidade ou mediante protocolos sistemáticos de mostraxe que detecten erros de colocación antes de que os produtos cheguen aos clientes.
Os criterios de inspección integrais garanten que a integración do filtro cumpra todos os estándares de calidade na produción de conos preenrolados con punteiros de filtro. A inspección visual debe verificar que os filtros estean centrados, completamente inseridos á profundidade especificada e libres de danos ou contaminación. Os materiais dos filtros deben comprobarse para asegurar a densidade axeitada, a integridade estrutural e a ausencia de defectos de fabricación. O selo entre o filtro e o interior do cono debe verificarse para asegurar que non existan fibras sueltas nin espazos que poidan comprometer a calidade do produto ou a experiencia do usuario.
Os criterios de inspección deben abordar tanto o material do filtro como a súa integración na estrutura cónica. Os criterios deben incluír os requisitos de firmeza do filtro, garantindo que os filtros estean comprimidos de maneira axeitada para manter as características de fluxo de aire sen estar tan apertados que restrinjan a succión. Debe documentarse a consistencia da cor do material do filtro, e calquera descoloración ou degradación debe provocar a súa rexeición. Os sistemas avanzados de calidade empregan tanto inspeccións manuais como sistemas automatizados de visión para verificar a precisión e consistencia na colocación dos filtros en todos os lotes de produción.
Os estándares de calidade efectivos requiren protocolos de probas abrangentes que verifiquen cada parámetro crítico ao longo do proceso de produción. Para os conos pre-enrolados con filtros, isto inclúe probas da velocidade de combustión, medición do fluxo de aire, probas da integridade estrutural e verificación da composición dos materiais. Os fabricantes deben establecer métricas de rendemento básicas empregando mostras de referencia premium e, a continuación, empregar estas como puntos de referencia para os materiais entrantes e os produtos acabados. Os protocolos de probas deben documentarse en procedementos operativos estándar que especifiquen os métodos de proba, os criterios de aceptación e os requisitos de documentación para todas as medicións de calidade.
O control estatístico de procesos permite aos fabricantes supervisar as tendencias de calidade e detectar problemas antes de que provoquen produtos fóra das especificacións. Ao rastrexar medicións clave en múltiples lotes, os fabricantes poden identificar patróns de desvío e aplicar accións correctivas de forma proactiva. Os programas de ensaios deben equilibrar a verificación exhaustiva coa eficiencia operativa, empregando normalmente ben a inspección do 100 % para parámetros críticos, ben protocolos de mostraxe estatisticamente válidos. A documentación de todos os resultados de ensaio crea rexistros de trazabilidade que apoian os requisitos de conformidade e permiten unha investigación rápida se xurden problemas de calidade.
Os estándares de calidade deben manterse dinámicos, con revisións e melloras regulares baseadas nos datos de produción e nos comentarios dos clientes. Establecer procesos de mellora continua garante que os estándares de calidade evolucionen para abordar desafíos emerxentes e incorporar avances tecnolóxicos. Os fabricantes deben rastrexar as queixas dos clientes, as devolucións e os comentarios para identificar brechas na calidade que non poidan ser evidentes só coas probas internas. A análise da causa raíz de calquera fallo na calidade debe impulsar modificacións nos criterios de inspección, nos procedementos de fabricación ou nas especificacións dos materiais para evitar a súa repetición.
Un sistema robusto de xestión da calidade documenta todas as revisións dos estándares e mantén o control de versións sobre os procedementos e as especificacións. Isto garante que todos os membros do equipo de produción comprendan os requisitos actuais e poidan verificar o cumprimento coa última versión. Conos pre-enrolados con punteiras de filtro normas de calidade. Programas regulares de formación mantén ao persoal informado sobre os requisitos de calidade e o seu papel na mantención da excelencia do produto. Ao tratar a calidade como un proceso de mellora continua en vez dun conxunto fixo de regras, os fabricantes constrúen a confianza dos clientes e manteñen unha vantaxe competitiva nos mercados cada vez máis exigentes.
As tolerancias aceptables para a xeometría do cono ado permiten variacións de diámetro de máis ou menos 1-2 milímetros nos puntos clave de medición, mantendo a coherencia do ángulo de converxencia dentro de 0,5 graos. As variacións de lonxitude deben permanecer dentro de 2-3 milímetros da liña base establecida. Estas tolerancias garanticen un rendemento consistente, ao tempo que admiten pequenas variacións propias da fabricación. Os intervalos específicos de tolerancia deben definirse en función dos requisitos do seu mercado obxectivo e das capacidades do seu equipo de fabricación, verificando regularmente que a produción se manteña dentro destes límites.
Os protocolos de inspección deben adaptarse ao tamaño do lote, empregando planos de mostraxe validados estatisticamente para grandes series de produción, mentres se mantén unha inspección do 100 % para lotes pequenos ou produtos especializados. Na aplicación dos estándares de calidade, a maioría dos fabricantes aplican os estándares de mostraxe por aceptación ANSI/ASQC Z1.4 ou similares, que equilibran a eficiencia en custos coa verificación fiable da calidade. O nivel específico de mostraxe debe reflectir os requisitos de uso final do produto, o marco rexulatorio e os obxectivos de calidade da súa organización. A documentación da metodoloxía de mostraxe e dos resultados fornece rastrexabilidade e apoia os esforzos de mellora continua.
As probas de materiais sirven como base para os estándares consistentes de calidade, verificando que os materiais primarios cumpran as especificacións establecidas antes de comezar a produción. As probas deben incluír a análise do contido de humidade, a verificación da taxa de combustión, a medición da resistencia á tracción e a inspección visual para detectar contaminación ou defectos. Ao identificar problemas cos materiais na etapa de entrada, os fabricantes evitan que os problemas de calidade se estenden a todo o proceso produtivo. Establecer relacións con fornecedores que proporcionen resultados certificados de probas de materiais e documentación por lote reforza o proceso de verificación de materiais e apoia o cumprimento dos requisitos normativos.

