 EN

how-to-set-quality-standards-for-preroll-cones-with-filter-tips, how-to-set-quality-standards-for-preroll-cones-with-filter-tips, /news
EN
2026/08/14
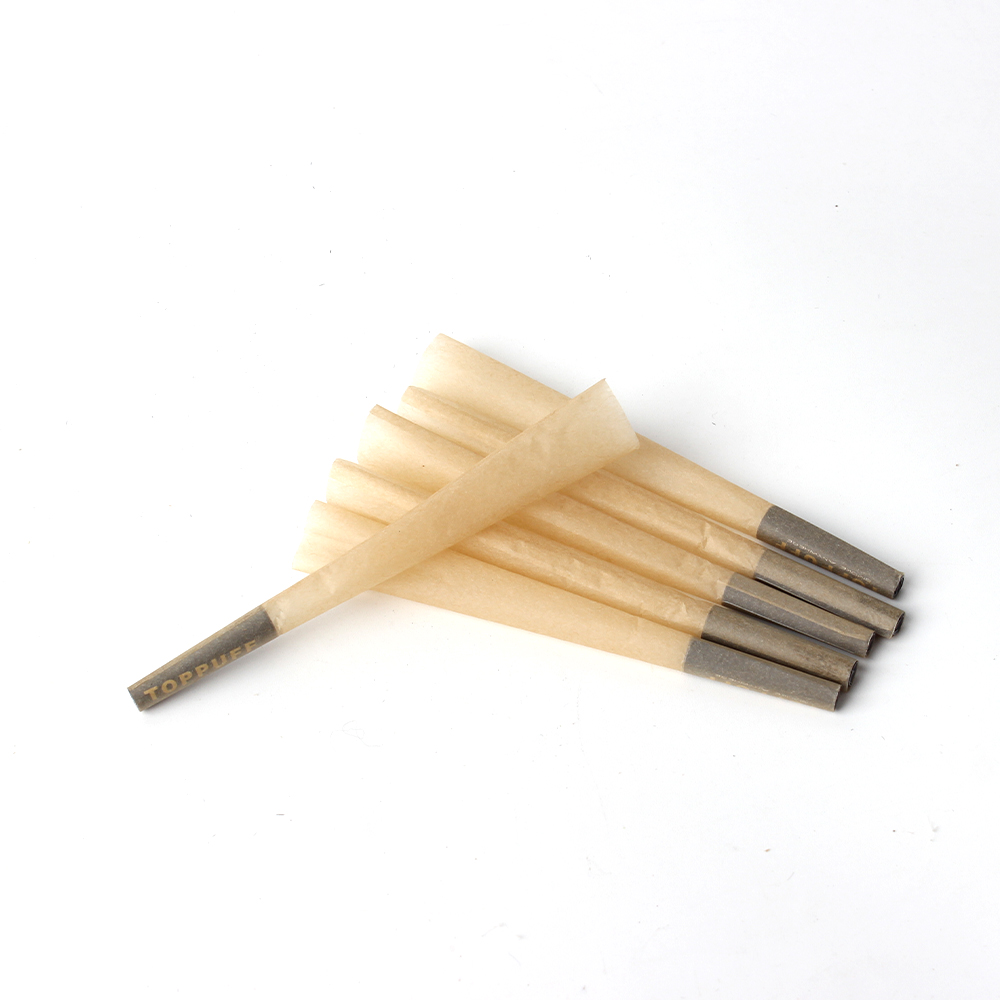
Förrollade koner med filterspetsar utgör en avgörande produktkategori inom cannabis- och örterbranschen, där konsekvens, säkerhet och prestanda direkt påverkar slutanvändarnas nöjdhet och varumärkets rykte. Att etablera robusta kvalitetsstandarder för dessa produkter säkerställer att varje enhet uppfyller exakta specifikationer, från materialens sammansättning till strukturell integritet. Utan tydliga kvalitetsstandarder riskerar tillverkare att producera inkonsekventa produkter som kan misslyckas under användning, besvika konsumenter eller skapa efterlevnadsproblem. Den här guiden utforskar de väsentliga ramverken för att fastställa och underhålla kvalitetsstandarder inom alla aspekter av produktionen av förrollade koner med filterspetsar.

Grunden för alla kvalitetsstyrningssystem börjar med att definiera vad excellens innebär för din specifika produktlinje. För förvällda koner med filterändar innebär detta att dokumentera mätbara parametrar som skiljer premiumprodukter från undermåliga alternativ. Kvalitetsstandarder fungerar både som interna tillverkningsmål och som externa kommunikationsverktyg som informerar kunder om vad de kan förvänta sig. Att införa dessa standarder kräver en systematisk ansats som omfattar materialval, tillverkningsprocesser och slutlig produktverifiering.
Konformen utgör en av de mest kritiska aspekterna när det gäller kvaliteten på förvällda koner med filterändar. Taperingsvinkeln, väggtjockleken och de totala konmåtten måste vara konsekventa för varje enhet som tillverkas. En korrekt utformad konform säkerställer jämn förbränningshastighet, optimal luftflöde och strukturell stabilitet under förpackning och hantering. Tillverkare bör fastställa grundläggande mått för konens diameter vid öppningen, diameter i mitten, basdiameter och total längd, med tydligt dokumenterade acceptabla toleransområden.
Konformen påverkar direkt användaruppleven och produktens prestanda. När konformen avviker kraftigt från specifikationerna kan kunder uppleva brännproblem, ojämn produktfördelning eller kollaps av konen under förpackning. För att upprätthålla strikta standarder för konform använder tillverkare precisionsverktyg, regelbundna kalibreringsscheman och statistisk processövervakning. Digitala mätinstrument och automatiserade inspektionssystem kan spåra konformen under hela produktionsloppen, vilket möjliggör omedelbar korrigerande åtgärd när parametrar avviker från godkända intervall.
Råmaterialen som används i förvällda koner med filterspetsar avgör i grunden produktens kvalitet och prestanda. Att fastställa tydliga materialspecifikationer säkerställer konsekvens mellan alla produktionsomgångar. Detta inkluderar att definiera papperssort, ytvikt, belägningsegenskaper och limspecifikationer. Kvalitetsstandarder bör ange om materialen är blekta eller oblekta, om några tillsatser finns närvarande och vilka brännegenskaper de ger upphov till. Tillverkare bör köpa material från certifierade leverantörer som tillhandahåller konsekvent kvalitetsdokumentation och provningsrapporter för varje omgång.
Materialens sammansättning påverkar direkt brännhastigheten, askans färg, smaksprofilen och den strukturella integriteten hos de färdiga konerna. Premiummaterial har vanligtvis färre tillsatser, en konsekvent fiberstruktur och förutsägbara brännegenskaper. Genom att införa protokoll för inspektion av inkommande material säkerställs att varje leverans uppfyller de dokumenterade specifikationerna innan den går in i produktionen. Tester kan inkludera analys av fuktinnehåll, utvärdering av draghållfasthet och brännhastighetstester på provmaterial innan omfattande tillverkning påbörjas.
Placeringen av filtret i förvällda koner med filterändar kräver exakt standardisering för att säkerställa konsekvent produktprestanda och användarupplevelse. Avståndet mellan filtret och konöppningen, filtrets material sammansättning samt filtrets diameter påverkar alla tre luftflödesegenskaperna och den totala funktionen. Kvalitetsstandarder bör ange exakta mått för filtrets placering, inklusive hur långt in i konen filtret sträcker sig och om det ligger jämnt med öppningen eller är indraget. Dessa specifikationer säkerställer att varje kund får en produkt med identiska prestandaegenskaper oavsett när eller var den tillverkades.
Felaktig placering av filter kan leda till begränsningar i luftflödet, ojämn förbränning eller att filtermaterial kommer in i användarens mun. Att fastställa tydliga standarder för filterplacering förhindrar dessa problem och säkerställer konsekvent dragmotstånd över hela produktlinjen. Tillverkare bör dokumentera sambandet mellan filterplacering och luftflödesprestanda och notera eventuella variationer som uppstår vid olika filtermaterial eller konformar. Kvalitetskontrollförfaranden måste verifiera filterplaceringen på varje enhet eller genom systematiska stickprovsprotokoll som upptäcker felaktig placering innan produkterna når kunderna.
Umfattande kontrollkriterier säkerställer att filterintegrationen uppfyller alla kvalitetskrav vid produktion av förvällda koner med filterändar. Visuell inspektion ska verifiera att filtren är centrerade, fullständigt införda till angiven djup och fria från skador eller föroreningar. Filtermaterial ska kontrolleras för lämplig densitet, strukturell integritet och frånvaro av tillverkningsfel. Tätningen mellan filter och konens insida ska verifieras för att säkerställa att inga lösa fibrer eller luckor finns som kan påverka produktens kvalitet eller användarupplevelsen.
Granskningskriterierna måste omfatta både filtermaterialet självt och dess integration i konstruktionen av konformad struktur. Kriterierna bör inkludera krav på filterstyvhet för att säkerställa att filter är tillräckligt komprimerade för att bibehålla luftflödesegenskaperna utan att vara så täta att de begränsar draget. Färgkonsekvensen hos filtermaterialet ska dokumenteras, och eventuell färgförändring eller nedbrytning ska leda till underkännande. Avancerade kvalitetssystem använder både manuell granskning och automatiserade bildanalysystem för att verifiera noggrannheten och konsekvensen i filterplaceringen mellan olika produktionsomgångar.
Effektiva kvalitetsstandarder kräver omfattande provningsprotokoll som verifierar varje kritisk parameter under hela produktionsprocessen. För förvällda koner med filterspetsar inkluderar detta brännhastighetsprovning, luftflödesmätning, provning av strukturell integritet och verifiering av materialens sammansättning. Tillverkare bör fastställa referensprestandamått med hjälp av premiumreferensprover och sedan använda dessa som referensvärden för inkommande material och färdiga produkter. Provningsprotokollen bör dokumenteras i standardarbetsrutiner som specificerar provningsmetoder, godkännandekriterier och dokumentationskrav för alla kvalitetsmätningar.
Statistisk processkontroll möjliggör för tillverkare att övervaka kvalitetstrender och upptäcka problem innan de leder till produkter som inte uppfyller specifikationerna. Genom att spåra nyckelmätningar över flera partier kan tillverkare identifiera avdriftsmönster och vidta korrigerande åtgärder proaktivt. Testschema bör balansera noggrann verifiering med driftseffektivitet, vanligtvis genom antingen 100-procentlig inspektion av kritiska parametrar eller statistiskt giltiga provtagningsprotokoll. Dokumentation av alla testresultat skapar spårbarhetsregister som stödjer efterlevnadskraven och möjliggör snabb utredning om kvalitetsproblem uppstår.
Kvalitetsstandarder måste förbli dynamiska, med regelbundna granskningar och förfiningar baserade på produktionsdata och kundfeedback. Genom att införa processer för kontinuerlig förbättring säkerställs att kvalitetsstandarderna utvecklas för att hantera nya utmaningar och integrera teknologiska framsteg. Tillverkare bör spåra kundklagomål, returer och feedback för att identifiera kvalitetsluckor som inte nödvändigtvis framkommer genom intern testning ensam. Rotorsaksanalys av eventuella kvalitetsfel bör leda till ändringar av inspektionskriterier, tillverkningsförfaranden eller materialspecifikationer för att förhindra återkommande fel.
Ett robust kvalitetsstyrningssystem dokumenterar alla revideringar av standarder och underhåller versionskontroll över förfaranden och specifikationer. Detta säkerställer att alla medlemmar i produktionslaget förstår aktuella krav och kan verifiera efterlevnad av de senaste Förrollningskoniska papper med filterspetsar kvalitetsstandarder. Regelbundna utbildningsprogram håller personalen informerad om kvalitetskraven och deras roll för att upprätthålla produktexcellens. Genom att behandla kvalitet som en process för kontinuerlig förbättring snarare än som en fast uppsättning regler bygger tillverkare förtroende hos kunderna och behåller konkurrensfördelar på allt mer krävande marknader.
Godtagbara toleranser för konformen tillåter vanligtvis diametervariationer på plus eller minus 1–2 millimeter vid nyckelmätställen, med konisk vinkelkonsistens som bibehålls inom 0,5 grader. Längdvariationer bör ligga inom 2–3 millimeter från den etablerade referensnivån. Dessa toleranser säkerställer konsekvent prestanda samtidigt som de tar hänsyn till mindre tillverkningsvariationer som är inneboende i produktionen. De specifika toleransintervallen bör fastställas utifrån kraven i ditt målmarknad och kapaciteten hos din tillverkningsutrustning, med regelbunden verifiering av att produktionen håller sig inom dessa gränser.
Inspektionsprotokoll bör skala med partiets storlek, med statistiskt validerade stickprovsplaner för stora produktionsomgångar, samtidigt som 100-procentig inspektion bibehålls för små partier eller specialprodukter. För implementering av kvalitetsstandarder använder de flesta tillverkare ANSI/ASQC Z1.4 eller liknande godkännandestickprovsstandarder som balanserar kostnadseffektivitet med pålitlig kvalitetsverifiering. Det specifika stickprovnivån bör återspegla produkten s användningsområde, regleringsmiljön och er organisations kvalitetsmål. Dokumentation av stickprovsmetodik och resultat ger spårbarhet och stödjer arbete med kontinuerlig förbättring.
Materialprovning utgör grunden för konsekventa kvalitetsstandarder genom att verifiera att råmaterial uppfyller fastställda specifikationer innan produktionen påbörjas. Provningen bör inkludera analys av fukthalt, verifiering av brännhastighet, mätning av draghållfasthet samt visuell inspektion för föroreningar eller defekter. Genom att identifiera materialproblem redan vid inkommande stadiet förhindrar tillverkare att kvalitetsproblem sprider sig genom hela produktionsprocessen. Att etablera relationer med leverantörer som tillhandahåller certifierade materialprovresultat och partidokumentation förstärker processen för materialverifiering och stödjer efterlevnaden av krav.

