 EN

how-to-set-quality-standards-for-preroll-cones-with-filter-tips, how-to-set-quality-standards-for-preroll-cones-with-filter-tips, /news
EN
2026/08/14
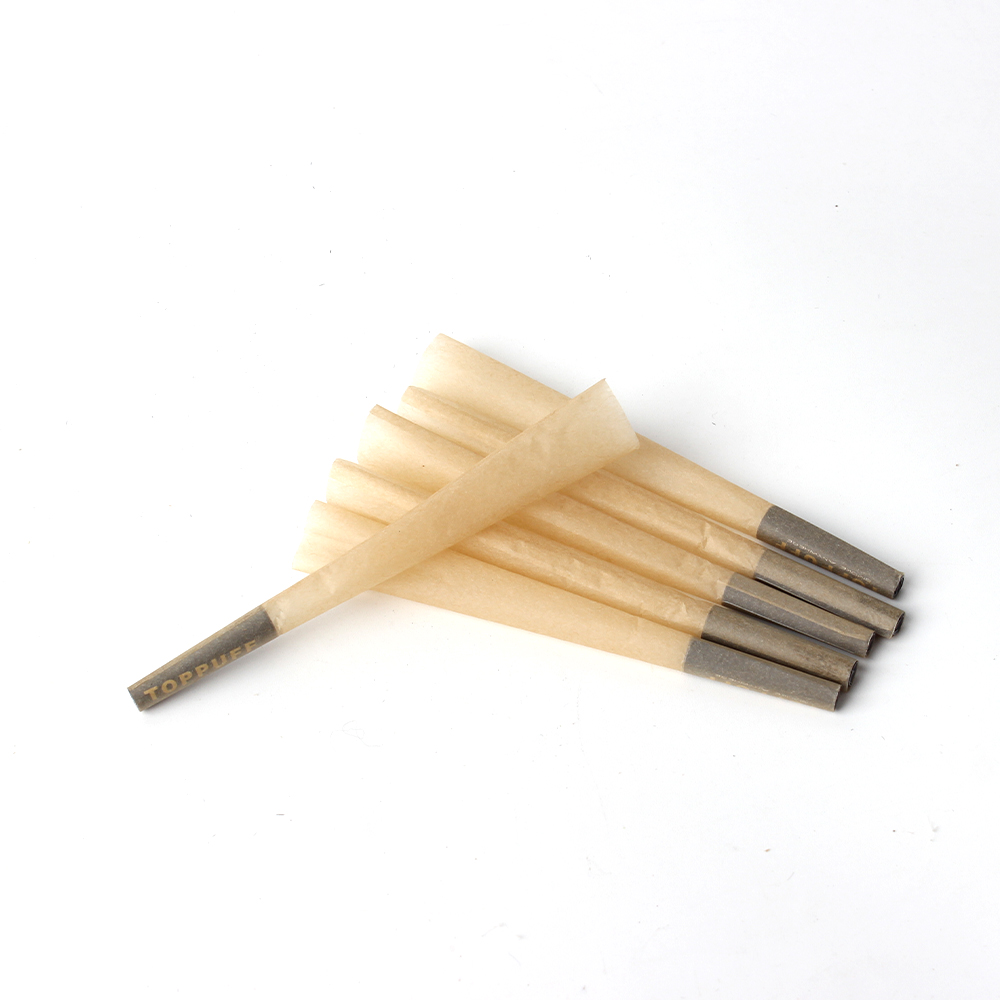
Конуси для попереднього скручування з фільтруючими наконечниками є ключовою категорією в індустриї канабісу та продуктів на основі трав, де узгодженість, безпека й ефективність безпосередньо впливають на задоволення кінцевих споживачів та репутацію бренду. Встановлення надійних стандартів якості для цих продуктів забезпечує відповідність кожного одиничного виробу точним специфікаціям — від складу матеріалів до структурної міцності. За відсутності чітких стандартів якості виробники ризикують створювати неузгоджені продукти, які можуть вийти з ладу під час використання, розчарувати споживачів або призвести до проблем із відповідністю нормативним вимогам. У цьому посібнику розглядаються основні рамки для встановлення та підтримки стандартів якості у всіх аспектах виробництва конусів для попереднього скручування з фільтруючими наконечниками.

Основою будь-якої системи управління якістю є визначення того, як виглядає висока якість для вашої конкретної лінійки продуктів. У разі конусів для преролів із фільтруючими наконечниками це означає документування вимірюваних параметрів, які відрізняють преміальні товари від низькоякісних альтернатив. Стандарти якості виконують подвійну функцію: вони є внутрішніми цілями виробництва й одночасно зовнішніми комунікаційними інструментами, що інформують клієнтів про те, чого вони можуть очікувати. Впровадження цих стандартів вимагає системного підходу, який охоплює вибір матеріалів, технологічні процеси виробництва та перевірку готового продукту.
Геометрія конуса є одним із найважливіших аспектів якості попередньо скручених конусів із фільтруючими наконечниками. Кут ухилення, товщина стінок та загальні розміри конуса мають залишатися незмінними в кожному виробленому екземплярі. Правильно спроектована геометрія конуса забезпечує рівномірну швидкість горіння, оптимальний потік повітря та структурну стабільність під час упаковки й обробки. Виробники мають встановити базові вимірювання діаметра конуса біля отвору, діаметра в середині, діаметра основи та загальної довжини, з чітко задокументованими припустимими межами допусків.
Геометрія конуса безпосередньо впливає на користувацький досвід і продуктивність виробу. Якщо геометрія конуса значно відхиляється від специфікацій, клієнти можуть стикатися з проблемами перегріву, нерівномірного розподілу продукту або обвалення конуса під час упаковки. Щоб забезпечити суворе дотримання стандартів геометрії конуса, виробники використовують інструменти підвищеної точності, регулярні графіки калібрування та моніторинг статистичного контролю процесу. Цифрові вимірювальні прилади й автоматизовані системи інспекції дозволяють відстежувати геометрію конуса протягом усього виробничого циклу, що забезпечує можливість негайного коригування параметрів у разі їх відхилення за межі припустимих значень.
Сировинні матеріали, що використовуються у попередньо скрученних конусах із фільтруючими наконечниками, принципово визначають якість продукту та його експлуатаційні характеристики. Встановлення чітких специфікацій щодо матеріалів забезпечує узгодженість усіх виробничих партій. Це передбачає визначення типу паперу, його маси на одиницю площі, характеристик покриття та вимог до клею. Стандарти якості мають вказувати, чи є матеріали відбілені чи невідбілені, чи містять вони будь-які добавки та які характеристики горіння вони забезпечують. Виробники повинні закуповувати матеріали у сертифікованих постачальників, які надають документацію про стабільну якість та записи про випробування кожної партії.
Склад матеріалу безпосередньо впливає на швидкість горіння, колір золи, смаковий профіль та структурну цілісність готових конусів. Преміальні матеріали, як правило, містять меншу кількість добавок, мають узгоджений склад волокон та передбачувані властивості горіння. Впровадження протоколів інспекції вхідних матеріалів забезпечує, що кожна партія відповідає заданим технічним специфікаціям до початку виробництва. Випробування можуть включати аналіз вмісту вологи, оцінку межі міцності на розтяг та випробування швидкості горіння на зразках матеріалів до запуску повномасштабного виробництва.
Розміщення фільтра всередині передніх конусів із фільтруючими наконечниками вимагає точного стандартизації, щоб забезпечити узгоджену роботу продукту та задоволення користувачів. Відстань між фільтром і відкриттям конуса, склад матеріалу фільтра та його діаметр впливають на характеристики повітряного потоку й загальну функціональність. Стандарти якості мають чітко визначати розміри розташування фільтра, зокрема глибину його введення в конус і те, чи він розташований заподлиць із відкриттям чи трохи утоплений. Такі специфікації гарантують, що кожен клієнт отримує продукт із однаковими експлуатаційними характеристиками, незалежно від часу та місця його виробництва.
Неправильне розташування фільтра може призвести до обмеження потоку повітря, нерівномірного згоряння або потрапляння матеріалу фільтра в рот користувача. Встановлення чітких стандартів щодо розташування фільтра запобігає цим проблемам й забезпечує стабільний опір затягуванню на всьому асортименті продукції. Виробники мають задокументувати зв’язок між розташуванням фільтра та характеристиками потоку повітря, зазначивши будь-які відмінності, що виникають при використанні різних матеріалів фільтрів або конусних конструкцій. Процедури контролю якості мають перевіряти розташування фільтра на кожному виробі або за допомогою систематичних вибіркових протоколів, які виявляють помилки розташування до того, як продукція надійде до споживачів.
Комплексні критерії перевірки забезпечують відповідність інтеграції фільтрів усім стандартам якості під час виробництва конусів для попереднього скручування з фільтруючими наконечниками. Візуальна перевірка має підтверджувати, що фільтри розташовані строго по центру, повністю вставлені на задану глибину й не пошкоджені та не забруднені. Матеріали фільтрів слід перевіряти на відповідність щільності, цілісності структури та відсутність виробничих дефектів. Також необхідно перевірити герметичність з’єднання між фільтром і внутрішньою поверхнею конуса, щоб переконатися в тому, що вільні волокна або зазори відсутні й не можуть погіршити якість продукту чи користувацький досвід.
Критерії огляду мають стосуватися як самого фільтрувального матеріалу, так і його інтеграції в конічну структуру. Критерії мають включати вимоги до жорсткості фільтра, щоб забезпечити його належне стиснення для збереження характеристик повітряного потоку без надмірного ущільнення, яке може обмежити тягу. Має бути задокументована узгодженість кольору фільтрувального матеріалу; будь-яке потемніння або деградація мають спричиняти відхилення продукту. У передових системах контролю якості використовуються як ручний огляд, так і автоматизовані системи машинного зору для перевірки точності й узгодженості розташування фільтрів у всіх виробничих партіях.
Ефективні стандарти якості вимагають комплексних протоколів випробувань, які підтверджують кожний критичний параметр на всіх етапах виробничого процесу. Для превідкритих конусів із фільтруючими наконечниками це включає випробування швидкості горіння, вимірювання повітропровідності, перевірку структурної міцності та верифікацію складу матеріалів. Виробники мають встановити базові показники продуктивності, використовуючи зразки високої якості як еталони, а потім застосовувати їх як орієнтири для контролю вхідних матеріалів та готової продукції. Протоколи випробувань мають бути задокументовані в стандартних експлуатаційних процедурах, які визначають методи випробувань, критерії прийнятності та вимоги до документування всіх вимірювань якості.
Статистичний контроль процесів дає виробникам змогу стежити за тенденціями якості й виявляти проблеми до того, як вони призведуть до продукції, що не відповідає специфікаціям. Відстежуючи ключові параметри в кількох партіях, виробники можуть виявити закономірності зсуву й проактивно впроваджувати коригувальні заходи. Графіки випробувань мають забезпечувати баланс між ретельною перевіркою та експлуатаційною ефективністю, зазвичай застосовуючи або повну перевірку (100 %) для критичних параметрів, або статистично обґрунтовані схеми відбору проб. Документування всіх результатів випробувань створює записи слідозахищеності, що забезпечують виконання вимог щодо відповідності та дозволяють швидко розслідувати виникнення проблем із якістю.
Стандарти якості мають залишатися динамічними, і їх регулярно слід переглядати та вдосконалювати на основі виробничих даних та відгуків клієнтів. Впровадження процесів постійного вдосконалення забезпечує еволюцію стандартів якості для вирішення нових викликів та впровадження технологічних досягнень. Виробники мають відстежувати скарги клієнтів, повернення товарів та відгуки, щоб виявити прогалини у якості, які можуть бути непомітними лише за результатами внутрішніх випробувань. Аналіз кореневих причин будь-яких відмов у якості має стати підставою для змін критеріїв інспекції, виробничих процедур або специфікацій матеріалів задля запобігання їх повторенню.
Ефективна система управління якістю документує всі зміни стандартів і забезпечує контроль версій процедур та специфікацій. Це гарантує, що всі члени виробничої команди розуміють поточні вимоги й можуть перевірити відповідність останнім Конусів для попереднього скручування з фільтруючими наконечниками стандарти якості. Регулярні навчальні програми забезпечують персонал інформацією про вимоги щодо якості та їхню роль у підтримці високої якості продукції. Розглядаючи якість як процес постійного вдосконалення, а не як фіксований набір правил, виробники здобувають довіру клієнтів і зберігають конкурентні переваги на ринках, що стають усе більш вимогливими.
Допустимі допуски для конічної геометрії зазвичай дозволяють варіації діаметра на ±1–2 мм у ключових точках вимірювання, а постійність кута конусності — в межах 0,5°. Варіації довжини мають залишатися в межах 2–3 мм від установленого базового значення. Ці допуски забезпечують стабільні експлуатаційні характеристики й одночасно враховують незначні відхилення, що неодмінно виникають під час виробництва. Конкретні межі допусків слід визначати з урахуванням вимог вашого цільового ринку та можливостей виробничого обладнання, регулярно перевіряючи, що процес виробництва залишається в межах цих допусків.
Протоколи інспекції мають масштабуватися відповідно до розміру партії: для великих серій виробництва використовуються статистично підтверджені плани відбору зразків, тоді як для малих партій або спеціалізованих продуктів зберігається 100-відсотковий контроль. Щодо впровадження стандартів якості, більшість виробників застосовують стандарти прийнятного відбору зразків ANSI/ASQC Z1.4 або аналогічні стандарти, що забезпечують оптимальний баланс між економічною ефективністю та надійною перевіркою якості. Конкретний рівень відбору зразків має відображати вимоги до кінцевого застосування продукту, регуляторне середовище та цілі вашої організації щодо якості. Документування методології відбору зразків та отриманих результатів забезпечує слідкуваність і сприяє зусиллям із постійного покращення.
Випробування матеріалів є основою для забезпечення стабільних стандартів якості, оскільки дозволяє підтвердити відповідність сировини встановленим специфікаціям до початку виробництва. Випробування мають включати аналіз вмісту вологи, перевірку швидкості горіння, вимірювання межі міцності на розтяг і візуальний огляд на наявність забруднень або дефектів. Виявляючи проблеми з матеріалами на етапі їхнього надходження, виробники запобігають поширенню якісних порушень на весь процес виробництва. Створення партнерських відносин із постачальниками, які надають сертифіковані результати випробувань матеріалів та документацію за партіями, посилює процес перевірки матеріалів і сприяє виконанню вимог щодо відповідності.

