 EN

how-to-set-quality-standards-for-preroll-cones-with-filter-tips, how-to-set-quality-standards-for-preroll-cones-with-filter-tips, /news
EN
2026/08/14
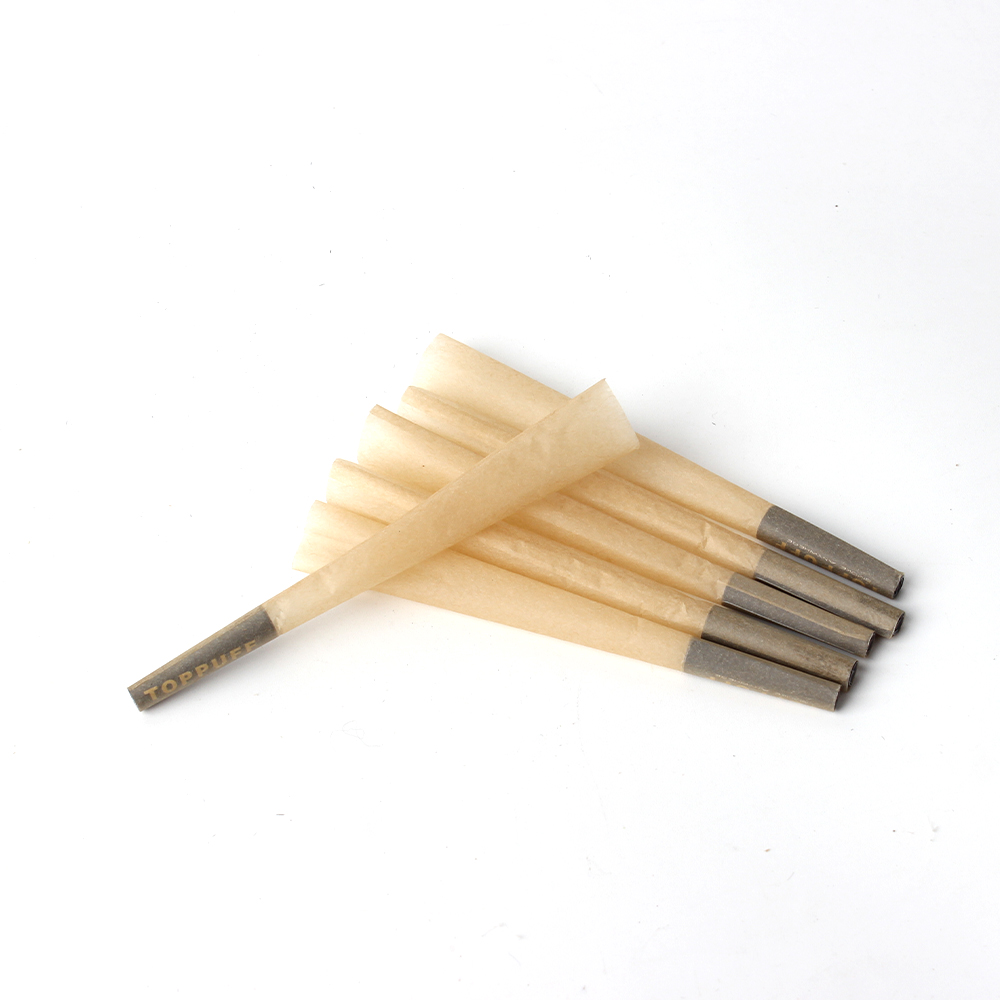
Filtreli uçlu ön-sarım konileri, tutarlılık, güvenlik ve performansın doğrudan son kullanıcı memnuniyetini ve marka itibarını etkilediği kenevir ve bitkisel ürün sektöründe kritik bir kategoridir. Bu ürünler için sağlam kalite standartları belirlemek, malzeme bileşimi ile yapısal bütünlük dahil olmak üzere her bir ünitenin kesin teknik özelliklere uymasını sağlar. Net kalite standartları olmadan üreticiler, kullanım sırasında başarısız olabilecek, tüketiciyi hayal kırıklığına uğratabilecek veya uyumluluk sorunlarına yol açabilecek tutarsız ürünler üretme riskiyle karşı karşıya kalırlar. Bu kılavuz, filtrelı uçlu ön-sarım konilerinin üretimindeki tüm yönler boyunca kalite standartlarının belirlenmesi ve sürdürülmesi için temel çerçeveleri ele alır.

Herhangi bir kalite yönetim sisteminin temeli, belirli ürün hattınız için mükemmellik kavramını tanımlamakla başlar. Filtre uçlu ön sarımlı koniler için bu, üst düzey ürünlerle düşük kaliteli alternatifleri birbirinden ayıran ölçülebilir parametreleri belgelemeyi gerektirir. Kalite standartları, hem iç üretim hedefleri hem de müşterilere ne bekleyebileceklerini bildiren dış iletişim araçları olarak işlev görür. Bu standartların uygulanması, malzeme seçimi, üretim süreçleri ve nihai ürün doğrulamasını kapsayan sistemli bir yaklaşım gerektirir.
Koni geometrisi, filtre uçlu ön sarımlı konilerin kalitesi açısından en kritik yönlerden birini temsil eder. Koninin daralma açısı, duvar kalınlığı ve toplam boyutları, üretilen her birimde tutarlı kalmalıdır. Uygun şekilde tasarlanmış bir koni geometrisi, eşit yanma oranları, optimal hava akışı ve paketleme ile taşıma sırasında yapısal kararlılığı sağlar. Üreticiler, açıklıkta koni çapı, ortada koni çapı, taban çapı ve toplam uzunluk için temel ölçümleri belirlemeli; kabul edilebilir tolerans aralıklarını açıkça belgelemelidir.
Koni geometrisi, kullanıcı deneyimini ve ürün performansını doğrudan etkiler. Koni geometrisi teknik özelliklerden önemli ölçüde saparsa müşteriler yanma sorunları, ürün dağılımında düzensizlik veya paketleme sırasında koni çökmesi yaşayabilir. Katı koni geometrisi standartlarını korumak için üreticiler hassas kalıplama ekipmanları, düzenli kalibrasyon programları ve istatistiksel süreç kontrolü izleme yöntemlerini kullanır. Dijital ölçüm aletleri ve otomatik muayene sistemleri, üretim süreçleri boyunca koni geometrisini takip edebilir; bu da parametreler kabul edilebilir sınırların dışına çıktığında gerçek zamanlı düzeltici önlemler alınmasını sağlar.
Filtre uçlu ön sarımlı konilerde kullanılan ham maddeler, ürün kalitesini ve performansını temelde belirler. Net malzeme spesifikasyonlarının belirlenmesi, tüm üretim partileri boyunca tutarlılığı sağlar. Bu, kağıt türünün, temel ağırlığının, kaplama özelliklerinin ve yapıştırıcı spesifikasyonlarının tanımlanmasını içerir. Kalite standartları, malzemelerin ağartılı veya ağartılmamış olup olmadığını, herhangi bir katkı maddesi bulunup bulunmadığını ve hangi yanma özelliklerine sahip olduklarını belirtmelidir. Üreticiler, tutarlı kalite belgeleri ve parti bazlı test kayıtları sağlayan sertifikalı tedarikçilerden malzeme temin etmelidir.
Malzeme bileşimi, bitmiş koniklerin yanma hızını, küllerin rengini, tat profilini ve yapısal bütünlüğünü doğrudan etkiler. Premium malzemeler genellikle daha az katkı maddesi içerir, tutarlı lif bileşimine sahiptir ve öngörülebilir yanma özelliklerine sahiptir. Gelen malzeme denetimi protokollerinin uygulanması, üretim sürecine girmeden önce her sevkiyatın belgelenmiş teknik şartnamelere uygun olduğunu garanti eder. Testler, nem içeriği analizi, çekme dayanımı değerlendirmesi ve tam ölçekli üretim başlamadan önce örnek malzemeler üzerinde yapılan yanma hızı testleri gibi işlemler içerebilir.
Filtrelerin, filtre uçlu ön sarımlı koniler içindeki yerleşimi, ürün performansının ve kullanıcı deneyiminin tutarlı olmasını sağlamak için kesin bir standartlaştırma gerektirir. Filtrenin koni açıklığına olan mesafesi, filtre malzemesinin bileşimi ve filtre çapı, hepsi hava akışı özelliklerini ve genel işlevselliği etkiler. Kalite standartları, filtrenin koni içine ne kadar sokulduğunu ve açıklığa tam olarak hizalanıp hizalanmadığını ya da içe doğru çekik olup olmadığını da içeren, tam filtrenin yerleşim ölçümlerini belirtmelidir. Bu teknik şartlar, müşterilere ürünün ne zaman veya nerede üretildiğinden bağımsız olarak aynı performans özelliklerine sahip bir ürün verilmesini sağlar.
Yanlış filtre yerleştirimi, hava akışında kısıtlamalara, eşit olmayan yanmaya veya filtre malzemesinin kullanıcının ağzına girmesine neden olabilir. Net filtre yerleştirme standartlarının belirlenmesi, bu sorunları önler ve ürün gamı boyunca tutarlı çekim direncini sağlar. Üreticiler, filtre yerleştirimi ile hava akışı performansı arasındaki ilişkiyi belgelendirmeli; farklı filtre malzemeleri veya koni tasarımlarıyla ortaya çıkan herhangi bir değişikliği not etmelidir. Kalite kontrol prosedürleri, her bir ünitenin filtre yerleştiriminin doğrulanmasını ya da ürünleri müşterilere ulaşmadan önce yerleştirme hatalarını tespit eden sistematik örnekleme protokolleriyle bu doğrulamayı sağlamalıdır.
Kapsamlı denetim kriterleri, filtreli uçlu ön sarım konilerinin üretiminde filtre entegrasyonunun tüm kalite standartlarını karşıladığını garanti eder. Görsel denetim, filtrelerin merkezde yer alıp alınmadığını, belirtilen derinliğe tam olarak yerleştirilip yerleştirilmediğini ve hasar ya da kontaminasyon açısından temiz olup olmadığını doğrulamalıdır. Filtre malzemeleri, uygun yoğunluk, yapısal bütünlük ve üretim kusurlarının bulunmaması açısından kontrol edilmelidir. Filtre ile koni iç yüzeyi arasındaki conta, ürün kalitesini veya kullanıcı deneyimini tehlikeye atabilecek gevşek lifler veya açıklıkların olmadığından emin olmak için doğrulanmalıdır.
Denetim kriterleri, süzgeç malzemesinin kendisini ve koni yapısı içindeki entegrasyonunu ele almalıdır. Kriterler, hava akış özelliklerini korumak için süzgeçlerin uygun şekilde sıkıştırılmasını sağlayan süzgeç sertliği gereksinimlerini içermelidir; ancak çekimi kısıtlamayacak kadar sıkı olmamalıdır. Süzgeç malzemesinin renk tutarlılığı belgelenmelidir ve herhangi bir renk değişimi veya bozulma durumunda ürün reddedilmelidir. Gelişmiş kalite sistemleri, süzgeç yerleştirme doğruluğunu ve üretim partileri boyunca tutarlılığını doğrulamak için hem elle denetim hem de otomatik görüş sistemleri kullanır.
Etkili kalite standartları, üretim süreci boyunca her kritik parametrenin doğrulanmasını sağlayan kapsamlı test protokolleri gerektirir. Filtre uçlu ön sarımlı koniler için bu, yanma hızı testi, hava akışı ölçümü, yapısal bütünlük testi ve malzeme bileşimi doğrulamasını içerir. Üreticiler, yüksek kaliteli referans örneklerini kullanarak temel performans metriklerini belirlemeli; ardından bu metrikleri gelen malzemeler ve nihai ürünler için kıyaslamaya temel almalıdır. Test protokolleri, test yöntemlerini, kabul kriterlerini ve tüm kalite ölçümleri için belgelendirme gereksinimlerini açıklayan standart işletme prosedürlerinde dokümante edilmelidir.
İstatistiksel süreç kontrolü, üreticilerin kalite eğilimlerini izlemesine ve ürünlerin spesifikasyon dışı olmasına neden olacak sorunları önceden tespit etmesine olanak tanır. Birden fazla parti boyunca temel ölçümleri takip ederek üreticiler, kayma desenlerini belirleyebilir ve proaktif olarak düzeltici önlemler alabilir. Test programları, kapsamlı doğrulama ile operasyonel verimlilik arasında dengeli bir yaklaşım benimsemelidir; genellikle kritik parametreler için %100 inceleme ya da istatistiksel olarak geçerli örnek alma protokolleri uygulanır. Tüm test sonuçlarının belgelenmesi, uyumluluk gereksinimlerini destekleyen ve kalite sorunları ortaya çıktığında hızlı araştırma yapılmasını sağlayan izlenebilirlik kayıtları oluşturur.
Kalite standartları, üretim verilerine ve müşteri geri bildirimlerine dayalı olarak düzenli olarak gözden geçirilip geliştirilerek dinamik kalmalıdır. Sürekli iyileştirme süreçlerinin kurulması, kalite standartlarının ortaya çıkan zorluklara yanıt verecek şekilde evrim geçirmesini ve teknolojik ilerlemeleri entegre etmesini sağlar. Üreticiler, iç testlerin yalnızca ortaya koyamayabileceği kalite açığılarını belirlemek amacıyla müşteri şikayetlerini, iadeleri ve geri bildirimleri takip etmelidir. Herhangi bir kalite başarısızlığının kök neden analizi, tekrarını önlemek için denetim kriterlerinde, üretim prosedürlerinde veya malzeme spesifikasyonlarında değişikliklere yol açmalıdır.
Güçlü bir kalite yönetim sistemi, standartlardaki tüm revizyonları belgeler ve prosedürler ile spesifikasyonlar üzerinde sürüm kontrolü uygular. Bu, üretim ekibinin tüm üyelerinin geçerli gereksinimleri anlamasını ve en güncel standartlara uygunluğu doğrulamasını sağlar. Filtre uçlu ön sarım konileri kalite standartları. Düzenli eğitim programları, personelin kalite gereksinimleri ve ürün mükemmelliğini sürdürmedeki rolü hakkında bilgilendirilmesini sağlar. Kaliteyi sabit bir kural kümesi olarak değil, sürekli iyileştirme süreci olarak ele alarak üreticiler, müşteri güvenini kazanır ve giderek daha talepkâr hâle gelen pazarlarda rekabet avantajını korur.
Koni geometrisi için kabul edilebilir toleranslar, genellikle ana ölçüm noktalarında çap değişikliklerine artı veya eksi 1-2 milimetre ve konik açı tutarlılığına 0,5 derece içinde izin verir. Uzunluk değişiklikleri, belirlenen temel değerden 2-3 milimetre içinde kalmalıdır. Bu toleranslar, üretimde kaçınılmaz olarak ortaya çıkan küçük imalat varyasyonlarını karşılayarak tutarlı performansı sağlar. Belirli tolerans aralıkları, hedef pazarınızın gereksinimlerine ve imalat ekipmanlarınızın kapasitesine göre belirlenmelidir; üretim sürecinin bu sınırlar içinde kalması düzenli olarak doğrulanmalıdır.
Denetim protokolleri, büyük üretim partileri için istatistiksel olarak doğrulanmış örnekleme planları kullanırken küçük partiler veya özel ürünler için %100 denetim korunacak şekilde parti büyüklüğüne göre ölçeklenebilir olmalıdır. Kalite standartlarının uygulanmasında, çoğu üretici, mali verimliliği güvenilir kalite doğrulamasıyla dengelerken ANSI/ASQC Z1.4 veya benzeri kabul örnekleme standartlarını uygular. Belirli örnekleme seviyesi, ürünün son kullanım amaçları, düzenleyici ortam ve kuruluşunuzun kalite hedefleriyle uyumlu olmalıdır. Örnekleme yöntemi ve sonuçlarının belgelendirilmesi, izlenebilirlik sağlar ve sürekli iyileştirme çabalarını destekler.
Malzeme testleri, üretim başlamadan önce ham maddelerin belirlenmiş özelliklere uygunluğunu doğrulayarak tutarlı kalite standartlarının temelini oluşturur. Testler, nem içeriği analizi, yanma hızı doğrulaması, çekme dayanımı ölçümü ve kirlilik ya da kusurlar açısından görsel inceleme gibi unsurları içermelidir. Malzeme sorunlarını gelen malzeme aşamasında tespit ederek üreticiler, kalite sorunlarının tüm üretim sürecine yayılmasını önler. Sertifikalı malzeme test sonuçları ve parti belgeleri sağlayan tedarikçilerle ilişkiler kurmak, malzeme doğrulama sürecini güçlendirir ve uyumluluk gereksinimlerini destekler.

