 EN

how-to-inspect-wshaped-filter-tips-for-shape-consistency, how-to-inspect-wshaped-filter-tips-for-shape-consistency, /news
EN
2026/08/24
Laatutakuun varmistaminen pyörivissä lisävarusteissa vaatii systemaattisen tarkastus- ja varmistusmenetelmän. Kun käsittelet mukautettujen suodatinkärkien näytenäyte tilauksia, W-muotoisten kärkien muodon tasaisuuden tarkastaminen on välttämätöntä tuotteen standardien ja asiakastyytyväisyyden ylläpitämiseksi. Tämä prosessi suojelee brändin mainetta ja varmistaa, että jokainen erä täyttää markkinoiden odottamat mitalliset ja esteettiset vaatimukset.
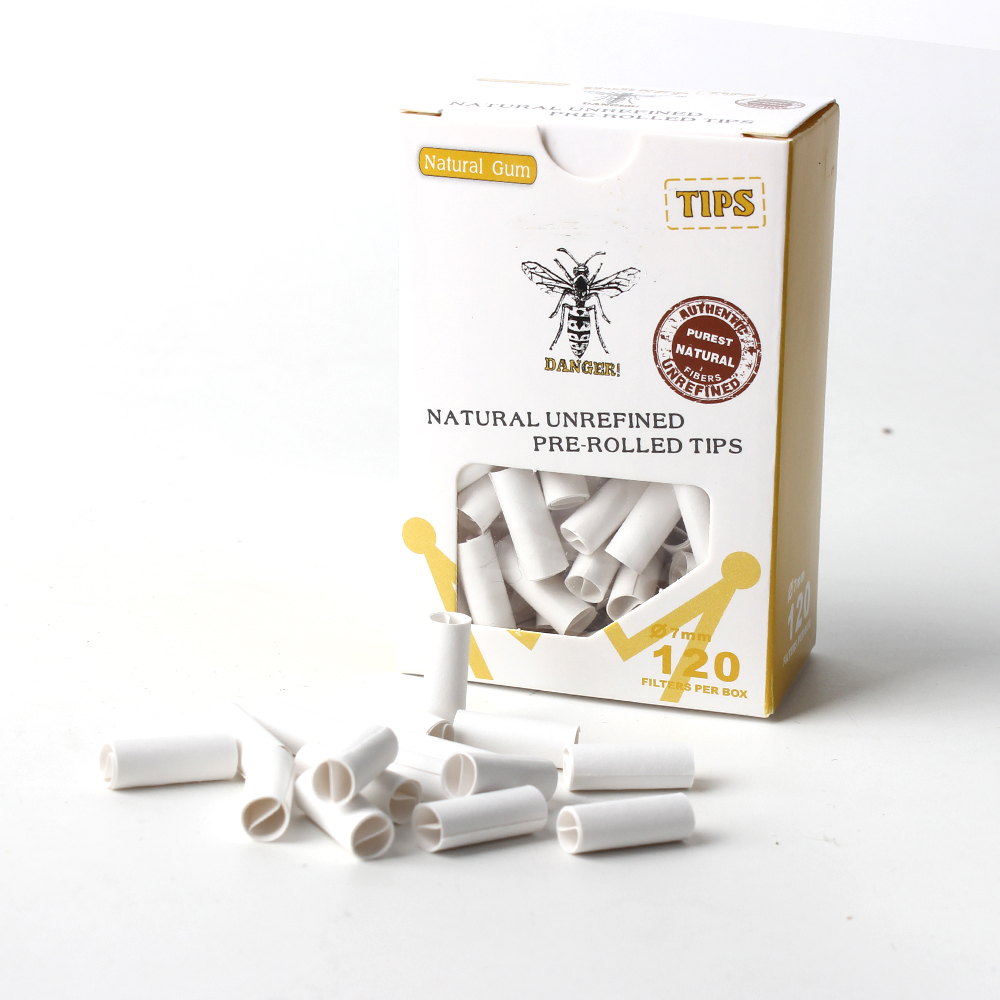
W-kirjaimen muotoiset kärjet edustavat erikoistunutta suunnittelua, joka tarjoaa erinomaisia etuja pyörivissä sovelluksissa. Niiden kulmikas geometria vaatii tarkan valmistuksen ja tiukat laadunvalvontaprotokollat. Kun näitä komponentteja testataan näytteiden perusteella, tarkastajien on ymmärrettävä sekä geometriset vaatimukset että käytännölliset toleranssit, jotka määrittelevät hyväksyttävän muotojohdonmukaisuuden. Tämä opas käy läpi kriittisiä tarkastusvaiheita, mittausmenetelmiä ja päätöksentekokehystä, jotka erottavat luotettavat toimittajat epäjohdonmukaisista tuottajista.
W-muotoisilla kärjillä on erottuva kulmikas profiili, joka eroaa perustavanlaatuisesti perinteisistä kartiomaisista tai sylinterimaisista suunnitteluratkaisuista. W-muotoisten kärkien muodon tarkkuus vaikuttaa suoraan niiden suorituskykyyn pyöritystoimenpiteiden aikana. Kahden kulman geometria luo tiettyjä kosketuspisteitä, jotka vaikuttavat palamisnopeuteen, imuvastukseen ja kokonaisvaltaiseen käyttäjäkokemukseen. Näiden geometristen vaatimusten ymmärtäminen auttaa tarkastajia tunnistamaan, mikä muunnelma on hyväksyttävissä ja mikä edustaa valmistusvirhettä, joka edellyttää hylkäystä tai uudelleenmuokkausta.
Valmistusprosessin on säilytettävä tiukat toleranssit useilla mittasuhteilla samanaikaisesti. Leveysmitat pohjassa, keskiosan huippujen korkeus, kahden siiven välinen kulma ja seinämän paksuuden tasaisuus vaikuttavat kaikki kokonaisuudessaan muodon yhtenäisyyteen. Kun saat mukautetun suodatinkärkien näytenäytteen, nämä parametrit muodostavat tarkastuslistasi perustan. Mitään näistä mitoista poikkeaminen viittaa mahdollisiin laatuongelmiin, jotka voivat leviä koko toimitusketjuun.
Selkeiden hyväksyntäkriteerien määrittäminen ennen laatuinspektion aloittamista estää subjektiivisen päätöksenteon ja varmistaa yhdenmukaisuuden useissa eri inspektioissa. Toimittajat antavat yleensä eritelmäarkit, joissa on määritelty W-muotoisten kärkien suurimmat ja pienimmät mitat. Nämä eritelmisselitykset pitäisi kattaa leveys kohdassa, jossa leveys on suurin, keskellä olevan laakson syvyys, ulkoisten reunojen ja sisäisen laakson korkeusero sekä kokonaispituus. Muodon yhdenmukaisuuden seuranta vaatii näiden mittausten dokumentointia jokaiselle näytteelle testausprotokollassasi.
Tilastollisen prosessin ohjauksen menetelmät auttavat tunnistamaan, johtuuko vaihtelu luonnollisista valmistustoleransseista vai viittaako se järjestelmällisiin ongelmiin. Kun suoritat otantatestausta mukautettujen suodatinkärkien näytepakkausta varten, mittauksiesi vertaaminen toimittajan määrittämiin eritelmä- ja historiatietoihin paljastaa trendejä. Jatkuvasti yhteen suuntaan tapahtuva poikkeama viittaa laitteiston kalibrointiongelmiin, kun taas satunnainen vaihtelu viittaa mahdollisiin materiaali- tai prosessiepäjohdonmukaisuuksiin.
Laatutarkastuksen protokollat pitävät määrittää otoskoon, otantamenetelmän ja mittausmenetelmän ennen testauksen aloittamista. Mukautettujen suodatinkärkien näytepakkausten arvioinnissa American Society for Testing and Materials antaa ohjeita sopivasta otoskoosta eri kokoisille erille. Tilastollisesti pätevä otos vaatii yleensä riittävän määrän yksittäisiä yksiköitä, jotta voidaan olla varmoja koko erän noudattamisesta vaadittuja vaatimuksia. Satunnainen valinta estää taipumia ja varmistaa, että arviointi heijastaa todellista tuotantoerää eikä valikoitua esimerkkejä.
Valmistelumenettelyt varmistavat mittauksen tarkkuuden ja toistettavuuden. W-muotoisia kärkiä tulee tarkastaa hallitussa ympäristössä, jossa valaistus on tasainen, lämpötila vakaa ja värähtelyt mahdollisimman vähäisiä. Tarkastajien tulee noudattaa jokaisen yksikön osalta standardoitua järjestystä ja mitata aina samoista viitereferenssipisteistä, jotta mittausmenetelmästä itsestään aiheutuvaa vaihtelua vähennetään. Mittausmenetelmän, käytettyjen laitteiden, ympäristöolosuhteiden ja tarkastajan tunnistetiedot dokumentoidaan, mikä mahdollistaa jäljitettävyyden ja tukee jatkuvan parantamisen toimintoja.
Digitaaliset mittakalvot tarjoavat tarkkoja mittoja W-muotoisten kärkien muodon yhtenäisyyden arviointiin laadun tarkastuksen aikana. Mittausten tulisi sisältää kokonaispituus, suurin leveys, keskellä sijaitsevan laakson syvyys ja seinämän paksuus useissa kohdissa tuotteen pituudelta. Näiden arvojen kirjaaminen jokaisesta näytteestä luo aineiston, joka paljastaa vaihtelumallit. Tilastollista analyysiohjelmistoa voidaan käyttää tämän aineiston käsittelyyn ja ohjauskaavioiden luomiseen, jotka korostavat, näyttääkö erä normaalia vai poikkeavaa vaihtelua.
Visuaalinen tarkastus täydentää mittojen mittaamista tunnistamalla pinnan viallisuudet, värieroavaisuudet, materiaalin saastuminen tai valmistusvirheet, joita pelkästään mittoja analysoimalla ei voida havaita. Oikea valaistus ja yhtenäiset tarkastuskulmat auttavat tarkastajia arvioimaan muodon yhtenäisyyttä objektiivisemmin. Näytteiden vertailu vierekkäin viitestandardien tai aiemmin hyväksyttyjen erien kanssa antaa välittömän visuaalisen palautteen siitä, täyttääkö nykyinen mukautettujen suodatinkärkien näytepakkaus odotettuja laatuvaatimuksia. Valokuvien avulla tehtävä dokumentointi luo tiedon koulutukseen, riitojen ratkaisuun ja prosessiparannusten analyysiin.
Tehokkaat laatuinspektion ohjelmat vaativat systemaattista dokumentointia, joka luo vastuuvelvollisuuden ja mahdollistaa ongelmien juurisyyanalyysin, kun ongelmia ilmenee. Mukautettujen suodatinkärkien näytepakkausten otantatestaukseen tulisi luoda standardoidut lomakkeet tai digitaaliset järjestelmät, jotka tallentavat tarkastajan nimen, päivämäärän, ajan, ympäristöolosuhteet ja tiettyjä mittaus tuloksia. Jokaiselle tarkastetulle yksikölle tulisi antaa yksilöllinen tunniste, joka linkittää sen alkuperäiseen erään ja tuotantopäivämäärään. Tämä jäljitettävyys mahdollistaa sen, että tutkitaan, liittyvätkö laatuongelmat tiettyihin valmistuspäivämääriin, vuoroaikoihin tai materiaalierän numeroihin.
Historiallisten tarkastustietojen trendianalyysi paljastaa mallit, jotka ohjaavat päätöksiä W-muotoisista kärjistä ja muodon tasaisuuden standardeista. Kun analysoit tuloksia useiden otantatapahtumien yli, voit tunnistaa, paraneeko laatu, heikkeneekö se vai pysyykö se vakiona. Tämä tiedonperäinen lähestymistapa tukee toimittajien suorituskyvyn keskusteluja ja auttaa priorisoimaan prosessiparannuksia, jotka vaikuttavat eniten muodon tasaisuuteen.
Selkeät päätöksentekokriteerit ohjaavat tarkastajia kohti johdonmukaisia arvioita silloin, kun näytteet eivät täysin täytä määriteltyjä vaatimuksia. Määrittele kategoriat hyväksyttävistä osista, pienellä korjauksella tarvitsevista osista ja hylättävistä osista, jotka vaativat täydellisen korvaamisen. Tämä kehys estää mielivaltaista päätöksentekoa ja varmistaa oikeudenmukaisuuden toimittajille samalla kun laatuvaatimuksiasi säilytetään. Kun laatutarkastus paljastaa jatkuvia puutteita useissa näytteissä, dokumentoitu todiste tukee korjaavia toimenpiteitä vaativia pyyntöjä.
Toimintaprotokollat toimittajien kanssa tulisi määritellä, miten laatuinspektion tulokset ilmoitetaan ja mitä korjaavia toimenpiteitä vaaditaan. Selkeä palaute muotojohdonmukaisuusongelmista, johon liitetään tarkat mittatiedot ja visuaalinen dokumentaatio, auttaa toimittajia ymmärtämään odotuksianne ja toteuttamaan kohdennettuja parannustoimenpiteitä. Säännöllinen viestintä näytetesteistä saatujen tulosten osalta sekä laadun parantamisen tunnustaminen vahvistavat liiketoimintasuhteita samalla kun vastuu jatkuvasta parantamisesta säilyy.
Otoksen koko riippuu erän koosta ja teidän hyväksyttävästä laatutasosta. Pienemmillä erillä, jotka ovat alle 5 000 yksikköä, 50–125 yksikön arviointi tarjoaa yleensä tilastollista luottamusta muodon yhtenäisyyden arvioinnissa. Suuremmat erät saattavat vaatia suhteellisesti suurempia otoksia. Viittaatte ANSI/ASQ Z1.4 -otantastandardeihin tai keskustelkaa laatutiimin kanssa, jotta määritettäisiin sopiva otoskoko teidän erityisvaatimuksienne ja riskinsietokykyänne mukaan.
Laadi yksityiskohtaiset mittausmenettelyt, joissa määritellään, mitä viitepisteitä käytetään, kuinka näyte asetetaan ja mitä työkaluja käytetään. Kouluta kaikki tarkastajat samoilla standardeilla ja anna heidän harjoitella viitenäytteillä, kunnes heidän mittauksensa ovat johdonmukaisesti linjassa asiantuntijoiden mittauksien kanssa. Tarkista tarkastajien menetelmiä säännöllisesti ja kalibroi mittauslaitteet uudelleen tarkkuuden säilyttämiseksi. Digitaalisten mittausvälineiden käyttö vakioasetuksin vähentää vaihtelua manuaalisia menetelmiä verrattuna ja tukee luotettavampaa muotojen yhdenmukaisuuden arviointia.
Dokumentoi löydöksesi tarkalla mittatietoja, valokuvia ja vertailua toimittajan määrittelyihin ennen kuin otat yhteyttä toimittajaasi. Pyydä yksityiskohtaista tietoa siitä, mikä aiheutti laatuongelmat, ja mitä korjaavia toimenpiteitä toimittaja aikoo toteuttaa. Ongelman vakavuuden ja liiketoimintatarpeidesi mukaan vaihtoehtoja ovat koko erän hylkääminen, hyväksyminen alennetulla hinnalla toissijaisiin käyttötarkoituksiin tai vaatimus 100-prosenttisesta tarkastuksesta ja lajittelusta ennen hyväksyntää. Selkeä viestintä ja dokumentoitu todistusaineisto tukevat tuottavaa ongelmanratkaisua.

