 EN

how-to-inspect-wshaped-filter-tips-for-shape-consistency, how-to-inspect-wshaped-filter-tips-for-shape-consistency, /news
EN
2026/08/24
Garantire la qualità degli accessori per arrotolamento richiede un approccio sistematico all’ispezione e alla verifica. Quando si lavora con confezione campione di punte per filtro personalizzate ordini, comprendere come ispezionare le punte a forma di W per verificarne la coerenza della forma diventa essenziale per mantenere gli standard di prodotto e la soddisfazione del cliente. Questo processo tutela la reputazione del proprio marchio e assicura che ogni lotto rispetti i requisiti dimensionali ed estetici attesi dal proprio mercato.
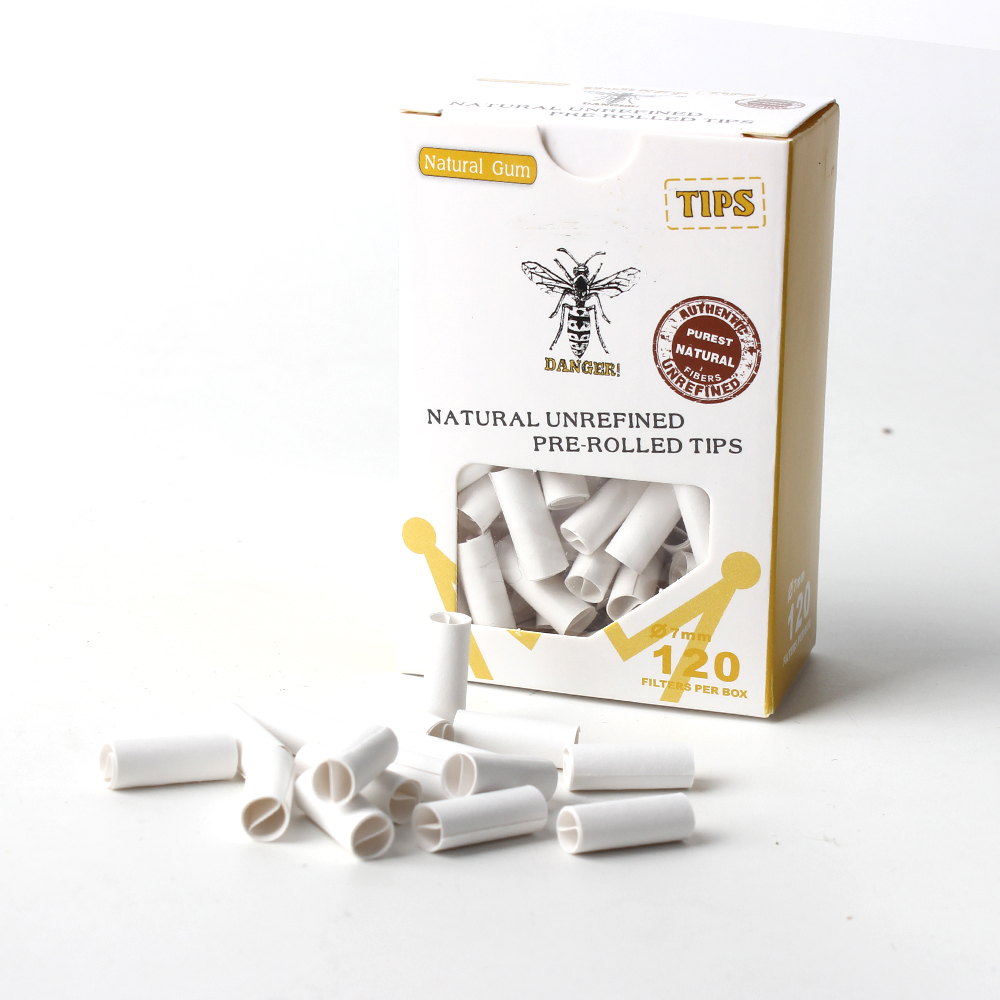
Le punte a forma di W rappresentano un design specializzato che offre vantaggi distintivi nelle applicazioni di laminazione. La loro geometria angolare richiede una produzione precisa e protocolli rigorosi di ispezione della qualità. Durante i test su campioni di questi componenti, gli ispettori devono conoscere sia i criteri geometrici sia le tolleranze pratiche che definiscono la coerenza accettabile della forma. Questa guida illustra passo dopo passo le fasi critiche di ispezione, le tecniche di misurazione e i quadri decisionali che distinguono i fornitori affidabili da quelli non coerenti.
Le punte a forma di W presentano un profilo angolare distintivo che differisce fondamentalmente dai tradizionali disegni conici o cilindrici. La coerenza della forma delle punte a W influisce direttamente sulle loro prestazioni durante le operazioni di arrotolamento. La geometria a doppio angolo crea punti di contatto specifici che influenzano la velocità di combustione, la resistenza alla tirata e l’esperienza complessiva dell’utente. Comprendere queste esigenze geometriche aiuta gli ispettori a riconoscere quali variazioni sono accettabili e quali rappresentano difetti di produzione che richiedono scarto o ritrattamento.
Il processo di produzione deve mantenere tolleranze rigorose su più dimensioni contemporaneamente. Le misurazioni della larghezza alla base, dell’altezza dei picchi centrali, della coerenza dell’angolo tra le due ali e dell’uniformità dello spessore delle pareti contribuiscono tutte alla coerenza complessiva della forma. Quando ricevete un campione personalizzato di punte per filtro, questi parametri costituiscono la base della vostra checklist di ispezione. Qualsiasi scostamento rispetto a queste misurazioni segnala potenziali problemi di qualità che potrebbero propagarsi lungo la vostra catena di approvvigionamento.
Stabilire criteri di accettazione chiari prima di iniziare l’ispezione della qualità previene decisioni soggettive e garantisce coerenza tra più ispezioni. I fornitori forniscono generalmente schede tecniche che indicano le dimensioni massime e minime delle punte a forma di W. Tali specifiche devono riguardare la larghezza nel punto più ampio, la profondità della valle centrale, la differenza di altezza tra i bordi esterni e la valle interna, e la lunghezza complessiva. Il monitoraggio della coerenza della forma richiede la registrazione di queste misure per ogni campione previsto dal protocollo di prova.
Le metodologie di controllo statistico dei processi aiutano a stabilire se le variazioni rientrano nelle tolleranze naturali della produzione oppure indicano problemi sistemici. Quando esegui test su un campione di punte per filtro personalizzate, il confronto tra le tue misurazioni, le specifiche del fornitore e i dati storici rivela tendenze. Uno spostamento costante in una direzione suggerisce problemi di calibrazione degli strumenti, mentre una variazione casuale indica possibili incongruenze nei materiali o nel processo.
I protocolli di ispezione della qualità devono specificare la dimensione del campione, la metodologia di campionamento e l’approccio di misurazione prima dell’inizio dei test. Per la valutazione del campione personalizzato di filtri per sigarette, l’American Society for Testing and Materials fornisce indicazioni sulla dimensione appropriata del campione per lotti di diverse dimensioni. Un campione statisticamente valido richiede generalmente la misurazione di un numero sufficiente di unità individuali per garantire un livello di fiducia nell’effettiva conformità dell’intero lotto. La selezione casuale evita distorsioni e assicura che la valutazione rifletta fedelmente il lotto produttivo, anziché esempi selezionati in modo mirato.
Le procedure di preparazione garantiscono l'accuratezza e la riproducibilità delle misurazioni. Le punte a forma di W devono essere ispezionate in un ambiente controllato, con illuminazione costante, temperatura stabile e vibrazioni minime. Gli ispettori devono seguire una sequenza standardizzata per ogni unità, effettuando le misurazioni partendo da punti di riferimento costanti, al fine di ridurre la variabilità introdotta dalla stessa tecnica di misurazione. La documentazione del metodo di misurazione, degli strumenti utilizzati, delle condizioni ambientali e dell'identità dell'ispettore garantisce la tracciabilità, supportando così le iniziative di miglioramento continuo.
I calibri digitali forniscono dati dimensionali precisi per la valutazione della coerenza della forma delle punte a forma di W durante l’ispezione qualitativa. Le misurazioni devono includere la lunghezza complessiva, la larghezza massima, la profondità della valle centrale e lo spessore della parete in più punti lungo la lunghezza del prodotto. Registrare questi valori per ogni campione genera un insieme di dati che rivela schemi di variazione. Strumenti come il software per l’analisi statistica possono elaborare tali dati per generare grafici di controllo che evidenziano se il lotto presenta una variazione normale oppure segnali di condizioni fuori controllo.
L'ispezione visiva integra la misurazione dimensionale identificando difetti superficiali, incoerenze cromatiche, contaminazioni del materiale o difetti produttivi che i dati dimensionali da soli non riescono a rilevare. Un'illuminazione adeguata e angoli di osservazione costanti aiutano gli ispettori a valutare in modo più obiettivo la coerenza della forma. Il confronto affiancato di campioni con standard di riferimento o con lotti precedentemente approvati fornisce un feedback visivo immediato sull'idoneità del pacchetto corrente di punte per filtri personalizzati ai livelli qualitativi attesi. La documentazione mediante fotografia crea un archivio utile per la formazione, la risoluzione di controversie e l'analisi del miglioramento dei processi.
I programmi efficaci di ispezione della qualità richiedono una documentazione sistematica che crei responsabilità e consenta l’analisi della causa radice in caso di problemi. Per i test su campioni di punte per filtri personalizzati incluse nelle spedizioni di confezioni campione, stabilire moduli standardizzati o sistemi digitali che registrino il nome dell’ispettore, la data, l’ora, le condizioni ambientali e i risultati specifici delle misurazioni. Ogni unità ispezionata deve ricevere un identificativo univoco che la colleghi al lotto originale e alla data di produzione. Questa tracciabilità consente di verificare se i problemi di qualità siano correlati a specifiche date di produzione, turni di lavoro o numeri di lotto dei materiali.
L’analisi delle tendenze basata sui dati storici delle ispezioni rivela schemi che orientano le decisioni relative alle punte a forma di W e agli standard di coerenza della forma. Analizzando i risultati provenienti da più campionamenti, è possibile stabilire se la qualità sta migliorando, peggiorando o rimanendo stabile. Questo approccio basato sui dati sostiene le discussioni sulle prestazioni dei fornitori e aiuta a prioritizzare i miglioramenti di processo che generano il massimo impatto sulla coerenza della forma.
Criteri decisionali chiari guidano gli ispettori verso giudizi coerenti quando i campioni non soddisfano perfettamente le specifiche. Vanno definiti tre categorie: parti accettabili, parti che richiedono una correzione minore e parti da rifiutare, per le quali è necessaria una sostituzione completa. Questo quadro evita decisioni arbitrarie e garantisce equità nei confronti dei fornitori, preservando nel contempo i propri standard qualitativi. Quando l’ispezione qualitativa evidenzia difetti ricorrenti su più unità campione, le prove documentate supportano le richieste di azioni correttive.
I protocolli di comunicazione con i fornitori devono specificare come segnalare i risultati delle ispezioni qualitative e quali azioni correttive richiedete. Un feedback trasparente sui problemi di coerenza della forma, supportato da dati dimensionali specifici e da documentazione visiva, aiuta i fornitori a comprendere le vostre aspettative e ad adottare misure di miglioramento mirate. Una comunicazione regolare sui risultati dei test sui campioni e il riconoscimento dei miglioramenti qualitativi rafforzano le relazioni commerciali, mantenendo al contempo la responsabilità verso il miglioramento continuo.
La dimensione del campione dipende dalla dimensione del lotto e dal livello di qualità accettabile. Per lotti più piccoli, inferiori a 5.000 unità, la valutazione di 50–125 unità fornisce in genere una sufficiente affidabilità statistica nella valutazione della coerenza della forma. Lotti più grandi potrebbero richiedere campioni proporzionalmente più ampi. Consultare gli standard di campionamento ANSI/ASQ Z1.4 oppure collaborare con il proprio team qualità per determinare la dimensione ottimale del campione in base alle specifiche esigenze e alla tolleranza al rischio.
Stabilire procedure di misurazione dettagliate che specifichino quali punti di riferimento utilizzare, come posizionare il campione e quali strumenti impiegare. Formare tutti gli ispettori secondo gli stessi standard e farli esercitare su campioni di riferimento finché le loro misurazioni non risulteranno coerenti, in modo costante, con quelle degli esperti. Verificare periodicamente la tecnica degli ispettori e rieseguire la taratura degli strumenti di misurazione per garantire l’accuratezza. L’uso di strumenti di misurazione digitali con impostazioni costanti riduce la variabilità rispetto ai metodi manuali, favorendo una valutazione più affidabile della coerenza della forma.
Documentare i risultati con dati dimensionali specifici, fotografie e confronto con le specifiche del fornitore prima di comunicare con quest'ultimo. Richiedere informazioni dettagliate sulle cause dei problemi di qualità e sulle azioni correttive che il fornitore intende adottare. A seconda della gravità del problema e delle esigenze aziendali, le opzioni includono il rifiuto dell’intero lotto, l’accettazione a prezzo ridotto per applicazioni secondarie oppure la richiesta di ispezione e selezione al 100% prima dell’accettazione. Una comunicazione chiara e prove documentate favoriscono colloqui costruttivi volti alla risoluzione dei problemi.

