 EN

how-to-inspect-wshaped-filter-tips-for-shape-consistency, how-to-inspect-wshaped-filter-tips-for-shape-consistency, /news
EN
2026/08/24
Garantir la qualité des accessoires pour rouler exige une approche systématique de l’inspection et de la vérification. Lorsque vous travaillez avec des lot d’échantillons de pointes de filtre personnalisées commandes, savoir inspecter les pointes en forme de W afin d’en vérifier la cohérence de forme devient essentiel pour maintenir les normes produit et la satisfaction client. Ce processus protège la réputation de votre marque et garantit que chaque lot répond aux exigences dimensionnelles et esthétiques attendues par votre marché.
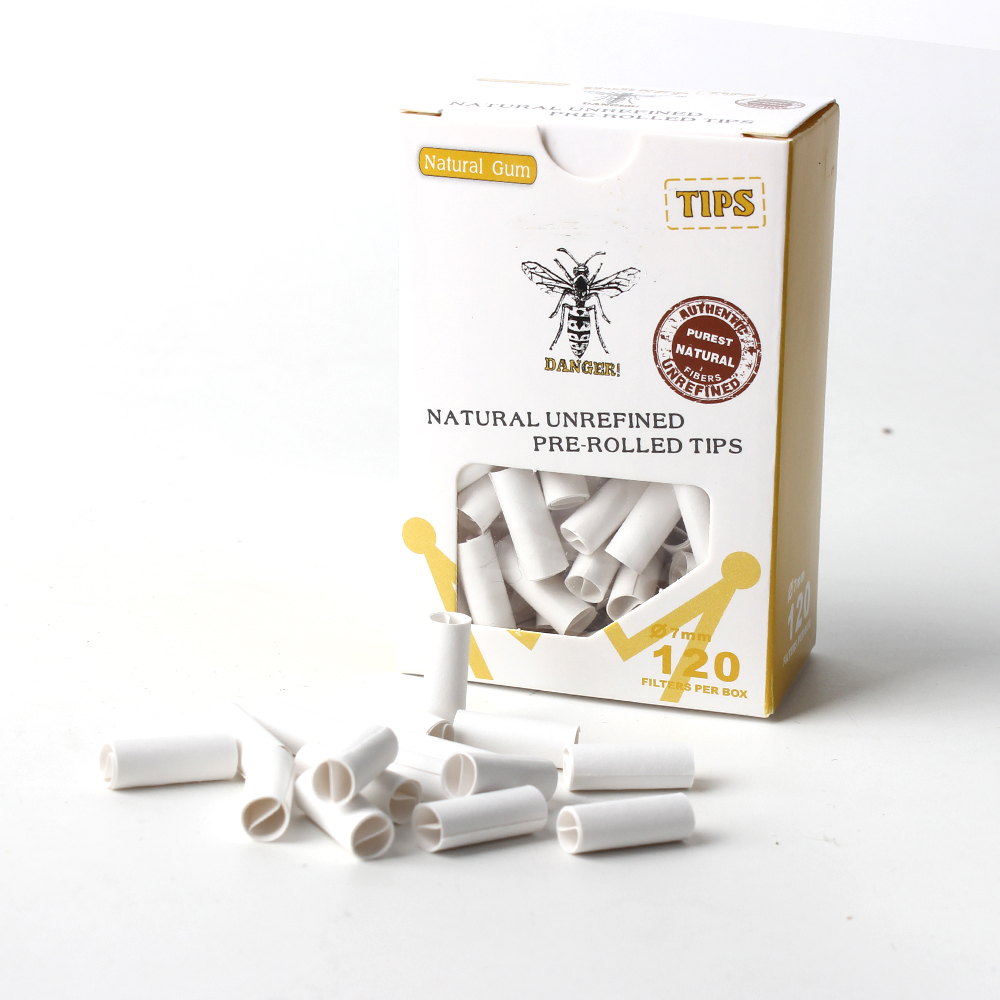
Les embouts en forme de W représentent une conception spécialisée offrant des avantages distinctifs dans les applications d’enroulement. Leur géométrie angulaire exige une fabrication précise et des protocoles rigoureux d’inspection qualité. Lors de la réalisation d’essais sur échantillons de ces composants, les inspecteurs doivent maîtriser à la fois les critères géométriques et les tolérances pratiques définissant une cohérence acceptable de forme. Ce guide décrit les étapes critiques d’inspection, les techniques de mesure et les cadres décisionnels permettant de distinguer les fournisseurs fiables des producteurs inconstants.
Les embouts en forme de W présentent un profil anguleux distinctif qui diffère fondamentalement des conceptions traditionnelles coniques ou cylindriques. La constance de la forme des embouts en forme de W influe directement sur leurs performances lors des opérations de roulage. La géométrie à double angle crée des points de contact spécifiques qui affectent le taux de combustion, la résistance à la traction et l’expérience globale de l’utilisateur. Comprendre ces exigences géométriques aide les inspecteurs à distinguer les variations acceptables des défauts de fabrication nécessitant un rejet ou une reprise.
Le processus de fabrication doit maintenir des tolérances strictes sur plusieurs dimensions simultanément. Les mesures de largeur à la base, la hauteur des crêtes centrales, la régularité de l’angle entre les deux ailes et l’uniformité de l’épaisseur des parois contribuent toutes à la cohérence globale de la forme. Lorsque vous recevez un échantillon de pointes de filtre personnalisées, ces paramètres constituent la base de votre liste de contrôle d’inspection. Toute déviation de ces mesures signale des problèmes potentiels de qualité susceptibles de se propager tout au long de votre chaîne d’approvisionnement.
Établir des critères d’acceptation clairs avant de commencer l’inspection qualité empêche toute prise de décision subjective et garantit la cohérence entre plusieurs opérations d’inspection. Les fournisseurs fournissent généralement des fiches de spécifications détaillant les dimensions maximales et minimales des embouts en forme de W. Ces spécifications doivent préciser la largeur au point le plus large, la profondeur de la vallée centrale, la différence de hauteur entre les bords extérieurs et la vallée intérieure, ainsi que la longueur totale. La surveillance de la constance de la forme exige que ces mesures soient consignées pour chaque échantillon dans votre protocole d’essai.
Les méthodologies de maîtrise statistique des procédés permettent de déterminer si les variations observées restent dans les tolérances naturelles de fabrication ou révèlent des problèmes systémiques. Lorsque vous effectuez des essais sur un échantillon de pointes de filtre personnalisées, la comparaison de vos mesures avec les spécifications du fournisseur et les données historiques met en évidence des tendances. Une dérive constante dans une direction donnée suggère des problèmes d’étalonnage de l’équipement, tandis qu’une variation aléatoire indique des incohérences potentielles liées aux matériaux ou au procédé.
Les protocoles d’inspection de la qualité doivent préciser la taille de l’échantillon, la méthode d’échantillonnage et l’approche de mesure avant le début des essais. Pour l’évaluation de l’ensemble d’échantillons de pointes de filtre sur mesure, l’American Society for Testing and Materials fournit des recommandations concernant la taille appropriée de l’échantillon pour des lots de différentes tailles. Un échantillon statistiquement valide exige généralement la mesure d’un nombre suffisant d’unités individuelles afin d’assurer une confiance suffisante dans la conformité globale du lot. La sélection aléatoire élimine les biais et garantit que votre évaluation reflète fidèlement le lot de production plutôt que des exemples soigneusement choisis.
Les procédures de préparation garantissent la précision et la reproductibilité des mesures. Les pointes en forme de W doivent être inspectées dans un environnement contrôlé, avec un éclairage constant, une température stable et des vibrations minimales. Les inspecteurs doivent suivre une séquence normalisée pour chaque unité, en effectuant les mesures à partir de points de référence constants afin de réduire la variabilité introduite par la technique de mesure elle-même. La documentation de la méthode de mesure, des équipements utilisés, des conditions environnementales et de l’identité de l’inspecteur assure une traçabilité qui soutient les initiatives d’amélioration continue.
Les pieds à coulisse numériques fournissent des données dimensionnelles précises pour évaluer la cohérence de la forme des embouts en forme de W lors de l’inspection qualité. Les mesures doivent inclure la longueur totale, la largeur maximale, la profondeur de la vallée centrale et l’épaisseur des parois en plusieurs points le long de la longueur du produit. L’enregistrement de ces valeurs pour chaque échantillon permet de constituer un jeu de données révélant les schémas de variation. Des outils tels que les logiciels d’analyse statistique peuvent traiter ces données afin de générer des cartes de contrôle qui indiquent si le lot présente une variation normale ou s’il signale des conditions hors maîtrise.
L’inspection visuelle complète la mesure dimensionnelle en identifiant les défauts de surface, les incohérences de couleur, la contamination des matériaux ou les défauts de fabrication que les données dimensionnelles seules ne permettent pas de détecter. Un éclairage adéquat et des angles de vision constants aident les inspecteurs à évaluer plus objectivement la cohérence de la forme. La comparaison côte à côte des échantillons avec des normes de référence ou des lots précédemment approuvés fournit un retour visuel immédiat sur le respect, par l’actuel lot d’embouts de filtre personnalisés, des niveaux de qualité attendus. La documentation par photographie constitue un enregistrement utile pour la formation, la résolution de litiges et l’analyse d’amélioration des procédés.
Des programmes efficaces d’inspection de la qualité exigent une documentation systématique qui crée un sentiment de responsabilité et permet une analyse des causes profondes lorsque des problèmes surviennent. Pour les essais d’échantillons d’embouts de filtre personnalisés inclus dans les envois de lots d’échantillons, mettez en place des formulaires normalisés ou des systèmes numériques permettant de consigner le nom de l’inspecteur, la date, l’heure, les conditions environnementales et les résultats précis des mesures. Chaque unité inspectée doit recevoir un identifiant unique la reliant au lot d’origine et à la date de production. Cette traçabilité vous permet d’investiguer si les problèmes de qualité sont corrélés à des dates spécifiques de fabrication, à des plages horaires de postes de travail ou à des numéros de lot de matières premières.
L’analyse des tendances fondée sur les données historiques d’inspection révèle des schémas qui éclairent les décisions relatives aux embouts en forme de W et aux normes de cohérence de forme. Lorsque vous analysez les résultats issus de plusieurs prélèvements d’échantillons, vous pouvez déterminer si la qualité s’améliore, se dégrade ou demeure stable. Cette approche fondée sur les données soutient les échanges avec les fournisseurs sur leur performance et aide à hiérarchiser les améliorations de processus ayant le plus fort impact sur la cohérence de forme.
Des critères de décision clairs guident les inspecteurs vers des jugements cohérents lorsque les échantillons ne répondent pas parfaitement aux spécifications. Définissez des catégories pour les pièces acceptables, celles nécessitant une correction mineure et celles à rejeter et devant être entièrement remplacées. Ce cadre évite toute prise de décision arbitraire et garantit l’équité envers les fournisseurs tout en préservant vos normes de qualité. Lorsque l’inspection qualité met en évidence des défauts récurrents sur plusieurs unités échantillonnées, des preuves documentées étayent les demandes d’action corrective.
Les protocoles de communication avec les fournisseurs doivent préciser comment vous signalez les résultats des inspections qualité et quelles actions correctives vous exigez. Un retour d’information transparent sur les problèmes de cohérence de forme, étayé par des données dimensionnelles précises et une documentation visuelle, aide les fournisseurs à comprendre vos attentes et à entreprendre des mesures d’amélioration ciblées. Une communication régulière sur les résultats des essais d’échantillons, ainsi que la reconnaissance des améliorations de qualité, renforcent les relations commerciales tout en maintenant l’obligation d’amélioration continue.
La taille de l’échantillon dépend de la taille du lot et de votre niveau de qualité acceptable. Pour les lots plus petits, inférieurs à 5 000 unités, l’évaluation de 50 à 125 unités fournit généralement une confiance statistique suffisante quant à l’homogénéité de la forme. Les lots plus importants peuvent nécessiter des échantillons proportionnellement plus grands. Consultez les normes d’échantillonnage ANSI/ASQ Z1.4 ou collaborez avec votre équipe qualité afin de déterminer la taille d’échantillon appropriée en fonction de vos exigences spécifiques et de votre tolérance au risque.
Établir des procédures de mesure détaillées qui précisent les points de référence à utiliser, la manière de positionner l’échantillon et les outils à employer. Former tous les inspecteurs selon les mêmes normes et les faire s’exercer sur des échantillons de référence jusqu’à ce que leurs mesures soient systématiquement conformes à celles d’experts. Vérifier périodiquement la technique des inspecteurs et recalibrer les équipements de mesure afin de maintenir leur précision. L’utilisation d’outils de mesure numériques configurés de façon constante réduit la variabilité par rapport aux méthodes manuelles, ce qui favorise une évaluation plus fiable de la cohérence de forme.
Documentez vos constatations à l’aide de données dimensionnelles précises, de photographies et d’une comparaison avec les spécifications du fournisseur avant de communiquer avec ce dernier. Demandez-lui des informations détaillées sur les causes des problèmes de qualité ainsi que sur les mesures correctives qu’il prévoit de mettre en œuvre. Selon la gravité du problème et vos besoins commerciaux, les options possibles comprennent le rejet de toute la série, son acceptation à un prix réduit pour des applications secondaires, ou l’exigence d’un contrôle et d’un tri à 100 % avant acceptation. Une communication claire et des preuves documentées favorisent des échanges constructifs visant la résolution des problèmes.

