 EN

how-to-inspect-wshaped-filter-tips-for-shape-consistency, how-to-inspect-wshaped-filter-tips-for-shape-consistency, /news
EN
2026/08/24
Обеспечение качества аксессуаров для скручивания требует системного подхода к контролю и проверке. При работе с набор образцов индивидуальных фильтровых наконечников заказами понимание того, как проверять наконечники W-образной формы на соответствие формы, становится необходимым для поддержания стандартов продукции и удовлетворённости клиентов. Этот процесс защищает репутацию вашего бренда и гарантирует, что каждая партия соответствует размерным и эстетическим требованиям, ожидаемым вашим рынком.
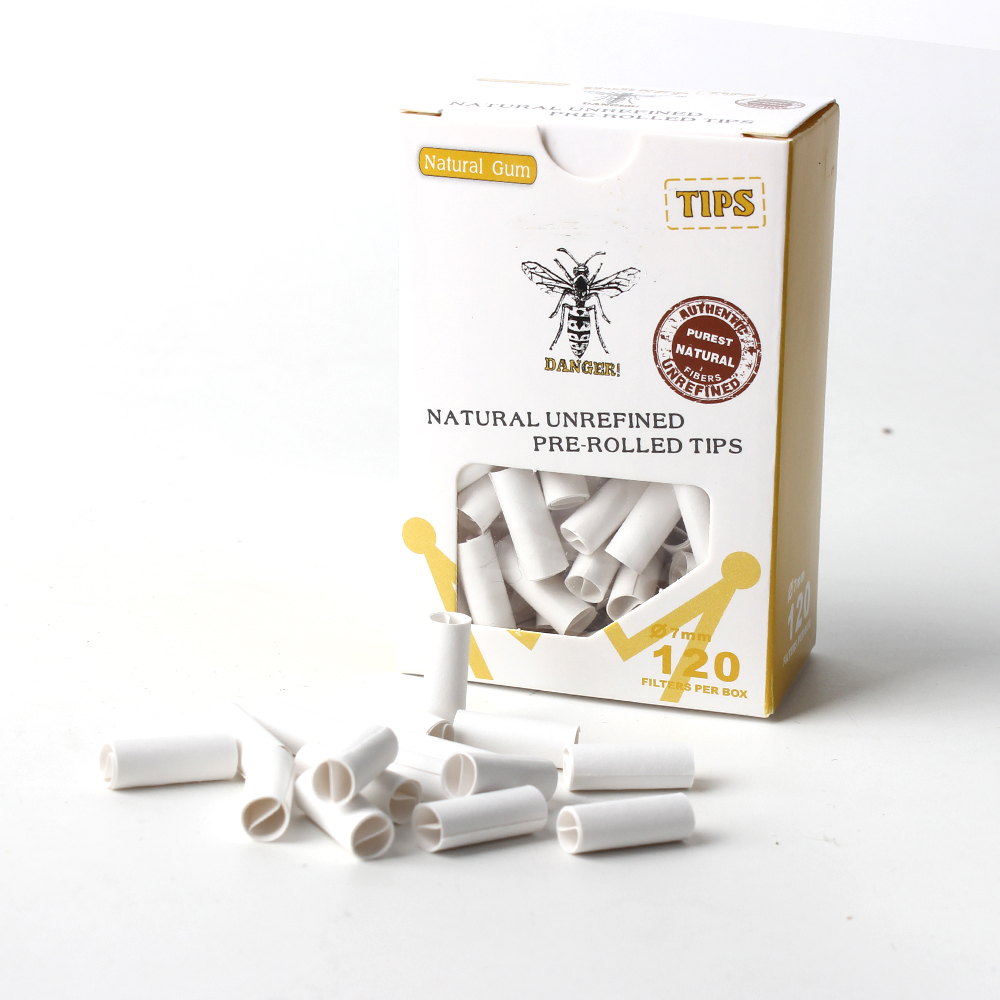
W-образные наконечники представляют собой специализированную конструкцию, обеспечивающую уникальные преимущества в роликовых применениях. Их угловая геометрия требует точного производства и строгих протоколов контроля качества. При проведении испытаний образцов этих компонентов инспекторы должны понимать как геометрические критерии, так и практические допуски, определяющие допустимую стабильность формы. В этом руководстве подробно описаны ключевые этапы контроля, методы измерений и рамки принятия решений, позволяющие отличить надёжных поставщиков от непоследовательных производителей.
Наконечники W-образной формы обладают характерным угловым профилем, принципиально отличающимся от традиционных конических или цилиндрических конструкций. Стабильность геометрии наконечников W-образной формы напрямую влияет на их эксплуатационные характеристики при намотке. Двухугловая геометрия создаёт специфические точки контакта, которые определяют скорость обгорания, сопротивление затяжке и общий пользовательский опыт. Понимание этих геометрических требований помогает инспекторам отличать допустимые отклонения от производственных дефектов, требующих браковки или доработки.
Процесс производства должен обеспечивать строгий контроль допусков по нескольким размерным параметрам одновременно. К ним относятся: ширина измерения в основании, высота центральных выступов, постоянство угла между двумя крыльями и равномерность толщины стенок — все эти параметры определяют общую стабильность формы. При получении образцов индивидуальных насадок для фильтров эти параметры составляют основу вашего контрольного перечня. Любое отклонение по этим измерениям указывает на потенциальные проблемы с качеством, которые могут распространиться по всей вашей цепочке поставок.
Определение чётких критериев приёмки до начала контроля качества предотвращает субъективное принятие решений и обеспечивает согласованность при проведении множества проверок. Поставщики, как правило, предоставляют технические описания, в которых указаны максимальные и минимальные размеры наконечников W-образной формы. В этих спецификациях должны быть прописаны ширина в самой широкой точке, глубина центральной впадины, разница по высоте между внешними краями и внутренней впадиной, а также общая длина. Для мониторинга стабильности формы требуется фиксировать эти измерения для каждого образца в рамках вашей испытательной методики.
Методы статистического управления процессами помогают определить, находится ли вариация в пределах естественных производственных допусков или указывает на системные проблемы. При проведении испытаний выборки комплекта сменных наконечников для фильтров сравнение полученных измерений со спецификациями поставщика и историческими данными выявляет тенденции. Постоянное смещение в одном направлении указывает на проблемы с калибровкой оборудования, тогда как случайная вариация свидетельствует о возможных несоответствиях в материалах или технологическом процессе.
Протоколы контроля качества должны определять объём выборки, метод отбора проб и метод измерений до начала испытаний. При оценке комплектов сменных фильтров-наконечников Американское общество по испытаниям и материалам (ASTM) даёт рекомендации по надлежащему объёму выборки для партий различных масштабов. Статистически обоснованная выборка обычно требует измерения достаточного количества отдельных единиц продукции, чтобы обеспечить достоверность выводов о соответствии всей партии. Случайный отбор предотвращает смещение и гарантирует, что оценка действительно отражает производственную партию, а не специально отобранные образцы.
Процедуры подготовки обеспечивают точность и воспроизводимость измерений. Наконечники W-образной формы следует осматривать в контролируемой среде с постоянным освещением, стабильной температурой и минимальными вибрациями. Инспекторы должны придерживаться стандартизированной последовательности для каждой единицы, выполняя измерения от одинаковых контрольных точек, чтобы снизить вариабельность, обусловленную самим методом измерения. Документирование метода измерения, используемого оборудования, условий окружающей среды и личности инспектора обеспечивает прослеживаемость, способствующую инициативам по непрерывному улучшению.
Цифровые штангенциркули обеспечивают точные размерные данные для оценки согласованности формы наконечников W-образного профиля в ходе контроля качества. Измерения должны включать общую длину, максимальную ширину, глубину центральной впадины и толщину стенки в нескольких точках по длине изделия. Фиксация этих значений для каждого образца формирует набор данных, выявляющий закономерности вариаций. Такие инструменты, как программное обеспечение для статистического анализа, могут обрабатывать эти данные для построения контрольных карт, которые показывают, проявляет ли партия нормальные вариации или признаки выхода из-под контроля.
Визуальный осмотр дополняет измерение геометрических параметров, позволяя выявлять дефекты поверхности, несоответствия в цвете, загрязнение материала или производственные недостатки, которые невозможно обнаружить только с помощью геометрических измерений. Правильное освещение и соблюдение постоянных углов обзора помогают инспекторам более объективно оценивать согласованность формы. Сравнение образцов «бок о бок» с эталонными стандартами или ранее одобренными партиями обеспечивает немедленную визуальную обратную связь о том, соответствует ли текущая пробная упаковка индивидуальных фильтровых наконечников ожидаемому уровню качества. Документирование с помощью фотографий создаёт архив для обучения персонала, разрешения споров и анализа улучшения производственных процессов.
Эффективные программы контроля качества требуют систематической документации, обеспечивающей подотчётность и позволяющей проводить анализ первопричин при возникновении проблем. Для пробного тестирования поставок наборов сменных фильтрующих наконечников внедрите стандартизированные бланки или цифровые системы, фиксирующие имя инспектора, дату, время, условия окружающей среды и конкретные результаты измерений. Каждая проверенная единица должна получать уникальный идентификатор, связывающий её с исходной партией и датой производства. Такая прослеживаемость позволяет выявлять корреляции между качественными проблемами и конкретными датами изготовления, сменами или номерами партий материалов.
Анализ тенденций на основе исторических данных инспекций выявляет закономерности, которые помогают принимать решения относительно наконечников W-образной формы и стандартов стабильности формы. При анализе результатов нескольких выборочных проверок можно определить, улучшается ли качество, ухудшается или остаётся неизменным. Такой основанный на данных подход поддерживает обсуждения с поставщиками по вопросам их эффективности и помогает определить приоритеты в улучшении процессов для достижения максимального эффекта в обеспечении стабильности формы.
Чёткие критерии принятия решений направляют инспекторов к последовательным оценкам в случаях, когда образцы не полностью соответствуют техническим требованиям. Устанавливаются категории: пригодные детали, детали, требующие незначительной доработки, и бракованные детали, подлежащие полной замене. Эта структура исключает субъективность при принятии решений и гарантирует справедливое обращение с поставщиками при соблюдении ваших стандартов качества. Если при инспекции качества выявляются однотипные дефекты в нескольких образцах, документально подтверждённые данные служат основанием для запроса корректирующих действий.
Протоколы взаимодействия с поставщиками должны чётко определять, каким образом вы сообщаете о результатах контроля качества и какие корректирующие действия требуете. Прозрачная обратная связь по вопросам несоответствия формы, подкреплённая конкретными размерными данными и визуальной документацией, помогает поставщикам понять ваши ожидания и предпринять целенаправленные шаги по улучшению. Регулярное информирование о результатах испытаний образцов и признание достигнутых улучшений в качестве способствуют укреплению деловых отношений и одновременно обеспечивают ответственность за непрерывное совершенствование.
Объём выборки зависит от размера партии и допустимого для вас уровня качества. Для небольших партий объёмом менее 5000 единиц оценка от 50 до 125 единиц обычно обеспечивает статистическую достоверность при оценке согласованности формы. Для более крупных партий может потребоваться пропорционально больший объём выборки. Обратитесь к стандартам отбора проб ANSI/ASQ Z1.4 или проконсультируйтесь со своей командой по качеству, чтобы определить подходящий объём выборки с учётом ваших конкретных требований и допустимого уровня риска.
Разработайте подробные процедуры измерений, в которых чётко указаны используемые контрольные точки, способ размещения образца и применяемые инструменты. Обучите всех инспекторов по единым стандартам и обеспечьте им возможность отработать навыки на эталонных образцах до тех пор, пока их измерения не станут стабильно совпадать с измерениями экспертов. Периодически проводите аудит методики инспекторов и повторную калибровку измерительного оборудования для поддержания точности. Использование цифровых измерительных инструментов с фиксированными настройками снижает изменчивость по сравнению с ручными методами и способствует более надёжной оценке согласованности формы.
Документируйте свои выводы с указанием конкретных размерных данных, фотографий и сравнения с техническими характеристиками поставщика до начала общения с ним. Запросите подробную информацию о причинах возникновения проблем с качеством и о корректирующих действиях, которые поставщик планирует предпринять. В зависимости от степени серьёзности проблемы и ваших бизнес-потребностей возможны следующие варианты: отклонение всей партии, принятие партии по сниженной цене для вторичного применения или требование проведения 100-процентного контроля и сортировки перед приёмкой. Чёткая коммуникация и документально подтверждённые данные способствуют результативному решению проблем.

