 EN

how-to-inspect-wshaped-filter-tips-for-shape-consistency, how-to-inspect-wshaped-filter-tips-for-shape-consistency, /news
EN
2026/08/24
Att säkerställa kvaliteten på rulltillbehör kräver en systematisk ansats till inspektion och verifiering. När du arbetar med anpassade filtertipsprovpaket beställningar blir det avgörande att veta hur man inspekterar W-formade spetsar för formkonsekvens, för att upprätthålla produktstandarder och kundnöjdhet. Denna process skyddar ditt varumärkes rykte och säkerställer att varje parti uppfyller de måttmässiga och estetiska krav som din marknad förväntar sig.
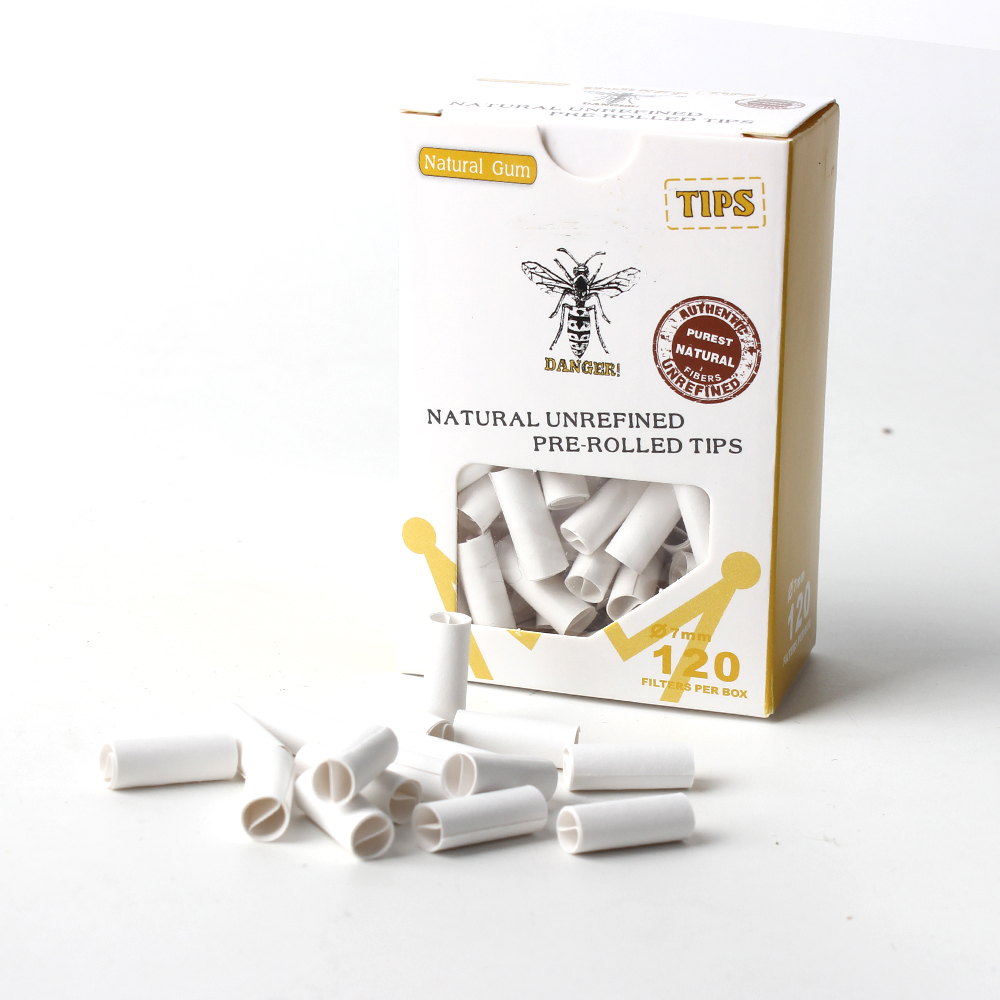
W-formade spetsar representerar en specialiserad design som erbjuder distinkta fördelar i rullningsapplikationer. Deras vinkelräta geometri kräver exakt tillverkning och strikta kvalitetskontrollprotokoll. När provtester utförs på dessa komponenter måste inspektörer förstå både de geometriska kriterierna och de praktiska toleranserna som definierar acceptabel formkonsekvens. Den här guiden går igenom de kritiska inspektionsstegen, mätteknikerna och beslutsramverken som skiljer pålitliga leverantörer från inkonsekventa producenter.
W-formade spetsar har en distinkt vinkelprofil som skiljer sig återgrundande från traditionella koniska eller cylindriska designmönster. Formens konsekvens hos W-formade spetsar påverkar direkt deras prestanda under rullningsoperationer. Den dubbla vinkelgeometrin skapar specifika kontaktpunkter som påverkar förbränningshastigheten, dragmotståndet och den totala användarupplevelsen. Att förstå dessa geometriska krav hjälper inspektörer att identifiera vad som utgör acceptabel variation och vad som utgör tillverkningsfel som kräver underkännande eller omarbete.
Tillverkningsprocessen måste bibehålla strikta toleranser i flera dimensioner samtidigt. Breddmätningar vid basen, höjd på de centrala topparna, vinkelkonsekvens mellan de två vingarna och enhetlig väggtjocklek bidrar alla till den totala formkonsekvensen. När du tar emot ett provpaket med anpassade filterspetsar utgör dessa parametrar grunden för din kontrolllista. Alla avvikelser i dessa mätvärden signalerar potentiella kvalitetsproblem som kan sprida sig genom din leveranskedja.
Att fastställa tydliga godkännandekriterier innan man påbörjar kvalitetsinspektionen förhindrar subjektiva beslut och säkerställer konsekvens mellan flera inspektionsomgångar. Leverantörer tillhandahåller vanligtvis specifikationsblad som detaljerar maximala och minimala mått för W-formade spetsar. Dessa specifikationer bör omfatta bredden vid den bredaste punkten, djupet i den centrala dalen, höjdskillnaden mellan de yttre kanterna och den inre dalen samt den totala längden. Övervakning av formkonsekvens kräver att dessa mått dokumenteras för varje prov i ditt testprotokoll.
Statistiska processkontrollmetoder hjälper till att identifiera om variationen ligger inom de naturliga tillverkningsutrymmena eller om den indikerar systemiska problem. När du utför provtestning på ett provpaket med anpassade filterspetsar och jämför dina mätningar med leverantörens specifikationer och historiska data avslöjar detta trender. En konsekvent förskjutning i en riktning tyder på problem med utrustningens kalibrering, medan slumpmässig variation indikerar potentiella inkonsekvenser i material eller process.
Kvalitetskontrollprotokoll bör ange provstorlek, provtagningsmetodik och mätansats innan provning påbörjas. För utvärdering av provpaket med anpassade filterspetsar ger American Society for Testing and Materials vägledning om lämplig provstorlek för partier i olika storlekar. Ett statistiskt giltigt urval kräver vanligtvis att tillräckligt många enskilda enheter mäts för att ge tillförlitlighet beträffande hela partiet. Slumpmässig urvalsförmedling förhindrar bias och säkerställer att din bedömning verkligen återspeglar produktionspartiet snarare än utvalda exempel.
Förberedelseförfaranden säkerställer mätningens noggrannhet och reproducerbarhet. W-formade spetsar ska undersökas i en kontrollerad miljö med konstant belysning, stabil temperatur och minimal vibration. Granskare ska följa en standardiserad sekvens för varje enhet och mäta från konsekventa referenspunkter för att minska variabiliteten som introduceras av själva mätmetoden. Att dokumentera mätmetoden, den använda utrustningen, de miljömässiga förhållandena och granskarens identitet skapar spårbarhet som stödjer initiativ för kontinuerlig förbättring.
Digitala skjutmått ger exakta måttdata för utvärdering av formkonsekvensen hos W-formade spetsar under kvalitetsinspektion. Mätningarna bör inkludera total längd, maximal bredd, djupet i den centrala dalen samt väggtjocklek på flera ställen längs produkten. Att registrera dessa värden för varje prov skapar en datamängd som avslöjar variationsmönster. Verktyg som statistisk analysprogramvara kan bearbeta dessa data för att generera kontrollkort som visar om partiet uppvisar normal variation eller signalerar förändringar utanför kontrollgränserna.
Visuell inspektion kompletterar dimensionsmätning genom att identifiera ytskador, färgskillnader, materialkontaminering eller tillverkningsfel som endast dimensionsdata inte kan upptäcka. Rätt belysning och konsekventa betraktningsvinklar hjälper inspektörer att bedöma formens konsekvens mer objektivt. Genom att jämföra provsidor sida vid sida mot referensstandarder eller tidigare godkända partier erhålls omedelbar visuell återkoppling om nuvarande provpaket med anpassade filterspetsar uppfyller förväntade kvalitetsnivåer. Dokumentation via fotografering skapar en registrering för utbildning, tvistlösning och analys av processförbättringar.
Effektiva program för kvalitetsinspektion kräver systematisk dokumentation som skapar ansvarsskyldighet och möjliggör analys av orsakssammanhang när problem uppstår. För provtestning av anpassade filtertips-provpackningsförskickningar bör standardiserade formulär eller digitala system införas för att registrera inspektörens namn, datum, tid, miljöförhållanden och specifika mätresultat. Varje undersökt enhet ska erhålla en unik identifierare som kopplar den till originalpartiet och produktionsdatumet. Denna spårbarhet gör det möjligt att undersöka om kvalitetsproblem sammanfaller med specifika tillverkningsdatum, skifttider eller materialpartinummer.
Trendanalys baserad på historiska inspektionsdata avslöjar mönster som stödjer beslut om W-formade spetsar och standarder för formkonsekvens. När du analyserar resultat från flera provtagningstillfällen kan du identifiera om kvaliteten förbättras, försämras eller förblir stabil. Denna datastödda ansats stödjer diskussioner om leverantörens prestanda och hjälper till att prioritera processförbättringar som ger maximal inverkan på formkonsekvens.
Tydliga beslutskriterier vägleder inspektörer mot konsekventa bedömningar när prover inte helt uppfyller specifikationerna. Definiera kategorier för godkända delar, delar som kräver mindre korrigering samt underkända delar som kräver fullständig utbyte. Denna ram förhindrar godtyckliga beslut och säkerställer rättvisa mot leverantörer samtidigt som dina kvalitetskrav upprätthålls. När kvalitetsinspektion avslöjar konsekventa fel i flera provenheter stöds begäran om åtgärder av dokumenterad bevisning.
Leverantörskommunikationsprotokoll bör ange hur du rapporterar resultat från kvalitetsinspektioner och vilka korrigerande åtgärder du kräver. Transparent återkoppling om problem med formkonsekvens, stödd av specifika dimensionsdata och visuell dokumentation, hjälper leverantörer att förstå dina förväntningar och vidta målade förbättringsåtgärder. Regelbunden kommunikation om provtestresultat och erkännande av kvalitetsförbättringar stärker affärsrelationer samtidigt som ansvar för kontinuerlig förbättring bibehålls.
Urvalsstorleken beror på partistorleken och den kvalitetsnivå som du godtar. För mindre partier med färre än 5 000 enheter ger en utvärdering av 50 till 125 enheter vanligtvis statistisk säkerhet för din bedömning av formkonsekvensen. Större partier kan kräva proportionellt större urval. Konsultera ANSI/ASQ Z1.4-provtagningsstandarder eller samarbeta med ditt kvalitetsteam för att fastställa den lämpliga urvalsstorleken för dina specifika krav och risktolerans.
Inför detaljerade mätprocedurer som specificerar vilka referenspunkter som ska användas, hur provet ska placeras och vilka verktyg som ska användas. Utbilda alla inspektörer enligt samma standarder och låt dem öva på referensprov tills deras mätningar konsekvent överensstämmer med experternas mätningar. Granska regelbundet inspektörernas teknik och kalibrera mätutrustningen på nytt för att bibehålla noggrannheten. Att använda digitala mätverktyg med konsekventa inställningar minskar variabiliteten jämfört med manuella metoder och stödjer en mer tillförlitlig utvärdering av formkonsekvens.
Dokumentera dina fynd med specifika måttuppgifter, fotografier och jämförelse med leverantörens specifikationer innan du kontaktar din leverantör. Begär detaljerad information om orsaken till kvalitetsproblemen och vilka åtgärder leverantören planerar att vidta. Beroende på allvarlighetsgraden och dina affärsbehov finns flera alternativ: att avvisa hela partiet, acceptera det till ett reducerat pris för sekundäranvändning eller kräva 100-procentig inspektion och sortering innan godkännande. Tydlig kommunikation och dokumenterad bevisning stödjer konstruktiva problemlösningsdiskussioner.

