การรับประกันคุณภาพของอุปกรณ์เสริมสำหรับม้วนต้องอาศัยวิธีการตรวจสอบและยืนยันอย่างเป็นระบบ เมื่อท่านทำงานกับ ชุดตัวอย่างหัวกรองแบบกำหนดเอง คำสั่งซื้อ การเข้าใจวิธีการตรวจสอบหัวรูปตัววีเพื่อความสม่ำเสมอของรูปร่างจึงมีความสำคัญยิ่งต่อการรักษามาตรฐานผลิตภัณฑ์และความพึงพอใจของลูกค้า กระบวนการนี้ช่วยปกป้องชื่อเสียงของแบรนด์ท่าน และมั่นใจว่าทุกชุดผลิตจะตรงตามข้อกำหนดด้านมิติและลักษณะภายนอกที่ตลาดของท่านคาดหวัง
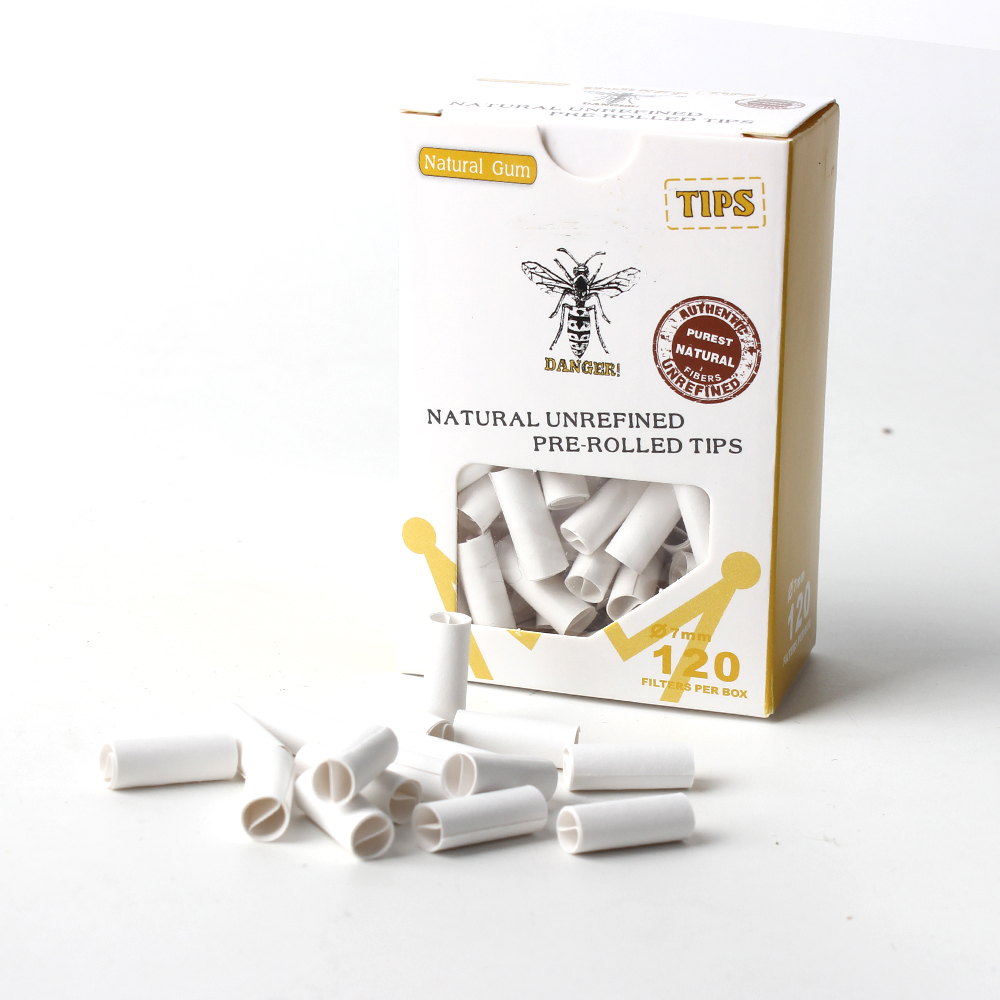
ปลายรูปตัววีเป็นการออกแบบพิเศษที่ให้ข้อได้เปรียบเฉพาะตัวในการใช้งานแบบกลิ่ง รูปทรงเชิงมุมของปลายเหล่านี้ต้องการกระบวนการผลิตที่แม่นยำและขั้นตอนการตรวจสอบคุณภาพอย่างเข้มงวด เมื่อทำการทดสอบตัวอย่างชิ้นส่วนเหล่านี้ ผู้ตรวจสอบจำเป็นต้องเข้าใจทั้งเกณฑ์ด้านเรขาคณิตและขอบเขตความคลาดเคลื่อนที่ยอมรับได้ในทางปฏิบัติ ซึ่งกำหนดความสม่ำเสมอของรูปร่าง คู่มือนี้อธิบายขั้นตอนการตรวจสอบที่สำคัญ วิธีการวัด และกรอบการตัดสินใจที่ใช้แยกแยะผู้จัดจำหน่ายที่เชื่อถือได้จากผู้ผลิตที่ให้คุณภาพไม่สม่ำเสมอ
ความเข้าใจเกี่ยวกับปลายรูปตัววีและความต้องการความสม่ำเสมอของรูปร่าง
ข้อกำหนดด้านเรขาคณิตและวัตถุประสงค์ของการออกแบบ
ปลายแบบตัวอักษร W มีลักษณะเด่นที่เป็นมุมชัดเจน ซึ่งแตกต่างโดยสิ้นเชิงจากแบบดั้งเดิมที่เป็นทรงกรวยหรือทรงกระบอก ความสม่ำเสมอของรูปร่างปลายแบบตัวอักษร W ส่งผลโดยตรงต่อประสิทธิภาพในการกลิ้ง การออกแบบเรขาคณิตที่มีมุมสองระดับสร้างจุดสัมผัสเฉพาะ ซึ่งมีอิทธิพลต่ออัตราการเผาไหม้ แรงต้านขณะสูบ และประสบการณ์การใช้งานโดยรวม การเข้าใจข้อกำหนดด้านเรขาคณิตเหล่านี้ช่วยให้ผู้ตรวจสอบสามารถระบุได้ว่าความแปรผันใดถือว่ายอมรับได้ และความแปรผันใดจัดเป็นข้อบกพร่องจากการผลิตที่จำเป็นต้องปฏิเสธหรือดำเนินการปรับปรุงใหม่
กระบวนการผลิตต้องรักษาความแม่นยำที่เข้มงวดในหลายมิติพร้อมกัน ทั้งการวัดความกว้างที่ฐาน ความสูงของส่วนยอดตรงกลาง ความสม่ำเสมอของมุมระหว่างปีกทั้งสองข้าง และความสม่ำเสมอของความหนาของผนัง ซึ่งทั้งหมดนี้มีส่วนกำหนดความสม่ำเสมอของรูปร่างโดยรวม ดังนั้น เมื่อท่านได้รับชุดตัวอย่างปลายไส้กรองแบบพิเศษ ค่าพารามิเตอร์เหล่านี้จะเป็นพื้นฐานของรายการตรวจสอบคุณภาพของท่าน ทั้งนี้ ความเบี่ยงเบนใด ๆ ของค่าการวัดเหล่านี้ อาจบ่งชี้ถึงปัญหาด้านคุณภาพที่อาจส่งผลกระทบต่อห่วงโซ่อุปทานของท่าน
มิติที่สำคัญและเกณฑ์การยอมรับ
การกำหนดเกณฑ์การยอมรับที่ชัดเจนก่อนเริ่มการตรวจสอบคุณภาพ จะช่วยป้องกันไม่ให้การตัดสินใจขึ้นอยู่กับความเห็นส่วนตัว และรับประกันความสม่ำเสมอในการตรวจสอบแต่ละครั้ง ผู้จัดจำหน่ายมักจัดทำเอกสารข้อมูลจำเพาะซึ่งระบุขนาดสูงสุดและต่ำสุดของปลายแบบรูปตัววี (W shaped tips) ข้อมูลจำเพาะเหล่านี้ควรครอบคลุมความกว้างบริเวณจุดกว้างที่สุด ความลึกของแอ่งตรงกลาง ความต่างของความสูงระหว่างขอบด้านนอกกับแอ่งด้านใน และความยาวโดยรวม การติดตามความสม่ำเสมอของรูปร่างจำเป็นต้องบันทึกค่าการวัดเหล่านี้สำหรับตัวอย่างแต่ละชิ้นภายใต้ระเบียบวิธีการทดสอบของท่าน
ระเบียบวิธีการควบคุมกระบวนการเชิงสถิติช่วยระบุว่าความแปรปรวนนั้นอยู่ภายในขอบเขตความคลาดเคลื่อนที่ยอมรับได้ตามธรรมชาติของการผลิต หรือบ่งชี้ถึงปัญหาเชิงระบบ เมื่อคุณดำเนินการทดสอบตัวอย่างกับชุดตัวอย่างปลอกปลายกรองแบบกำหนดเอง การเปรียบเทียบค่าที่วัดได้กับข้อกำหนดของผู้จัดจำหน่ายและข้อมูลย้อนหลังจะช่วยเผยให้เห็นแนวโน้ม ความคลาดเคลื่อนที่เกิดขึ้นอย่างสม่ำเสมอในทิศทางเดียวกัน บ่งชี้ว่าอาจมีปัญหาเกี่ยวกับการปรับค่าเครื่องมือวัด ในขณะที่ความแปรปรวนแบบสุ่ม บ่งชี้ถึงความไม่สม่ำเสมอที่อาจเกิดจากวัสดุหรือกระบวนการ
เทคนิคการทดสอบและวัดตัวอย่างในทางปฏิบัติ
การเลือกและเตรียมแนวทางการทดสอบตัวอย่าง
ขั้นตอนการตรวจสอบคุณภาพควรระบุขนาดตัวอย่าง วิธีการสุ่มตัวอย่าง และวิธีการวัดก่อนเริ่มการทดสอบ สำหรับการประเมินชุดตัวอย่างหัวกรองแบบพิเศษ สมาคมอเมริกันเพื่อการทดสอบและวัสดุ (American Society for Testing and Materials) ให้คำแนะนำเกี่ยวกับขนาดตัวอย่างที่เหมาะสมสำหรับล็อตผลิตภัณฑ์ที่มีปริมาณต่างกัน ตัวอย่างที่มีความถูกต้องตามหลักสถิติโดยทั่วไปจำเป็นต้องวัดหน่วยแต่ละชิ้นในจำนวนที่เพียงพอ เพื่อให้มั่นใจได้ว่าล็อตทั้งหมดสอดคล้องตามมาตรฐานอย่างเชื่อถือได้ การสุ่มแบบสุ่มช่วยป้องกันอคติ และทำให้การประเมินของท่านสะท้อนลักษณะจริงของล็อตการผลิตทั้งหมด แทนที่จะเป็นเพียงตัวอย่างที่เลือกมาอย่างมีเจตนา
ขั้นตอนการเตรียมความพร้อมรับประกันความแม่นยำและความสามารถในการทำซ้ำของการวัด ปลายวัดรูปตัววีควรได้รับการตรวจสอบในสภาพแวดล้อมที่ควบคุมได้ ซึ่งมีแสงสว่างสม่ำเสมอ อุณหภูมิคงที่ และการสั่นสะเทือนน้อยที่สุด ผู้ตรวจสอบควรปฏิบัติตามลำดับขั้นตอนมาตรฐานสำหรับแต่ละหน่วย โดยวัดจากจุดอ้างอิงที่สอดคล้องกันเพื่อลดความแปรปรวนที่เกิดขึ้นเองจากการใช้วิธีการวัด ทั้งนี้ การบันทึกวิธีการวัด อุปกรณ์ที่ใช้ สภาพแวดล้อมขณะทำการวัด และชื่อผู้ตรวจสอบ จะช่วยสร้างระบบการติดตามย้อนกลับ ซึ่งสนับสนุนโครงการปรับปรุงอย่างต่อเนื่อง
การวัดมิติและการประเมินด้วยสายตา
แคลิเปอร์ดิจิทัลให้ข้อมูลเชิงมิติที่แม่นยำสำหรับประเมินความสม่ำเสมอของรูปร่างปลายแบบตัววี (W-shaped tips) ระหว่างการตรวจสอบคุณภาพ ควรวัดค่าต่าง ๆ ได้แก่ ความยาวโดยรวม ความกว้างสูงสุด ความลึกของร่องตรงกลาง และความหนาของผนังที่จุดต่าง ๆ หลายจุดตามความยาวของผลิตภัณฑ์ การบันทึกค่าเหล่านี้สำหรับแต่ละตัวอย่างจะสร้างชุดข้อมูลที่แสดงรูปแบบของความแปรปรวน เครื่องมือ เช่น ซอฟต์แวร์วิเคราะห์เชิงสถิติ สามารถประมวลผลข้อมูลนี้เพื่อสร้างแผนภูมิควบคุม (control charts) ซึ่งช่วยระบุว่าชุดผลิตภัณฑ์นั้นมีความแปรปรวนตามปกติ หรือแสดงสัญญาณของภาวะที่อยู่นอกขอบเขตการควบคุม
การตรวจสอบด้วยสายตาเสริมการวัดเชิงมิติ โดยช่วยระบุข้อบกพร่องบนพื้นผิว ความไม่สม่ำเสมอของสี การปนเปื้อนของวัสดุ หรือข้อบกพร่องจากการผลิต ซึ่งข้อมูลเชิงมิติเพียงอย่างเดียวไม่สามารถตรวจจับได้ การใช้แสงที่เหมาะสมและมุมมองที่คงที่ช่วยให้ผู้ตรวจสอบประเมินความสม่ำเสมอของรูปร่างได้อย่างเป็นกลางยิ่งขึ้น การเปรียบเทียบตัวอย่างแบบเคียงข้างกันกับมาตรฐานอ้างอิงหรือล็อตที่ผ่านการอนุมัติมาก่อนหน้านี้ จะให้ข้อเสนอแนะเชิงภาพทันทีว่าชุดตัวอย่างปลอกกรองแบบกำหนดเองชุดปัจจุบันสอดคล้องกับระดับคุณภาพที่คาดหวังหรือไม่ การบันทึกภาพถ่ายเป็นหลักฐานสำหรับการฝึกอบรม การแก้ไขข้อพิพาท และการวิเคราะห์เพื่อปรับปรุงกระบวนการ
การนำระบบการตรวจสอบคุณภาพอย่างเป็นระบบมาใช้งาน
การจัดตั้งระบบเอกสารและการติดตามย้อนกลับ
โปรแกรมการตรวจสอบคุณภาพที่มีประสิทธิภาพต้องอาศัยการจัดทำเอกสารอย่างเป็นระบบ ซึ่งสร้างความรับผิดชอบและช่วยให้สามารถวิเคราะห์หาสาเหตุหลักได้เมื่อเกิดปัญหา สำหรับการทดสอบตัวอย่างปลายกรองแบบกำหนดเองในแต่ละชุดจัดส่ง ให้จัดทำแบบฟอร์มมาตรฐานหรือระบบดิจิทัลที่บันทึกชื่อผู้ตรวจสอบ วันที่ เวลา สภาพแวดล้อม และผลการวัดเฉพาะเจาะจง หน่วยแต่ละชิ้นที่ถูกตรวจสอบต้องมีรหัสประจำตัวที่ไม่ซ้ำกัน เพื่อเชื่อมโยงกลับไปยังล็อตต้นฉบับและวันที่ผลิต ความสามารถในการติดตามนี้จะช่วยให้คุณสอบสวนได้ว่าปัญหาด้านคุณภาพมีความสัมพันธ์กับวันที่ผลิต เวลาของกะงาน หรือเลขที่ล็อตของวัสดุหรือไม่
การวิเคราะห์แนวโน้มจากข้อมูลการตรวจสอบในอดีตเปิดเผยรูปแบบที่ช่วยกำหนดแนวทางการตัดสินใจเกี่ยวกับปลายแบบตัว W และมาตรฐานความสม่ำเสมอของรูปร่าง เมื่อท่านวิเคราะห์ผลลัพธ์จากการสุ่มตัวอย่างหลายรอบ ท่านจะสามารถระบุได้ว่าคุณภาพกำลังดีขึ้น แย่ลง หรือคงที่ การดำเนินการตามข้อมูลนี้สนับสนุนการอภิปรายประสิทธิภาพของผู้จัดจำหน่าย และช่วยจัดลำดับความสำคัญของการปรับปรุงกระบวนการที่ส่งผลต่อความสม่ำเสมอของรูปร่างมากที่สุด
แนวทางการตัดสินใจและมาตรการแก้ไข
เกณฑ์การตัดสินใจที่ชัดเจนช่วยนำทางผู้ตรวจสอบให้ตัดสินอย่างสอดคล้องกันเมื่อตัวอย่างไม่สอดคล้องกับข้อกำหนดอย่างสมบูรณ์แบบ ให้จัดหมวดหมู่ชิ้นส่วนออกเป็นสามกลุ่ม ได้แก่ ชิ้นส่วนที่ยอมรับได้ ชิ้นส่วนที่ต้องปรับปรุงเล็กน้อย และชิ้นส่วนที่ต้องปฏิเสธและเปลี่ยนใหม่ทั้งหมด โครงสร้างนี้ป้องกันการตัดสินใจแบบไม่มีหลักเกณฑ์ และรับรองความเป็นธรรมต่อผู้จัดจำหน่ายโดยยังคงรักษามาตรฐานคุณภาพของท่านไว้ เมื่อการตรวจสอบคุณภาพพบข้อบกพร่องที่เกิดซ้ำกันในหน่วยตัวอย่างหลายหน่วย หลักฐานที่บันทึกไว้จะสนับสนุนคำร้องขอให้ดำเนินมาตรการแก้ไข
ขั้นตอนการสื่อสารกับผู้จัดจำหน่ายควรระบุวิธีที่คุณรายงานผลการตรวจสอบคุณภาพ และระบุการดำเนินการแก้ไขที่คุณต้องการอย่างชัดเจน ข้อเสนอแนะแบบเปิดเผยเกี่ยวกับปัญหาความสม่ำเสมอของรูปร่าง ซึ่งมีข้อมูลเชิงมิติเฉพาะเจาะจงและหลักฐานภาพประกอบ จะช่วยให้ผู้จัดจำหน่ายเข้าใจความคาดหวังของคุณ และสามารถดำเนินการปรับปรุงที่ตรงจุดได้ การสื่อสารอย่างสม่ำเสมอเกี่ยวกับผลการทดสอบตัวอย่าง และการยอมรับการปรับปรุงด้านคุณภาพ จะเสริมสร้างความสัมพันธ์ทางธุรกิจ พร้อมรักษาความรับผิดชอบต่อการพัฒนาอย่างต่อเนื่อง
คำถามที่พบบ่อย
ขนาดตัวอย่างที่เหมาะสมสำหรับการประเมินชุดปลายไส้กรองแบบกำหนดเองคือเท่าใด
ขนาดตัวอย่างขึ้นอยู่กับขนาดของล็อตและระดับคุณภาพที่ท่านยอมรับได้ สำหรับล็อตขนาดเล็กที่มีจำนวนไม่เกิน ๕,๐๐๐ หน่วย การประเมินตัวอย่าง ๕๐ ถึง ๑๒๕ หน่วยมักจะให้ความมั่นใจเชิงสถิติในการประเมินความสม่ำเสมอของรูปร่างของท่าน ล็อตที่มีขนาดใหญ่ขึ้นอาจต้องใช้ตัวอย่างที่มีขนาดใหญ่ขึ้นตามสัดส่วน โปรดปรึกษาข้อกำหนดการสุ่มตัวอย่าง ANSI/ASQ Z1.4 หรือประสานงานกับทีมควบคุมคุณภาพของท่านเพื่อกำหนดขนาดตัวอย่างที่เหมาะสมสำหรับความต้องการเฉพาะและระดับความเสี่ยงที่ท่านยอมรับได้
ฉันจะรับประกันความสม่ำเสมอในการวัดปลายแบบตัว W ในการตรวจสอบหลายครั้งได้อย่างไร
จัดทำขั้นตอนการวัดอย่างละเอียด ซึ่งระบุจุดอ้างอิงที่ใช้ วิธีการจัดวางตัวอย่าง และเครื่องมือที่ใช้ ฝึกอบรมผู้ตรวจสอบทั้งหมดตามมาตรฐานเดียวกัน และให้พวกเขาฝึกปฏิบัติกับตัวอย่างอ้างอิงจนกว่าค่าที่วัดได้จะสอดคล้องกับค่าที่ผู้เชี่ยวชาญวัดได้อย่างสม่ำเสมอ ตรวจสอบเทคนิคของผู้ตรวจสอบเป็นระยะ และปรับเทียบเครื่องมือวัดใหม่เพื่อรักษาความแม่นยำ การใช้เครื่องมือวัดแบบดิจิทัลที่ตั้งค่าคงที่ช่วยลดความแปรปรวนเมื่อเทียบกับวิธีการวัดด้วยมือ จึงสนับสนุนการประเมินความสม่ำเสมอของรูปร่างได้เชื่อถือได้มากยิ่งขึ้น
ฉันควรทำอย่างไรหากการตรวจสอบคุณภาพของฉันพบปัญหาความสม่ำเสมอของรูปร่างอย่างแพร่หลายในล็อตที่ได้รับ
บันทึกผลการตรวจสอบของท่านด้วยข้อมูลเชิงมิติที่เฉพาะเจาะจง ภาพถ่าย และการเปรียบเทียบกับข้อกำหนดของผู้จัดจำหน่าย ก่อนติดต่อสื่อสารกับผู้จัดจำหน่าย ขอข้อมูลโดยละเอียดเกี่ยวกับสาเหตุที่ทำให้เกิดปัญหาคุณภาพ และมาตรการแก้ไขที่ผู้จัดจำหน่ายวางแผนจะดำเนินการ ทั้งนี้ ขึ้นอยู่กับระดับความรุนแรงของปัญหาและความต้องการทางธุรกิจของท่าน ตัวเลือกที่เป็นไปได้ ได้แก่ การปฏิเสธชุดสินค้าทั้งหมด การยอมรับสินค้าในราคาลดลงสำหรับการใช้งานแบบรอง หรือการเรียกร้องให้มีการตรวจสอบและคัดแยกสินค้าร้อยละหนึ่งร้อยก่อนยอมรับสินค้า การสื่อสารที่ชัดเจนพร้อมหลักฐานที่มีการบันทึกไว้อย่างเป็นทางการ จะสนับสนุนการพูดคุยเพื่อแก้ไขปัญหาอย่างมีประสิทธิผล
 EN