 EN

EN
2026/08/24
ローリングアクセサリーの品質を確保するには、検査と確認を体系的に行う必要があります。お客様が カスタムフィルターチップのサンプルパック 注文される際、W字型チップの形状一貫性をどのように検査するかを理解することは、製品基準および顧客満足度を維持するために不可欠です。このプロセスにより、ブランドの評判が守られ、市場が求める寸法および外観上の要件をすべてのロットが満たすことが保証されます。
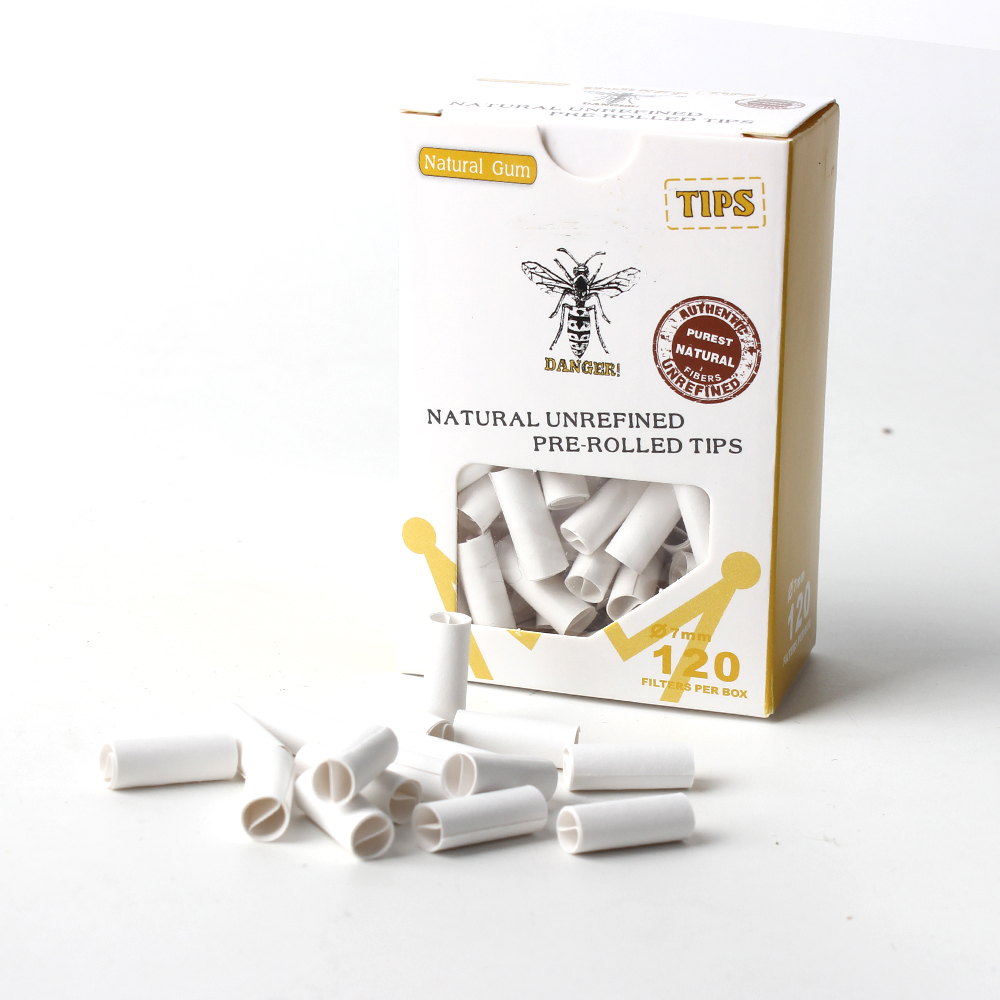
W字型の先端は、ローリング用途において特有の利点を提供する専門的な設計を表しています。その角ばった形状は、高精度な製造と厳格な品質検査手順を必要とします。これらの部品のサンプル試験を実施する際には、検査担当者は、形状の一貫性を評価するための幾何学的基準と実用的な許容差の両方を理解しておく必要があります。本ガイドでは、信頼できるサプライヤーと品質が不安定な製造業者を明確に区別するための、重要な検査手順、測定手法、および判断基準について解説します。
W字型の先端は、従来の円錐形や円筒形とは根本的に異なる、特徴的な角張った形状をしています。W字型先端の形状の一貫性は、ローリング作業中の性能に直接影響します。二つの角度からなる幾何学的構造により、特定の接触点が形成され、これが燃焼速度、吸引抵抗、およびユーザー全体の使用感に影響を与えます。こうした幾何学的要件を理解することで、検査員は許容範囲内の変動と、不合格または再加工が必要な製造欠陥とを正しく識別できるようになります。
製造工程では、複数の寸法に対して同時に厳密な公差を維持する必要があります。基部の幅、中央の突起部の高さ、左右の翼部間の角度の一貫性、壁厚の均一性——これらすべてが最終的な形状の一貫性に影響します。カスタムフィルターチップのサンプルパックをお受け取りになった際には、これらの項目が検査チェックリストの基本となります。いずれかの寸法にずれが生じた場合、サプライチェーン全体に波及する可能性のある品質問題の兆候であると考えられます。
品質検査を開始する前に明確な受入基準を定めておくことで、主観的な判断を避け、複数回にわたる検査において一貫した評価が可能になります。サプライヤーは通常、W字型の先端部品について、最大および最小の寸法を記載した仕様書を提供します。これらの仕様では、最も幅の広い部分の幅、中央のくぼみの深さ、外側の縁と内側のくぼみとの高さの差、および全体の長さについて定める必要があります。形状の一貫性を監視するには、試験手順に従って、すべての試料について上記の測定値を記録することが求められます。
統計的工程管理(SPC)の手法を用いることで、変動が自然な製造公差の範囲内にあるのか、それとも体系的な問題を示唆しているのかを特定できます。カスタムフィルターチップのサンプルパックに対して検査を行う際、測定値をサプライヤー仕様および過去の実績データと比較することで、傾向を明らかにできます。測定値が一方向に継続的にずれる場合は、機器のキャリブレーションに問題がある可能性を示し、一方で不規則なばらつきが見られる場合は、材料や工程そのものに何らかの不均一性が存在する可能性を示します。
品質検査の手順書には、試験開始前にサンプル数、サンプリング方法、および測定手法を明記する必要があります。カスタムフィルターチップのサンプルパック評価については、米国材料試験協会(ASTM)が、規模の異なるロットに対する適切なサンプルサイズについてガイドラインを提供しています。統計的に妥当なサンプルとは、ロット全体の適合性について十分な信頼性を得られるだけの個別単位数を測定することを意味します。無作為抽出により偏りを防ぎ、評価結果が選別された特定の事例ではなく、実際の生産ロット全体を正確に反映するようにします。
測定の正確性および再現性を確保するための準備手順です。W字型の先端部は、照明条件が一定で、温度が安定し、振動が極力抑えられた制御された環境下で点検する必要があります。検査担当者は、各製品に対して標準化された手順に従い、常に同一の基準点から測定を行うことで、測定方法そのものに起因するばらつきを低減します。測定方法、使用機器、環境条件、および検査担当者の氏名を記録することで、トレーサビリティが確保され、継続的改善活動を支援します。
デジタルノギスを用いて、品質検査時にW字型先端部の形状の一貫性を評価するための高精度な寸法データを取得します。測定項目には、全長、最大幅、中央の谷部の深さ、および製品の長さ方向における複数箇所での壁厚が含まれます。各サンプルについてこれらの値を記録することで、ばらつきの傾向を明らかにするデータセットが構築されます。統計解析ソフトウェアなどのツールを活用してこのデータを処理し、管理図を作成すれば、当該ロットが通常のばらつき範囲内にあるか、あるいは異常(管理外)状態を示しているかを明確に把握できます。
外観検査は、寸法測定を補完する手法であり、表面の欠陥、色ムラ、異物混入、製造上の不具合など、寸法データだけでは検出できない問題を特定します。適切な照明と一定の視認角度を確保することで、検査員が形状の一貫性をより客観的に評価できます。また、サンプルを基準となる規格品や過去に承認済みのロットと並べて比較することで、現在のカスタムフィルターチップ試験用パックが期待される品質水準を満たしているかどうかを即座に視覚的に確認できます。写真による記録は、教育・紛争対応・工程改善分析のための証拠資料としても活用されます。
効果的な品質検査プログラムを実施するには、責任の所在を明確にし、問題発生時に原因の根本的な分析を可能にする体系的な記録が必要です。カスタムフィルターチップのサンプルパック出荷品に対するサンプル試験については、検査担当者名、日付、時刻、環境条件、および具体的な測定結果を記録するための標準化された用紙またはデジタルシステムを導入してください。検査対象となる各ユニットには、元のロット番号および製造日と関連付けられる固有の識別子を付与します。このトレーサビリティにより、品質問題が特定の製造日、作業シフト、あるいは原材料のロット番号と相関しているかどうかを調査できます。
過去の検査データに基づくトレンド分析により、W字型先端部の形状や形状の一貫性に関する基準を策定するうえで有用な傾向が明らかになります。複数回のサンプリング結果を横断的に分析することで、品質が向上しているか、劣化しているか、あるいは安定しているかを把握できます。こうしたデータ駆動型のアプローチは、サプライヤーのパフォーマンス評価における議論を支えるとともに、形状の一貫性に最も大きな影響を与える工程改善の優先順位付けにも貢献します。
明確な判断基準を設けることで、検査員は仕様に完全に適合しないサンプルに対しても一貫した判断を行えるようになります。許容可能な部品、軽微な修正を要する部品、および全数交換が必要な不適合部品の3つのカテゴリーを定義します。この枠組みにより、恣意的な判断を防ぎ、品質基準を維持しつつサプライヤーへの公平性も確保します。また、品質検査において複数のサンプル単位で同様の欠陥が継続して確認された場合、文書化された証拠に基づき是正措置を要請することができます。
サプライヤーとのコミュニケーション手順では、品質検査の結果をどのように報告するか、およびどのような是正措置を求めるかを明記する必要があります。形状の一貫性に関する課題について、具体的な寸法データや画像による視覚的証拠を添えて透明性の高いフィードバックを行うことで、サプライヤーは当社の期待を正確に理解し、的確な改善策を講じやすくなります。また、試験サンプルの検査結果について定期的に情報共有を行い、品質向上の取り組みを適切に評価・認知することで、信頼関係を強化しつつ、継続的な品質改善に向けた責任体制を維持できます。
サンプルサイズはロットサイズおよびお客様が許容する品質水準によって異なります。5,000個未満の小ロットの場合、通常50~125個を検査することで、形状の一貫性に関する評価に対して統計的に信頼できる結果が得られます。大ロットでは、それに応じてより大きなサンプルサイズが必要になる場合があります。適切なサンプルサイズについては、ANSI/ASQ Z1.4 抽出検査基準をご参照いただくか、品質保証担当チームと相談して、ご要件およびリスク許容度に応じた最適なサイズを決定してください。
基準点の選定方法、試料の配置方法、使用する計測器具を明確に定めた詳細な計測手順を作成します。すべての検査員を同一の基準で教育し、専門家の計測値と一致するまで標準試料を用いた訓練を行います。検査員の計測技術は定期的に監査し、計測機器も再校正して精度を維持します。また、設定が統一されたデジタル計測ツールを活用することで、手動計測に比べてばらつきを低減し、より信頼性の高い形状一貫性評価を実現できます。
問題の報告に先立ち、具体的な寸法データ、写真、およびサプライヤー仕様書との比較結果を記録してください。また、品質不具合の原因と今後実施される是正措置について、詳細な情報をサプライヤーに求めます。不具合の重大度および自社のビジネス要件に応じて、全ロットの拒否、二次用途向けの減価承認、または受入前の全数検査・選別を条件とした承認など、対応策を選択できます。明確なコミュニケーションと文書化された証拠は、建設的な問題解決のための対話を支えます。

