 EN

how-to-inspect-wshaped-filter-tips-for-shape-consistency, how-to-inspect-wshaped-filter-tips-for-shape-consistency, /news
EN
2026/08/24
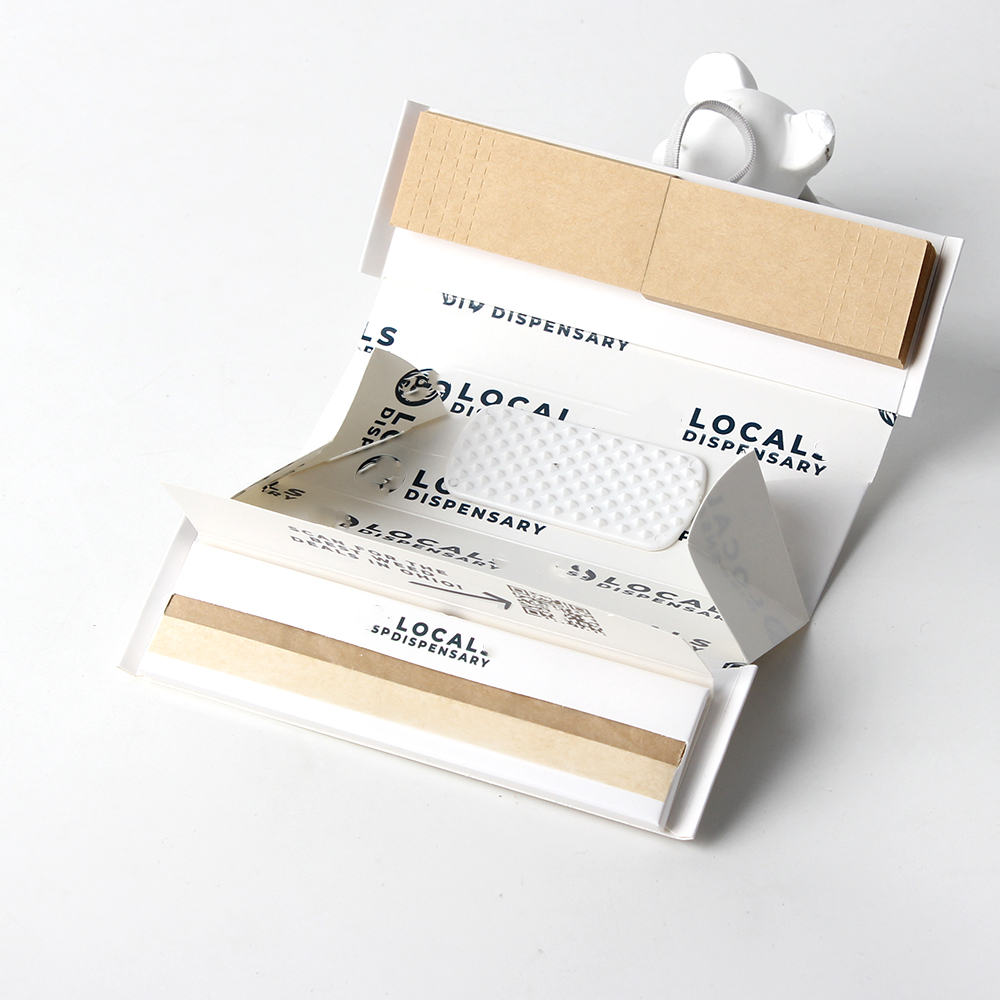
Kokybės užtikrinimas ritinėjimo papildiniuose reikalauja sistemingo patikrinimo ir patvirtinimo požiūrio. Dirbdami su individualių filtruojamųjų galiukų pavyzdžių rinkinys užsakymais, W formos galiukų formos vientisumo tikrinimo įgūdžiai tampa būtini produktų standartams ir klientų pasitenkinimui išlaikyti. Šis procesas apsaugo jūsų prekės ženklo reputaciją ir užtikrina, kad kiekvienas partijos kiekis atitiktų matmenines ir estetines reikalavimus, kurių jūsų rinka tikisi.
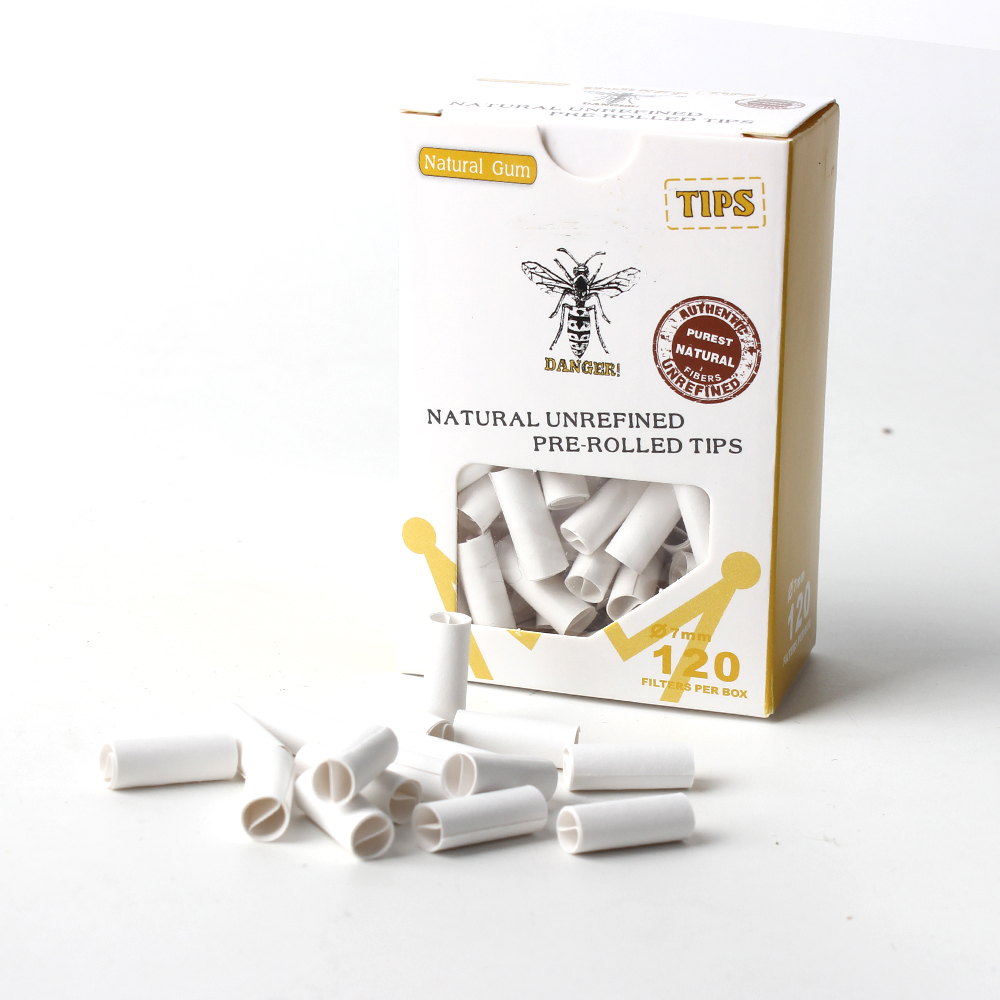
W formos galiukai yra specializuotas dizainas, kuris suteikia ypatingų privalumų ritinėjimo taikymuose. Jų kampuota geometrija reikalauja tikslaus gamybos proceso ir griežtų kokybės patikrinimo protokolų. Atliekant bandymus su šių detalių pavyzdžiais, inspektoriai turi suprasti tiek geometrines sąlygas, tiek praktines nuokrypių ribas, kurios apibrėžia leistiną formos vientisumą. Ši instrukcija pateikia pagrindinius patikrinimo etapus, matavimo metodus ir sprendimų priėmimo struktūras, kurios atskiria patikimus tiekėjus nuo netiksliai gaminančių gamintojų.
W formos galiukai turi išskirtinį kampuotą profilį, kuris esminiu būdu skiriasi nuo tradicinių kūginės arba cilindrinės formos dizainų. W formos galiukų formos vientisumas tiesiogiai veikia jų našumą ritinėjimo operacijų metu. Dvigubo kampo geometrija sukuria specifinius kontaktinius taškus, kurie įtakoja degimo greitį, traukos pasipriešinimą ir visą vartotojo patirtį. Šios geometrinės reikalavimų supratimas padeda inspektoriams atskleisti, kas laikoma priimtina variacija, o kas – gamybos defektais, reikalaujančiais atmesti arba perdirbti produktą.
Gamybos procesas turi užtikrinti tikslų matmenų laikymąsi keliuose matmenyse vienu metu. Plotis pagrindinėje dalyje, centrinio kalno aukštis, kampų nuoseklumas tarp abiejų sparnų ir sienelės storio vienodumas visi lemia bendrą formos nuoseklumą. Kai gaunate specialios paskirties filtrų galiukų mėginių rinkinį, šie parametrai sudaro jūsų patikros kontrolinio sąrašo pagrindą. Bet koks nuokrypis nuo šių matavimų rodo galimus kokybės trūkumus, kurie gali sukelti problemų visoje tiekimo grandinėje.
Aiškių priėmimo kriterijų nustatymas prieš pradedant kokybės patikrinimą neleidžia subjektyvaus sprendimų priėmimo ir užtikrina nuoseklumą keliuose patikrinimuose. Tiekejai paprastai pateikia technines specifikacijas, kuriose nurodyti W formos galiukų maksimalūs ir minimalūs matmenys. Šiose specifikacijose turėtų būti nurodytas plotis ties platesniuoju tašku, centrinės įdubos gylis, aukščio skirtumas tarp išorinių kraštų ir vidinės įdubos bei bendras ilgis. Formos nuoseklumo stebėjimui reikia dokumentuoti šiuos matavimus kiekvienam bandymo protokole numatytam pavyzdžiui.
Statistinio proceso valdymo metodai padeda nustatyti, ar svyravimai patenka į natūralius gamybos leidžiamuosius nuokrypius ar rodo sisteminės problemos požymius. Kai atliekate bandymus su pasirinktinės filtruojamosios galiukų pavyzdžių rinkinio pavyzdžiais ir palyginate savo matavimus su tiekėjo techninėmis specifikacijomis bei istoriniais duomenimis, išsiskleidžia tendencijos. Nuolatinis nuokrypis viena kryptimi rodo į įrangos kalibravimo problemas, o atsitiktiniai svyravimai – į galimus medžiagų ar proceso nestabilumus.
Kokybės tikrinimo protokolai turėtų nurodyti imties dydį, imties parinkimo metodiką ir matavimo metodą prieš pradedant bandymus. Vertinant individualių filtrų galiukų pavyzdžių rinkinius, Amerikos bandymų ir medžiagų bendruomenė (ASTM) pateikia rekomendacijas dėl tinkamo imties dydžio įvairaus dydžio partijoms. Statistiškai pagrįsta imtis paprastai reikalauja išmatuoti pakankamai atskirų vienetų, kad būtų užtikrintas pasitikėjimas visos partijos atitikimu reikalavimams. Atsitiktinė atranka pašalina šalinį poveikį ir užtikrina, kad įvertinimas tiksliai atspindėtų gamybos partiją, o ne pasirinktus pavyzdžius.
Paruošimo procedūros užtikrina matavimų tikslumą ir atkuriamumą. W formos galiukai turi būti tikrinami kontroliuojamoje aplinkoje su nuolatine apšvietimu, pastovia temperatūra ir minimaliu virpėjimu. Inspektoriai turėtų kiekvienam vienetui taikyti standartinę tikrinimo seką, matuodami nuo nuolatinių atramos taškų, kad būtų sumažinta paties matavimo metodikoje kylančios įvairovės įtaka. Matavimo metodo, naudotos įrangos, aplinkos sąlygų ir inspektoriaus tapatybės dokumentavimas užtikrina sekamumą, kuris palaiko nuolatinio tobulėjimo iniciatyvas.
Skaitmeniniai šventykliniai matavimo įrankiai suteikia tikslų matmenų duomenis W formos galiukų formos nuoseklumo vertinimui kokybės patikrinimo metu. Matavimai turėtų apimti bendrą ilgį, maksimalų plotį, centrinės slėnio gylybę ir sienelės storį keliuose taškuose palei gaminio ilgį. Šių verčių įrašymas kiekvienam pavyzdžiui sukuria duomenų rinkinį, kuris atskleidžia kitimo modelius. Tokios priemonės kaip statistinės analizės programinė įranga gali apdoroti šiuos duomenis ir sukurti valdymo diagramas, kurios parodo, ar partija rodo normalų kitimą arba signalizuoja nevaldomas sąlygas.
Vaizdinė apžiūra papildo matmenų matavimus, nustatant paviršiaus defektus, spalvų neatitikimus, medžiagos užterštumą ar gamybos trūkumus, kurių negali aptikti vien tik matmeniniai duomenys. Tinkama apšvietimo organizacija ir nuoseklūs žiūrėjimo kampai padeda inspektoriams objektyviau įvertinti formos vientisumą. Pavyzdžių lyginimas šalia vienas kito su etaloniniais standartais ar anksčiau patvirtintomis partijomis suteikia nedelsiant vaizdinę grįžtamąją ryšio informaciją apie tai, ar dabartinės specialios filtrų galiukų pavyzdžių rinkinys atitinka numatytus kokybės lygius. Nuotraukų dokumentavimas sukuria įrašą mokymui, ginčų sprendimui ir technologinio proceso tobulinimo analizei.
Veiksmingi kokybės tikrinimo programos reikalauja sistemingo dokumentavimo, kuris užtikrina atsakomybę ir leidžia nustatyti problemų šakninius priežastinius veiksnius, kai įvyksta nesklandumų. Tamsiems filtrių galiukų pavyzdžių rinkinių siuntų bandymams įdiegti standartizuotus dokumentus ar skaitmenines sistemas, kuriose fiksuojamas inspektoriaus vardas ir pavardė, data, laikas, aplinkos sąlygos bei konkrečių matavimų rezultatai. Kiekvienam patikrintam vienetui turi būti priskirtas unikalus identifikatorius, susiejantis jį su pradine partija ir gamybos data. Ši sekamosios kilmės galimybė leidžia ištirti, ar kokybės problemos susijusios su tam tikromis gamybos datomis, pamainomis ar medžiagų partijų numeriais.
Trendų analizė, paremta istoriniais patikrinimų duomenimis, atskleidžia modelius, kurie padeda priimti sprendimus dėl W formos galiukų ir formos vientisumo standartų. Kai analizuojami rezultatai iš kelių atrankos veiksmų, galima nustatyti, ar kokybė gerėja, blogėja ar lieka stabilioje būsenoje. Šis duomenimis paremtas požiūris palaiko tiekėjų našumo aptarimus ir padeda nustatyti prioritetines technologijos tobulinimo priemones, kurios suteikia didžiausią poveikį formos vientisumui.
Aiškūs sprendimų priėmimo kriterijai vadovauja inspektoriams prie nuoseklių vertinimų, kai pavyzdžiai ne visiškai atitinka specifikacijas. Nustatykite kategorijas priimtiniems gaminiams, gaminiams, reikalaujantiems nedidelių taisymų, ir atmestiems gaminiams, kuriems reikia visiško pakeitimo. Šis rėmas neleidžia savavališkų sprendimų priėmimo ir užtikrina teisingumą tiekėjams, tuo pačiu išlaikant jūsų kokybės standartus. Kai kokybės patikrinimas nustato nuolatinius defektus keliuose pavyzdžiuose, dokumentuoti įrodymai palaiko prašymus dėl taisomųjų veiksmų.
Tiekėjų bendravimo protokolai turėtų nurodyti, kaip pranešate apie kokybės patikrinimo rezultatus ir kokius taisomuosius veiksmus reikalaujate. Skaidrus atsiliepimas dėl formos nuoseklumo problemų, paremtas konkrečiais matmeniniais duomenimis ir vaizdinėmis dokumentacijomis, padeda tiekėjams suprasti jūsų lūkesčius ir imtis tikslinių gerinimo veiksmų. Reguliarus bendravimas apie bandymų su pavyzdžiais rezultatus ir pripažinimas kokybės gerinimų stiprina verslo santykius, tuo pat metu užtikrindami atsakomybę už nuolatinį tobulėjimą.
Imties dydis priklauso nuo partijos dydžio ir jūsų priimtino kokybės lygio. Mažesnėms partijoms (mažiau nei 5000 vienetų) įprasta įvertinti nuo 50 iki 125 vienetų, kad būtų pasiektas statistinis pasitikėjimas formos vientisumo įvertinimu. Didelėms partijoms gali reikėti proporcingai didesnių imčių. Susisiekite su ANSI/ASQ Z1.4 imčių standartais arba dirbkite su savo kokybės komanda, kad nustatytumėte tinkamą imties dydį pagal jūsų konkrečius reikalavimus ir rizikos toleranciją.
Įdiegti išsamią matavimo procedūrą, kurioje būtų nurodyti naudojami orientyriniai taškai, pavyzdžio padėtis ir naudojami įrankiai. Visus inspektorių apmokyti vienodais standartais ir leisti jiems treniruotis su orientyriniais pavyzdžiais, kol jų matavimai nuolat atitiks ekspertų matavimus. Periodiškai tikrinti inspektorių techniką ir perkalibruoti matavimo įrangą, kad būtų išlaikyta tikslumas. Skaitmeniniai matavimo įrankiai su nuolatiniais nustatymais sumažina kintamumą palyginti su rankinėmis metodikomis, todėl patikimesnės yra formos vientisumo vertinimo rezultatai.
Dokumentuokite savo išvadas su konkrečiais matmeniniais duomenimis, nuotraukomis ir palyginimu su tiekėjo techninėmis sąlygomis prieš susisiekdami su tiekėju. Paprašykite išsamios informacijos apie kokybės problemų priežastis ir korekcines priemones, kurias tiekėjas planuoja įgyvendinti. Priklausomai nuo problemų rimtumo laipsnio ir jūsų verslo poreikių, galimos parinktys yra: visos partijos atmestimas, jos priėmimas sumažinta kaina antrinėms aplikacijoms arba privaloma 100 procentų patikra ir rūšiavimas prieš priėmimą. Aiškus bendravimas ir dokumentais patvirtinti įrodymai skatina naudingas problemų sprendimo diskusijas.

