 EN

how-to-inspect-wshaped-filter-tips-for-shape-consistency, how-to-inspect-wshaped-filter-tips-for-shape-consistency, /news
EN
2026/08/24
Garantir a qualidade em acessórios para rolar exige uma abordagem sistemática de inspeção e verificação. Ao trabalhar com pacote de amostras de pontas de filtro personalizadas pedidos, compreender como inspecionar pontas em forma de W quanto à consistência da forma torna-se essencial para manter os padrões do produto e a satisfação do cliente. Esse processo protege a reputação da sua marca e assegura que cada lote atenda aos requisitos dimensionais e estéticos esperados pelo seu mercado.
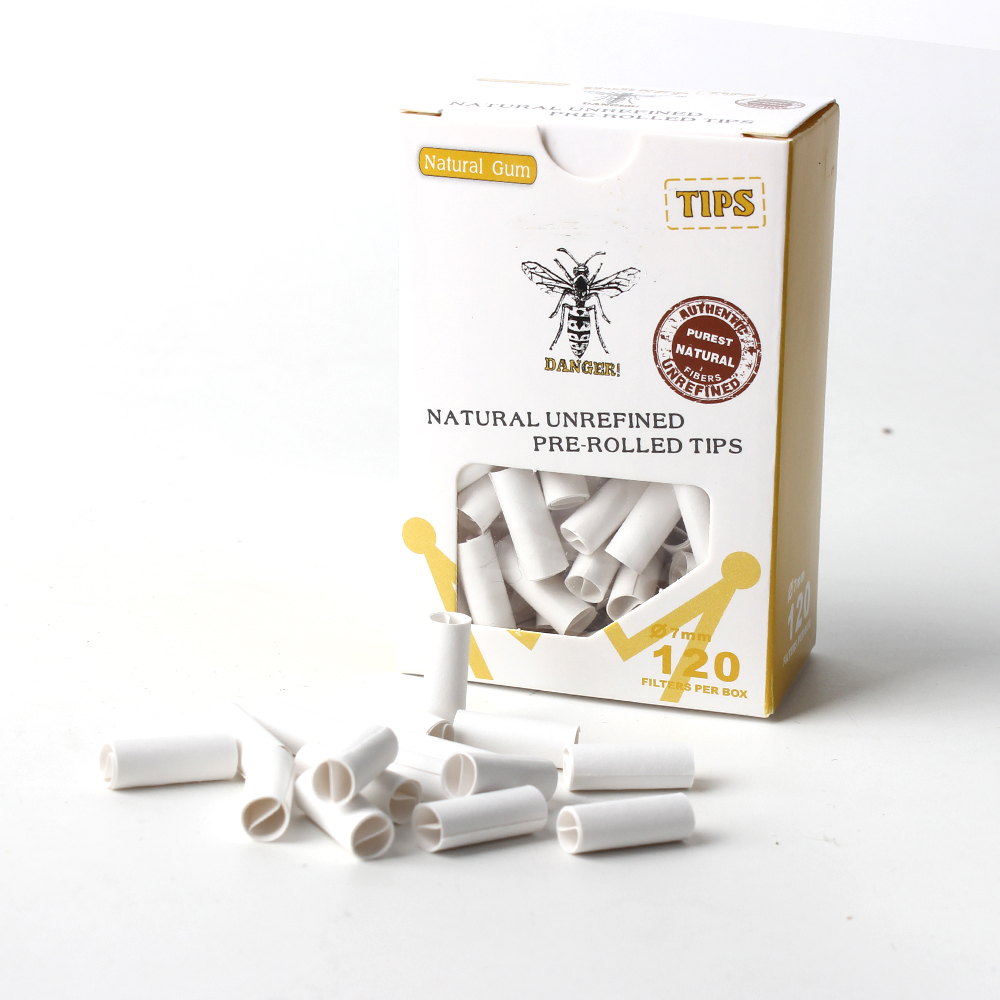
As pontas em forma de W representam um projeto especializado que oferece benefícios distintos em aplicações de laminação. Sua geometria angular exige fabricação precisa e protocolos rigorosos de inspeção de qualidade. Ao realizar testes com amostras desses componentes, os inspetores devem compreender tanto os critérios geométricos quanto as tolerâncias práticas que definem a consistência aceitável da forma. Este guia aborda as etapas críticas de inspeção, as técnicas de medição e os quadros decisórios que distinguem fornecedores confiáveis de produtores inconsistentes.
As pontas em forma de W apresentam um perfil angular distinto que difere fundamentalmente dos designs tradicionais cónicos ou cilíndricos. A consistência da forma das pontas em forma de W impacta diretamente o seu desempenho durante operações de rolamento. A geometria de ângulo duplo cria pontos de contacto específicos que influenciam a taxa de queima, a resistência à sucção e a experiência geral do utilizador. Compreender estas exigências geométricas ajuda os inspetores a reconhecer o que constitui uma variação aceitável e o que representa defeitos de fabrico que exigem rejeição ou retrabalho.
O processo de fabricação deve manter tolerâncias rigorosas em múltiplas dimensões simultaneamente. As medições de largura na base, a altura dos picos centrais, a consistência do ângulo entre as duas asas e a uniformidade da espessura das paredes contribuem todas para a consistência geral da forma. Quando você receber um pacote amostral de pontas de filtro personalizadas, esses parâmetros constituem a base da sua lista de verificação de inspeção. Qualquer desvio nessas medições indica potenciais problemas de qualidade que poderiam se propagar ao longo da sua cadeia de suprimentos.
Estabelecer critérios de aceitação claros antes de iniciar a inspeção de qualidade evita tomadas de decisão subjetivas e garante consistência em múltiplos eventos de inspeção. Normalmente, os fornecedores fornecem folhas de especificações que detalham as dimensões máximas e mínimas para pontas em forma de W. Essas especificações devem abordar a largura no ponto mais largo, a profundidade do vale central, a diferença de altura entre as bordas externas e o vale interno, bem como o comprimento total. O monitoramento da consistência da forma exige o registro dessas medições para cada amostra dentro do seu protocolo de testes.
As metodologias de controle estatístico de processos ajudam a identificar se a variação está dentro das tolerâncias naturais de fabricação ou indica problemas sistêmicos. Ao realizar testes em amostras de um pacote de pontas de filtro personalizadas, comparar suas medições com as especificações do fornecedor e com dados históricos revela tendências. Um desvio consistente em uma direção sugere problemas de calibração do equipamento, enquanto uma variação aleatória indica possíveis inconsistências nos materiais ou no processo.
Os protocolos de inspeção de qualidade devem especificar o tamanho da amostra, a metodologia de amostragem e a abordagem de medição antes do início dos testes. Para a avaliação de pacotes de amostras de pontas de filtro personalizadas, a American Society for Testing and Materials fornece orientações sobre o dimensionamento adequado das amostras para lotes de diversas escalas. Uma amostra estatisticamente válida normalmente exige a medição de um número suficiente de unidades individuais para garantir confiança na conformidade geral do lote. A seleção aleatória evita viés e assegura que sua avaliação reflita verdadeiramente o lote de produção, em vez de exemplos previamente selecionados.
Os procedimentos de preparação asseguram a precisão e a reprodutibilidade das medições. As pontas em forma de W devem ser inspecionadas num ambiente controlado, com iluminação constante, temperatura estável e vibração mínima. Os inspetores devem seguir uma sequência padronizada para cada unidade, efetuando as medições a partir de pontos de referência consistentes, de modo a reduzir a variabilidade introduzida pela própria técnica de medição. Documentar o método de medição, os equipamentos utilizados, as condições ambientais e a identidade do inspetor garante a rastreabilidade necessária para apoiar iniciativas de melhoria contínua.
Paquímetros digitais fornecem dados dimensionais precisos para a avaliação da consistência da forma das pontas em formato de W durante a inspeção de qualidade. As medições devem incluir o comprimento total, a largura máxima, a profundidade do vale central e a espessura da parede em vários pontos ao longo do comprimento do produto. O registro desses valores para cada amostra gera um conjunto de dados que revela padrões de variação. Ferramentas como softwares de análise estatística podem processar esses dados para gerar gráficos de controle que indicam se o lote apresenta variação normal ou sinais de condições fora de controle.
A inspeção visual complementa a medição dimensional ao identificar defeitos na superfície, inconsistências de cor, contaminação do material ou falhas de fabricação que dados dimensionais isolados não conseguem detectar. Uma iluminação adequada e ângulos de observação consistentes ajudam os inspetores a avaliar a consistência da forma de maneira mais objetiva. A comparação lado a lado de amostras contra padrões de referência ou lotes previamente aprovados fornece feedback visual imediato sobre se o atual pacote de amostras de pontas de filtro personalizadas atende aos níveis esperados de qualidade. A documentação por meio de fotografias cria um registro para treinamento, resolução de disputas e análise de melhoria de processos.
Programas eficazes de inspeção de qualidade exigem documentação sistemática que crie responsabilidade e permita a análise da causa-raiz quando ocorrem problemas. Para testes de amostras de embalagens de pontas de filtro personalizadas, estabeleça formulários padronizados ou sistemas digitais que registrem o nome do inspetor, a data, a hora, as condições ambientais e os resultados específicos das medições. Cada unidade inspecionada deve receber um identificador exclusivo que a vincule ao lote original e à data de produção. Essa rastreabilidade permite investigar se os problemas de qualidade estão correlacionados com datas específicas de fabricação, turnos ou números de lote de materiais.
A análise de tendências com base em dados históricos de inspeção revela padrões que orientam decisões sobre pontas em forma de W e padrões de consistência de forma. Ao analisar os resultados de múltiplos eventos de amostragem, é possível identificar se a qualidade está melhorando, piorando ou permanecendo estável. Essa abordagem baseada em dados apoia discussões sobre o desempenho dos fornecedores e ajuda a priorizar melhorias de processo que gerem o maior impacto na consistência da forma.
Critérios claros de decisão orientam os inspetores para julgamentos consistentes quando as amostras não atendem perfeitamente às especificações. Estabeleça categorias para peças aceitáveis, peças que exigem correção mínima e peças rejeitadas que exigem substituição total. Esse quadro evita tomadas de decisão arbitrárias e garante equidade aos fornecedores, ao mesmo tempo que mantém seus padrões de qualidade. Quando a inspeção de qualidade identifica defeitos consistentes em múltiplas unidades amostrais, evidências documentadas sustentam solicitações de ações corretivas.
Os protocolos de comunicação com fornecedores devem especificar como você relata as descobertas das inspeções de qualidade e quais ações corretivas exige. Um feedback transparente sobre problemas de consistência de forma, apoiado por dados dimensionais específicos e documentação visual, ajuda os fornecedores a compreender suas expectativas e a adotar medidas de melhoria direcionadas. A comunicação regular sobre os resultados dos testes de amostras e o reconhecimento de melhorias na qualidade fortalecem as relações comerciais, ao mesmo tempo que mantêm a responsabilidade pela melhoria contínua.
O tamanho da amostra depende do tamanho do lote e do seu nível aceitável de qualidade. Para lotes menores com menos de 5.000 unidades, a avaliação de 50 a 125 unidades normalmente fornece confiança estatística na sua avaliação da consistência da forma. Lotas maiores podem exigir amostras proporcionalmente maiores. Consulte as normas de amostragem ANSI/ASQ Z1.4 ou trabalhe com sua equipe de qualidade para determinar o tamanho adequado da amostra conforme seus requisitos específicos e tolerância ao risco.
Estabeleça procedimentos detalhados de medição que especifiquem quais pontos de referência utilizar, como posicionar a amostra e quais ferramentas empregar. Treine todos os inspetores com base nos mesmos padrões e faça com que pratiquem em amostras de referência até que suas medições estejam consistentemente alinhadas com as medições de especialistas. Realize auditorias periódicas da técnica dos inspetores e recalibre periodicamente os equipamentos de medição para manter a precisão. O uso de ferramentas digitais de medição com configurações consistentes reduz a variabilidade em comparação com métodos manuais, apoiando uma avaliação mais confiável da consistência de forma.
Documente suas descobertas com dados dimensionais específicos, fotografias e comparação com as especificações do fornecedor antes de comunicar-se com ele. Solicite informações detalhadas sobre a causa dos problemas de qualidade e quais ações corretivas ele planeja implementar. Dependendo da gravidade e das suas necessidades comerciais, as opções incluem rejeitar todo o lote, aceitá-lo por um preço reduzido para aplicações secundárias ou exigir inspeção e classificação de 100 % antes da aceitação. Comunicação clara e evidências documentadas apoiam conversas produtivas de resolução de problemas.

