 EN

how-to-inspect-wshaped-filter-tips-for-shape-consistency, how-to-inspect-wshaped-filter-tips-for-shape-consistency, /news
EN
2026/08/24
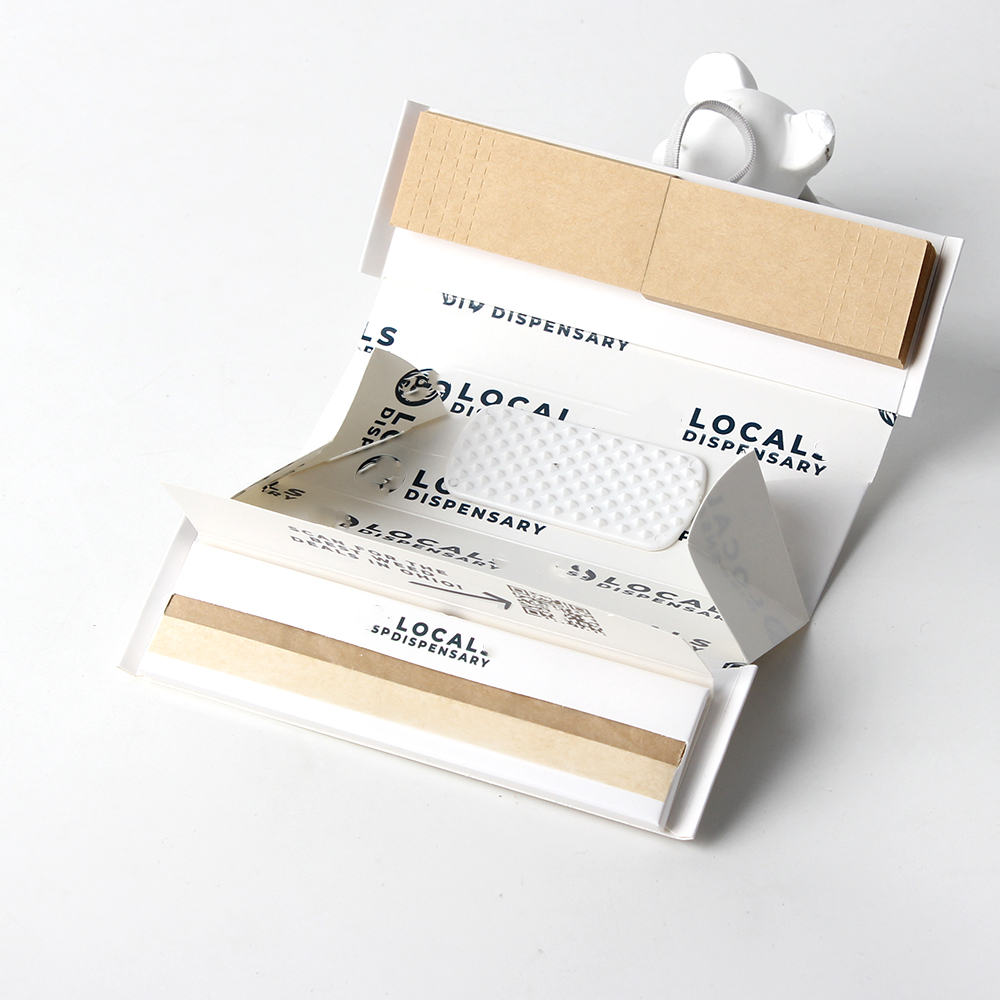
Garantir a calidade nos accesorios para enrollar require unha aproximación sistemática á inspección e verificación. Cando traballa con paquete de mostras de puntas de filtro personalizadas pedidos, comprender como inspeccionar as punteiras en forma de W para garantir a consistencia da forma é esencial para manter os estándares do produto e a satisfacción do cliente. Este proceso protexe a reputación da súa marca e asegura que cada lote cumpra os requisitos dimensionais e estéticos que o seu mercado espera.
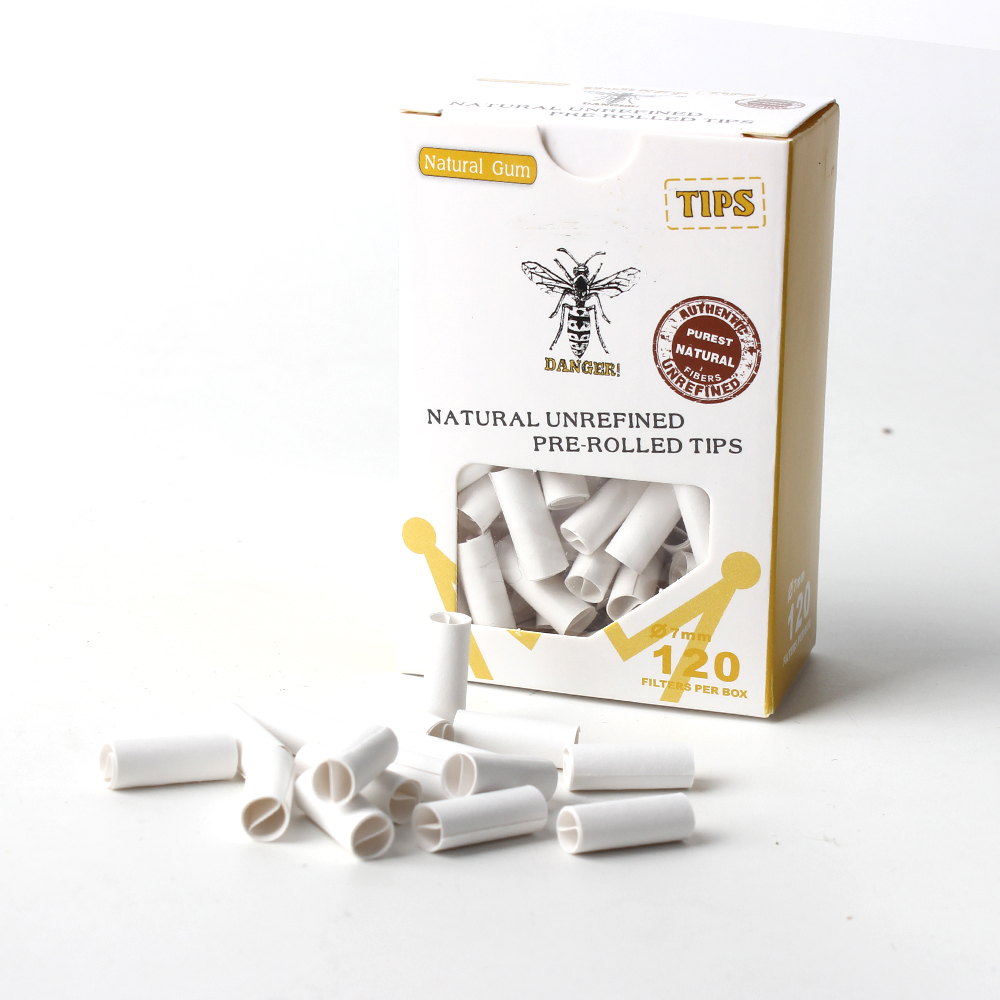
As puntas en forma de W representan un deseño especializado que ofrece beneficios distintivos nas aplicacións de laminación. A súa xeometría angular require unha fabricación precisa e protocolos rigorosos de inspección de calidade. Ao realizar probas de mostras nestes compoñentes, os inspectores deben comprender tanto os criterios xeométricos como as tolerancias prácticas que definen a consistencia aceptable da forma. Esta guía explica os pasos críticos de inspección, as técnicas de medición e os marcos de toma de decisión que diferencian aos fornecedores fiables dos produtores inconsistentes.
As puntas en forma de W presentan un perfil angular distintivo que difire fundamentalmente dos deseños cónicos ou cilíndricos tradicionais. A consistencia da forma das puntas en forma de W afecta directamente o seu rendemento durante as operacións de enrollado. A xeometría de dobre ángulo crea puntos de contacto específicos que inflúen na taxa de combustión, na resistencia ao tirar e na experiencia xeral do usuario. Comprender estas demandas xeométricas axuda aos inspectores a recoñecer qué variación é aceptable e qué representa defectos de fabricación que requiren rexeición ou retraballo.
O proceso de fabricación debe manter tolerancias estreitas en múltiples dimensións de maneira simultánea. As medicións da anchura na base, a altura das crestas centrais, a consistencia do ángulo entre as dúas ás e a uniformidade do grosor das paredes contribúen todos á consistencia xeral da forma. Cando reciba un paquete de mostras de puntas de filtro personalizadas, estes parámetros forman a base da súa lista de comprobación de inspección. Calquera desviación nestas medicións indica posibles problemas de calidade que poderían propagarse pola súa cadea de suministro.
Establecer criterios de aceptación claros antes de comezar a inspección de calidade evita a toma de decisións subxectivas e garante a coherencia en múltiples eventos de inspección. Os fornecedores normalmente proporcionan fichas técnicas que detallan as dimensións máximas e mínimas das puntas en forma de W. Estas especificacións deben abordar a anchura no punto máis ancho, a profundidade do val central, a diferenza de altura entre as bordos exteriores e o val interior, e a lonxitude total. O control da consistencia da forma require documentar estas medidas para cada mostra dentro do seu protocolo de probas.
As metodoloxías de control estatístico de procesos axudan a identificar se a variación cae dentro das tolerancias naturais de fabricación ou indica problemas sistémicos. Cando realizas probas de mostras nun paquete de mostras de puntas de filtro personalizadas, comparar as túas medicións coas especificacións do fornecedor e cos datos históricos revela tendencias. Un desvío consistente nunha dirección suxire problemas de calibración do equipo, mentres que unha variación aleatoria indica posibles inconsistencias no material ou no proceso.
Os protocolos de inspección de calidade deben especificar o tamaño da mostra, a metodoloxía de mostraxe e a aproximación de medición antes de comezar as probas. Para a avaliación do paquete de mostras de puntas de filtro personalizadas, a American Society for Testing and Materials ofrece orientación sobre o tamaño adecuado da mostra para lotes de distintas escalas. Unha mostra estatisticamente válida require normalmente medir un número suficiente de unidades individuais para ofrecer confianza na conformidade xeral do lote. A selección aleatoria evita sesgos e garante que a súa avaliación reflicta verdadeiramente o lote de produción, e non exemplos escollidos de forma selectiva.
Os procedementos de preparación garanticen a exactitude e a reproducibilidade das medicións. As puntas en forma de W deben inspeccionarse nun ambiente controlado con iluminación constante, temperatura estable e vibración mínima. Os inspectores deben seguir unha secuencia estandarizada para cada unidade, realizando as medicións desde puntos de referencia consistentes para reducir a variabilidade introducida pola propia técnica de medición. Documentar o método de medición, o equipo empregado, as condicións ambientais e a identidade do inspector crea trazabilidade que apoia as iniciativas de mellora continua.
Os calibradores dixitais fornecen datos dimensionais precisos para avaliar a consistencia da forma das puntas en forma de W durante a inspección de calidade. As medicións deben incluír a lonxitude total, a anchura máxima, a profundidade do val central e o grosor das paredes en múltiples puntos ao longo da lonxitude do produto. O rexistro destes valores para cada mostra crea un conxunto de datos que revela patróns de variación. Ferramentas como o software de análise estatística poden procesar estes datos para xerar gráficos de control que resaltan se o lote presenta variación normal ou sinala condicións fóra de control.
A inspección visual compleméntase coa medición dimensional ao identificar defectos na superficie, inconsistencias de cor, contaminación do material ou fallos na fabricación que os datos dimensionais por si sós non poden detectar. Unha iluminación adecuada e ángulos de visión consistentes axudan aos inspectores a avaliar de maneira máis obxectiva a consistencia da forma. Comparar mostras unha ao lado da outra con respecto a normas de referencia ou lotes previamente aprobados ofrece retroalimentación visual inmediata sobre se o paquete de mostras actual de puntas de filtro personalizadas cumpre os niveis de calidade esperados. A documentación mediante fotografía crea un rexistro para a formación, a resolución de disputas e a análise de mellora de procesos.
Os programas eficaces de inspección da calidade requiren unha documentación sistemática que cree responsabilidade e permita a análise da causa orixinal cando ocorren problemas. Para as probas de mostras das puntas de filtro personalizadas enviadas en paquetes de mostras, estabeleza formularios normalizados ou sistemas dixitais que rexistren o nome do inspector, a data, a hora, as condicións ambientais e os resultados específicos das medicións. Cada unidade inspeccionada debe recibir un identificador único que a vincule co lote orixinal e coa data de produción. Esta rastrexabilidade permite investigar se os problemas de calidade están relacionados con datas específicas de fabricación, turnos ou números de lote de materiais.
A análise de tendencias baseada nos datos históricos das inspeccións revela patróns que informan as decisións sobre as puntas en forma de W e os estándares de consistencia da forma. Ao analizar os resultados de múltiples eventos de mostraxe, pódese identificar se a calidade está mellorando, empeorando ou manténdose estable. Esta aproximación baseada en datos apoia as conversacións sobre o rendemento dos fornecedores e axuda a priorizar as melloras de proceso que teñan o máximo impacto na consistencia da forma.
Unha criterioloxía clara guía aos inspectores cara a xuízos consistentes cando as mostras non cumpran perfectamente as especificacións. Establécese categorías para pezas aceptables, pezas que requiren correccións menores e pezas rexeitadas que requiren substitución completa. Este marco evita a toma de decisións arbitrarias e garante a equidade cos fornecedores, mentres se manteñen os seus estándares de calidade. Cando unha inspección de calidade identifica defectos consistentes en múltiples unidades de mostra, a evidencia documentada apoia as solicitudes de acción correctiva.
Os protocolos de comunicación co fornecedor deben especificar como informar dos resultados das inspeccións de calidade e que accións correctivas se requiren. Unha retroalimentación transparente sobre problemas de consistencia na forma, apoiada por datos dimensionais específicos e documentación visual, axuda aos fornecedores a comprender as súas expectativas e a adoptar medidas de mellora dirixidas. A comunicación periódica sobre os resultados das probas de mostras e o recoñecemento das melloras na calidade fortalecen as relacións comerciais ao tempo que mantén a responsabilidade pola mellora continua.
O tamaño da mostra depende do tamaño do lote e do seu nivel aceptable de calidade. Para lotes máis pequenos de menos de 5.000 unidades, a avaliación de 50 a 125 unidades normalmente ofrece confianza estatística na súa avaliación da consistencia da forma. Os lotes máis grandes poden require mostras proporcionalmente máis grandes. Consulte os estándares de mostraxe ANSI/ASQ Z1.4 ou traballe co seu equipo de calidade para determinar o tamaño adecuado da mostra para os seus requisitos específicos e tolerancia ao risco.
Establecer procedementos de medición detallados que especifiquen que puntos de referencia empregar, como colocar a mostra e que ferramentas utilizar. Formar a todos os inspectores cos mesmos estándares e facer que practiquen con mostras de referencia ata que as súas medicións concordaren de forma consistente coas medicións de expertos. Auditar periodicamente a técnica dos inspectores e reaxustar os equipos de medición para manter a precisión. O uso de ferramentas de medición dixitais con configuracións consistentes reduce a variabilidade en comparación cos métodos manuais, apoiando unha avaliación máis fiable da consistencia da forma.
Documente os seus achados con datos dimensionais específicos, fotografías e comparación cos requisitos do fornecedor antes de comunicarse co fornecedor. Solicite información detallada sobre a causa dos problemas de calidade e as accións correctivas que planean implementar. Dependendo da gravidade e das súas necesidades comerciais, as opcións inclúen rexeitar todo o lote, aceptalo a un prezo reducido para aplicacións secundarias ou requirir unha inspección e clasificación ao 100 % antes da aceptación. Unha comunicación clara e probas documentadas apoian conversas produtivas para a resolución de problemas.

