 EN

how-to-inspect-wshaped-filter-tips-for-shape-consistency, how-to-inspect-wshaped-filter-tips-for-shape-consistency, /news
EN
2026/08/24
Забезпечення якості аксесуарів для скручування вимагає системного підходу до контролю та перевірки. Працюючи з індивідуального комплекту насадок для фільтрів замовленнями, розуміння того, як перевіряти наконечники W-подібної форми на узгодженість форми, є обов’язковим для підтримання стандартів продукту й задоволення клієнтів. Цей процес захищає репутацію вашого бренду й гарантує, що кожна партія відповідає розмірним і естетичним вимогам, які очікує ваш ринок.
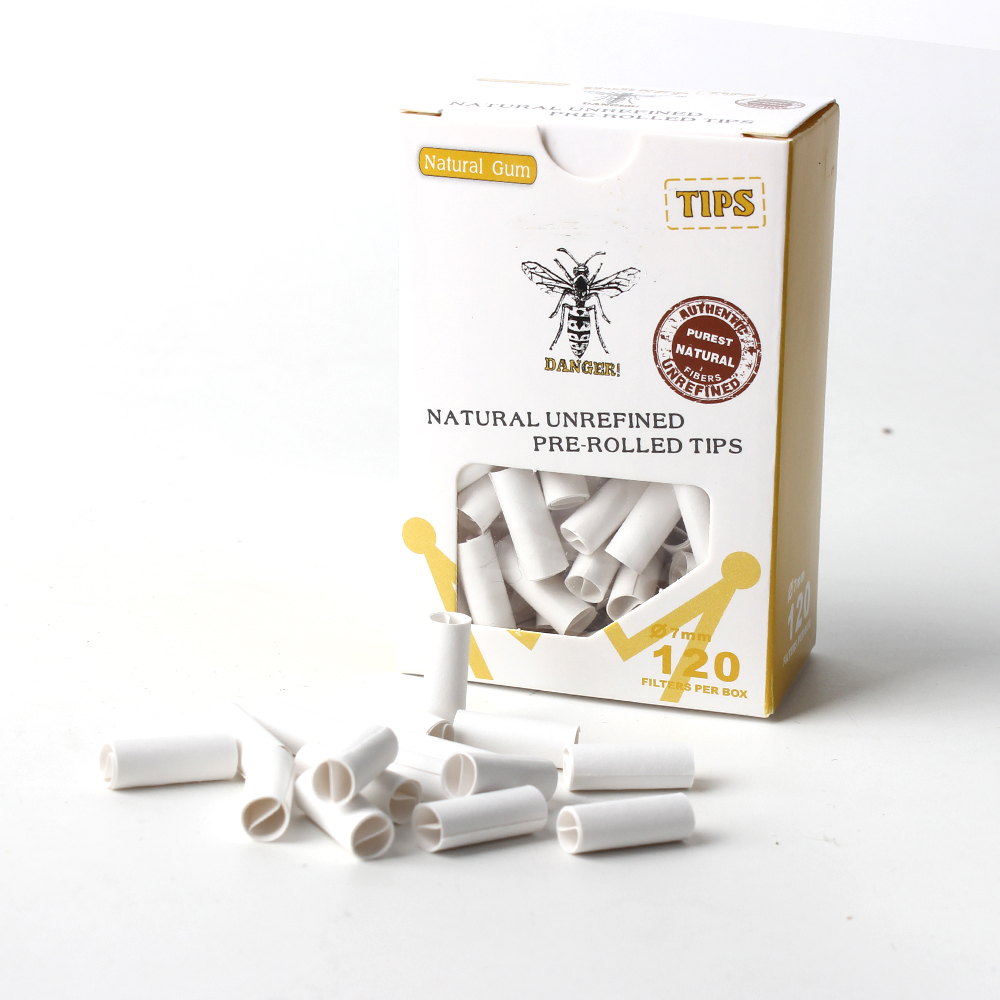
W-подібні наконечники — це спеціальна конструкція, яка забезпечує унікальні переваги в процесах кочення. Їх кутова геометрія вимагає точного виробництва та суворих протоколів контролю якості. Під час випробування зразків таких компонентів інспектори мають розуміти як геометричні вимоги, так і практичні допуски, що визначають прийнятну стабільність форми. У цьому посібнику детально описано ключові етапи інспекції, методи вимірювання та рамки прийняття рішень, які відрізняють надійних постачальників від недосконалих виробників.
Наконечники W-подібної форми мають виразний кутовий профіль, який принципово відрізняється від традиційних конічних або циліндричних конструкцій. Узгодженість форми наконечників W-подібної форми безпосередньо впливає на їхню продуктивність під час операцій скручування. Геометрія з двома кутами створює специфічні точки контакту, що впливають на швидкість згоряння, опір затягування та загальне враження користувача. Розуміння цих геометричних вимог допомагає інспекторам визначати, які відхилення є прийнятними, а які — вадами виробництва, що вимагають відхилення або доопрацювання.
У процесі виробництва необхідно підтримувати суворі допуски за кількома розмірами одночасно. Виміри ширини в основі, висоти центральних піків, узгодженості кутів між двома крилами та рівномірності товщини стінок впливають на загальну узгодженість форми. Коли ви отримуєте зразковий набір індивідуальних наконечників для фільтрів, саме ці параметри складають основу вашого контрольного переліку перевірок. Будь-яке відхилення в цих вимірах свідчить про потенційні проблеми з якістю, які можуть поширитися по вашому ланцюгу поставок.
Встановлення чітких критеріїв прийняття до початку інспекції якості запобігає суб’єктивним рішенням та забезпечує узгодженість під час кількох інспекцій. Зазвичай постачальники надають специфікаційні аркуші, у яких детально вказано максимальні й мінімальні розміри наконечників W-подібної форми. У цих специфікаціях мають бути визначені ширина в найширшій точці, глибина центральної заглибини, різниця висот між зовнішніми краями та внутрішньою заглибиною, а також загальна довжина. Для контролю узгодженості форми необхідно документувати ці вимірювання для кожного зразка в рамках вашого протоколу випробувань.
Методології статистичного контролю процесів допомагають визначити, чи варіація знаходиться в межах природних виробничих допусків, чи вказує на системні проблеми. Під час проведення випробувань з вибірки на зразковому наборі спеціальних наконечників для фільтрів порівняння ваших вимірювань із специфікаціями постачальника та історичними даними дозволяє виявити тенденції. Послідовне зміщення в одному напрямку свідчить про проблеми з калібруванням обладнання, тоді як випадкова варіація вказує на потенційну нестабільність матеріалу або технологічного процесу.
Протоколи контролю якості повинні визначати обсяг вибірки, методологію відбору та підхід до вимірювання до початку випробувань. Для оцінки комплектів зразків індивідуальних фільтрувальних насадок Американське товариство випробувань і матеріалів надає рекомендації щодо відповідного обсягу вибірки для партій різного масштабу. Статистично обґрунтована вибірка зазвичай вимагає вимірювання достатньої кількості окремих одиниць, щоб забезпечити впевненість у відповідності всієї партії. Випадковий відбір запобігає упередженості й забезпечує, що ваша оцінка справді відображає виробничу партію, а не добрані за суб’єктивними критеріями приклади.
Процедури підготовки забезпечують точність і відтворюваність вимірювань. W-подібні наконечники слід оглядати в контрольованому середовищі з постійним освітленням, стабільною температурою та мінімальними вібраціями. Інспектори мають дотримуватися стандартизованої послідовності для кожного виробу, виконуючи вимірювання від однакових опорних точок, щоб зменшити різноманіття, спричинене самою методикою вимірювання. Документування методу вимірювання, використаного обладнання, умов навколишнього середовища та особи інспектора забезпечує прослідковуваність, яка підтримує ініціативи безперервного покращення.
Цифрові штангенциркулі забезпечують точні розмірні дані для оцінки узгодженості форми W-подібних наконечників під час контролю якості. Вимірювання мають включати загальну довжину, максимальну ширину, глибину центральної западини та товщину стінок у кількох точках вздовж довжини виробу. Фіксація цих значень для кожного зразка формує набір даних, що виявляє закономірності варіації. Такі інструменти, як програмне забезпечення для статистичного аналізу, можуть обробляти ці дані для побудови контрольних карт, які показують, чи демонструє партія нормальне варіювання чи сигналізує про стан поза контролем.
Візуальний огляд доповнює вимірювання розмірів, виявляючи дефекти поверхні, неузгодженість кольору, забруднення матеріалу або виробничі недоліки, які самі по собі розмірні дані виявити не можуть. Правильне освітлення та сталі кути огляду допомагають інспекторам об’єктивніше оцінювати узгодженість форми. Порівняння зразків поруч із еталонними стандартами або раніше затвердженими партіями забезпечує негайний візуальний зворотний зв’язок щодо того, чи відповідає поточний зразковий комплект фільтрувальних насадок очікуваним рівням якості. Документування за допомогою фотографій створює запис для навчання, вирішення спорів та аналізу покращення процесів.
Ефективні програми контролю якості вимагають систематичної документації, що забезпечує підзвітність і дозволяє проводити аналіз кореневих причин у разі виникнення проблем. Для вибіркового тестування партій зразків фільтрувальних наконечників встановіть стандартизовані бланки або цифрові системи, які фіксують прізвище інспектора, дату, час, умови навколишнього середовища та конкретні результати вимірювань. Кожну перевірену одиницю слід позначити унікальним ідентифікатором, що пов’язує її з оригінальною партією та датою виробництва. Ця можливість відстеження дозволяє дослідити, чи пов’язані проблеми з якістю з певними датами виробництва, змінами або номерами партій сировини.
Аналіз тенденцій на основі історичних даних інспекцій виявляє закономірності, які впливають на рішення щодо наконечників W-подібної форми та стандартів узгодженості форми. Під час аналізу результатів кількох випадкових вибірок можна визначити, чи покращується, погіршується чи залишається незмінною якість. Такий підхід, заснований на даних, сприяє обговоренню ефективності постачальників і допомагає визначити пріоритетні процеси для вдосконалення, що забезпечує максимальний вплив на узгодженість форми.
Чіткі критерії прийняття рішень спрямовують інспекторів до узгоджених оцінок у випадках, коли зразки не повністю відповідають специфікаціям. Встановлюються категорії: придатні деталі, деталі, що потребують незначного виправлення, та браковані деталі, які підлягають повній заміні. Ця структура запобігає суб’єктивним рішенням і забезпечує справедливість щодо постачальників, зберігаючи при цьому ваші стандарти якості. Коли інспекція якості виявляє постійні дефекти в кількох одиницях зразків, задокументовані дані підтверджують вимоги щодо коригувальних дій.
Протоколи спілкування з постачальниками мають визначати, як ви повідомляєте про результати інспекції якості та які коригувальні дії вимагаєте. Прозора зворотна зв’язок щодо проблем із узгодженістю форми, підкріплена конкретними розмірними даними й візуальними матеріалами, допомагає постачальникам зрозуміти ваші очікування й вжити цільових заходів щодо покращення. Регулярне спілкування щодо результатів випробувань зразків та визнання досягнень у сфері якості зміцнює бізнес-відносини, одночасно забезпечуючи відповідальність за постійне вдосконалення.
Розмір зразка залежить від розміру партії та прийнятного для вас рівня якості. Для менших партій обсягом менше 5 000 одиниць оцінка 50–125 одиниць, як правило, забезпечує статистичну достовірність у вашій оцінці узгодженості форми. Для більших партій може знадобитися пропорційно більший розмір зразка. Зверніться до стандартів відбору проб ANSI/ASQ Z1.4 або співпрацюйте зі своєю командою з контролю якості, щоб визначити відповідний розмір зразка з урахуванням ваших конкретних вимог та допустимого рівня ризику.
Розробити детальні процедури вимірювання, у яких чітко вказано, які опорні точки використовувати, як розміщувати зразок та які інструменти застосовувати. Навчити всіх інспекторів за єдиними стандартами й надати їм можливість тренуватися на контрольних зразках доти, доки їхні вимірювання систематично не збіжатимуться з вимірюваннями експертів. Періодично перевіряти техніку інспекторів та повторно калібрувати вимірювальне обладнання задля забезпечення точності. Використання цифрових вимірювальних інструментів із постійними налаштуваннями зменшує різноманітність порівняно з ручними методами й сприяє більш надійній оцінці узгодженості форми.
Документуйте свої висновки за допомогою конкретних розмірних даних, фотографій та порівняння з технічними специфікаціями постачальника, перш ніж зв’язуватися з ним. Запитайте детальну інформацію про причини якісних проблем та коригувальні дії, які він планує впровадити. Залежно від ступеня серйозності ситуації та ваших бізнес-потреб, варіантами можуть бути: відмова від усієї партії, прийняття партії за зниженою ціною для вторинного використання або вимога до 100-відсоткового інспекційного контролю й сортування перед прийняттям. Чітке спілкування та документовані докази сприяють продуктивному вирішенню проблем.

