 EN

how-to-inspect-wshaped-filter-tips-for-shape-consistency, how-to-inspect-wshaped-filter-tips-for-shape-consistency, /news
EN
2026/08/24
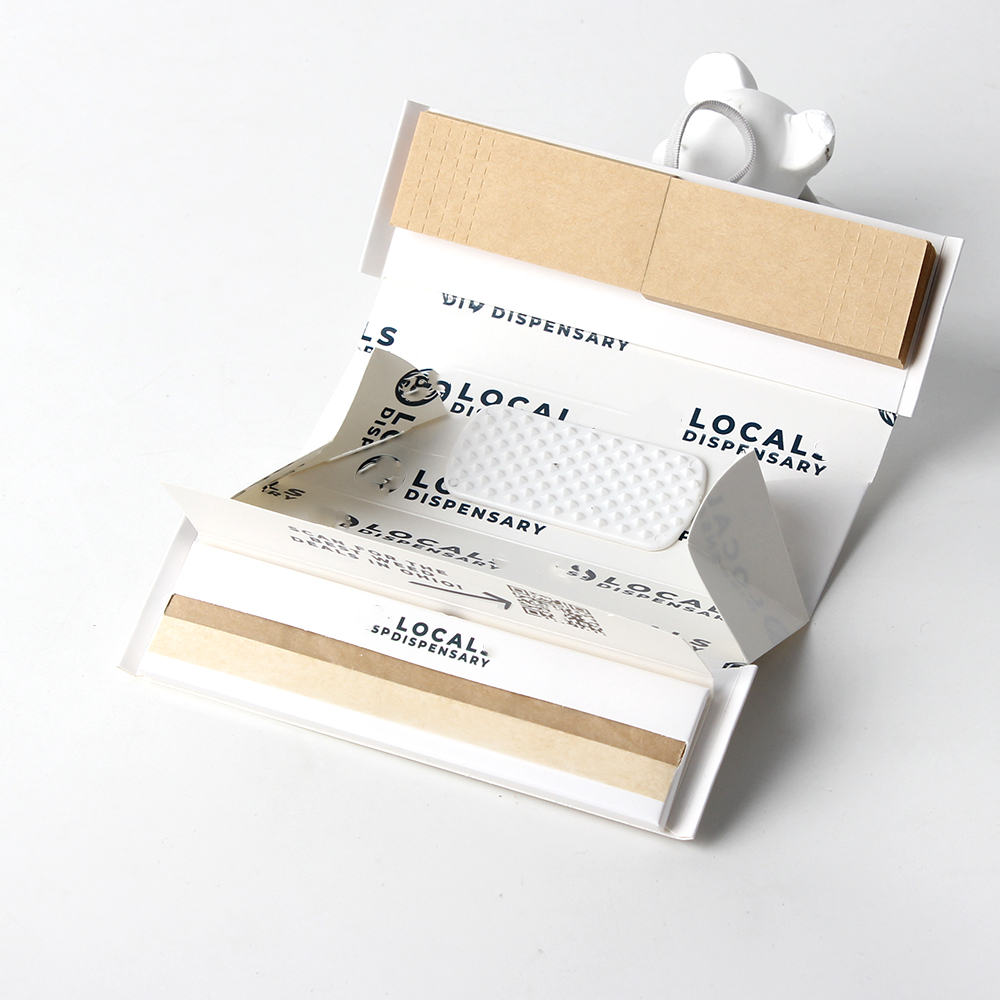
Zapewnienie jakości akcesoriów do toczonych wyrobów wymaga systematycznego podejścia do kontroli i weryfikacji. Pracując z przykładowy zestaw niestandardowych końcówek do filtrów zamówieniami, umiejętność sprawdzania końcówek w kształcie litery W pod kątem spójności kształtu staje się kluczowa dla utrzymania standardów produktu oraz satysfakcji klientów. Ten proces chroni reputację Twojej marki i gwarantuje, że każda partia spełnia oczekiwane wymagania dotyczące wymiarów i estetyki na rynku.
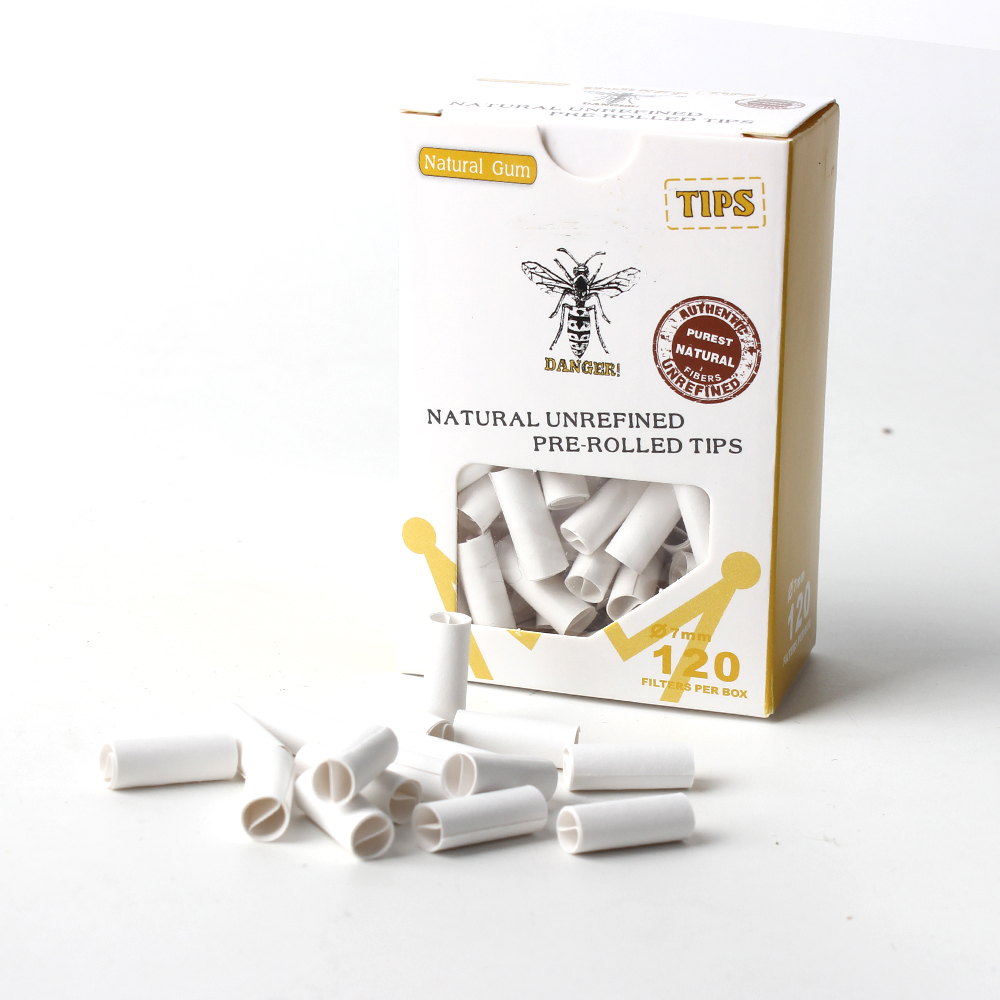
Wyspecjalizowane końcówki w kształcie litery W oferują unikalne korzyści w zastosowaniach tocznych. Ich kątowa geometria wymaga precyzyjnej produkcji oraz rygorystycznych protokołów kontroli jakości. Podczas testowania próbek tych komponentów inspektorzy muszą znać zarówno kryteria geometryczne, jak i praktyczne допuszczalne odchylenia określające akceptowalną spójność kształtu. Niniejszy przewodnik omawia kluczowe kroki kontroli, techniki pomiaru oraz ramy decyzyjne pozwalające odróżnić niezawodnych dostawców od producentów działających niestabilnie.
Wysokie końcówki w kształcie litery W charakteryzują się charakterystycznym, kątowym profilem, który zasadniczo różni się od tradycyjnych konstrukcji stożkowych lub cylindrycznych. Spójność kształtu końcówek w kształcie litery W ma bezpośredni wpływ na ich wydajność podczas operacji toczenia. Geometria podwójnego kąta tworzy konkretne punkty styku, które wpływają na szybkość spalania, opór przy ssaniu oraz ogólny odczucie użytkownika. Zrozumienie tych wymogów geometrycznych pomaga inspektorom rozpoznać, jakie odchylenia są akceptowalne, a które stanowią wady produkcyjne wymagające odrzucenia lub poprawy.
Proces produkcyjny musi zapewniać ścisłe допусki wymiarowe w wielu kierunkach jednocześnie. Pomiar szerokości u podstawy, wysokości centralnych grzbietów, spójności kąta między dwoma skrzydłami oraz jednolitości grubości ścianek decyduje o ogólnym zachowaniu kształtu. Gdy otrzymujesz próbkę końcówek filtrów na zamówienie, te parametry stanowią podstawę listy kontrolnej do inspekcji. Każde odchylenie tych pomiarów sygnalizuje potencjalne problemy z jakością, które mogą wpływać na cały łańcuch dostaw.
Ustalenie jasnych kryteriów akceptacji przed rozpoczęciem kontroli jakości zapobiega podmiotowemu podejmowaniu decyzji i zapewnia spójność w wielu przebiegach kontroli. Dostawcy zazwyczaj dostarczają arkuszy specyfikacji, które szczegółowo określają maksymalne i minimalne wymiary końcówek w kształcie litery W. W tych specyfikacjach należy uwzględnić szerokość w najszerszym punkcie, głębokość centralnej doliny, różnicę wysokości między zewnętrznymi krawędziami a wewnętrzną doliną oraz całkowitą długość. Monitorowanie spójności kształtu wymaga dokumentowania tych pomiarów dla każdego próbkowanego elementu w ramach protokołu testowego.
Metody statystycznej kontroli procesu pomagają określić, czy zmienność mieści się w naturalnych tolerancjach produkcyjnych, czy też wskazuje na problemy systemowe. Przeprowadzając badania próbki zestawu specjalnych końcówek do filtrów, porównanie uzyskanych wyników z parametrami podanymi przez dostawcę oraz danymi historycznymi pozwala zidentyfikować trendy. Stała tendencja zmian w jednym kierunku sugeruje problemy z kalibracją sprzętu, podczas gdy losowa zmienność wskazuje potencjalne niespójności materiału lub procesu.
Protokoły inspekcji jakości powinny określać wielkość próbki, metodę pobierania próbek oraz sposób pomiaru przed rozpoczęciem testów. W przypadku oceny zestawów próbek niestandardowych końcówek filtrujących Amerykańskie Towarzystwo do Badania i Standardów (ASTM) udziela wskazówek dotyczących odpowiedniej wielkości próbek dla partii o różnych skalach. Statystycznie poprawna próbka zwykle wymaga zmierzenia wystarczającej liczby pojedynczych jednostek, aby zapewnić ufność w zakresie zgodności całej partii. Losowy dobór zapobiega stronniczości i gwarantuje, że ocena rzeczywiście odzwierciedla partię produkcyjną, a nie wybrane celowo przykłady.
Procedury przygotowania zapewniają dokładność i powtarzalność pomiarów. Wszystkie końcówki w kształcie litery W należy sprawdzać w kontrolowanym środowisku z jednolitą oświetleniem, stabilną temperaturą oraz minimalnym wibracjami. Inspektorzy powinni stosować ustandaryzowaną sekwencję pomiarów dla każdej jednostki, mierząc od tych samych punktów odniesienia, aby zmniejszyć zmienność wynikającą bezpośrednio z samej metody pomiaru. Dokumentowanie metody pomiaru, użytego sprzętu, warunków środowiskowych oraz tożsamości inspektora zapewnia śledzalność, która wspiera inicjatywy ciągłego doskonalenia.
Cyfrowe średnicówki zapewniają precyzyjne dane wymiarowe do oceny spójności kształtu końcówek w kształcie litery W podczas kontroli jakości. Pomiar powinien obejmować całkowitą długość, maksymalną szerokość, głębokość centralnej doliny oraz grubość ścianki w wielu punktach wzdłuż długości produktu. Rejestrowanie tych wartości dla każdego próbkowanego egzemplarza tworzy zbiór danych ujawniający wzorce zmienności. Oprogramowanie do analizy statystycznej może przetwarzać te dane w celu wygenerowania wykresów kontrolnych, które wskazują, czy partia wykazuje normalną zmienność, czy też sygnalizuje warunki pozamacierzowe.
Wizualna kontrola uzupełnia pomiary wymiarowe poprzez identyfikację wad powierzchni, niejednorodności koloru, zanieczyszczeń materiału lub wad produkcyjnych, których dane wymiarowe same w sobie nie potrafią wykryć. Prawidłowe oświetlenie oraz stałe kąty obserwacji pomagają inspektorom bardziej obiektywnie oceniać spójność kształtu. Porównywanie próbek obok siebie z wzorcami odniesienia lub wcześniej zatwierdzonymi partiami zapewnia natychmiastową wizualną informację zwrotną na temat tego, czy aktualna próbka końcówek filtrów spełnia oczekiwane poziomy jakości. Dokumentowanie za pomocą fotografii tworzy zapis służący szkoleniom, rozstrzyganiu sporów oraz analizie doskonalenia procesów.
Skuteczne programy kontroli jakości wymagają systematycznej dokumentacji, która zapewnia przejrzystość odpowiedzialności i umożliwia analizę przyczyn podstawowych w przypadku wystąpienia problemów. W odniesieniu do badania próbek końcówek filtrujących w ramach wysyłek zestawów próbek należy wprowadzić ustandaryzowane formularze lub cyfrowe systemy rejestrujące nazwisko inspektora, datę, godzinę, warunki środowiskowe oraz konkretne wyniki pomiarów. Każda jednostka poddana kontroli powinna otrzymać unikalny identyfikator łączący ją z pierwotną partią i datą produkcji. Ta śledzilność pozwala badać, czy problemy jakościowe korelują z konkretnymi datami produkcji, zmianami roboczymi lub numerami partii materiałów.
Analiza trendów oparta na historycznych danych z inspekcji ujawnia wzorce, które kierują decyzjami dotyczącymi końcówek w kształcie litery W oraz standardów spójności kształtu. Przy analizie wyników z wielu prób można określić, czy jakość się poprawia, pogarsza, czy pozostaje stabilna. Takie podejście oparte na danych wspiera dyskusje na temat wydajności dostawców i pomaga w priorytetyzowaniu ulepszeń procesów, które przynoszą maksymalny wpływ na spójność kształtu.
Jasne kryteria decyzyjne kierują ocenami inspektorów w przypadkach, gdy próbki nie spełniają w pełni specyfikacji. Należy ustalić kategorie dla części dopuszczalnych, części wymagających drobnych korekt oraz części odrzuconych, wymagających pełnej wymiany. Ten ramowy układ zapobiega arbitralnym decyzjom i zapewnia sprawiedliwość wobec dostawców przy jednoczesnym utrzymaniu Twoich standardów jakości. Gdy inspekcja jakości ujawni powtarzające się wady w wielu jednostkach próbnych, udokumentowane dowody uprawniają do wnioskowania o podjęciu działań korygujących.
Protokoły komunikacji z dostawcami powinny określać, w jaki sposób zgłaszasz wyniki kontroli jakości oraz jakie działania korygujące wymagasz. Przejrzysta informacja zwrotna dotycząca problemów ze spójnością kształtu, wsparta konkretnymi danymi wymiarowymi i dokumentacją wizualną, pomaga dostawcom zrozumieć Twoje oczekiwania i podjąć celowe działania naprawcze. Regularna komunikacja na temat wyników testów próbek oraz uznanie poprawy jakości wzmacnia relacje biznesowe, zachowując jednocześnie odpowiedzialność za ciągłą poprawę.
Wielkość próbki zależy od wielkości partii i przyjętego poziomu jakości. Dla mniejszych partii, liczących mniej niż 5000 sztuk, ocena od 50 do 125 sztuk zapewnia zazwyczaj wystarczającą pewność statystyczną w ocenie spójności kształtu. Dla większych partii może być konieczne proporcjonalne zwiększenie wielkości próbki. Zaleca się skonsultowanie standardów pobierania próbek ANSI/ASQ Z1.4 lub współpracę z zespołem ds. jakości w celu ustalenia odpowiedniej wielkości próbki uwzględniającej konkretne wymagania oraz akceptowalny poziom ryzyka.
Ustalić szczegółowe procedury pomiarowe, które określają, jakie punkty odniesienia należy stosować, jak ustawić próbkę oraz jakie narzędzia należy używać. Przeprowadzić szkolenie wszystkich inspektorów zgodnie z tymi samymi standardami i umożliwić im ćwiczenie na próbkach referencyjnych aż do osiągnięcia spójności ich pomiarów z pomiarami ekspertów. Okresowo audytować technikę inspektorów oraz ponownie kalibrować sprzęt pomiarowy w celu zapewnienia dokładności. Zastosowanie cyfrowych narzędzi pomiarowych z ustawieniami stałymi zmniejsza zmienność w porównaniu z metodami ręcznymi, co wspiera bardziej wiarygodną ocenę spójności kształtu.
Dokumentuj swoje ustalenia, podając konkretne dane wymiarowe, fotografie oraz porównanie do specyfikacji dostawcy, zanim skontaktujesz się z dostawcą. Zażądaj szczegółowych informacji na temat przyczyn problemów jakościowych oraz działań korygujących, które planuje wdrożyć dostawca. W zależności od stopnia powagi sytuacji oraz potrzeb Twojej firmy możliwe są następujące opcje: odrzucenie całej partii, przyjęcie jej po obniżonej cenie do zastosowań wtórnych lub wymaganie 100-procentowej kontroli i sortowania przed akceptacją. Jasna komunikacja oraz udokumentowane dowody wspierają produktywne rozmowy związane z rozwiązywaniem problemów.

