 EN

how-to-match-preroll-cones-with-filter-tips-for-automated-filling, how-to-match-preroll-cones-with-filter-tips-for-automated-filling, /news
EN
2026/08/17
Outomatiese vulstelsels vereis presiese uitlyning tussen voorrolkonne en filtersuiteindes om konsekwente vervaardigingskwaliteit en bedryfsdoeltreffendheid te verseker. Die korrekte pasmaak van hierdie komponente voorkom blokkeringe, verminder afval en handhaaf die integriteit van jou vervaardigingsproses. Dit is noodsaaklik om die verhouding tussen konnedimensions, filtersuiteindespesifikasies en masjien-toleransies te verstaan vir enigiemand wat 'n voorrol-vaardigheidsfasiliteit bedryf of bestuur.
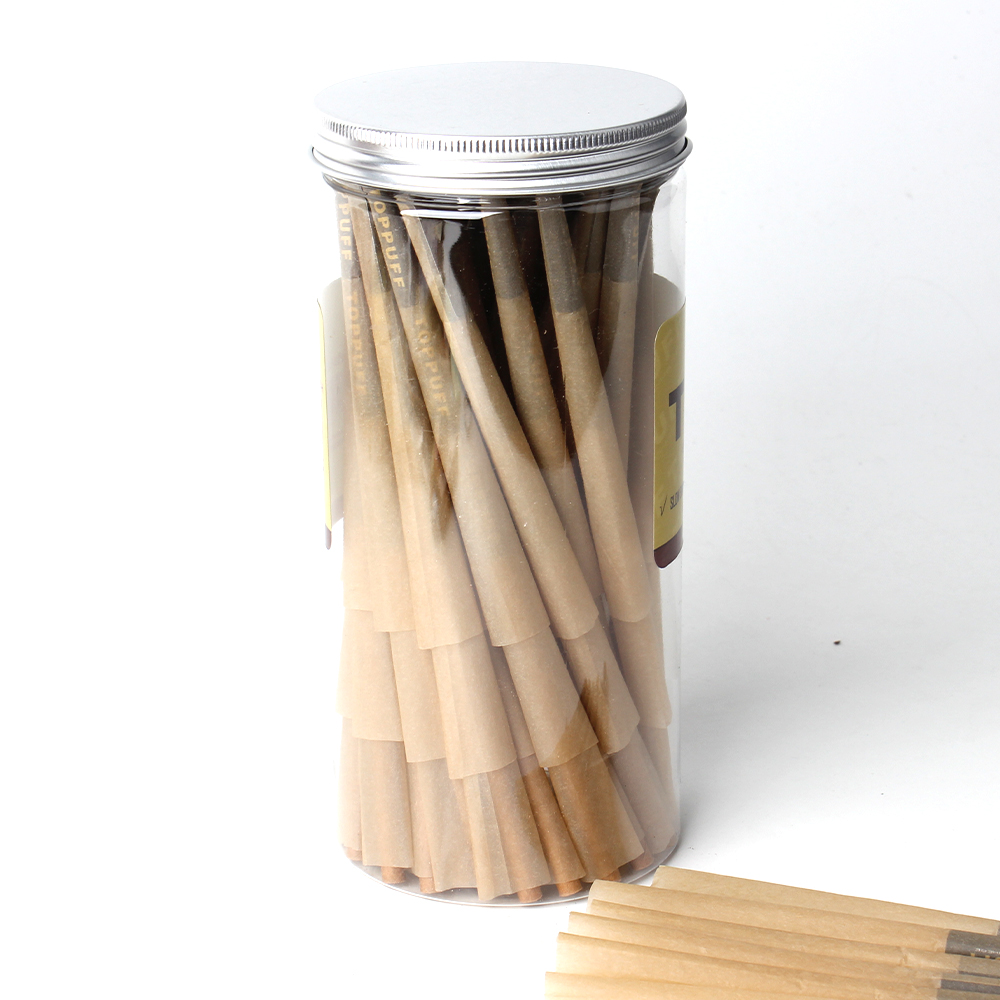
Die proses van die keur van kompatible komponente behels die evaluering van verskeie tegniese parameters wat direk invloed op vulakkuraatheid en vervaardigingstempo het. Voorgerolde keëls is beskikbaar in verskillende deursnee-groottes en materiale samestellings, terwyl filterpunte verskil in lengte, deursnee en insetdieptevereistes. Wanneer hierdie spesifikasies nie saamstem nie, sukkel outomatiese stelsels om die presisie te bereik wat nodig is vir professionele gehalte produkte.
Afmetlike konsekwentheid verteenwoordig die grondslag van suksesvolle outomatiese vulbewerkings. Voorrolkonne wat volgens nywerheidsstandaarde vervaardig word, het gewoonlik 'n lengte tussen 70 mm en 110 mm, met binne-diameters wat wissel van 14 mm tot 28 mm, afhangende van die produksoort. Filterspits moet presies hierdie binne-afmetings ooreenkom, aangesien selfs klein variasies bedryfsuitdagings skep. Wanneer afmetlike konsekwentheid oor partye gehandhaaf word, werk jou vultoerusting voorspelbaar en lewer dit eenvormige resultate.
Konnevergelykbaarheid vereis aandag vir beide buite- en binne-diametermetings. Die plek waar die filterspits ingevoeg word, moet perfek saamval met die opening van die kon, sodat die spies vas sit sonder dwang of los beweging. Vervaardigers spesifiseer toleransiebereike, gewoonlik binne 0,5 mm tot 1 mm, wat aanvaarbare afmetlike variasies definieer. Om buite hierdie bereike te werk, kompromitteer die stabiliteit van die samestelling tydens outomatiese verwerking.
Verskillende keëlmaterialen vereis verskillende filterpuntontwerpe om optimale keëlvertoon te handhaaf. Natuurlike ongebleikte papierkeëls reageer anders op vog en saamdringing as gebleikte weergawes of kraft-gebaseerde alternatiewe. Filterpunte wat van sellulose-asetaat, papier of spesiale saamgestelde materialen vervaardig word, bied elk verskillende invoereienskappe en vasgryphouverkrag. U keuse moet in ag neem hoe elke materiaalkombinasie onder u spesifieke vulmasjien se meganiese druk en toevoertempo presteer.
Materiaalpasmaak beïnvloed ook langtermynproduksiekonsekwentheid. Materiaalontoepassings kan vroegtydige slytasie op filterpunte veroorsaak, wat tot onvolledige insettings of punte wat tydens die vulsiklus losraak, lei. Die toets van monsterpartye van verskillende materiaalkombinasies help om die paarings wat die betroubaarheid wat u bedryf vereis, lewer, te identifiseer.
Suksesvolle outomatiese vulsel hang af van presiese kalibrasie tussen jou toerusting en die spesifieke Voorrolkonne met filterspits waarmee jy werk. Voordat jy produksie begin, moet jy ’n omvattende evaluering doen van jou masjien se voermeeganisme, keëlgidsrails en filterpuntinsettoestel. Maak seker dat al die meganiese komponente ingestel is volgens die spesifikasies wat ooreenstem met jou gekose keël- en filterpuntafmetings. Die meeste vervaardigers verskaf gedetailleerde kalibrasie riglyne wat die presiese posisie vir verskillende komponentgroottes spesifiseer.
Aanpassings aan die voerspoed speel ’n kritieke rol in die handhawing van konsekwente keëlverdraagsaamheid gedurende die vulproses. As voerders te vinnig loop, kan keëls mislyn of kan filterpunte onder verkeerde hoeke ingevoeg word. Aan die ander kant verminder spoed wat te stadig is, die produksiedoeltreffendheid en verleng die verwerkingstyd. Om die optimale spoedgrens te vind, vereis dit toetsing met jou spesifieke keël- en filterpuntkombinasie, gevolg deur die dokumentasie van daardie instellings vir voortdurende produksiedoeleindes.
Die implementering van sistematiese gehaltekontroles verseker dat keëlvirgelykbaarheid konsekwent bly gedurende jou produksieskof. Ondersteek ewekansige monsters op gereelde basis om te bevestig dat filterpunte korrek binne die keëls vasgesit word en dat geen los komponente bestaan nie. Dimensionele konsekwentheidsverifikasie met behulp van gekalibreerde meetgereedskap help om dryf in komponentspesifikasies vroegtydig op te spoor voordat dit die hele partjie beïnvloed. Hou afkeurkoerse, vasvalgevalle en onvolledige vulgevalle by om te bepaal of probleme uit komponentonvergelykbaarheid of toestelbedryfsfoute voortspruit.
Die vasstel van baselynsprestasie-metriek vir jou outomatiese vulproses verskaf ’n verwysingspunt vir die vroegtydige opsporing van probleme. Dokumenteer die verwagte verstoppingskoers, inset-suksespersentasie en produksiespoed vir jou gekose komponentkombinasie. Wanneer werklike prestasie van die baselyn afwyk, dui dit op ’n moontlike probleem met komponentversorging, toestelkalibrasie of materiaalparty-variërsie. Vinnige identifikasie van prestasie-afwyking voorkom kaskade-produksievertragings en gehalte-kompromisse.
Wanneer jy verskaffers vir voorgerolde keëls en filterpunte evalueer, vra monsters van verskillende vervaardigingspartye om dimensionele konsekwentheid te bepaal. Voer hierdie monsters deur jou outomatiese vulstelsel onder beheerde toestande om enige variasies in voedingsgedrag of komponentuitlyning te identifiseer. Sommige verskaffers handhaaf nouer toleransies as ander, en hierdie kwaliteitsverskil het ‘n direkte impak op jou vervaardigingsbetroubaarheid. Verskaffers wat besonder gedetailleerde spesifikasieblaaie, toleransiedokumentasie en partysertifikate verskaf, toon ‘n verbintenis tot presisie wat outomatiese vulwerking vereis.
Die vestiging van langtermynverhoudings met betroubare verskaffers verminder die risiko van onverwagte komponent-onverenigbaarheid wat jou produksieplan kan versteur. Vra verskaffers om gedokumenteerde prosesse vir dimensionele konsekwentheid-kwaliteitswaarborg te handhaaf. Sommige verskaffers bied aanpassingsopsies aan om jou spesifieke masjienvereistes te bevredig, wat ’n effense premie vir die bedryfsstabiliteit wat jy verkry, kan regvaardig. Reëlmatige kommunikasie met verskaffers oor jou werklike produksieprestasie help om geleenthede vir verbetering of komponentverfyning te identifiseer.
Konsekwentheid oor verskeie vervaardigingsgange vereis dat komponente so veel moontlik van dieselfde leveransier-bats gekoop word, of ten minste dat nuwe bats geverifieer word om identiese spesifikasies te bevredig. Wanneer jy na ’n nuwe verskaffer of bat moet oorskakel, moet volledige toetsing uitgevoer word voordat dit in gereelde vervaardiging geïntegreer word. Dokumenteer die partynommers, koopdatums en prestasiekenmerke van elke komponentbat wat jy gebruik. Hierdie traceerbaarheid help om vas te stel of gehalteprobleme met spesifieke bats of verskaffers verband hou, wat vinnige probleemoplossing moontlik maak.
Die implementering van ’n komponentvoorraadstelsel wat partjie-inligting byhou, ondersteun dimensionele konsekwentheid oor tyd. In plaas van die eerste-in-eerste-uit-rotasiebenadering te gebruik, moet voorraad volgens verskafferpartjie georganiseer word om die onbedoelde menging van komponente met effens verskillende toleransiebereike te voorkom. Hierdie dissiplinêre benadering mag administratief kompleks lyk, maar dit voorkom duur produksiesteurings wat deur onverwagse komponentonverenigbaarheid veroorsaak word.
Bedryfsstandaarde definieer gewoonlik aanvaarbare toleransies by 0,5 mm tot 1 mm vir interne deursnee-lykheid tussen keëls en filterpunte. U spesifieke outomatiese vulmasjien kan nouer of wyer toleransies hê, afhangende van sy ontwerp en meganiese presisie. Raadpleeg die spesifikasies van u toestelvervaardiger om die presiese toleransiebereik wat u stelsel vereis, te bepaal. Toetsing met monsterkomponente help bevestig of nouer toleransies u vervaardigingskonsekwentheid verbeter.
Wanneer dimensionele konsekwentheid presies gehandhaaf word oor keël- en filterpuntkomponente, werk u outomatiese vulstelsel teen maksimum spoed sonder verstopping of uitlyningprobleme. Nie-ooreenstemmende dimensies dwing die masjien om stadiger te beweeg om toestelbeskadiging of produkverwerping te voorkom. Betere keëlverdraagsaamheid deur konsekwente dimensies stel vinniger produksietempo’s, hoër deurgang en verbeterde winsgewendheid in staat. Swak dimensionele konsekwentheid kan die produksiespoed met 20–40% verminder, wat betekenisvolle doeltreffendheidsverliese oor tyd verteenwoordig.
Ja, verskillende filterpuntmateriale kan tegnies met dieselfde keëlsoort werk, maar die prestasiekenmerke wissel aansienlik. Sellulose-asetaatpunte bied ’n ander inskryfvasheid as papier- of saamgestelde alternatiewe. U outomatiese vulmasjien kan moontlik optimale prestasie lewer met een materiaalkombinasie, terwyl dit probleme ondervind met ’n ander. Die toetsing van verskillende materiaalkombinasies met u spesifieke toerusting bepaal watter kombinasies die keëlvertoonbaarheid en produksiebetroubaarheid lewer wat u bedryf vereis.

