 EN

how-to-match-preroll-cones-with-filter-tips-for-automated-filling, how-to-match-preroll-cones-with-filter-tips-for-automated-filling, /news
EN
2026/08/17
Les systèmes de remplissage automatisés exigent un alignement précis entre les cônes prêts à rouler et les embouts filtrants afin d’assurer une qualité de production constante et une efficacité opérationnelle. Un appariement correct de ces composants évite les bourrages, réduit les pertes et préserve l’intégrité de votre flux de fabrication. Comprendre la relation entre les dimensions des cônes, les spécifications des embouts filtrants et les tolérances des machines est essentiel pour toute personne exploitant ou gérant une installation de production de cônes prêts à rouler.
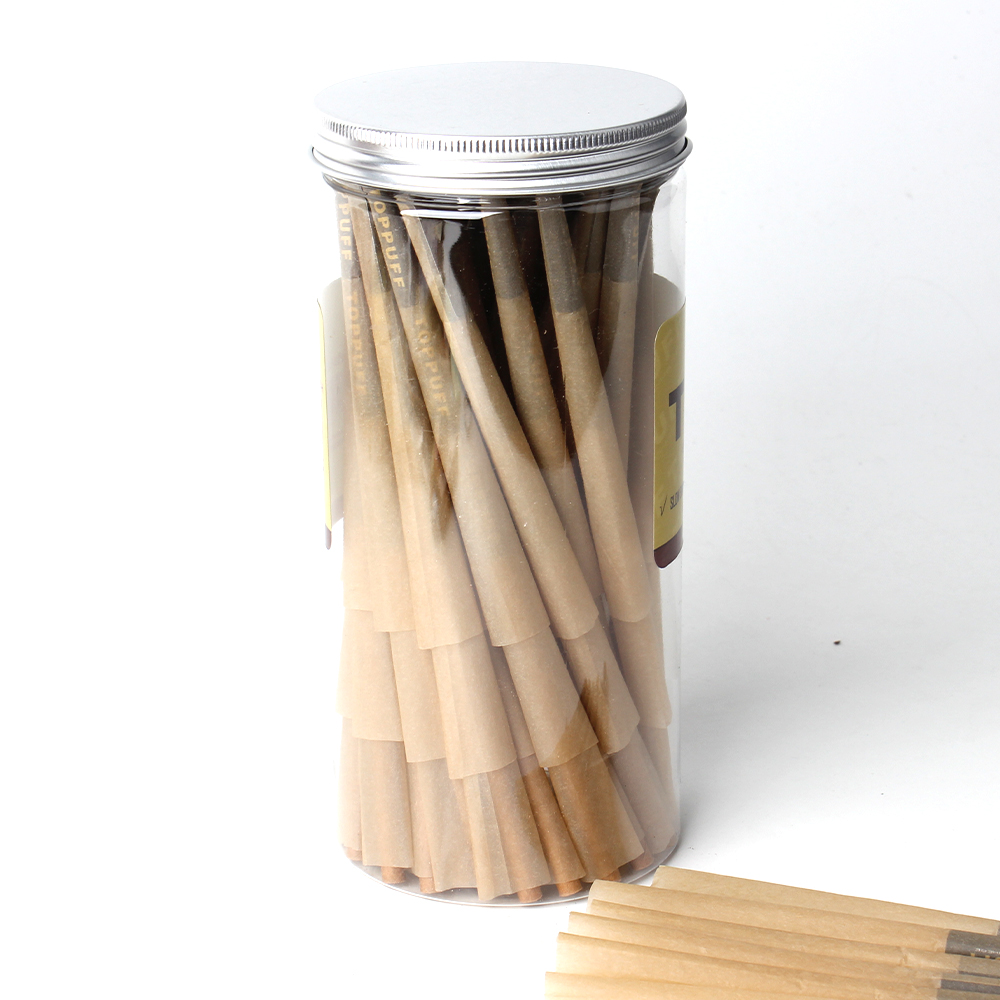
Le processus de sélection de composants compatibles implique l’évaluation de plusieurs paramètres techniques qui influencent directement la précision du remplissage et la vitesse de production. Les cônes pré-enroulés sont disponibles dans divers diamètres et compositions matérielles, tandis que les embouts filtrants varient en longueur, en diamètre et en profondeur d’insertion requise. Lorsque ces spécifications ne sont pas alignées, les systèmes automatisés peinent à atteindre la précision nécessaire pour des produits de qualité professionnelle.
La cohérence dimensionnelle constitue le fondement d’opérations de remplissage automatisé réussies. Les cônes pré-roulés normalisés par l’industrie mesurent généralement entre 70 mm et 110 mm de longueur, avec des diamètres internes variant de 14 mm à 28 mm selon le type de produit. Les embouts filtrants doivent correspondre précisément à ces dimensions internes, car même de légères variations engendrent des difficultés opérationnelles. Lorsque la cohérence dimensionnelle est préservée d’un lot à l’autre, vos équipements de remplissage fonctionnent de façon prévisible et produisent des résultats uniformes.
La compatibilité des cônes exige une attention portée aux mesures du diamètre extérieur et du diamètre intérieur. Le point d’insertion de l’embout filtrant doit s’aligner parfaitement sur l’ouverture du cône, afin que l’embout s’ajuste solidement sans nécessiter de force excessive ni présenter de jeu. Les fabricants spécifient des plages de tolérance, généralement comprises entre 0,5 mm et 1 mm, qui définissent les variations dimensionnelles acceptables. Fonctionner en dehors de ces plages compromet la stabilité de l’assemblage durant le traitement automatisé.
Des matériaux de cône différents exigent des conceptions de filtres différentes afin de garantir une compatibilité optimale avec les cônes. Les cônes en papier naturel non blanchi réagissent différemment à l’humidité et à la compression par rapport aux variétés blanchies ou aux alternatives à base de kraft. Les embouts filtrants fabriqués en acétate de cellulose, en papier ou en matériaux composites spécialisés présentent chacun des caractéristiques d’insertion et une résistance à la fixation distinctes. Votre choix doit tenir compte des performances de chaque combinaison de matériaux sous la pression mécanique et le débit spécifiques de votre machine de remplissage.
L’adéquation des matériaux influence également la régularité de la production à long terme. Une inadéquation entre matériaux peut provoquer une usure prématurée des embouts filtrants, entraînant des insertions incomplètes ou le déboîtement des embouts durant le cycle de remplissage. Des essais sur des lots échantillons de différentes combinaisons de matériaux permettent d’identifier les associations qui offrent la fiabilité requise par votre installation.
Le remplissage automatisé réussi dépend d’un étalonnage précis entre votre équipement et le type spécifique de Des cônes pré-roulés avec embouts filtrants que vous utilisez. Avant de lancer la production, effectuez un examen approfondi du mécanisme d’alimentation de votre machine, des rails de guidage des cônes et de l’appareil d’insertion des embouts filtrants. Vérifiez que tous les composants mécaniques sont réglés conformément aux spécifications correspondant aux dimensions de vos cônes et d’embouts filtrants choisis. La plupart des fabricants fournissent des directives détaillées d’étalonnage qui indiquent précisément les positions requises pour différentes tailles de composants.
Les ajustements de la vitesse de l’alimentateur jouent un rôle essentiel dans le maintien d’une compatibilité constante des cônes tout au long du processus de remplissage. Une vitesse d’alimentation trop élevée peut provoquer un désalignement des cônes ou une insertion des embouts filtrants sous des angles incorrects. À l’inverse, une vitesse trop faible réduit l’efficacité de la production et augmente le temps de traitement. La détermination du seuil de vitesse optimal nécessite des essais avec votre combinaison spécifique de cône et d’embout filtrant, puis la documentation de ces paramètres pour les séries de production ultérieures.
La mise en œuvre de contrôles qualité systématiques garantit une compatibilité constante des cônes tout au long de votre poste de production. Effectuez des inspections d’échantillons aléatoires à intervalles réguliers afin de vérifier que les embouts filtrants s’insèrent correctement dans les cônes et qu’aucun composant n’est lâche. La vérification de la cohérence dimensionnelle à l’aide d’outils de mesure étalonnés permet de détecter rapidement toute dérive des spécifications des composants, avant qu’elle n’affecte l’ensemble du lot. Suivez les taux de rejet, les incidents de blocage et les cas de remplissage incomplet afin d’identifier si les problèmes proviennent d’une incompatibilité entre composants ou d’un dysfonctionnement de l’équipement.
Établir des indicateurs de performance de référence pour votre processus de remplissage automatisé fournit un point de comparaison permettant de détecter rapidement les problèmes. Documentez le taux d’obstruction attendu, le pourcentage de réussite d’insertion et la vitesse de production pour la combinaison de composants choisie. Lorsque la performance réelle s’écarte de la référence, cela signale potentiellement un problème lié à l’approvisionnement des composants, à l’étalonnage de l’équipement ou aux variations entre lots de matériaux. Une identification rapide de ces écarts de performance empêche des retards de production en cascade et des compromis sur la qualité.
Lors de l’évaluation des fournisseurs de cônes pré-roulés et de filtres, demandez des échantillons provenant de différentes séries de production afin d’analyser la cohérence dimensionnelle. Faites passer ces échantillons dans votre système de remplissage automatisé dans des conditions contrôlées pour détecter toute variation dans le comportement d’alimentation ou l’alignement des composants. Certains fournisseurs appliquent des tolérances plus strictes que d’autres, et cette différence de qualité affecte directement la fiabilité de votre production. Les fournisseurs qui fournissent des fiches techniques détaillées, des documents sur les tolérances et des certificats de lot font preuve d’un engagement envers la précision exigée par les opérations de remplissage automatisé.
Établir des relations à long terme avec des fournisseurs fiables réduit le risque qu’une incompatibilité imprévue de composants perturbe votre calendrier de production. Demandez aux fournisseurs de maintenir des procédures documentées garantissant la cohérence dimensionnelle et la qualité. Certains fournisseurs proposent des options de personnalisation afin de répondre précisément aux exigences de vos machines, ce qui peut justifier un léger supplément au vu de la stabilité opérationnelle ainsi obtenue. Une communication régulière avec les fournisseurs concernant vos performances réelles en production permet d’identifier des opportunités d’amélioration ou d’affinement des composants.
La cohérence entre plusieurs séries de production exige d’acheter les composants auprès des mêmes lots de fournisseurs, dans la mesure du possible, ou, à tout le moins, de vérifier que les nouveaux lots répondent aux mêmes spécifications. Lorsqu’un passage à un nouveau fournisseur ou à un nouveau lot est inévitable, effectuez des essais complets avant d’intégrer ce lot à la production courante. Documentez les numéros de lot, les dates d’achat et les caractéristiques de performance de chaque lot de composants utilisé. Cette traçabilité permet d’identifier si des problèmes de qualité sont liés à des lots ou à des fournisseurs spécifiques, ce qui facilite une résolution rapide des problèmes.
La mise en œuvre d’un système de gestion des stocks de composants qui suit les informations par lot permet de garantir la cohérence dimensionnelle dans le temps. Plutôt que d’appliquer une rotation premier entré, premier sorti, organisez les stocks par lot fournisseur afin d’éviter tout mélange accidentel de composants présentant des plages de tolérance légèrement différentes. Cette approche rigoureuse peut sembler administrativement complexe, mais elle empêche des interruptions coûteuses de la production dues à une incompatibilité imprévue des composants.
Les normes industrielles définissent généralement une tolérance acceptable de 0,5 mm à 1 mm pour l’ajustement du diamètre intérieur entre les cônes et les embouts filtrants. Votre machine de remplissage automatisée spécifique peut présenter des tolérances plus serrées ou plus larges, selon sa conception et sa précision mécanique. Consultez les spécifications du fabricant de votre équipement afin de déterminer la plage de tolérance exacte requise par votre système. Des essais réalisés avec des composants échantillons permettent de vérifier si des tolérances plus serrées améliorent la régularité de votre production.
Lorsque la cohérence dimensionnelle est précisément maintenue entre les composants du cône et de l’embout filtrant, votre système de remplissage automatisé fonctionne à sa vitesse maximale, sans blocage ni problème d’alignement. Des dimensions incompatibles obligent la machine à ralentir afin d’éviter tout dommage matériel ou tout rejet de produit. Une meilleure compatibilité entre cônes, obtenue grâce à une cohérence dimensionnelle constante, permet des cadences de production plus élevées, un débit accru et une rentabilité améliorée. Une faible cohérence dimensionnelle peut réduire la vitesse de production de 20 à 40 %, ce qui représente des pertes d’efficacité importantes sur le long terme.
Oui, des matériaux différents pour les embouts filtrants peuvent techniquement fonctionner avec le même type de cône, mais les caractéristiques de performance varient considérablement. Les embouts en acétate de cellulose offrent une fermeté d’insertion différente par rapport aux alternatives en papier ou en matériau composite. Votre machine de remplissage automatisée peut fonctionner de façon optimale avec une combinaison de matériaux donnée, tandis qu’elle pourrait rencontrer des problèmes avec une autre combinaison. Des essais de différentes associations de matériaux avec votre équipement spécifique permettent de déterminer quelles combinaisons assurent la compatibilité avec les cônes et la fiabilité de production requises par votre exploitation.

