 EN

how-to-match-preroll-cones-with-filter-tips-for-automated-filling, how-to-match-preroll-cones-with-filter-tips-for-automated-filling, /news
EN
2026/08/17
Automatiserte fyllingssystemer krever nøyaktig justering mellom forhånds-rollete koner og filterspisser for å sikre konsekvent produksjonskvalitet og driftseffektivitet. Riktig tilpasning av disse komponentene forhindrer stans, reduserer avfall og opprettholder integriteten i din produksjonsprosess. Å forstå sammenhengen mellom konedimensjoner, spesifikasjoner for filterspisser og maskintoleranser er avgjørende for alle som driver eller leder en anlegg for produksjon av forhånds-rollete koner.
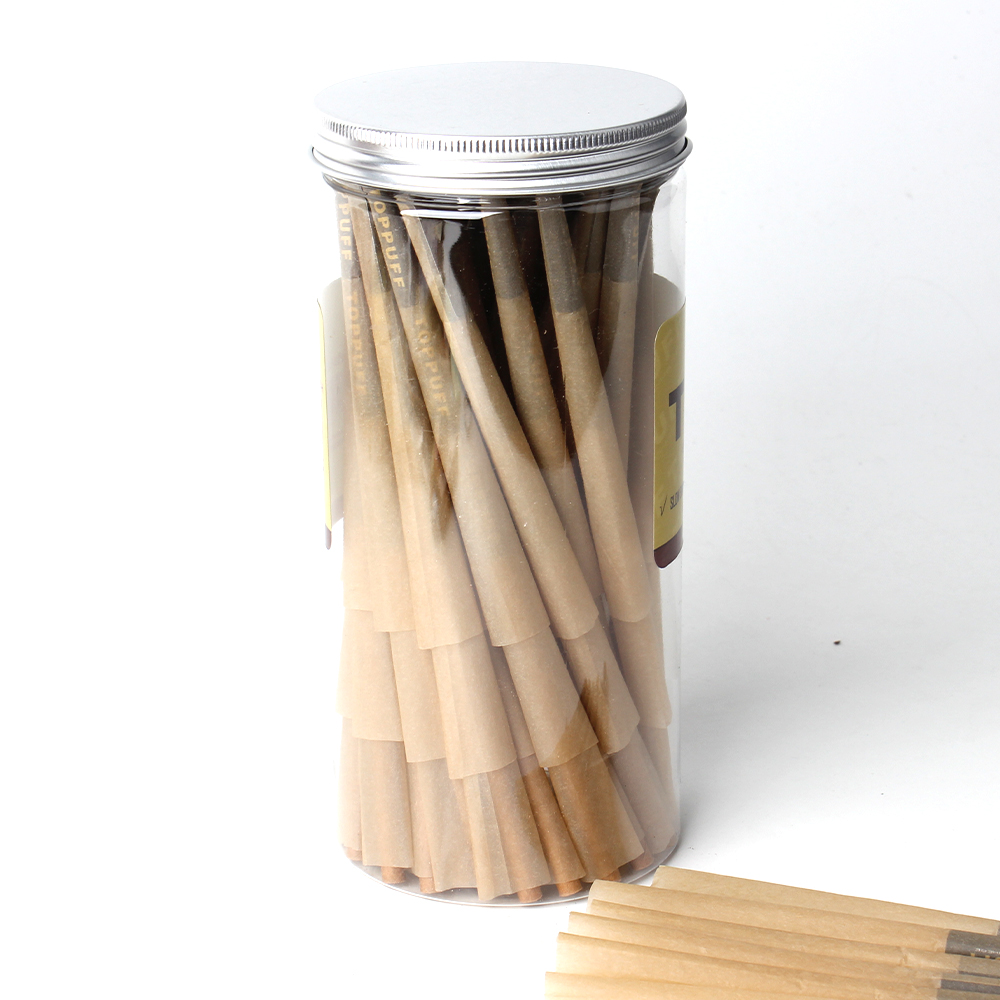
Prosessen for å velge kompatible komponenter innebærer vurdering av flere tekniske parametere som direkte påvirker fyllingsnøyaktighet og produksjonshastighet. Pre-rolled koner forekommer i ulike diameterstørrelser og materialekomposisjoner, mens filtertips varierer i lengde, diameter og krav til innskuddydde. Når disse spesifikasjonene ikke er i tråd med hverandre, sliter automatiserte systemer med å oppnå den nøyaktigheten som kreves for produkter av profesjonell kvalitet.
Dimensjonell konsekvens er grunnlaget for vellykkede automatiserte fyllingsoperasjoner. Forhåndsrullette koner i henhold til bransjestandarder er vanligvis mellom 70 mm og 110 mm lange, med indre diameter mellom 14 mm og 28 mm avhengig av produkttype. Filtertippene må nøyaktig tilsvare disse indre målene, siden selv små avvik skaper driftsutfordringer. Når dimensjonell konsekvens opprettholdes over partier, fungerer fyllingsutstyret pålitelig og gir jevne resultater.
Konekompatibilitet krever oppmerksomhet både på ytre og indre diametermål. Innsettingspunktet for filtertippet må være perfekt justert til konens åpning, slik at tippet sitter trygt uten å måtte tvinges på plass eller bevege seg løst. Produsenter angir toleranseområder, vanligvis innenfor 0,5 mm til 1 mm, som definerer akseptable dimensjonelle variasjoner. Drift utenfor disse områdene svekker stabiliteten til monteringen under automatisert behandling.
Forskjellige konematerialer krever ulike design av filtertipp for å opprettholde optimal kompatibilitet med konen. Naturlige, ublekte papirkoner reagerer annerledes på fuktighet og trykk enn blekede varianter eller alternativer basert på kraftpapir. Filtertipp laget av celluloseacetat, papir eller spesialiserte komposittmaterialer gir hver sin innføringsegenskap og festekraft. Valget ditt må ta hensyn til hvordan hver materialkombinasjon oppfører seg under den mekaniske trykkbelastningen og tilførselshastigheten til din spesifikke fyllingsmaskin.
Materialtilpasning påvirker også langsiktig produksjonskonsistens. Ulike materialer som ikke passer godt sammen kan føre til tidlig slitasje på filtertipp, noe som igjen kan føre til ufullstendige innføringer eller at tipp løsner seg under fyllingscyklusen. Testing av prøvepartier med ulike materialkombinasjoner hjelper deg å finne ut hvilke kombinasjoner som gir den påliteligheten driften din krever.
Vellykket automatisk fylling avhenger av nøyaktig kalibrering mellom utstyret ditt og den spesifikke Forhånds-rollete koner med filtrespisser du opererer med. Før produksjonen startes, må du gjennomføre en grundig vurdering av matingsmekanismen, konusstyringsrailsene og filtertipp-innsettingsapparatet på maskinen din. Sjekk at alle mekaniske komponenter er justert i henhold til spesifikasjonene for den valgte konusen og filtertippene. De fleste produsenter gir detaljerte kalibreringsanbefalinger som angir nøyaktig plassering for ulike komponentstørrelser.
Justeringer av matingshastigheten spiller en avgjørende rolle for å opprettholde konsekvent konuskompatibilitet gjennom hele fyllingsprosessen. Hvis matingshastigheten er for høy, kan det føre til at konuser blir misjustert eller at filtertippene settes inn i feil vinkel. Omvendt reduserer for lave hastigheter produksjonseffektiviteten og øker prosesseringstiden. Å finne den optimale hastighetsterskelen krever testing med den spesifikke kombinasjonen av konus og filtertipp, og deretter dokumentering av disse innstillingene for videre produksjonsløp.
Å gjennomføre systematiske kvalitetskontroller sikrer at konuskompatibiliteten forblir konstant gjennom hele produksjonsskiftet ditt. Inspeer tilfeldige prøver med jevne mellomrom for å bekrefte at filterspissene sitter riktig i konene og at det ikke finnes løse komponenter. Verifisering av dimensjonell konsekvens ved hjelp av kalibrerte måleverktøy hjelper deg med å oppdage avvik i komponentspesifikasjoner før dette påvirker hele partiet. Registrer forkastningsrater, tilstoppingshendelser og uhelbre fyllingshendelser for å avgjøre om problemene skyldes komponentinkompatibilitet eller utstyrsfeil.
Å etablere grunnleggende ytelsesmål for din automatiserte fyllingsprosess gir et referansegrunnlag for tidlig oppdagelse av problemer. Dokumenter den forventede klemmehastigheten, innsettingslykkesatsen og produksjonshastigheten for den valgte komponentkombinasjonen. Når den faktiske ytelsen avviker fra grunnlinjen, signaliserer dette et potensielt problem med komponentforsyning, utstyrskalibrering eller variasjon i materiellbatch. Rask identifisering av ytelsesavvik forhindrer kaskadeformede produksjonsforsinkelser og kvalitetsnedgang.
Når du vurderer leverandører av forrullette koner og filterspisser, skal du be om prøver fra ulike produksjonsbatcher for å vurdere målestabilitet. Kjør disse prøvene gjennom ditt automatiserte fyllingssystem under kontrollerte forhold for å identifisere eventuelle variasjoner i tilførselsatferd eller komponentplassering. Noen leverandører opprettholder strengere toleranser enn andre, og denne kvalitetsforskjellen påvirker direkte påliteligheten til din produksjon. Leverandører som gir detaljerte spesifikasjonsark, toleransedokumentasjon og batchsertifikater viser et engasjement for nøyaktighet som automatiserte fyllingsoperasjoner krever.
Å etablere langsiktige forhold med pålitelige leverandører reduserer risikoen for uventet komponentinkompatibilitet som kan forstyrre produksjonsplanen din. Be leverandørene om å vedlikeholde dokumenterte prosesser for kvalitetssikring av dimensjonell konsekvens. Noen leverandører tilbyr tilpassningsmuligheter for å tilpasse komponentene til dine spesifikke maskinkrav, noe som kan rettferdiggjøre en liten prispremie for den operative stabiliteten du oppnår. Regelmessig kommunikasjon med leverandørene om din faktiske produksjonsytelse hjelper til å identifisere muligheter for forbedring eller finjustering av komponenter.
Konsistens over flere produksjonsløp krever at komponenter kjøpes fra samme leverandørpartier så ofte som mulig, eller i det minste at nye partier verifiseres for å oppfylle identiske spesifikasjoner. Når du må bytte til en ny leverandør eller et nytt parti, må full testing utføres før det integreres i vanlig produksjon. Dokumenter parti-nummerene, kjøpsdatoene og ytelsesegenskapene til hvert komponentparti du bruker. Denne sporebarheten hjelper til å avgjøre om kvalitetsproblemer er knyttet til spesifikke partier eller leverandører, noe som muliggjør rask feilretting.
Å implementere et komponentlager-system som sporer partiinformasjon støtter dimensjonell konsekvens over tid. I stedet for å bruke en «først-inn-først-ut»-rotasjon, skal lageret holdes organisert etter leverandørparti for å unngå utilsiktet blanding av komponenter med litt ulike toleranseområder. Denne disiplinerte tilnærmingen kan virke administrativt komplisert, men den forhindrer kostbare produksjonsavbrott forårsaket av uventet komponentinkompatibilitet.
Industristandarder definerer vanligvis akseptabel toleranse til 0,5 mm til 1 mm for innvendig diameteroverensstemmelse mellom koner og filtertips. Din spesifikke automatiserte fyllingsmaskin kan ha strengere eller bredere toleranser avhengig av dens design og mekaniske nøyaktighet. Sjekk spesifikasjonene fra utstyrsprodusenten din for å fastslå den nøyaktige toleranseområdet som systemet ditt krever. Testing med prøvekomponenter hjelper til å bekrefte om strengere toleranser forbedrer produksjonskonsekvensen din.
Når dimensjonell konsistens opprettholdes nøyaktig på tvers av kon- og filtertippkomponenter, opererer ditt automatiserte fyllingssystem med maksimal hastighet uten blokkeringer eller justeringsproblemer. Uoverensstemmende dimensjoner tvinger maskinen til å senke farten for å unngå utstyrsbeskadigelse eller produktavvisning. Bedre kompatibilitet mellom kon og filtertipp gjennom konsekvente dimensjoner muliggjør raskere produksjonshastigheter, høyere kapasitet og forbedret lønnsomhet. Dårlig dimensjonell konsistens kan redusere produksjonshastigheten med 20–40 %, noe som representerer betydelige effektivitetstap over tid.
Ja, ulike filtrendematerialer kan teknisk sett brukes med samme konetype, men ytelsesegenskapene varierer betydelig. Celluloseacetat-endetipper gir annen innføringsfesthet enn papir- eller sammensatte alternativer. Den automatiserte fyllemaskinen din kan fungere optimalt med én materialkombinasjon, mens den opplever problemer med en annen. Testing av ulike materialkombinasjoner med ditt spesifikke utstyr avgjør hvilke kombinasjoner som gir den konekompatibiliteten og produksjonspåliteligheten som driften din krever.

