 EN

how-to-match-preroll-cones-with-filter-tips-for-automated-filling, how-to-match-preroll-cones-with-filter-tips-for-automated-filling, /news
EN
2026/08/17
Automatiserade fyllningssystem kräver exakt justering mellan förrollningskoniska och filterändar för att säkerställa konsekvent produktkvalitet och driftseffektivitet. Att matcha dessa komponenter korrekt förhindrar stopp, minskar slöseri och bevarar integriteten i din tillverkningsprocess. Att förstå sambandet mellan konsdimensioner, filterändsspecifikationer och maskintoleranser är avgörande för alla som driver eller ansvarar för en förrollningsproduktionsanläggning.
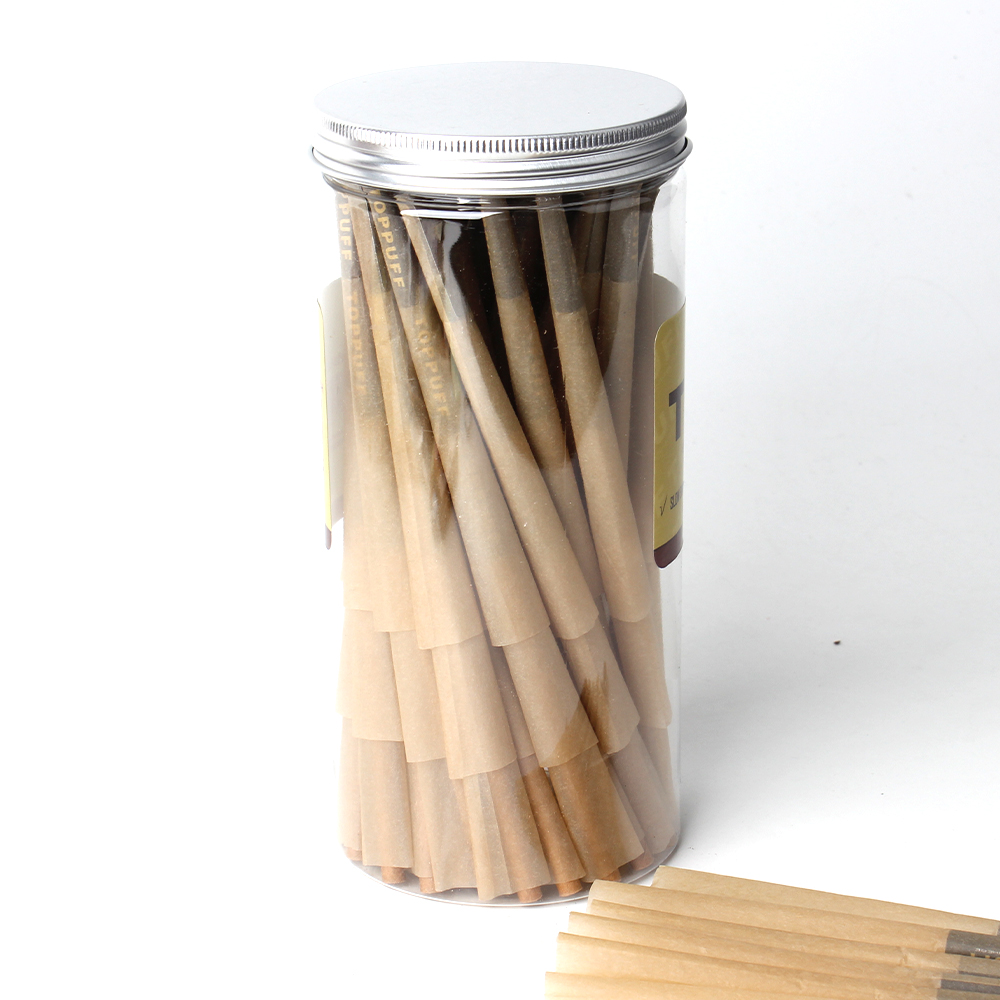
Processen för att välja kompatibla komponenter innebär att utvärdera flera tekniska parametrar som direkt påverkar fyllningsnoggrannheten och produktionshastigheten. Förrollade koner finns i olika diameterversioner och av olika material, medan filterändar varierar i längd, diameter och krav på infogningsdjup. När dessa specifikationer inte stämmer överens har automatiserade system svårt att uppnå den precision som krävs för produkter av professionell kvalitet.
Måttlig konsekvens utgör grunden för framgångsrika automatiserade fyllningsoperationer. Förrollade koner enligt industristandard är vanligtvis 70–110 mm långa, med inre diametrar mellan 14 mm och 28 mm beroende på produkttyp. Filterändar måste exakt matcha dessa inre mått, eftersom redan små avvikelser skapar operativa utmaningar. När måttlig konsekvens upprätthålls mellan partier fungerar din fyllningsutrustning förutsägbart och ger enhetliga resultat.
Konkompatibilitet kräver uppmärksamhet både på yttre och inre diametermått. Infogningspunkten för filteränden måste perfekt sammanfalla med konens öppning, så att änden sätts säkert på plats utan att tvingas eller röra sig löst. Tillverkare anger toleransintervall, vanligtvis inom ±0,5–1 mm, som definierar acceptabla måttavvikelser. Drift utanför dessa intervall försämrar monteringsstabiliteten under automatiserad behandling.
Olika konmaterial kräver olika filtertippdesign för att säkerställa optimal kompatibilitet med konen. Naturliga, oblekta papperskon reagerar annorlunda på fukt och tryck jämfört med blekta varianter eller alternativ baserade på kraftpapper. Filtertipp som tillverkas av celluloseacetat, papper eller specialiserade kompositmaterial ger var och en olika insättningskaraktäristik och hållfasthet. Ditt val måste ta hänsyn till hur varje materialkombination presterar under din specifika fyllningsmaskins mekaniska tryck och fördelningshastighet.
Materialanpassning påverkar också långsiktig produktionskonsekvens. Felaktigt matchade material kan orsaka för tidig slitage på filtertipp, vilket leder till ofullständiga insättningar eller att tipp lossnar under fyllningscykeln. Att testa provpartier av olika materialkombinationer hjälper till att identifiera vilka kombinationer som ger den tillförlitlighet som din verksamhet kräver.
Lyckad automatiserad fyllning beror på exakt kalibrering mellan din utrustning och den specifika Förrollningskoniska papper med filterspetsar du arbetar med. Innan du påbörjar produktionen bör du utföra en omfattande granskning av din maskins matarmekanism, konens guidspår och filtertippens införsapparat. Se till att alla mekaniska komponenter är inställda enligt specifikationerna som motsvarar dina valda kon- och filtertippmått. De flesta tillverkare tillhandahåller detaljerade kalibreringsriktlinjer som anger exakta positioner för olika komponentstorlekar.
Justeringar av matarnas hastighet spelar en avgörande roll för att upprätthålla konsekvent konkompatibilitet under hela fyllningsprocessen. Om matarna kör för snabbt kan konerna missaligneras eller filtertipparna sättas in i fel vinkel. Å andra sidan minskar för långsamma hastigheter produktionsverkningsgraden och ökar bearbetningstiden. Att hitta den optimala hastighetsgränsen kräver tester med din specifika kombination av kon och filtertipp, och sedan dokumentation av dessa inställningar för fortsatt produktion.
Genom att införa systematiska kvalitetskontroller säkerställs att konkompatibiliteten förblir konsekvent under hela er produktionsskift. Kontrollera slumpmässiga prov med jämna mellanrum för att verifiera att filterspetsarna sätts in korrekt i konerna och att inga lösa komponenter finns. Verifiering av dimensionell konsekvens med kalibrerade mätverktyg hjälper till att upptäcka avvikelser i komponentspecifikationerna innan de påverkar hela partiet. Spåra förkastningsfrekvenser, stoppincidenter och ofullständiga fyllningshändelser för att fastställa om problemen beror på komponentincompatibilitet eller utrustningsfel.
Att fastställa grundläggande prestandamått för er automatiserade fyllningsprocess ger en referenspunkt för att upptäcka problem tidigt. Dokumentera den förväntade stoppraten, infökningslyckosatsen och produktionshastigheten för er valda komponentkombination. När den faktiska prestandan avviker från grundlinjen signalerar detta ett potentiellt problem med komponentförsörjning, utrustningskalibrering eller variation i materialbatch. Snabb identifiering av prestandaförskjutning förhindrar kedjeverkande produktionsfördröjningar och kvalitetsbrister.
När du utvärderar leverantörer av förvällda koner och filterspetsar bör du begära prov från olika produktionsomgångar för att bedöma måttnoggrannheten. Kör dessa prov genom ditt automatiserade fyllningssystem under kontrollerade förhållanden för att identifiera eventuella variationer i födningens beteende eller komponenternas justering. Vissa leverantörer upprätthåller strängare toleranser än andra, och denna kvalitets skillnad påverkar direkt din produktionssäkerhet. Leverantörer som tillhandahåller detaljerade specifikationsblad, toleransdokumentation och batchcertifikat visar ett engagemang för precision som automatiserade fyllningsoperationer kräver.
Att skapa långsiktiga relationer med pålitliga leverantörer minskar risken för oväntad komponentinkompatibilitet som kan störa din produktionsplanering. Begär att leverantörerna upprätthåller dokumenterade processer för kvalitetssäkring av dimensionell konsekvens. Vissa leverantörer erbjuder anpassningsalternativ för att matcha dina specifika maskinkrav, vilket kan motivera en liten extrakostnad för den operativa stabilitet du får. Regelbunden kommunikation med leverantörerna om din faktiska produktionsprestanda hjälper till att identifiera möjligheter till förbättring eller komponentförfining.
Konsekvens i flera produktionsomgångar kräver att komponenter köps från samma leverantörsbatcher så ofta som möjligt, eller åtminstone att nya batcher verifieras för att uppfylla identiska specifikationer. När du måste byta till en ny leverantör eller batch ska fullständig testning utföras innan komponenten integreras i vanlig produktion. Dokumentera partinummer, inköpsdatum och prestandaegenskaper för varje komponentbatch som används. Denna spårbarhet hjälper till att identifiera om kvalitetsproblem är kopplade till specifika batcher eller leverantörer, vilket möjliggör snabb problemlösning.
Att införa ett komponentinventeringssystem som spårar partinformation stödjer måttnoggrannhet över tid. Istället for att använda första-in-första-ut-rotation bör inventarien organiseras efter leverantörens partnummer för att undvika oavsiktlig blandning av komponenter med lätt olika toleransområden. Denna disciplinerade ansats kan verka administrativt komplex, men den förhindrar kostsamma produktionsstörningar orsakade av oväntad komponentinkompatibilitet.
Industristandarder definierar vanligtvis en acceptabel tolerans på 0,5 mm till 1 mm för inre diameteröverensstämmelse mellan koner och filterändar. Din specifika automatiserade fyllningsmaskin kan ha strängare eller bredare toleranser beroende på dess design och mekaniska precision. Kontakta din utrustningstillverkares specifikationer för att fastställa den exakta toleransomfattning som ditt system kräver. Tester med provkomponenter hjälper till att bekräfta om strängare toleranser förbättrar konsistensen i din produktion.
När måttnoggrannheten exakt upprätthålls över hela konen och filterändens komponenter kan ditt automatiserade fyllningssystem arbeta med maximal hastighet utan att fastna eller missaligneras. Olika mått tvingar maskinen att sänka farten för att undvika skador på utrustningen eller avvisning av produkten. Bättre kompatibilitet mellan kon och filteränd genom konsekventa mått möjliggör snabbare produktion, högre kapacitet och förbättrad lönsamhet. Dålig måttnoggrannhet kan minska produktionshastigheten med 20–40 %, vilket innebär betydande effektivitetsförluster över tid.
Ja, olika filtertippmaterial kan tekniskt sett fungera med samma kon-typ, men prestandaegenskaperna varierar kraftigt. Cellulosacetattippar ger annan infogningsspänning jämfört med papper eller kompositalternativ. Din automatiserade fyllningsmaskin kan fungera optimalt med en viss materialkombination samtidigt som den upplever problem med en annan. Att testa olika materialkombinationer med din specifika utrustning avgör vilka kombinationer som ger den konkompatibilitet och produktionspålitlighet som din verksamhet kräver.

