 EN

how-to-match-preroll-cones-with-filter-tips-for-automated-filling, how-to-match-preroll-cones-with-filter-tips-for-automated-filling, /news
EN
2026/08/17
سیستمهای پرکردن خودکار نیازمند تراز دقیق بین کانهای پیشپیچیده و نوکهای فیلتر هستند تا از کیفیت تولید و بهرهوری عملیاتی ثابت اطمینان حاصل شود. تطبیق صحیح این اجزا از وقوع گرفتگیها جلوگیری میکند، ضایعات را کاهش میدهد و یکپارچگی جریان کار تولیدی شما را حفظ میکند. درک رابطهٔ بین ابعاد کان، مشخصات نوکهای فیلتر و تحملهای دستگاه برای هر کسی که یک واحد تولید کان پیشپیچیده را بهرهبرداری یا مدیریت میکند، امری ضروری است.
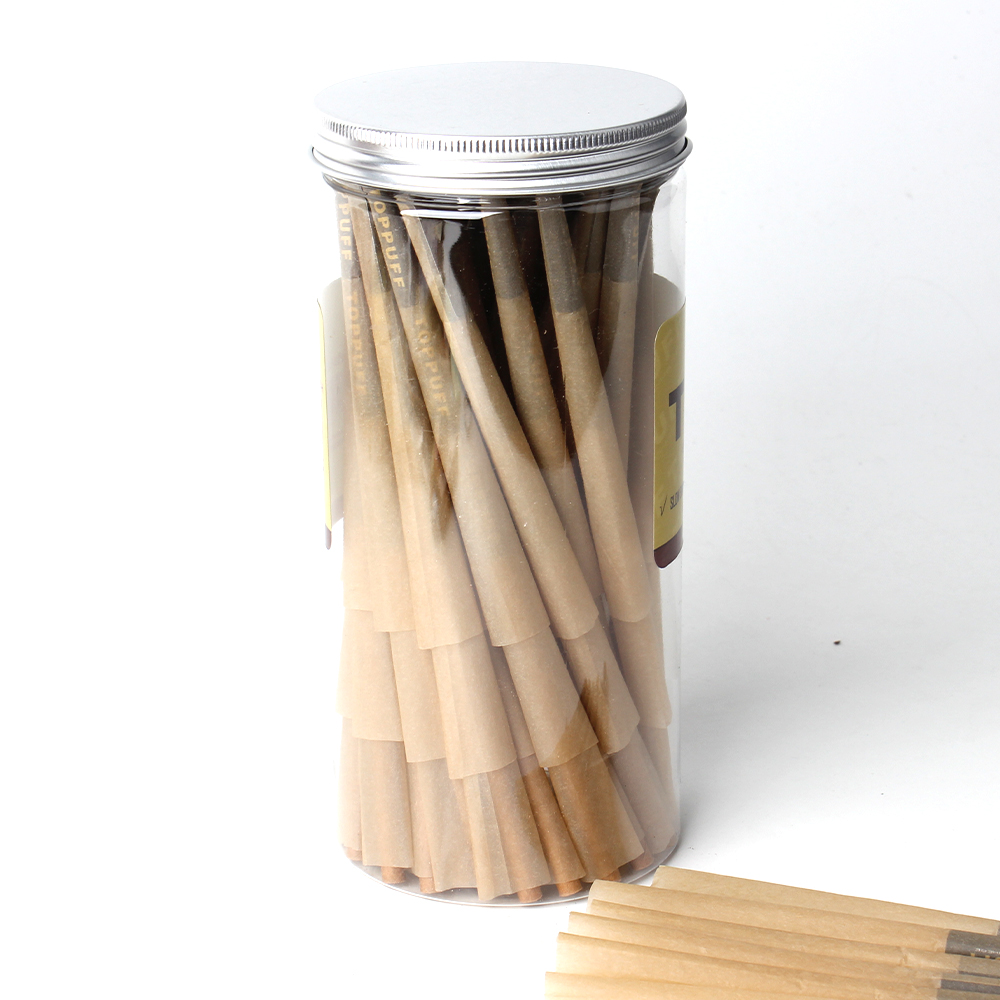
فرآیند انتخاب اجزای سازگاندار، شامل ارزیابی چندین پارامتر فنی است که بهطور مستقیم بر دقت پرکردن و سرعت تولید تأثیر میگذارند. مخروطهای پیشغلتان در اندازههای مختلف قطر و ترکیبات متفاوت مواد موجوداند، درحالیکه نوکهای فیلتر از نظر طول، قطر و عمق مورد نیاز برای قرارگیری تفاوت دارند. هنگامیکه این مشخصات با یکدیگر هماهنگ نباشند، سیستمهای خودکار در دستیابی به دقت لازم برای محصولات با کیفیت حرفهای با مشکل روبهرو میشوند.
هماهنگی ابعادی پایهای برای انجام موفقیتآمیز عملیات پرکردن خودکار است. مخروطهای پیشغلتان استاندارد صنعت معمولاً در طولی بین ۷۰ میلیمتر تا ۱۱۰ میلیمتر و با قطر داخلی بین ۱۴ میلیمتر تا ۲۸ میلیمتر (بسته به نوع محصول) ساخته میشوند. نوکهای فیلتر باید دقیقاً با این ابعاد داخلی هماهنگ باشند، زیرا حتی انحرافات جزئی نیز چالشهای عملیاتی ایجاد میکنند. هنگامی که هماهنگی ابعادی در سراسر دستهها حفظ شود، تجهیزات پرکردن شما بهصورت قابل پیشبینی کار میکنند و نتایج یکنواختی تولید میکنند.
سازگانی مخروط نیازمند توجه هم به اندازههای قطر خارجی و هم به اندازههای قطر داخلی است. نقطهی ورود نوک فیلتر باید دقیقاً با بازشوی مخروط همتراز شود تا نوک بدون نیاز به فشار یا حرکت شل، بهدرستی در جای خود قرار گیرد. تولیدکنندگان محدودههای تحمل را مشخص میکنند که معمولاً بین ۰٫۵ میلیمتر تا ۱ میلیمتر است و انحرافات مجاز ابعادی را تعریف میکند. کارکرد خارج از این محدودهها پایداری مجموعه را در طول پردازش خودکار بهخطر میاندازد.
مواد مختلف مخروطی نیازمند طراحیهای متفاوت سر فیلتر برای حفظ سازگان بهینه با مخروط هستند. مخروطهای کاغذی طبیعی و نابلورش، واکنش متفاوتی نسبت به رطوبت و فشار دارند تا انواع بلورششده یا جایگزینهای مبتنی بر کرافت. سرهای فیلتر ساختهشده از استات سلولز، کاغذ یا مواد ترکیبی تخصصی، هر کدام ویژگیهای متفاوتی در قابلیت ورود و مقاومت در برابر لغزش ارائه میدهند. انتخاب شما باید این نکته را در نظر بگیرد که هر ترکیب مادی در شرایط فشار مکانیکی و نرخ تغذیه ماشین پرکن خاص شما چگونه عمل میکند.
تطابق مواد همچنین بر ثبات تولید در بلندمدت تأثیر میگذارد. تطبیق نادرست مواد میتواند منجر به سایش زودهنگام سرهای فیلتر شود و در نتیجه، ورود ناقص یا جداشدن سرها در طول چرخه پرکنی گردد. آزمایش نمونههای تولیدی از ترکیبات مختلف مواد، به شناسایی جفتهایی کمک میکند که قابلیت اطمینان مورد نیاز عملیات شما را فراهم میآورند.
پرکردن خودکار موفقیتآمیز به تنظیم دقیق بین تجهیزات شما و نوع خاصی از سیگارهای کاغذی که با آن کار میکنید، وابسته است. کانالهای پیشپیچیده با نوک صافی پیش از آغاز تولید انبوه، بررسی جامعی از مکانیزم تغذیهکننده دستگاه، ریلهای هدایتکننده سیگارهای کاغذی، و دستگاه قراردادن نوک فیلتر انجام دهید. اطمینان حاصل کنید که تمام اجزای مکانیکی بر اساس مشخصات فنی مربوط به ابعاد سیگارهای کاغذی و نوکهای فیلتر انتخابشدهی شما تنظیم شدهاند. اکثر سازندگان راهنمای دقیقی برای تنظیم دستگاه ارائه میدهند که در آن موقعیت دقیق هر جزء برای ابعاد مختلف مشخص شده است.
تنظیم سرعت تغذیهکننده نقشی اساسی در حفظ سازگاری پایدار سیگارهای کاغذی در طول فرآیند پرکردن دارد. اجرای تغذیهکننده با سرعت بیش از حد میتواند منجر به عدم ترازشدن سیگارهای کاغذی یا قرارگیری نوک فیلتر با زاویهی نامناسب شود. از سوی دیگر، سرعتهای بسیار کم، بهرهوری تولید را کاهش داده و زمان پردازش را افزایش میدهند. یافتن آستانهی بهینهی سرعت نیازمند آزمایش با ترکیب خاص سیگارهای کاغذی و نوکهای فیلتر شماست و سپس ثبت این تنظیمات برای استفاده در تولیدهای بعدی.
اجراي بررسيهاي سيستماتيک کيفيت، اطمینان حاصل ميکند که سازگاري مخروطيها در طول شيفت توليد شما ثابت باقي ميماند. نمونههاي تصادفي را در فواصل منظم بازبيني کنيد تا از نشستن صحيح نوکهاي فيلتر درون مخروطيها و عدم وجود اجزاي شل اطمینان حاصل شود. تأييد ثبات ابعادي با استفاده از ابزارهاي اندازهگيري کاليبرهشده، به شناسايي انحراف در مشخصات اجزاء پيش از اينکه بر کل دسته تأثير بگذارد، کمک ميکند. نرخهاي رد، وقوع گيرافتادگيها و رويدادهاي پرکردن ناقص را ثبت کنيد تا مشخص شود آيا مشکلات ناشي از ناسازگاري اجزاء يا خرابي تجهيزات هستند.
تعیین معیارهای عملکرد اولیه برای فرآیند پرکردن خودکار شما، نقطه مرجعی برای تشخیص زودهنگام مشکلات فراهم میکند. نرخ انسداد مورد انتظار، درصد موفقیت در قرارگیری و سرعت تولید را برای ترکیب مؤلفههای انتخابشده ثبت کنید. هنگامی که عملکرد واقعی از مقدار اولیه منحرف شود، این امر نشاندهنده وجود احتمالی مشکلی در تأمین مؤلفهها، تنظیم دستگاهها یا تغییرات دستههای مواد است. شناسایی سریع انحراف عملکرد، تأخیرهای زنجیرهای در تولید و کاهش کیفیت را جلوگیری میکند.
هنگام ارزیابی تأمینکنندگان برای مخروطهای پیشپیچیده و نوکهای فیلتر، نمونهها را از دستههای تولیدی مختلف درخواست کنید تا سازگوندگی ابعادی را بررسی نمایید. این نمونهها را در سیستم پرکنندهٔ خودکار خود تحت شرایط کنترلشده اجرا کنید تا هرگونه تغییر در رفتار تغذیه یا تنظیم قطعات شناسایی شود. برخی تأمینکنندگان محدودیتهای دقیقتری نسبت به دیگران رعایت میکنند و این تفاوت کیفیت مستقیماً بر قابلیت اطمینان تولید شما تأثیر میگذارد. تأمینکنندگانی که صفحات مشخصات دقیق، اسناد مربوط به محدودیتها و گواهیهای دستهای ارائه میدهند، تعهد خود را به دقتی که عملیات پرکنندگی خودکار نیاز دارد، نشان میدهند.
برقراری رابطههای بلندمدت با تأمینکنندگان مطمئن، خطر ناسازگاری غیرمنتظرهٔ قطعات را کاهش میدهد و از اختلال در زمانبندی تولید شما جلوگیری میکند. از تأمینکنندگان بخواهید فرآیندهای مستندی برای تضمین ثبات ابعادی قطعات داشته باشند. برخی از تأمینکنندگان گزینههای سفارشیسازی ارائه میدهند تا با نیازهای خاص ماشینآلات شما هماهنگ شوند؛ این امر ممکن است افزایش جزئی قیمت را بهدلیل پایداری عملیاتی که بهدست میآورید، توجیه کند. ارتباط منظم با تأمینکنندگان دربارهٔ عملکرد واقعی تولید شما، به شناسایی فرصتهای بهبود یا ارتقای قطعات کمک میکند.
ثبات در تولیدات متوالی مختلف نیازمند خرید اجزا از دفعات تأمینکنندههای یکسان است، هرچند امکانپذیر باشد؛ یا حداقل اطمینان از اینکه دفعات جدید مشخصات یکسانی را برآورده میکنند. هنگامی که انتقال به تأمینکننده یا دفعة جدیدی ضروری است، پیش از ادغام آن در تولید عادی، آزمونهای کاملی انجام دهید. شمارههای دفعة هر جزء، تاریخهای خرید و ویژگیهای عملکردی هر دفعة مورد استفاده را ثبت کنید. این قابلیت ردیابی به شناسایی اینکه آیا مشکلات کیفیت با دفعات یا تأمینکنندگان خاصی مرتبط هستند، کمک میکند و امکان رفع سریعتر مشکل را فراهم میسازد.
اجراي سيستم موجودي قطعات که اطلاعات دستهبندی را پيگيری میکند، به حفظ سازگاری ابعادی در طول زمان کمک میکند. به جای استفاده از روش چرخش «اول وارد، اول خارج»، موجودی را بر اساس دستهبندی تأمینکننده سازماندهی کنید تا از ترکيب ناخواسته قطعات با محدودههای تحمل کمی متفاوت جلوگيری شود. اين رویکرد منظم ممکن است از نظر اداری پيچيده به نظر برسد، اما از اختلالات گرانقیمت توليد ناشی از ناسازگاری غیرمنتظره قطعات جلوگيری میکند.
معیارهای segu صنعتی معمولاً تحمل قابل قبول را برای تطابق قطر داخلی بین مخروطها و نوک فیلترها در محدودهٔ ۰٫۵ تا ۱ میلیمتر تعریف میکنند. دستگاه خودکار پرکنندهٔ خاص شما ممکن است بسته به طراحی و دقت مکانیکیاش، تحمل سختتر یا شلتری داشته باشد. برای تعیین دقیق محدودهٔ تحمل مورد نیاز سیستم خود، به مشخصات سازندهٔ تجهیزات خود مراجعه کنید. آزمایش با اجزای نمونه به شما کمک میکند تا بررسی کنید آیا استفاده از تحملهای سختتر، ثبات تولید شما را بهبود میبخشد یا خیر.
وقتی سازگاری ابعادی بین قطعات مخروطی و نوک فیلتر با دقت کامل حفظ شود، سیستم پرکنندهٔ خودکار شما با بیشترین سرعت و بدون مشکلات گیرکردن یا عدم ترازبندی کار میکند. تفاوت در ابعاد، مجبور میسازد دستگاه برای جلوگیری از آسیب به تجهیزات یا رد محصول، سرعت خود را کاهش دهد. سازگاری بهتر مخروطها از طریق ثبات ابعادی، منجر به افزایش نرخ تولید، ظرفیت بالاتر و سودآوری بهتر میشود. ضعف در ثبات ابعادی میتواند سرعت تولید را ۲۰ تا ۴۰ درصد کاهش دهد که این امر در طول زمان، اتلاف قابل توجهی از کارایی محسوب میشود.
بله، مواد مختلف نوک صافی بهصورت فنی میتوانند با نوع یکسانی از مخروطها استفاده شوند، اما ویژگیهای عملکردی آنها تفاوت قابلتوجهی دارد. نوکهای سلولز استات به سختی ورودی متفاوتی نسبت به نوکهای کاغذی یا ترکیبی ارائه میدهند. دستگاه پرکننده خودکار شما ممکن است با ترکیب خاصی از مواد بهطور بهینه کار کند، درحالیکه با ترکیب دیگری با مشکلاتی روبهرو میشود. آزمایش ترکیبات مختلف مواد با تجهیزات خاص شما تعیینکننده این است که کدام ترکیبها سازگانی مناسب با مخروط و قابلیت اطمینان تولیدی را که عملیات شما نیاز دارد، فراهم میکنند.

