 EN

how-to-match-preroll-cones-with-filter-tips-for-automated-filling, how-to-match-preroll-cones-with-filter-tips-for-automated-filling, /news
EN
2026/08/17
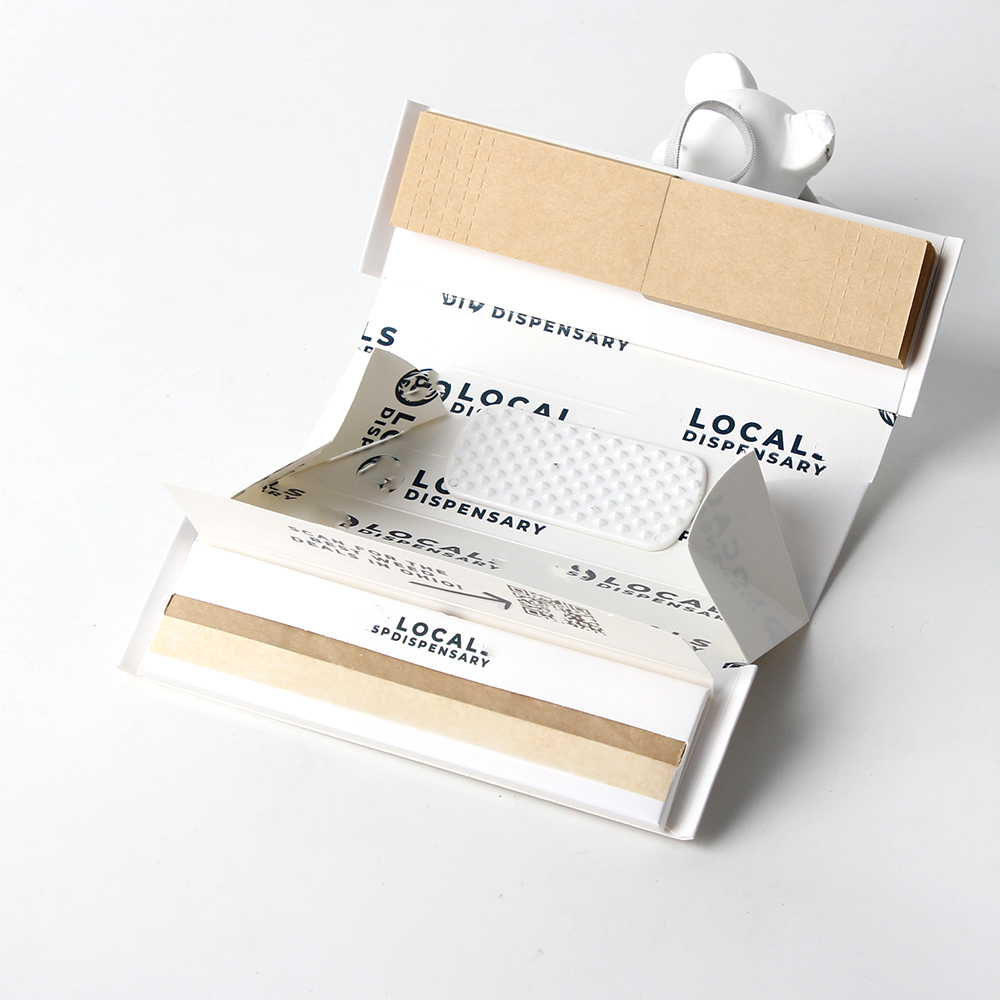
Los sistemas de llenado automatizado requieren una alineación precisa entre los conos para pre-enrollados y las puntas de filtro para garantizar una calidad constante en la producción y una eficiencia operativa. Emparejar correctamente estos componentes evita atascos, reduce los residuos y mantiene la integridad del flujo de trabajo de fabricación. Comprender la relación entre las dimensiones de los conos, las especificaciones de las puntas de filtro y las tolerancias de la máquina es esencial para cualquier persona que opere o gestione una instalación de producción de pre-enrollados.
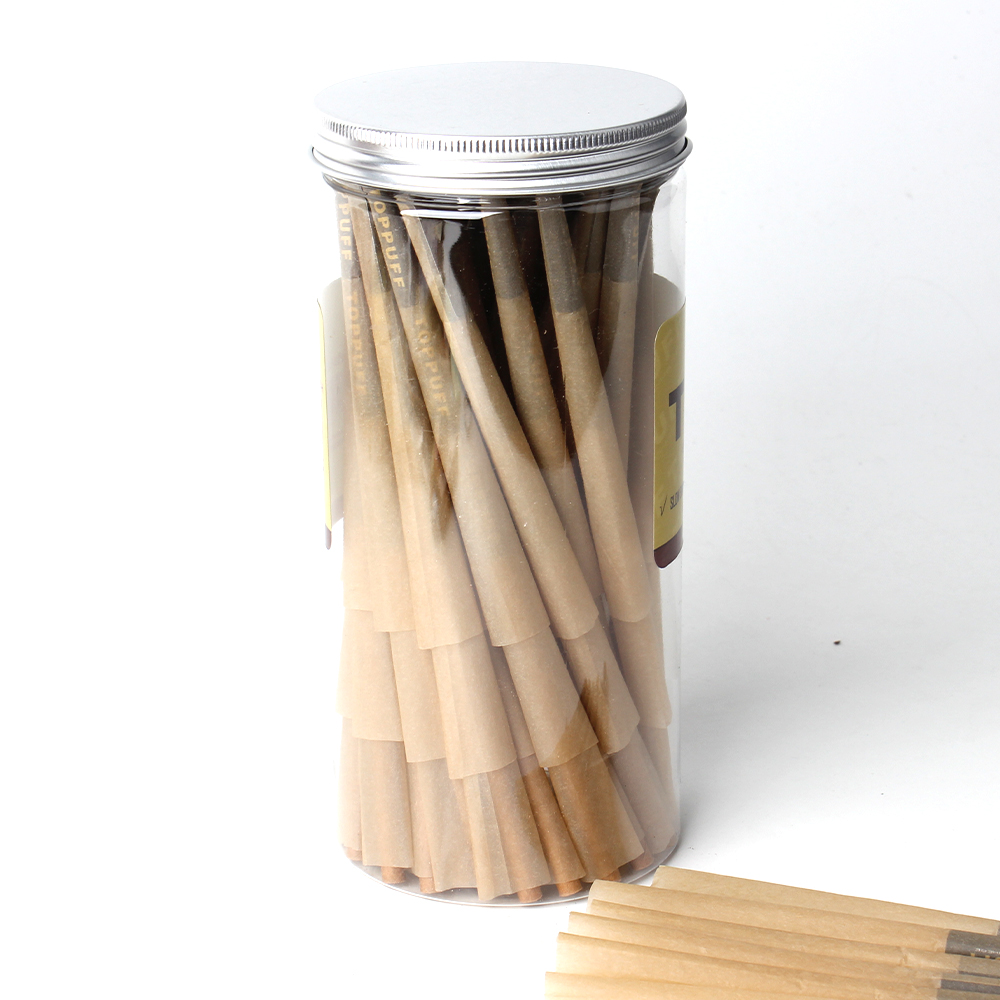
El proceso de selección de componentes compatibles implica evaluar múltiples parámetros técnicos que afectan directamente la precisión del llenado y la velocidad de producción. Los conos pre-enrollados están disponibles en diversos tamaños de diámetro y composiciones de material, mientras que las boquillas filtrantes varían en longitud, diámetro y requisitos de profundidad de inserción. Cuando estas especificaciones no coinciden, los sistemas automatizados tienen dificultades para lograr la precisión necesaria para productos de calidad profesional.
La coherencia dimensional representa la base de operaciones automatizadas de llenado exitosas. Los conos pre-enrollados estándar del sector suelen medir entre 70 mm y 110 mm de longitud, con diámetros internos que varían entre 14 mm y 28 mm según el tipo de producto. Las boquillas filtrantes deben coincidir exactamente con estas dimensiones internas, ya que incluso variaciones mínimas generan desafíos operativos. Cuando se mantiene la coherencia dimensional entre lotes, su equipo de llenado opera de forma predecible y produce resultados uniformes.
La compatibilidad de los conos exige atención tanto a las mediciones del diámetro externo como del interno. El punto de inserción de la boquilla filtrante debe alinearse perfectamente con la abertura del cono, garantizando que la boquilla quede firmemente asentada sin forzarla ni permitir movimientos flojos. Los fabricantes especifican rangos de tolerancia, típicamente entre 0,5 mm y 1 mm, que definen las variaciones dimensionales aceptables. Operar fuera de estos rangos compromete la estabilidad del conjunto durante el procesamiento automatizado.
Distintos materiales para conos requieren diseños distintos de puntas de filtro para mantener una compatibilidad óptima con los conos. Los conos de papel natural sin blanquear reaccionan de forma distinta a la humedad y a la compresión que las variedades blanqueadas o las alternativas basadas en kraft. Las puntas de filtro fabricadas con acetato de celulosa, papel o materiales compuestos especializados ofrecen cada una características distintas de inserción y fuerza de sujeción. Su selección debe tener en cuenta cómo se comporta cada combinación de materiales bajo la presión mecánica y la velocidad de alimentación específicas de su máquina de llenado.
La coincidencia de materiales afecta también la consistencia de la producción a largo plazo. La incompatibilidad entre materiales puede provocar un desgaste prematuro de las puntas de filtro, lo que ocasiona inserciones incompletas o desprendimiento de las puntas durante el ciclo de llenado. Probar lotes de muestra con distintas combinaciones de materiales ayuda a identificar qué parejas ofrecen la fiabilidad que requiere su operación.
El llenado automatizado exitoso depende de una calibración precisa entre su equipo y el tipo específico de Conos previamente enrollados con puntas filtrantes con el que opera. Antes de iniciar la producción, realice una revisión exhaustiva del mecanismo alimentador de su máquina, los rieles de guía para conos y el aparato de inserción de filtros. Verifique que todos los componentes mecánicos estén ajustados según las especificaciones correspondientes a las dimensiones de su cono y filtro seleccionados. La mayoría de los fabricantes proporcionan directrices detalladas de calibración que indican la posición exacta requerida para distintos tamaños de componentes.
Los ajustes de velocidad del alimentador desempeñan un papel fundamental para mantener una compatibilidad constante de los conos durante todo el proceso de llenado. Si los alimentadores funcionan demasiado rápido, los conos pueden desalinearse o los filtros pueden insertarse con ángulos incorrectos. Por otro lado, velocidades demasiado lentas reducen la eficiencia de la producción y aumentan el tiempo de procesamiento. Encontrar el umbral óptimo de velocidad requiere pruebas con su combinación específica de cono y filtro, y luego documentar dichos ajustes para futuras series de producción.
La implementación de controles sistemáticos de calidad garantiza que la compatibilidad de los conos se mantenga constante durante todo su turno de producción. Inspeccione muestras aleatorias a intervalos regulares para verificar que las puntas de filtro se asienten correctamente dentro de los conos y que no existan componentes sueltos. La verificación de la consistencia dimensional mediante herramientas de medición calibradas ayuda a detectar desviaciones en las especificaciones de los componentes antes de que afecten a todo el lote. Registre las tasas de rechazo, los atascos y los eventos de llenado incompleto para determinar si los problemas derivan de incompatibilidad entre componentes o de un mal funcionamiento del equipo.
Establecer métricas de rendimiento de referencia para su proceso automatizado de llenado proporciona un punto de comparación para detectar problemas de forma temprana. Documente la tasa esperada de atascos, el porcentaje de éxito en la inserción y la velocidad de producción para la combinación de componentes seleccionada. Cuando el rendimiento real se desvía de la referencia, esto indica un posible problema con el abastecimiento de componentes, la calibración del equipo o la variación entre lotes de materiales. La identificación rápida de desviaciones en el rendimiento evita retrasos progresivos en la producción y compromisos de calidad.
Al evaluar proveedores de conos pre-enrollados y puntas de filtro, solicite muestras de diferentes lotes de producción para evaluar la consistencia dimensional. Ejecute estas muestras en su sistema automático de llenado bajo condiciones controladas para identificar cualquier variación en el comportamiento de alimentación o en la alineación de los componentes. Algunos proveedores mantienen tolerancias más ajustadas que otros, y esta diferencia de calidad afecta directamente la confiabilidad de su producción. Los proveedores que ofrecen hojas de especificaciones detalladas, documentación de tolerancias y certificaciones de lote demuestran un compromiso con la precisión que requieren las operaciones de llenado automático.
Establecer relaciones a largo plazo con proveedores confiables reduce el riesgo de que incompatibilidades inesperadas de componentes interrumpan su programa de producción. Solicite a los proveedores que mantengan procesos documentados para garantizar la coherencia dimensional y la calidad. Algunos proveedores ofrecen opciones de personalización para adaptarse a los requisitos específicos de sus máquinas, lo cual puede justificar un ligero recargo por la estabilidad operativa que obtiene. La comunicación regular con los proveedores sobre su rendimiento real en producción ayuda a identificar oportunidades de mejora o de refinamiento de componentes.
La coherencia entre múltiples series de producción requiere adquirir componentes de los mismos lotes de proveedores siempre que sea posible, o, como mínimo, verificar que los nuevos lotes cumplan especificaciones idénticas. Cuando deba cambiar a un nuevo proveedor o lote, realice pruebas completas antes de integrarlo en la producción habitual. Registre los números de lote, las fechas de compra y las características de rendimiento de cada lote de componentes utilizado. Esta trazabilidad ayuda a determinar si los problemas de calidad están relacionados con lotes o proveedores específicos, lo que permite resolverlos rápidamente.
La implementación de un sistema de inventario de componentes que rastree la información por lotes favorece la consistencia dimensional a lo largo del tiempo. En lugar de utilizar la rotación primero en entrar, primero en salir, mantenga el inventario organizado por lote del proveedor para evitar, de forma accidental, mezclar componentes con rangos de tolerancia ligeramente distintos. Este enfoque disciplinado puede parecer complejo desde el punto de vista administrativo, pero evita interrupciones costosas en la producción causadas por incompatibilidades inesperadas entre componentes.
Las normas del sector suelen definir una tolerancia aceptable de 0,5 mm a 1 mm para el ajuste del diámetro interno entre conos y boquillas de filtro. Su máquina automática de llenado específica puede tener tolerancias más estrictas o más amplias, según su diseño y precisión mecánica. Consulte las especificaciones del fabricante de su equipo para determinar el rango exacto de tolerancia que requiere su sistema. Las pruebas con componentes de muestra ayudan a confirmar si tolerancias más estrictas mejoran la consistencia de su producción.
Cuando se mantiene con precisión la coherencia dimensional en los componentes del cono y de la punta del filtro, su sistema automático de llenado opera a velocidad máxima sin atascos ni problemas de desalineación. Las dimensiones incompatibles obligan a la máquina a reducir la velocidad para evitar daños en el equipo o rechazo del producto. Una mayor compatibilidad entre el cono y la punta del filtro, gracias a una coherencia dimensional constante, permite tasas de producción más altas, mayor capacidad de procesamiento y mejor rentabilidad. Una coherencia dimensional deficiente puede reducir la velocidad de producción entre un 20 % y un 40 %, lo que representa pérdidas significativas de eficiencia a lo largo del tiempo.
Sí, distintos materiales para las puntas de filtro pueden funcionar técnicamente con el mismo tipo de cono, pero las características de rendimiento varían considerablemente. Las puntas de acetato de celulosa ofrecen una firmeza de inserción distinta en comparación con las alternativas de papel o compuestas. Es posible que su máquina automática de llenado funcione de forma óptima con una combinación de materiales, mientras que experimente problemas con otra. Probar distintas combinaciones de materiales con su equipo específico determinará qué combinaciones garantizan la compatibilidad con el cono y la fiabilidad productiva que requiere su operación.

