 EN

how-to-match-preroll-cones-with-filter-tips-for-automated-filling, how-to-match-preroll-cones-with-filter-tips-for-automated-filling, /news
EN
2026/08/17
Os sistemas de encher automáticos requiren un alinhamento preciso entre os conos pre-enrolados e os filtros para garantir unha calidade de produción constante e unha eficiencia operativa. A combinación correcta destes compoñentes evita atascos, reduce o desperdicio e mantén a integridade do seu fluxo de traballo na fabricación. Comprender a relación entre as dimensións dos conos, as especificacións dos filtros e as tolerancias da máquina é esencial para calquera persoa que opere ou xerencie unha instalación de produción de conos pre-enrolados.
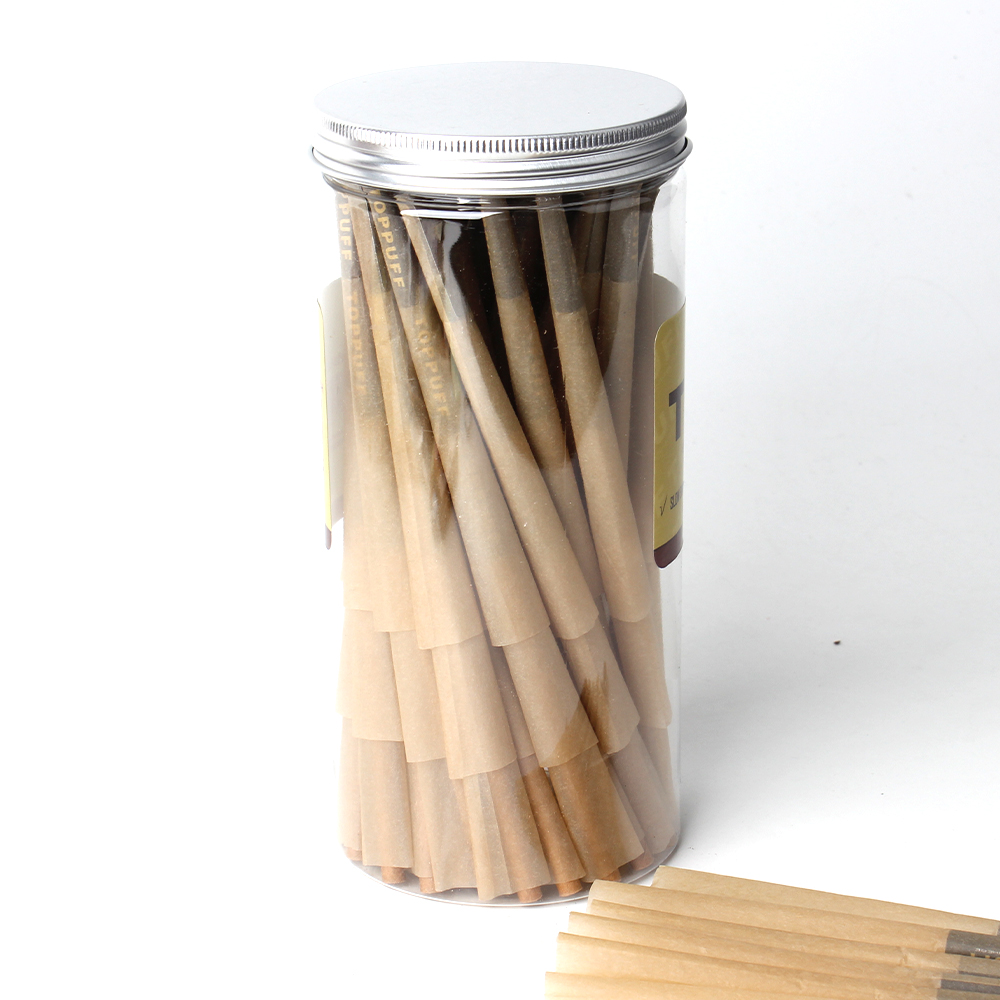
O proceso de selección de compoñentes compatibles implica avaliar múltiples parámetros técnicos que afectan directamente á precisión do enchemento e á velocidade de produción. Os conos preenrolados están dispoñíbeis en distintos tamaños de diámetro e composicións de material, mentres que as puntas de filtro varían na súa lonxitude, diámetro e requisitos de profundidade de inserción. Cando estas especificacións non coinciden, os sistemas automatizados teñen dificultades para acadar a precisión necesaria para produtos de calidade profesional.
A consistencia dimensional representa a base das operacións automatizadas de encher con éxito. Os conos preenrollados estándar da industria miden normalmente entre 70 mm e 110 mm de lonxitude, con diámetros internos que van desde 14 mm ata 28 mm, segundo o tipo de produto. As puntas de filtro deben coincidir exactamente con estas dimensións internas, pois mesmo variacións mínimas xeran desafíos operativos. Cando se manteña a consistencia dimensional entre lotes, o seu equipo de encher opera de maneira previsible e produce resultados uniformes.
A compatibilidade dos conos require atención tanto ás medidas do diámetro exterior como ao diámetro interior. O punto de inserción da punta de filtro debe alinarse perfectamente coa abertura do cono, garantindo que a punta se asente de forma segura sen forzar nin movemento floxo. Os fabricantes especifican intervalos de tolerancia, normalmente dentro de 0,5 mm a 1 mm, que definen as variacións dimensionais aceptables. Operar fóra destes intervalos compromete a estabilidade do conxunto durante o procesamento automatizado.
Distintos materiais para os conos requiren deseños distintos de punteiras de filtro para manter unha compatibilidade óptima co cono. Os conos de papel natural non branqueado responden de maneira distinta á humidade e á compresión que as variedades branqueadas ou as alternativas baseadas en kraft. As punteiras de filtro fabricadas en acetato de celulosa, papel ou materiais compostos especializados ofrecen cada unha características distintas de inserción e forza de suxeición. A súa selección debe ter en conta como se comporta cada combinación de materiais baixo a presión mecánica e a velocidade de alimentación da súa máquina de enchemento específica.
A coincidencia de materiais afecta tamén a consistencia da produción a longo prazo. Unha combinación inadecuada de materiais pode provocar un desgaste prematuro das punteiras de filtro, o que leva a insercións incompletas ou ao desprendemento das punteiras durante o ciclo de enchemento. Probar lotes mostrais de distintas combinacións de materiais axuda a identificar qué parellas ofrecen a fiabilidade que require a súa operación.
O encher automático exitoso depende dunha calibración precisa entre o seu equipo e o tipo específico de Conos pre-enrolados con punteiras de filtro co que opera. Antes de comezar a produción, realice unha revisión exhaustiva do mecanismo alimentador da súa máquina, os raíles de guía para os conos e o dispositivo de inserción das puntas dos filtros. Verifique que todos os compoñentes mecánicos estean axustados segundo as especificacións correspondentes ás dimensións dos conos e das puntas dos filtros escollidos. A maioría dos fabricantes fornecen directrices detalladas de calibración que indican a posición exacta para distintos tamaños de compoñentes.
Os axustes da velocidade do alimentador desempeñan un papel crítico para manter unha compatibilidade constante dos conos durante todo o proceso de encher. Se os alimentadores funcionan demasiado rápido, os conos poden desaliñarse ou as puntas dos filtros inserirse con ángulos incorrectos. Por outra banda, velocidades demasiado lentas reducen a eficiencia produtiva e aumentan o tempo de procesamento. Determinar o limiar óptimo de velocidade require probas coa combinación específica de conos e puntas de filtros empregada, documentando despois eses axustes para as sucesivas series de produción.
A implementación de comprobacións sistemáticas de calidade garante que a compatibilidade dos conos se manteña constante durante o seu turno de produción. Inspeccione mostras aleatorias a intervalos regulares para verificar que as puntas dos filtros se asentan correctamente nos conos e que non hai compoñentes soltos. A verificación da consistencia dimensional mediante ferramentas de medición calibradas axuda a detectar desvío nas especificacións dos compoñentes antes de que afecte a todo o lote. Rexistre as taxas de rexeición, os incidentes de atascamento e os eventos de encher incompleto para identificar se os problemas proceden dunha incompatibilidade dos compoñentes ou dun fallo do equipo.
Estabelecer métricas de rendemento de referencia para o seu proceso de encher automatizado fornece un punto de referencia para detectar problemas de forma temprana. Documente a taxa esperada de atascos, o porcentaxe de éxito na inserción e a velocidade de produción para a combinación de compoñentes escollida. Cando o rendemento real se desvía do valor de referencia, isto indica un problema potencial coa orixe dos compoñentes, a calibración do equipo ou a variación entre lotes de materiais. A identificación rápida da desviación do rendemento impide atrasos na produción en cadea e compromisos na calidade.
Ao avaliar fornecedores de conos preenrolados e puntas de filtro, solicite mostras de diferentes lotes de produción para avaliar a consistencia dimensional. Pase estas mostras polo seu sistema automático de enchemento en condicións controladas para identificar calquera variación no comportamento de alimentación ou no alineamento dos compoñentes. Algúns fornecedores mantén tolerancias máis estreitas ca outros, e esta diferenza de calidade afecta directamente a fiabilidade da súa produción. Os fornecedores que proporcionan fichas técnicas detalladas, documentación sobre tolerancias e certificacións de lote demostran un compromiso coa precisión que requiren as operacións de enchemento automático.
Estabelecer relacións a longo prazo con fornecedores fiables reduce o risco de incompatibilidade inesperada de compoñentes que interrompa o seu programa de produción. Solicite aos fornecedores que mantexan procesos documentados para garantir a coherencia dimensional da calidade. Algúns fornecedores ofrecen opcións de personalización para axustarse ás súas necesidades específicas de máquinas, o que pode xustificar un pequeno suplemento pola estabilidade operativa que obtén. A comunicación regular cos fornecedores sobre o seu rendemento real na produción axuda a identificar oportunidades de mellora ou de afinamento dos compoñentes.
A consistencia entre múltiplas series de produción require adquirir compoñentes dos mesmos lotes de fornecedores sempre que sexa posible, ou, como mínimo, verificar que os novos lotes cumpran especificacións idénticas. Cando deba cambiar a un novo fornecedor ou lote, realice probas completas antes de integralo na produción habitual. Documente os números de lote, as datas de compra e as características de rendemento de cada lote de compoñentes que utilice. Esta trazabilidade axuda a identificar se os problemas de calidade están relacionados con lotes ou fornecedores específicos, permitindo a resolución rápida dos problemas.
Implementar un sistema de inventario de compoñentes que rexistre a información dos lotes apoia a consistencia dimensional ao longo do tempo. En vez de utilizar a rotación primeiro en entrar, primeiro en saír, mantén o inventario organizado por lote do fornecedor para evitar, sen querer, mesturar compoñentes cunhas lixeiras diferenzas nos intervalos de tolerancia. Este enfoque disciplinado pode parecer administrativamente complexo, pero prevén interrupcións produtivas costosas causadas por incompatibilidades inesperadas entre compoñentes.
As normas do sector normalmente definen unha tolerancia aceptable de 0,5 mm a 1 mm para o axuste do diámetro interior entre conos e puntas de filtro. A súa máquina automática de envasado específica pode ter tolerancias máis estreitas ou máis amplas dependendo do seu deseño e da súa precisión mecánica. Consulte as especificacións do fabricante do seu equipo para determinar a gama exacta de tolerancias que require o seu sistema. As probas con compoñentes de mostra axudan a confirmar se tolerancias máis estreitas melloran a consistencia da súa produción.
Cando a consistencia dimensional se mantén de maneira precisa nos compoñentes do cono e da punta do filtro, o seu sistema automático de enchemento opera á velocidade máxima sen problemas de atascos ou desalineacións. As dimensións non coincidentes forzan á máquina a reducir a velocidade para evitar danos no equipo ou a rexeición do produto. Unha mellor compatibilidade entre o cono e a punta do filtro, grazas a dimensións consistentes, permite taxas de produción máis rápidas, maior rendemento e unha mellora na rendibilidade. Unha pobre consistencia dimensional pode reducir a velocidade de produción entre un 20 % e un 40 %, o que representa perdas de eficiencia significativas ao longo do tempo.
Si, distintos materiais para as puntas dos filtros poden funcionar tecnicamente co mesmo tipo de cono, pero as súas características de rendemento varían considerablemente. As puntas de acetato de celulosa ofrecen unha firmeza de inserción distinta ás de papel ou ás alternativas compostas. A súa máquina automática de enchemento pode funcionar óptimamente cunha combinación de materiais e experimentar problemas con outra. Probar distintas combinacións de materiais co seu equipamento específico determina cales combinacións ofrecen a compatibilidade co cono e a fiabilidade na produción que require a súa operación.

