 EN

how-to-match-preroll-cones-with-filter-tips-for-automated-filling, how-to-match-preroll-cones-with-filter-tips-for-automated-filling, /news
EN
2026/08/17
Automatisoidut täyttöjärjestelmät vaativat tarkkaa sovittamista esikäsiteltyjen kartongien ja suodatinpäätteiden välillä, jotta tuotannon laatu ja toiminnallinen tehokkuus pysyvät tasaisina. Oikea komponenttien sovitus estää lukkiutumisia, vähentää jätettä ja säilyttää valmistusprosessin toimintakyvyn. Kartongien mittojen, suodatinpäätteiden teknisten tietojen ja koneiden toleranssien välisten suhteiden ymmärtäminen on välttämätöntä kaikille, jotka käyttävät tai johtavat esikäsiteltyjen tuotteiden tuotantolaitosta.
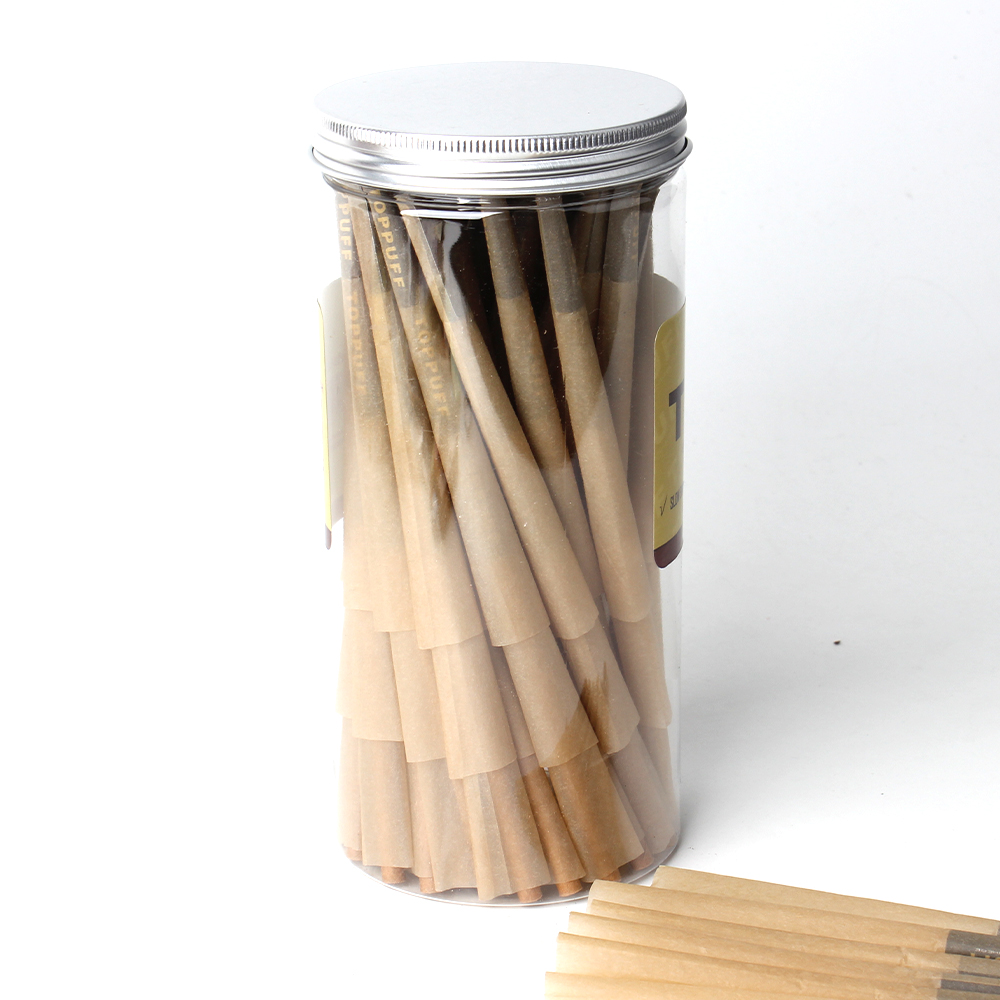
Yhteensopivien komponenttien valintaprosessi vaatii useiden teknisten parametrien arviointia, jotka vaikuttavat suoraan täyttötarkkuuteen ja tuotantonopeuteen. Esikäärittyjä kuppia on saatavilla eri halkaisijoissa ja materiaalikoostumuksissa, kun taas suodatinpäät vaihtelevat pituudeltaan, halkaisijaltaan ja vaaditulta asennussyvyydeltään. Kun nämä ominaisuudet eivät täsmää, automatisoidut järjestelmät eivät pysty saavuttamaan ammattimaisen luokan tuotteisiin vaadittavaa tarkkuutta.
Mittasuhteen yhdenmukaisuus muodostaa perustan onnistuneille automatisoituille täyttötoiminnoille. Teollisuuden standardien mukaiset esirullat ovat tyypillisesti 70–110 mm pitkiä, ja niiden sisähalkaisija vaihtelee tuotetyypistä riippuen 14–28 mm:n välillä. Suodatinkärjet täytyy sovittaa näihin sisähalkaisijoihin tarkasti, sillä jo pienetkin poikkeamat aiheuttavat toimintahaasteita. Kun mittasuhteet pysyvät yhdenmukaisina eri erissä, täyttölaitteistonne toimii ennustettavasti ja tuottaa yhtenäisiä tuloksia.
Kupin yhteensopivuus edellyttää huomiota sekä ulkoiseen että sisäiseen halkaisijaan. Suodatinkärjen kiinnityskohta täytyy sopia täsmälleen kupin avaimeen, jotta kärki istuu turvallisesti ilman pakottamista tai löysää liikettä. Valmistajat määrittelevät yleensä sallitut toleranssialueet, jotka ovat tyypillisesti 0,5–1 mm:n välillä ja joissa sallitaan mittapoikkeamia. Toiminta näiden alueiden ulkopuolella heikentää kokoonpanon vakautta automatisoidussa käsittelyssä.
Eri kärkikartongin materiaalit vaativat erilaisia suodatinkärkien suunnitteluratkaisuja, jotta kärkikartongin ja suodatinkärkien yhteensopivuus säilyy optimaalisena. Luonnolliset, kalkitoimattomat paperikärkikartongit reagoivat kosteuteen ja puristukseen eri tavoin kuin kalkitoitetut tai kraft-pohjaiset vaihtoehdot. Selluloosa-asetaatista, paperista tai erityisistä komposiittimateriaaleista valmistetut suodatinkärjet tarjoavat kukin erilaisia työntöominaisuuksia ja pitovoimaa. Valintanne on tehtävä siten, että otetaan huomioon, miten kukin materiaaliyhdistelmä toimii täsmälleen teidän täyttökoneenne mekaanisen paineen ja syöttönopeuden vaikutuksesta.
Materiaalien yhdistäminen vaikuttaa myös pitkän aikavälin tuotannon tasaisuuteen. Epäyhteensopivat materiaalit voivat aiheuttaa suodatinkärkien ennenaikaista kulumista, mikä johtaa epätäydellisiin työntöihin tai kärkien irtoamiseen täyttösyklissä. Näytteiden eri materiaaliyhdistelmien testaaminen auttaa tunnistamaan luotettavimmat yhdistelmät teidän toiminnallenne.
Onnistunut automatisoitu täyttö vaatii tarkkaa kalibrointia laitteiston ja käytettävän tuotteen välillä Esivalmistettuja kärjellisiä tupakkapapereita ennen tuotannon aloittamista suorita kattava tarkastus koneen syöttömekanismista, kärkien ohjausraudoista ja suodatinpäiden asennuslaitteesta. Varmista, että kaikki mekaaniset komponentit on asetettu määriteltyihin mittoihin vastaamaan valittuja kärkiä ja suodatinpäitä. Useimmat valmistajat tarjoavat yksityiskohtaisia kalibrointiohjeita, joissa määritellään tarkat sijoitukset eri komponenttikokoja varten.
Syöttimen nopeuden säätäminen on ratkaisevan tärkeää johdonmukaisen kärkien yhteensopivuuden varmistamiseksi koko täyttöprosessin ajan. Liian nopea syöttö voi aiheuttaa kärkien epäsuoraa asettelua tai suodatinpäiden väärän kulman asennusta. Toisaalta liian hitaat nopeudet vähentävät tuotantotehokkuutta ja pidentävät käsittelyaikaa. Optimaalisen nopeusrajan löytäminen edellyttää testaamista tietyn kärkien ja suodatinpäiden yhdistelmän kanssa sekä näiden asetusten dokumentointia jatkuvaa tuotantoa varten.
Järjestelmällisten laatutarkastusten toteuttaminen varmistaa, että suodatinkupujen yhteensopivuus säilyy vakiona koko tuotantovuoron ajan. Tarkasta satunnaisia näytteitä säännöllisin väliajoin varmistaaksesi, että suodatinkärjet istuvat oikein suodatinkupuihin ja että mitään löysiä komponentteja ei ole. Kalibroitujen mittausvälineiden käyttö ulottuvuuksien yhtenäisyyden tarkistamiseen auttaa havaitsemaan komponenttien ominaisuuksien poikkeamat ennen kuin ne vaikuttavat koko erään laatuun. Seuraa hylkäysmääriä, tukostilanteita ja epätäydellisiä täyttötapauksia tunnistaksesi, johtuuko ongelmat komponenttien yhteensopimattomuudesta vai laitteiston vioista.
Perustavanlaatuisen suorituskyvyn mittareiden määrittäminen automatisoidulle täyttöprosessillesi tarjoaa viitepisteen ongelmien varhaiseen havaitsemiseen. Dokumentoi odotettu tukosaste, asennusonnistumisprosentti ja tuotantonopeus valitulle komponenttiyhdistelmälle. Kun todellinen suorituskyky poikkeaa perustasosta, tämä viittaa mahdolliseen ongelmaan komponenttien hankinnassa, laitteiston kalibroinnissa tai materiaalierän vaihtelussa. Suorituskyvyn poikkeaman nopea tunnistaminen estää ketjutuvaan tuotantoviemäriin ja laatuongelmiin johtavia viivästyksiä.
Arvioitaessa toimittajia esikäärittyihin kuppimaisiin savukkeisiin ja suodatinkärkiin pyydä näytteitä eri tuotantoeristä, jotta voidaan arvioida mittojen yhtenäisyyttä. Käytä näitä näytteitä automatisoidussa täyttöjärjestelmässä ohjattujen olosuhteiden vallitessa, jotta voidaan havaita mahdollisia eroja syöttäytymiskäyttäytymisessä tai komponenttien sijoittelussa. Joissakin toimittajissa on tiukemmat toleranssit kuin muilla, ja tämä laatuero vaikuttaa suoraan tuotannon luotettavuuteen. Toimittajat, jotka tarjoavat yksityiskohtaiset tekniset tiedot, toleranssidokumentaation ja eräsertifikaatit, osoittavat sitoutumistaan tarkkuuteen, jota automatisoidut täyttöprosessit vaativat.
Pitkäaikaisten suhteiden luominen luotettavien toimittajien kanssa vähentää odottamattomien komponenttien yhteensopivuusongelmien riskiä, jotka voivat häiritä tuotantoaikataulua. Pyydä toimittajia noudattamaan dokumentoituja prosesseja mitalliselle yhtenäisyydelle ja laadunvarmistukseen. Jotkin toimittajat tarjoavat räätälöityjä vaihtoehtoja, joilla voidaan sovittaa komponentit tiettyihin konevaatimuksiin; tämä saattaa olla perusteltua hieman korkeammalla hinnalla, joka takaa toiminnallisen vakauden. Säännöllinen viestintä toimittajien kanssa todellisen tuotannon suorituskyvystä auttaa tunnistamaan parannusmahdollisuudet tai komponenttien tarkennusmahdollisuudet.
Yhdenmukaisuuden varmistaminen useilla tuotantokertoilla edellyttää komponenttien ostamista mahdollisimman usein samoilta toimittajien eriltä tai vähintään uusien erien vaatimusten täyttämisen varmentamista. Kun siirrytään uuteen toimittajaan tai erään, on suoritettava kattava testaus ennen komponentin ottamista säännölliseen tuotantoon. On dokumentoitava jokaisen käytetyn komponenttierän eränumerot, ostopäivät ja suorituskykyominaisuudet. Tämä jäljitettävyys auttaa tunnistamaan, liittyvätkö laatuongelmat tiettyihin eriin tai toimittajiin, mikä mahdollistaa nopean ongelmanratkaisun.
Komponenttivarastojärjestelmän käyttöönotto, joka seuraa erätietoja, tukee mitallista yhtenäisyyttä ajan kuluessa. Sen sijaan, että käytetään ensin sisään – ensin ulos -kierrosta, varaston tulisi olla järjestetty toimittajan erien mukaan, jotta komponentteja, joilla on hieman erilaiset toleranssialueet, ei vahingossa sekoiteta keskenään. Tämä tarkka lähestymistapa saattaa vaikuttaa hallinnollisesti monimutkaiselta, mutta se estää kalliita tuotantokatkoja, jotka johtuvat odottamattomasta komponenttien yhteensopimattomuudesta.
Teollisuuden standardit määrittelevät yleensä hyväksyttävän toleranssin 0,5–1 mm:n välillä kärkien ja suodatinpäiden sisähalkaisijoiden vastaavuudelle. Tietty automatisoitu täyttökoneesi saattaa vaatia tiukempaa tai löysempää toleranssia sen rakenteen ja mekaanisen tarkkuuden mukaan. Tarkista tarkka toleranssialue, jota järjestelmäsi vaatii, valmistajan teknisistä määrittelyistä. Näytteiden komponenttien testaaminen auttaa vahvistamaan, parantavatko tiukemmat toleranssit tuotannon tasaisuutta.
Kun kartion ja suodatinpäätteen komponenttien mitat pysyvät tarkasti yhtenäisinä, automatisoitu täyttöjärjestelmä toimii maksiminopeudella ilman tukkoja tai sijoitusvirheitä. Epäyhtenäiset mitat pakottavat koneen hidastumaan, jotta laitteiston vaurioita tai tuotteen hylkäystä voidaan estää. Yhtenäisempi karttien yhteensopivuus mahdollistaa nopeamman tuotannon, korkeamman läpimeno- ja paremman kannattavuuden. Huono mittayhtenäisyys voi vähentää tuotantonopeutta 20–40 %:lla, mikä aiheuttaa merkittäviä tehokkuustappioita ajan myötä.
Kyllä, eri suodatinpäätteiden materiaalit voivat teknisesti toimia saman tyyppisten kuppikoiden kanssa, mutta niiden suorituskyvyn ominaisuudet vaihtelevat merkittävästi. Sellofaasiasetaattipäätteet tarjoavat erilaisen kiinnityskovuuden verrattuna paperi- tai yhdistelmävaihtoehtoihin. Automaattinen täyttökoneenne saattaa toimia optimaalisesti yhden materiaaliyhdistelmän kanssa, kun taas toisella yhdistelmällä saattaa ilmetä ongelmia. Eri materiaaliyhdistelmien testaaminen teollisessa laitteistossanne määrittää, mikä yhdistelmä tarjoaa kuppikoiden yhteensopivuuden ja tuotannon luotettavuuden, joita toimintanne vaatii.

