 EN

how-to-match-preroll-cones-with-filter-tips-for-automated-filling, how-to-match-preroll-cones-with-filter-tips-for-automated-filling, /news
EN
2026/08/17
Для систем автоматической загрузки требуется точное согласование между конусами для предварительного скручивания и фильтровыми наконечниками, чтобы обеспечить стабильное качество продукции и высокую эксплуатационную эффективность. Правильный подбор этих компонентов предотвращает засорение оборудования, снижает потери материалов и сохраняет целостность производственного процесса. Понимание взаимосвязи между геометрическими параметрами конусов, техническими характеристиками фильтровых наконечников и допусками оборудования имеет решающее значение для всех, кто управляет или эксплуатирует производственную линию по изготовлению предварительно скрученных изделий.
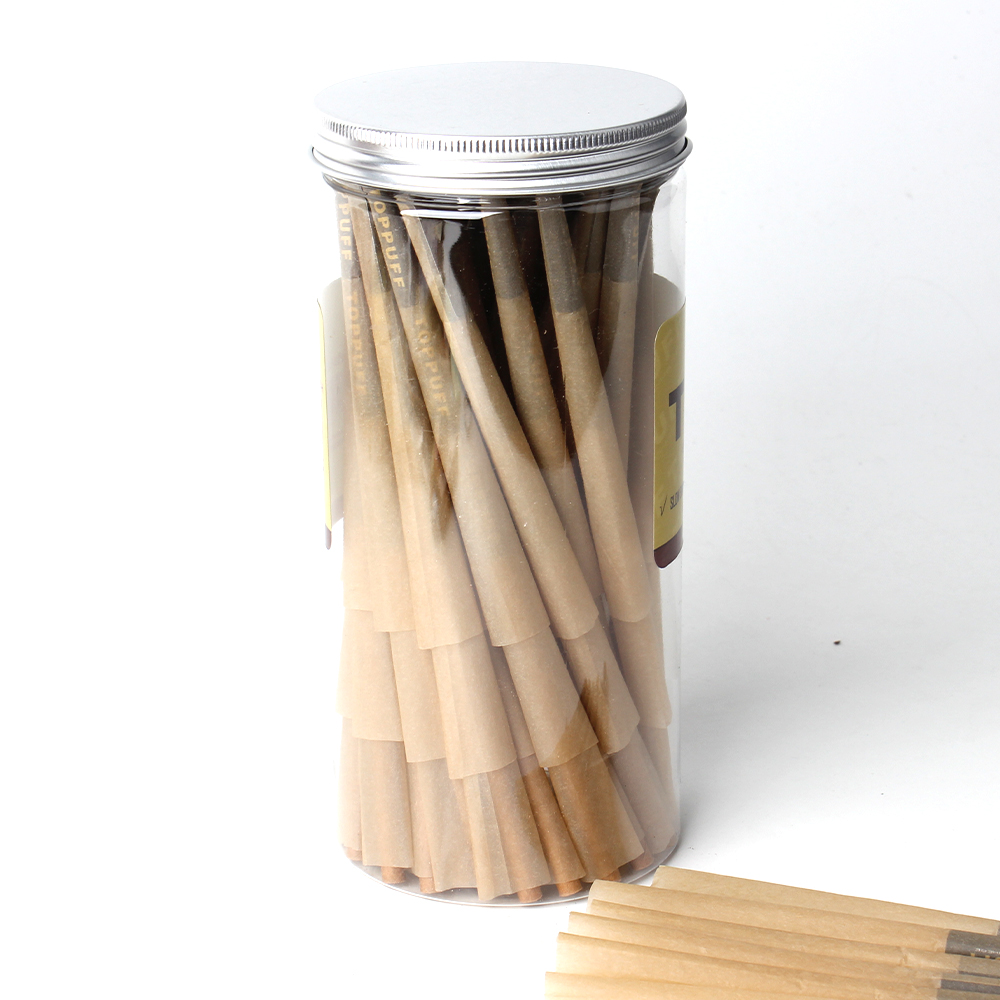
Процесс выбора совместимых компонентов включает оценку нескольких технических параметров, которые напрямую влияют на точность наполнения и скорость производства. Предварительно скрученные конусы выпускаются различных диаметров и из разных материалов, а фильтровые наконечники различаются по длине, диаметру и требованиям к глубине вставки. При несоответствии этих характеристик автоматизированные системы не могут достичь необходимой точности для продукции профессионального уровня.
Соблюдение размерной согласованности является основой успешных автоматизированных операций наполнения. Стандартные по отрасли предварительно скрученные конусы обычно имеют длину от 70 мм до 110 мм, а их внутренний диаметр варьируется от 14 мм до 28 мм в зависимости от типа продукта. Фильтровые наконечники должны точно соответствовать этим внутренним размерам: даже незначительные отклонения создают эксплуатационные трудности. При сохранении размерной согласованности между партиями оборудование для наполнения работает предсказуемо и обеспечивает однородные результаты.
Совместимость конусов требует внимания как к внешнему, так и к внутреннему диаметру. Точка вставки фильтрового наконечника должна идеально совпадать с отверстием конуса, чтобы наконечник надёжно фиксировался без чрезмерного усилия или люфта. Производители указывают допустимые пределы отклонений — обычно в диапазоне от 0,5 мм до 1 мм. Работа за пределами этих диапазонов нарушает стабильность сборки в процессе автоматизированной обработки.
Для различных материалов конусов требуются разные конструкции фильтровых наконечников, чтобы обеспечить оптимальную совместимость с конусами. Натуральные небелёные бумажные конусы по-разному реагируют на влажность и сжатие по сравнению с белёными вариантами или альтернативами на основе крафт-бумаги. Фильтровые наконечники из ацетата целлюлозы, бумаги или специальных композитных материалов обладают различными характеристиками вставки и силой удержания. При выборе необходимо учитывать, как каждая комбинация материалов ведёт себя под механическим давлением и скоростью подачи вашей конкретной машины для наполнения.
Совместимость материалов также влияет на стабильность производства в долгосрочной перспективе. Несовместимые материалы могут вызвать преждевременный износ фильтровых наконечников, что приведёт к неполной установке или отсоединению наконечников в ходе цикла наполнения. Испытание пробных партий различных комбинаций материалов помогает выявить те пары, которые обеспечивают необходимую надёжность для вашей производственной операции.
Успешное автоматическое наполнение зависит от точной калибровки между вашим оборудованием и конкретными Конусов для прероллов с фильтровыми наконечниками с которыми вы работаете. Перед запуском серийного производства проведите всестороннюю проверку механизма подачи конусов на вашем станке, направляющих реек для конусов и устройства вставки фильтр-наконечников. Убедитесь, что все механические компоненты установлены в соответствии со спецификациями, соответствующими выбранным размерам конусов и фильтр-наконечников. Большинство производителей предоставляют подробные инструкции по калибровке, в которых указано точное положение компонентов для различных размеров.
Регулировка скорости подачи играет ключевую роль в обеспечении стабильной совместимости конусов на протяжении всего процесса наполнения. Слишком высокая скорость подачи может привести к смещению конусов или неправильному углу вставки фильтр-наконечников. Напротив, слишком низкая скорость снижает производительность и увеличивает время обработки. Оптимальный порог скорости определяется путём тестирования с конкретной комбинацией конусов и фильтр-наконечников, после чего полученные настройки фиксируются для последующих серийных запусков.
Внедрение систематических проверок качества обеспечивает стабильную совместимость конусов в течение всей смены производства. Проводите выборочную проверку образцов через регулярные интервалы, чтобы убедиться, что фильтровальные наконечники правильно устанавливаются в конусы и отсутствуют свободно болтающиеся компоненты. Проверка геометрических параметров с использованием аттестованных измерительных инструментов позволяет выявить отклонения в спецификациях компонентов до того, как они повлияют на всю партию. Фиксируйте показатели брака, случаев заклинивания и неполного наполнения, чтобы определить, вызваны ли проблемы несовместимостью компонентов или неисправностью оборудования.
Установление базовых показателей эффективности для вашего автоматизированного процесса заполнения обеспечивает ориентир для раннего выявления проблем. Зафиксируйте ожидаемый уровень заторов, процент успешных вставок и скорость производства для выбранной комбинации компонентов. Если фактические показатели отклоняются от базовых, это может указывать на потенциальную проблему с поставкой компонентов, калибровкой оборудования или вариациями в партиях материалов. Быстрое выявление отклонений в производительности предотвращает цепочку задержек в производстве и снижение качества.
При оценке поставщиков конусов для предварительного скручивания и фильтровых наконечников запрашивайте образцы из разных производственных партий, чтобы оценить стабильность геометрических размеров. Пропустите эти образцы через вашу автоматизированную систему наполнения в контролируемых условиях, чтобы выявить возможные отклонения в поведении подачи или в точности позиционирования компонентов. Некоторые поставщики соблюдают более жёсткие допуски, чем другие, и это различие в качестве напрямую влияет на надёжность вашего производства. Поставщики, предоставляющие подробные технические спецификации, документацию по допускам и сертификаты соответствия партий, демонстрируют приверженность точности, необходимой для работы автоматизированных систем наполнения.
Установление долгосрочных отношений с надёжными поставщиками снижает риск непредвиденной несовместимости компонентов, которая может нарушить ваш график производства. Запросите у поставщиков документированные процессы обеспечения качества стабильности геометрических параметров. Некоторые поставщики предлагают варианты кастомизации под конкретные требования вашего оборудования — такая услуга может оправдать небольшую надбавку за достигаемую стабильность эксплуатации. Регулярное взаимодействие с поставщиками относительно реальных показателей вашего производства помогает выявлять возможности для улучшения или доработки компонентов.
Обеспечение согласованности между несколькими производственными циклами требует приобретения компонентов из одних и тех же партий поставщика по возможности или, как минимум, подтверждения того, что новые партии соответствуют идентичным техническим характеристикам. При переходе на нового поставщика или новую партию необходимо провести полное тестирование до интеграции компонентов в регулярное производство. Зафиксируйте номера партий, даты закупки и эксплуатационные характеристики каждой используемой партии компонентов. Такая прослеживаемость помогает определить, связаны ли проблемы с качеством с конкретными партиями или поставщиками, что обеспечивает оперативное устранение неисправностей.
Внедрение системы учёта компонентов, отслеживающей информацию о партиях, обеспечивает стабильность геометрических параметров во времени. Вместо метода «первым пришёл — первым ушёл» следует хранить запасы, сгруппированные по партиям поставщика, чтобы избежать случайного смешивания компонентов с незначительно отличающимися диапазонами допусков. Такой дисциплинированный подход может показаться административно сложным, однако он предотвращает дорогостоящие сбои в производстве, вызванные неожиданной несовместимостью компонентов.
Стандарты отрасли обычно определяют допустимые пределы отклонений в диапазоне от 0,5 мм до 1 мм для совпадения внутреннего диаметра конусов и фильтр-сигарет. У вашей конкретной автоматической машины для наполнения пределы отклонений могут быть более строгими или более широкими — в зависимости от её конструкции и механической точности. Обратитесь к технической документации производителя вашего оборудования, чтобы определить точный диапазон допустимых отклонений для вашей системы. Проведение испытаний с образцами компонентов помогает подтвердить, приводит ли применение более строгих допусков к повышению стабильности производства.
Когда размерная согласованность точно соблюдается для конусных компонентов и фильтровых наконечников, ваша автоматизированная система наполнения работает на максимальной скорости без заклинивания или проблем с выравниванием. Несоответствие размеров вынуждает оборудование снижать скорость, чтобы предотвратить повреждение техники или отбраковку продукции. Повышенная совместимость конусов за счёт стабильности размеров обеспечивает более высокие темпы производства, увеличенную пропускную способность и улучшенную рентабельность. Недостаточная размерная согласованность может снизить производственную скорость на 20–40 %, что со временем приводит к существенным потерям эффективности.
Да, разные материалы для фильтровых наконечников технически могут использоваться с одним и тем же типом конуса, однако эксплуатационные характеристики значительно различаются. Наконечники из ацетата целлюлозы обеспечивают иную степень жёсткости при вставке по сравнению с бумажными или композитными аналогами. Ваш автоматический наполнитель может работать оптимально с одной комбинацией материалов и испытывать проблемы с другой. Испытания различных сочетаний материалов на вашем конкретном оборудовании позволяют определить, какие комбинации обеспечивают совместимость конусов и надёжность производства, необходимые для вашей операции.

