 EN

how-to-match-preroll-cones-with-filter-tips-for-automated-filling, how-to-match-preroll-cones-with-filter-tips-for-automated-filling, /news
EN
2026/08/17
Az automatizált töltőrendszerek pontos illeszkedést igényelnek az előtöltött kúpok és a szűrős csúcsok között, hogy biztosítsák a gyártási minőség és a működési hatékonyság állandóságát. A komponensek megfelelő összeillésével elkerülhetők az elakadások, csökken a hulladék, és fenntartható a gyártási folyamat integritása. Az előtöltött kúpok méreteinek, a szűrős csúcsok műszaki adatainak és a gépek tűréshatárainak kapcsolatának megértése elengedhetetlen minden olyan szakember számára, aki egy előtöltött kúpokat gyártó létesítményben dolgozik vagy azt üzemelteti.
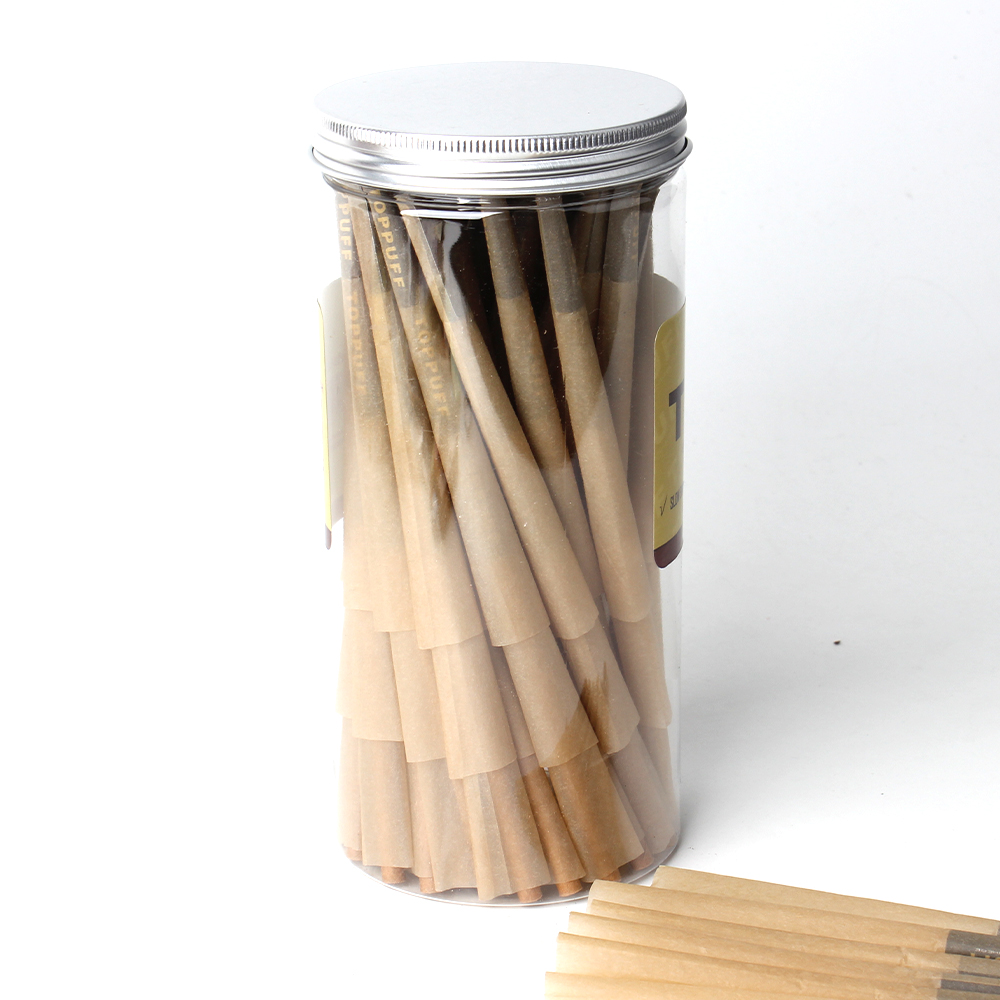
A kompatibilis alkatrészek kiválasztásának folyamata több műszaki paraméter értékelését foglalja magában, amelyek közvetlenül befolyásolják a töltés pontosságát és a gyártási sebességet. Az előtekercselt kúpok különböző átmérőkkel és anyagösszetételekkel érhetők el, míg a szűrővégű csövek hosszukban, átmérőjükben és behelyezési mélységükre vonatkozó követelményeikben különböznek. Ha ezek a specifikációk nem illeszkednek egymáshoz, az automatizált rendszerek nehezen érik el a professzionális minőségű termékekhez szükséges pontosságot.
A méretbeli egyezés az automatizált töltőműveletek sikeres végrehajtásának alapja. Az ipari szabvány szerinti előtekert kúpok általában 70 mm és 110 mm közötti hosszúságúak, belső átmérőjük terméktípustól függően 14 mm és 28 mm között mozog. A szűrőcsúcsoknak pontosan illeszkedniük kell ezekhez a belső méretekhez, mivel még apró eltérések is működési nehézségeket okozhatnak. Ha a méretbeli egyezés minden tételben megmarad, töltőberendezése előrejelezhető módon működik, és egységes eredményeket produkál.
A kúpok kompatibilitása mind a külső, mind a belső átmérő mérésére figyelmet igényel. A szűrőcsúcs beillesztési pontjának tökéletesen illeszkednie kell a kúp nyílásához, így a csúcs biztonságosan ül a helyén, anélkül hogy erőltetni vagy lazán mozognia kellene. A gyártók tűréshatárokat adnak meg, amelyek általában 0,5 mm és 1 mm között vannak, és meghatározzák a megengedett méreteltéréseket. A tűréshatárokon kívüli működtetés veszélyezteti az összeszerelés stabilitását az automatizált feldolgozás során.
A különböző kúpanyagokhoz eltérő szűrővég-tervek szükségesek az optimális kúp-kompatibilitás fenntartásához. A természetes, nem fehérített papírkúpok másképp reagálnak a nedvességre és a nyomásra, mint a fehérített változatok vagy a kraft-alapú alternatívák. A cellulóz-acetátból, papírból vagy speciális kompozit anyagokból készült szűrővégek mindegyike más-más behelyezési jellemzőket és rögzítési erőt biztosít. A választásnak figyelembe kell vennie, hogy az egyes anyagkombinációk hogyan viselkednek a konkrét töltőgép mechanikai nyomása és adagolási sebessége mellett.
Az anyagpárosítás befolyásolja a hosszú távú gyártási egyenletességet is. Az illesztetlen anyagok korai kopást okozhatnak a szűrővégeken, ami hiányos behelyezéshez vagy a végek kilazulásához vezethet a töltési ciklus során. Különböző anyagkombinációk mintaadagjainak tesztelése segít azonosítani, mely párosítások biztosítják a működéséhez szükséges megbízhatóságot.
A sikeres automatizált töltés a berendezés és a használt konkrét Az előtöltött kúpokat szűrővégződéssel közötti pontos kalibrációra épül. A gyártási folyamat megkezdése előtt végezzen átfogó ellenőrzést a gép adagoló mechanizmusán, a kúpvezető sínén és a szűrőcsúcs-beillesztő eszközön. Győződjön meg arról, hogy minden mechanikus alkatrész a kiválasztott kúp- és szűrőcsúcs-méreteknek megfelelő specifikációk szerint van beállítva. A legtöbb gyártó részletes kalibrációs útmutatót biztosít, amelyben pontosan meghatározza az egyes alkatrészméretekhez szükséges pozícionálást.
Az adagoló sebességének beállítása döntő szerepet játszik a kúpok kompatibilitásának egyenletes fenntartásában a teljes töltési folyamat során. Ha az adagoló túl gyorsan működik, a kúpok elmozdulhatnak, vagy a szűrőcsúcsok helytelen szögben illeszthetők be. Ugyanakkor túl lassú sebesség csökkenti a gyártási hatékonyságot, és megnöveli a feldolgozási időt. Az optimális sebességhatár meghatározásához tesztelni kell a konkrét kúp- és szűrőcsúcs-kombinációt, majd dokumentálni kell ezeket a beállításokat a folyamatos gyártási ciklusokhoz.
A rendszeres minőségellenőrzések bevezetése biztosítja, hogy a kúpok kompatibilitása állandó maradjon az egész gyártási műszak során. Véletlenszerű minták ellenőrzését szabályos időközönként végezze el annak ellenőrzésére, hogy a szűrőhegyek megfelelően illeszkednek-e a kúpokba, és nincsenek-e laza alkatrészek. A méretbeli egyenletesség ellenőrzése kalibrált mérőeszközökkel segít észlelni az alkatrészek specifikációiban bekövetkező eltéréseket, mielőtt azok hatással lennének az egész tételre. Kövesse nyomon az elutasítási arányt, a beragadásokat és a hiányos töltési eseményeket annak megállapítására, hogy a problémák az alkatrészek kompatibilitásának hiányából vagy a berendezés hibás működéséből erednek.
A automatizált töltési folyamat alapvető teljesítménymutatóinak meghatározása korai problémák észleléséhez szolgáló kiindulási alapot biztosít. Rögzítse a választott alkatrész-kombinációra vonatkozó várható dugulási arányt, behelyezési sikerességi százalékot és gyártási sebességet. Amikor a tényleges teljesítmény eltér az alapvonaltól, ez potenciális problémát jelezhet az alkatrészek beszerzésében, a berendezések kalibrálásában vagy az anyagkötegek változékonyságában. A teljesítménybeli eltérések gyors azonosítása megelőzi a láncreakciós gyártási késéseket és minőségi kompromisszumokat.
Amikor előtekercselt kúpokat és szűrőhegyeket gyártó beszállítókat értékel, kérjen mintákat különböző gyártási tételből a méretbeli egyenletesség megítéléséhez. Futtassa ezeket a mintákat automatizált töltőrendszerén ellenőrzött körülmények között, hogy azonosítsa a táplálási viselkedés vagy az alkatrészek illeszkedésében esetlegesen fellépő eltéréseket. Egyes beszállítók szűkebb tűréshatárokat tartanak fenn, mint mások, és ez a minőségi különbség közvetlenül befolyásolja a gyártási folyamat megbízhatóságát. Azok a beszállítók, akik részletes műszaki leírást, tűréshatár-dokumentációt és tételhitelesítést nyújtanak, bizonyítják, hogy komolyan veszik a pontosságot – amelyre az automatizált töltési folyamatoknak szükségük van.
A megbízható beszállítókkal való hosszú távú kapcsolatok kialakítása csökkenti annak kockázatát, hogy váratlan alkatrész-inkompatibilitás megzavarja a gyártási ütemtervet. Kérje meg a beszállítókat, hogy dokumentált eljárásokat vezessenek be a méretbeli egyenletesség minőségbiztosítására. Egyes beszállítók testreszabási lehetőségeket is kínálnak az Ön konkrét gépi igényeinek kielégítésére, amelyek indokolhatják a működési stabilitás érdekében fizetendő enyhe felárat. A beszállítókkal folytatott rendszeres kommunikáció a tényleges gyártási teljesítményről segít azonosítani a fejlesztési lehetőségeket vagy az alkatrészek finomhangolásának szükségességét.
A több gyártási ciklus során való egyezőség biztosításához – amennyire lehetséges – ugyanazon szállítók azonos tételből származó alkatrészeit kell beszerezni, vagy legalábbis ellenőrizni kell, hogy az új tétel azonos műszaki specifikációknak felel meg. Amennyiben új szállítóra vagy új tételre kell áttérni, a rendszeres gyártásba történő bevezetés előtt teljes körű vizsgálatot kell végezni. Rögzítsék minden felhasznált alkatrész tételének tételszámát, vásárlásának dátumát és teljesítményjellemzőit. Ez a nyomvonalazhatóság segít megállapítani, hogy a minőségi problémák összefüggenek-e meghatározott tétellel vagy szállítóval, így gyors problémamegszüntetés érhető el.
A komponensek nyilvántartási rendszerének bevezetése, amely követi az adaginformációkat, támogatja a méretbeli konzisztenciát az idő folyamán. Ne az első be – első ki elv szerint forgassa a készletet, hanem a szállító által megadott adagok szerint szervezze a készletet, hogy elkerülje a különböző, kissé eltérő tűréshatárral rendelkező alkatrészek véletlenszerű összekeverését. Ez a szigorú megközelítés adminisztratívan bonyolultnak tűnhet, de megakadályozza a drága gyártási megszakításokat, amelyeket a váratlan alkatrész-inkompatibilitás okozhat.
Az ipari szabványok általában 0,5–1 mm-es elfogadható tűrést határoznak meg a kúpok és a szűrőcsúcsok belső átmérőjének illeszkedésére. Az Ön konkrét automatizált töltőgépe szigorúbb vagy lazaabb tűrést is megengedhet, attól függően, hogy milyen a terve és mechanikai pontossága. A pontos tűréshatár meghatározásához konzultáljon a berendezés gyártójának műszaki specifikációival. Mintaalkatrészekkel végzett tesztelés segít megerősíteni, hogy a szigorúbb tűrések javítják-e a gyártási folyamat egyenletességét.
Amikor a kúp és a szűrővég összetevőinek méretei pontosan egymáshoz igazítottak, az automatizált töltőrendszer maximális sebességgel működik, elkerülve a befogódásokat és a helytelen illeszkedést. A méretbeli eltérések kényszerítik a gépet, hogy lassítsa a munkát, hogy megelőzze a berendezés sérülését vagy a termék visszautasítását. A méretbeli egyezés javítása a kúpokkal gyorsabb gyártási sebességet, nagyobb átbocsátást és jobb jövedelmezőséget eredményez. A rossz méretbeli egyezés 20–40%-kal csökkentheti a gyártási sebességet, ami hosszú távon jelentős hatékonyságvesztést jelent.
Igen, különböző szűrővég-anyagok technikailag is működhetnek ugyanazzal a kúptípussal, de a teljesítményjellemzők jelentősen eltérnek. A cellulóz-acetát végű szűrők más behelyezési merevséget nyújtanak, mint a papír- vagy kompozit alternatívák. Az automatizált töltőgépe esetleg optimálisan működik egy anyagkombinációval, míg más anyagkombinációkkal problémákat tapasztalhat. Különböző anyagkombinációk tesztelése az Ön konkrét berendezéseivel eldöntheti, mely kombinációk biztosítják a kívánt kúp-kompatibilitást és gyártási megbízhatóságot műveletéhez.

