 EN

how-to-match-preroll-cones-with-filter-tips-for-automated-filling, how-to-match-preroll-cones-with-filter-tips-for-automated-filling, /news
EN
2026/08/17
Geautomatiseerde vullingssystemen vereisen een nauwkeurige uitlijning tussen pre-rolled conen en filtertips om consistente productiekwaliteit en operationele efficiëntie te garanderen. Het juist combineren van deze onderdelen voorkomt vastlopen, vermindert afval en behoudt de integriteit van uw productiewerkstroom. Een goed begrip van de relatie tussen cone-afmetingen, specificaties van filtertips en machine toleranties is essentieel voor iedereen die een pre-rollproductiefaciliteit exploiteert of beheert.
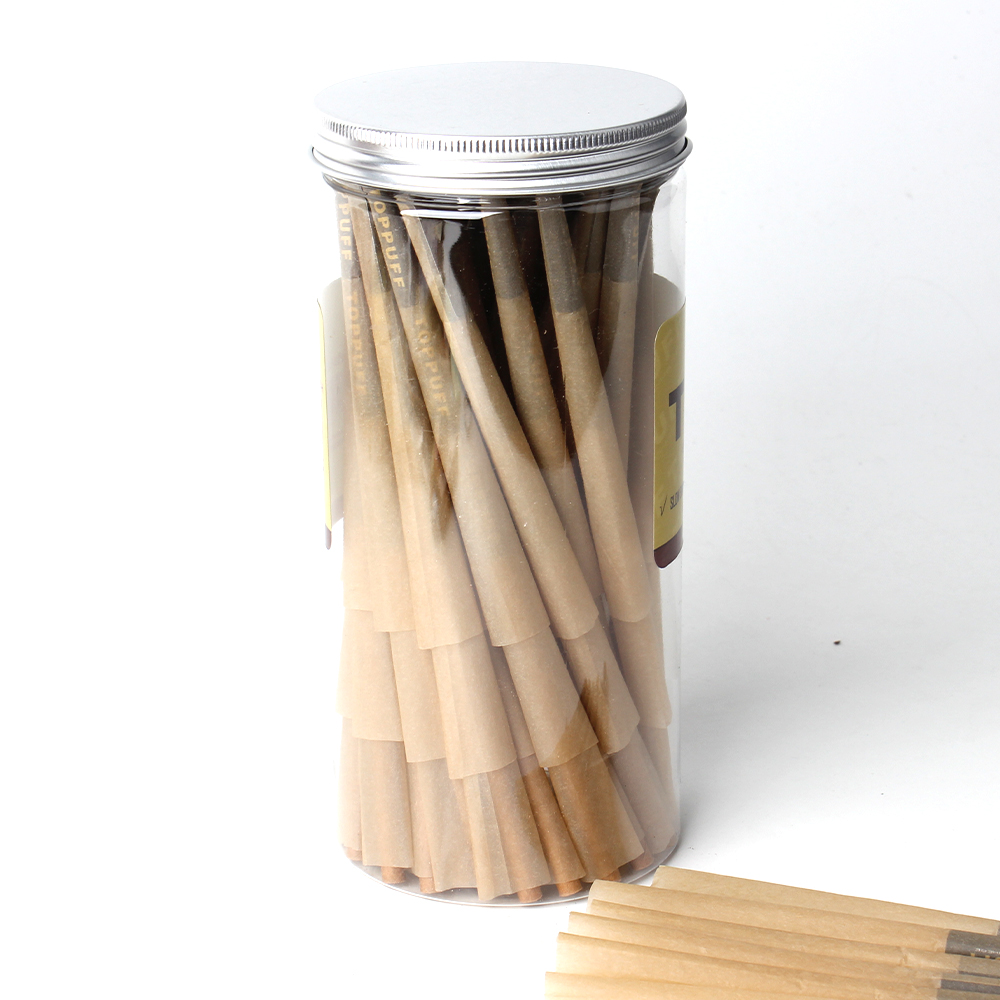
Het proces van het selecteren van compatibele componenten omvat de beoordeling van meerdere technische parameters die direct van invloed zijn op de vulnauwkeurigheid en de productiesnelheid. Pre-roll kegels zijn verkrijgbaar in verschillende diametermaten en materiaalsamenstellingen, terwijl filterpunten variëren in lengte, diameter en vereisten voor de inbrengdiepte. Wanneer deze specificaties niet overeenkomen, hebben geautomatiseerde systemen moeite om de precisie te bereiken die nodig is voor professioneel kwalitatieve producten.
Afmetingsconsistentie vormt de basis voor succesvolle geautomatiseerde vulprocessen. Standaard pre-rollcones uit de industrie hebben doorgaans een lengte tussen 70 mm en 110 mm, met interne diameters die variëren van 14 mm tot 28 mm, afhankelijk van het producttype. Filterpunten moeten precies overeenkomen met deze interne afmetingen, aangezien zelfs geringe afwijkingen operationele problemen veroorzaken. Wanneer afmetingsconsistentie wordt gehandhaafd over batches heen, werkt uw vulapparatuur voorspelbaar en levert zij uniforme resultaten.
Concompatibiliteit vereist aandacht voor zowel de buitendiameter als de binnendiameter. Het punt waarop het filterpunt wordt ingevoegd, moet perfect uitlijnen met de opening van de cone, zodat het punt veilig vastzit zonder dwingende of losse beweging. Fabrikanten geven tolerantiebereiken op, meestal binnen 0,5 mm tot 1 mm, die de toelaatbare afmetingsafwijkingen bepalen. Werken buiten deze bereiken compromitteert de stabiliteit van de assemblage tijdens geautomatiseerde verwerking.
Verschillende kegelmaterialen vereisen verschillende filtersniftontwerpen om optimale kegelcompatibiliteit te behouden. Natuurlijk ongebleekt papier reageert anders op vocht en compressie dan gebleekte varianten of kraftgebaseerde alternatieven. Filtersniften vervaardigd uit celluloseacetaat, papier of gespecialiseerde composietmaterialen bieden elk verschillende eigenschappen voor het inbrengen en de houdkracht. Uw keuze moet rekening houden met de prestaties van elke materiaalcombinatie onder de mechanische druk en het aanvoersnelheid van uw specifieke vulmachine.
Materiaalafstemming beïnvloedt ook de consistente productie op lange termijn. Onjuist gecombineerde materialen kunnen leiden tot vroegtijdige slijtage van filtersniften, wat resulteert in onvolledige inbrengingen of losrakende sniften tijdens de vulcyclus. Het testen van monsterbatches met verschillende materiaalcombinaties helpt bij het identificeren van de combinaties die de betrouwbaarheid opleveren die uw bedrijfsvoering vereist.
Een succesvol geautomatiseerd vullen is afhankelijk van een nauwkeurige kalibratie tussen uw apparatuur en de specifieke Voorgerolde conussen met filterpunten waarmee u werkt. Voordat u productie start, voert u een grondige controle uit van het toevoermechanisme van uw machine, de geleidingsrails voor de conus en het apparaat voor het inbrengen van filterpunten. Controleer of alle mechanische onderdelen zijn ingesteld volgens de specificaties die overeenkomen met de afmetingen van uw gekozen conus en filterpunt. De meeste fabrikanten verstrekken gedetailleerde kalibratiehandleidingen waarin de exacte positionering voor diverse onderdeelafmetingen wordt gespecificeerd.
Aanpassingen van de toevoersnelheid spelen een cruciale rol bij het behouden van consistente conuscompatibiliteit gedurende het vulproces. Te snelle toevoer kan leiden tot verplaatsing van de conussen of tot onjuiste hoeken bij het inbrengen van filterpunten. Omgekeerd leiden te lage snelheden tot lagere productie-efficiëntie en langere verwerkingstijden. Het vinden van de optimale snelheidsgrens vereist testen met uw specifieke combinatie van conus en filterpunt, gevolgd door documentatie van deze instellingen voor toekomstige productielopen.
Het implementeren van systematische kwaliteitscontroles waarborgt dat de compatibiliteit van kegels consistent blijft gedurende uw productieshift. Controleer willekeurige monsters op regelmatige tijdstippen om te verifiëren dat filterpunten correct in de kegels passen en dat er geen losse onderdelen aanwezig zijn. Verificatie van afmetingsconsistentie met behulp van geijkte meetinstrumenten helpt afwijkingen in componentenspecificaties op te sporen voordat deze van invloed zijn op de volledige partij. Houd weigerratio’s, vastloopincidenten en onvolledige vulgebeurtenissen bij om te bepalen of problemen voortkomen uit onverenigbaarheid van onderdelen of een apparaatstoring.
Het vaststellen van basisprestatiecriteria voor uw geautomatiseerd vulproces biedt een referentiekader voor het vroegtijdig detecteren van problemen. Documenteer het verwachte verstoppingspercentage, het percentage succesvolle inbrengingen en de productiesnelheid voor de gekozen componentcombinatie. Wanneer de werkelijke prestaties afwijken van de basiswaarden, duidt dit op een mogelijke kwestie met betrekking tot componentenlevering, apparatuurcalibratie of variatie in materiaalbatches. Snelle identificatie van prestatieafwijkingen voorkomt kettingeffecten van productievertragingen en kwaliteitscompromissen.
Bij het beoordelen van leveranciers voor pre-roll kegels en filterpunten, vraag dan monsters aan van verschillende productiepartijen om de afmetingsconsistentie te beoordelen. Voer deze monsters onder gecontroleerde omstandigheden door uw geautomatiseerde vulsysteem om eventuele variaties in voedingsgedrag of componentuitlijning te identificeren. Sommige leveranciers hanteren strengere toleranties dan anderen, en dit kwaliteitsverschil heeft direct invloed op de betrouwbaarheid van uw productie. Leveranciers die gedetailleerde specificatiebladen, tolerantiedocumentatie en partijcertificaten verstrekken, tonen een toewijding aan precisie die geautomatiseerde vulprocessen vereisen.
Het opzetten van langetermijnrelaties met betrouwbare leveranciers vermindert het risico op onverwachte componentonverenigbaarheid die uw productieschema kan verstoren. Vraag leveranciers om gedocumenteerde procedures te hanteren voor kwaliteitsborging van dimensionele consistentie. Sommige leveranciers bieden aanpassingsmogelijkheden om aan uw specifieke machinevereisten te voldoen, wat een lichte prijsopslag kan rechtvaardigen gezien de operationele stabiliteit die u hierdoor verkrijgt. Regelmatige communicatie met leveranciers over uw werkelijke productieprestaties helpt bij het identificeren van verbeterkansen of verfijningen van componenten.
Consistentie over meerdere productieruns heen vereist dat onderdelen, indien mogelijk, worden aangekocht uit dezelfde leverancierslots, of ten minste dat wordt gecontroleerd of nieuwe lots voldoen aan identieke specificaties. Wanneer u over moet stappen naar een nieuwe leverancier of een nieuw lot, voert u volledige tests uit voordat u het in de reguliere productie integreert. Documenteer de lotnummers, aankoopdata en prestatiekenmerken van elk onderdeellot dat u gebruikt. Deze traceerbaarheid helpt vaststellen of kwaliteitsproblemen samenhangen met specifieke lots of leveranciers, waardoor snelle probleemoplossing mogelijk is.
Het implementeren van een onderdeleninventarisysteem dat partijgegevens bijhoudt, ondersteunt dimensionale consistentie in de tijd. In plaats van een eerst-in-eerst-uit-rotatie te gebruiken, dient het voorraadbeheer georganiseerd te blijven per leverancierspartij om per ongeluk componenten met licht verschillende tolerantiebereiken te vermijden. Deze gedisciplineerde aanpak lijkt misschien administratief complex, maar voorkomt kostbare productiestoringen door onverwachte onverenigbaarheid van componenten.
Industriestandaarden definiëren doorgaans een aanvaardbare tolerantie van 0,5 mm tot 1 mm voor de overeenkomst van de binnendiameter tussen kegels en filterpunten. Uw specifieke geautomatiseerde vulmachine kan, afhankelijk van het ontwerp en de mechanische precisie, strengere of ruimere toleranties hebben. Raadpleeg de specificaties van de fabrikant van uw apparatuur om het exacte tolerantiebereik te bepalen dat uw systeem vereist. Het testen met monsteronderdelen helpt bevestigen of strengere toleranties de consistentie van uw productie verbeteren.
Wanneer de afmetingsconsistentie precies wordt gehandhaafd over de conus- en filterpuntcomponenten heen, werkt uw geautomatiseerde vulsysteem met maximale snelheid zonder vastlopen of uitlijningsproblemen. Afwijkende afmetingen dwingen de machine ertoe om te vertragen om schade aan de apparatuur of afkeuring van het product te voorkomen. Betere compatibiliteit tussen conus en filterpunt door consistente afmetingen maakt hogere productiesnelheden, grotere doorvoer en verbeterde winstgevendheid mogelijk. Slechte afmetingsconsistentie kan de productiesnelheid met 20–40% verminderen, wat op de lange termijn aanzienlijke efficiëntieverliezen betekent.
Ja, verschillende materialen voor filterpunten kunnen technisch gezien werken met hetzelfde kegeltype, maar de prestatiekenmerken verschillen aanzienlijk. Celluloseacetaatpunten bieden een andere insteekvastheid dan papier- of composietalternatieven. Uw geautomatiseerde vulmachine kan optimaal functioneren met één materiaalcombinatie, terwijl er problemen kunnen optreden met een andere. Het testen van verschillende materiaalcombinaties met uw specifieke apparatuur bepaalt welke combinaties de benodigde kegelcompatibiliteit en productiebetrouwbaarheid opleveren voor uw bedrijfsvoering.

