 EN

how-to-match-preroll-cones-with-filter-tips-for-automated-filling, how-to-match-preroll-cones-with-filter-tips-for-automated-filling, /news
EN
2026/08/17
ระบบการบรรจุอัตโนมัติต้องอาศัยการจัดแนวที่แม่นยำระหว่างกรวยก่อนม้วนกับปลายกรอง เพื่อให้มั่นใจในคุณภาพการผลิตที่สม่ำเสมอและประสิทธิภาพในการดำเนินงาน การจับคู่ส่วนประกอบเหล่านี้อย่างถูกต้องจะช่วยป้องกันไม่ให้เกิดการติดขัด ลดของเสีย และรักษาความต่อเนื่องของกระบวนการผลิตของคุณ การเข้าใจความสัมพันธ์ระหว่างขนาดของกรวย ข้อกำหนดของปลายกรอง และความคลาดเคลื่อนที่ยอมรับได้ของเครื่องจักร จึงเป็นสิ่งจำเป็นสำหรับผู้ปฏิบัติงานหรือผู้จัดการโรงงานผลิตกรวยก่อนม้วน
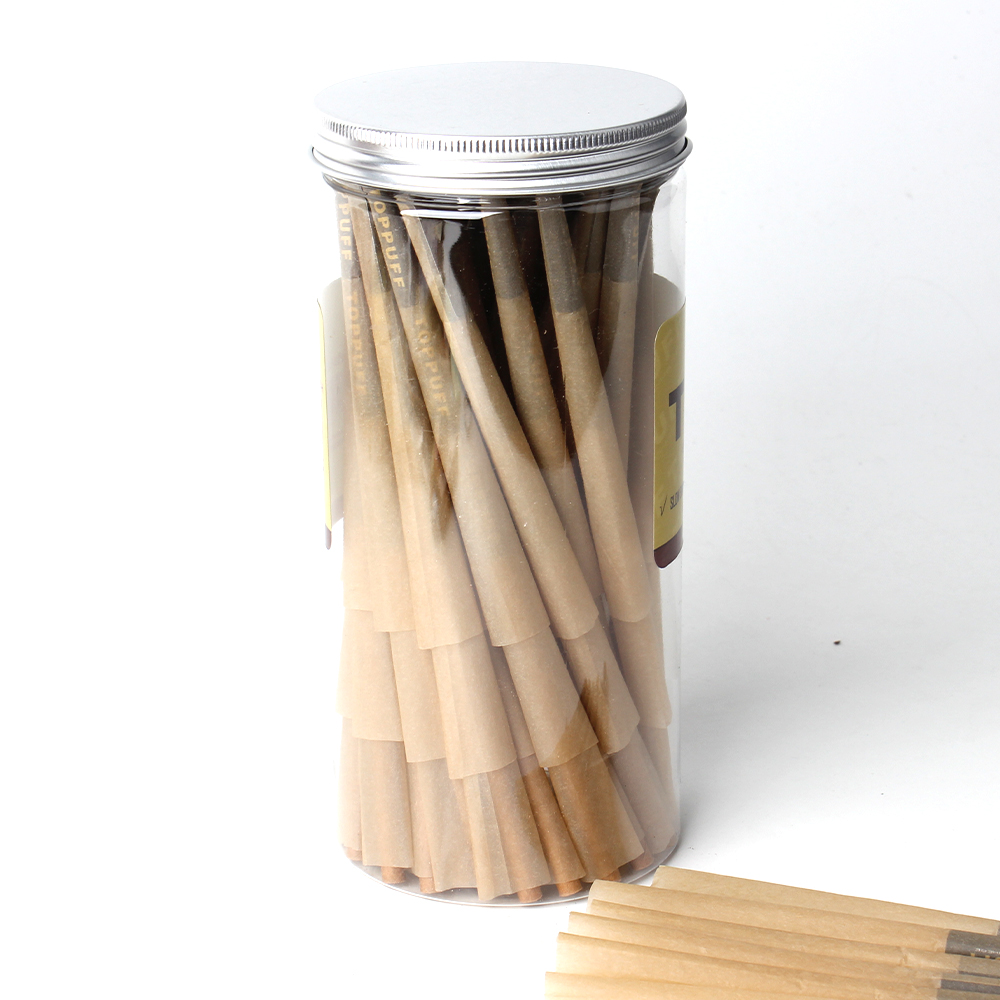
กระบวนการเลือกส่วนประกอบที่เข้ากันได้ ต้องประเมินพารามิเตอร์ทางเทคนิคหลายประการ ซึ่งมีผลโดยตรงต่อความแม่นยำในการบรรจุและอัตราการผลิต โคนสำเร็จรูปแบบพรี-โรลมีให้เลือกหลายขนาดเส้นผ่านศูนย์กลางและวัสดุที่ใช้ผลิต ส่วนปลอกปลายกรองมีความแตกต่างกันทั้งในด้านความยาว เส้นผ่านศูนย์กลาง และความลึกที่ต้องการในการใส่ หากข้อกำหนดเหล่านี้ไม่สอดคล้องกัน ระบบอัตโนมัติจะไม่สามารถทำงานได้อย่างแม่นยำเพียงพอสำหรับผลิตภัณฑ์ระดับมืออาชีพ
ความสอดคล้องด้านมิติเป็นพื้นฐานสำคัญของการบรรจุอัตโนมัติที่ประสบความสำเร็จ โคนพรี-โรลตามมาตรฐานอุตสาหกรรมโดยทั่วไปมีความยาวระหว่าง 70 มม. ถึง 110 มม. โดยมีเส้นผ่านศูนย์กลางภายในอยู่ระหว่าง 14 มม. ถึง 28 มม. ขึ้นอยู่กับประเภทของผลิตภัณฑ์ ปลายกรองต้องสอดคล้องกับมิติด้านในเหล่านี้อย่างแม่นยำ เพราะแม้แต่ความแปรผันเล็กน้อยก็อาจก่อให้เกิดปัญหาในการปฏิบัติงานได้ หากความสอดคล้องด้านมิติรักษาไว้ได้อย่างสม่ำเสมอในทุกชุดการผลิต อุปกรณ์การบรรจุของท่านจะทำงานได้อย่างคาดการณ์ได้และให้ผลลัพธ์ที่สม่ำเสมอ
ความเข้ากันได้ของโคนจำเป็นต้องพิจารณาทั้งขนาดเส้นผ่านศูนย์กลางภายนอกและภายใน จุดที่ปลายกรองต้องสอดเข้าไปต้องสอดคล้องกับปากเปิดของโคนอย่างสมบูรณ์ เพื่อให้ปลายกรองวางตัวแน่นหนาโดยไม่ต้องใช้แรงกดหรือเกิดการเคลื่อนไหวหลวม Manufacturers ระบุช่วงความคลาดเคลื่อนที่ยอมรับได้ ซึ่งโดยทั่วไปอยู่ในช่วง 0.5 มม. ถึง 1 มม. การทำงานนอกช่วงดังกล่าวจะส่งผลให้โครงสร้างประกอบขาดความมั่นคงระหว่างกระบวนการผลิตอัตโนมัติ
วัสดุที่ใช้ทำกรวยแต่ละชนิดต้องใช้การออกแบบปลอกปลายกรองที่แตกต่างกัน เพื่อรักษาความเข้ากันได้ระหว่างกรวยกับปลอกปลายกรองให้อยู่ในระดับที่เหมาะสมที่สุด ตัวอย่างเช่น กรวยที่ทำจากกระดาษธรรมชาติแบบไม่ฟอกสีจะมีปฏิกิริยาต่อความชื้นและแรงกดต่างออกไปเมื่อเทียบกับกรวยที่ทำจากกระดาษฟอกสีหรือกรวยที่ผลิตจากกระดาษคราฟต์ ปลอกปลายกรองที่ผลิตจากเซลลูโลสอะซิเตต กระดาษ หรือวัสดุคอมโพสิตพิเศษแต่ละชนิดก็ให้คุณสมบัติในการสอดใส่และการยึดจับที่ต่างกันออกไป การเลือกใช้ปลอกปลายกรองจึงจำเป็นต้องพิจารณาประสิทธิภาพของแต่ละคู่วัสดุภายใต้แรงกดเชิงกลและอัตราการป้อนวัตถุดิบเฉพาะของเครื่องบรรจุแบบอัตโนมัติที่คุณใช้งาน
การจับคู่วัสดุยังส่งผลต่อความสม่ำเสมอของการผลิตในระยะยาว วัสดุที่ไม่สอดคล้องกันอาจทำให้ปลอกปลายกรองสึกหรอเร็วกว่าปกติ ส่งผลให้การสอดใส่ไม่สมบูรณ์หรือปลอกปลายกรองหลุดออกในระหว่างรอบการบรรจุ การทดลองใช้วัสดุตัวอย่างในปริมาณเล็กน้อยหลายชุดจะช่วยระบุคู่วัสดุที่ให้ความน่าเชื่อถือตามที่กระบวนการผลิตของคุณต้องการ
การบรรจุอัตโนมัติที่ประสบความสำเร็จขึ้นอยู่กับการปรับค่าให้แม่นยำระหว่างอุปกรณ์ของคุณกับ กรวยสำเร็จรูปก่อนม้วนพร้อมปลายกรอง ที่คุณใช้งาน โดยก่อนเริ่มการผลิตจริง ให้ตรวจสอบโดยละเอียดเกี่ยวกับกลไกการป้อนวัสดุ รางนำแนวกรวย และอุปกรณ์ใส่ปลอกปลายกรองของเครื่องจักรคุณ โปรดตรวจสอบให้แน่ใจว่าชิ้นส่วนกลไกทั้งหมดถูกตั้งค่าตามข้อกำหนดที่ตรงกับขนาดของกรวยและปลอกปลายกรองที่คุณเลือก ผู้ผลิตส่วนใหญ่จัดทำคู่มือการปรับค่าอย่างละเอียด ซึ่งระบุตำแหน่งที่แน่นอนสำหรับชิ้นส่วนแต่ละขนาด
การปรับความเร็วของระบบป้อนวัสดุมีบทบาทสำคัญต่อการรักษาความเข้ากันได้ของกรวยอย่างสม่ำเสมอตลอดกระบวนการบรรจุ หากใช้ความเร็วสูงเกินไป อาจทำให้กรวยเคลื่อนออกจากแนวหรือปลอกปลายกรองถูกใส่ในมุมที่ไม่เหมาะสม ในทางกลับกัน หากใช้ความเร็วต่ำเกินไป จะลดประสิทธิภาพการผลิตและเพิ่มระยะเวลาในการประมวลผล การหาค่าความเร็วที่เหมาะสมที่สุดจำเป็นต้องทดลองด้วยกรวยและปลอกปลายกรองเฉพาะที่คุณใช้ จากนั้นบันทึกค่าการตั้งค่านั้นไว้สำหรับการผลิตในอนาคต
การดำเนินการตรวจสอบคุณภาพอย่างเป็นระบบจะช่วยให้มั่นใจได้ว่าความเข้ากันได้ของกรวยจะคงที่ตลอดรอบการผลิตของคุณ โปรดตรวจสอบตัวอย่างแบบสุ่มเป็นระยะๆ เพื่อยืนยันว่าปลายตัวกรองสวมเข้ากับกรวยได้อย่างถูกต้อง และไม่มีชิ้นส่วนใดหลวมหรือคล่องตัวเกินไป การตรวจสอบความสม่ำเสมอของมิติด้วยเครื่องมือวัดที่ผ่านการสอบเทียบแล้ว จะช่วยตรวจจับความคลาดเคลื่อนของข้อกำหนดชิ้นส่วนก่อนที่ปัญหาจะส่งผลกระทบต่อทั้งล็อต การบันทึกอัตราการปฏิเสธ การติดขัด และเหตุการณ์การบรรจุไม่ครบถ้วน จะช่วยระบุได้ว่าปัญหานั้นมีต้นตอจากความไม่เข้ากันของชิ้นส่วน หรือจากความผิดปกติของอุปกรณ์
การกำหนดเกณฑ์ประสิทธิภาพพื้นฐานสำหรับกระบวนการบรรจุอัตโนมัติของท่านจะช่วยให้มีจุดอ้างอิงในการตรวจจับปัญหาได้แต่เนิ่นๆ โปรดบันทึกอัตราการติดขัดที่คาดไว้ ร้อยละความสำเร็จของการใส่ส่วนประกอบ และความเร็วในการผลิต สำหรับชุดส่วนประกอบที่ท่านเลือก ทันทีที่ประสิทธิภาพจริงเบี่ยงเบนจากเกณฑ์พื้นฐาน สิ่งนี้จะเป็นสัญญาณเตือนถึงปัญหาที่อาจเกิดขึ้นกับแหล่งที่มาของส่วนประกอบ การปรับค่าเครื่องจักรให้ตรงตามมาตรฐาน หรือความแปรผันของล็อตวัสดุ การระบุความเบี่ยงเบนของประสิทธิภาพอย่างรวดเร็วจะช่วยป้องกันไม่ให้เกิดความล่าช้าในการผลิตแบบลูกโซ่และลดคุณภาพลง
เมื่อประเมินผู้จัดจำหน่ายสำหรับกรวยสูบก่อนม้วนและปลอกปลายกรอง ให้ขอตัวอย่างจากล็อตการผลิตที่ต่างกันเพื่อประเมินความสม่ำเสมอของขนาด นำตัวอย่างเหล่านี้ผ่านระบบบรรจุอัตโนมัติของคุณภายใต้สภาวะที่ควบคุมอย่างเข้มงวด เพื่อระบุความแปรปรวนใด ๆ ในการป้อนวัสดุหรือการจัดแนวชิ้นส่วน บางผู้จัดจำหน่ายรักษาระดับความแม่นยำของขนาด (tolerance) ได้แน่นหนากว่าผู้อื่น และความแตกต่างด้านคุณภาพนี้ส่งผลโดยตรงต่อความน่าเชื่อถือของการผลิตของคุณ ผู้จัดจำหน่ายที่จัดเตรียมเอกสารข้อมูลจำเพาะอย่างละเอียด หลักฐานแสดงระดับความแม่นยำของขนาด และใบรับรองล็อตการผลิต แสดงถึงความมุ่งมั่นต่อความแม่นยำซึ่งเป็นสิ่งจำเป็นสำหรับการดำเนินงานระบบบรรจุอัตโนมัติ
การสร้างความสัมพันธ์ระยะยาวกับผู้จัดจำหน่ายที่น่าเชื่อถือช่วยลดความเสี่ยงที่ส่วนประกอบจะไม่สามารถใช้งานร่วมกันได้ตามคาด ซึ่งอาจรบกวนกำหนดการผลิตของคุณ ขอให้ผู้จัดจำหน่ายจัดทำและรักษากระบวนการที่เป็นลายลักษณ์อักษรเพื่อรับรองคุณภาพด้านความสม่ำเสมอของขนาด บางบริษัทผู้จัดจำหน่ายเสนอทางเลือกในการปรับแต่งสินค้าให้สอดคล้องกับข้อกำหนดเฉพาะของเครื่องจักรคุณ ซึ่งอาจคุ้มค่าแม้ต้องจ่ายราคาเพิ่มเล็กน้อย เนื่องจากช่วยเสริมเสถียรภาพในการดำเนินงานของคุณ ทั้งนี้ การสื่อสารอย่างสม่ำเสมอกับผู้จัดจำหน่ายเกี่ยวกับประสิทธิภาพการผลิตจริงของคุณ จะช่วยให้ระบุโอกาสในการปรับปรุงหรือพัฒนาส่วนประกอบให้ดีขึ้นได้
การรักษาความสม่ำเสมอในการผลิตหลายรอบต้องอาศัยการจัดซื้อชิ้นส่วนจากล็อตผู้จัดจำหน่ายเดียวกันให้มากที่สุดเท่าที่จะเป็นไปได้ หรืออย่างน้อยต้องตรวจสอบให้แน่ใจว่าล็อตใหม่สอดคล้องกับข้อกำหนดที่เหมือนกันอย่างสมบูรณ์ กรณีจำเป็นต้องเปลี่ยนไปใช้ผู้จัดจำหน่ายหรือล็อตใหม่ ต้องดำเนินการทดสอบอย่างละเอียดทั้งหมดก่อนนำชิ้นส่วนนั้นเข้าสู่กระบวนการผลิตปกติ บันทึกเลขที่ล็อต วันที่จัดซื้อ และคุณลักษณะด้านประสิทธิภาพของแต่ละล็อตชิ้นส่วนที่ใช้งานจริง การติดตามแหล่งที่มาแบบนี้ช่วยระบุได้ว่าปัญหาด้านคุณภาพมีความสัมพันธ์กับล็อตหรือผู้จัดจำหน่ายเฉพาะเจาะจงหรือไม่ ทำให้สามารถแก้ไขปัญหาได้อย่างรวดเร็ว
การนำระบบสินค้าคงคลังของชิ้นส่วนมาใช้งาน ซึ่งติดตามข้อมูลล็อต จะช่วยรักษาความสม่ำเสมอของมิติในช่วงเวลาต่าง ๆ แทนที่จะใช้หลักการหมุนเวียนแบบเข้าก่อนออกก่อน (FIFO) ควรจัดเก็บสินค้าคงคลังให้เป็นระเบียบตามล็อตของผู้จัดจำหน่าย เพื่อป้องกันไม่ให้ชิ้นส่วนที่มีช่วงความคลาดเคลื่อน (tolerance) ต่างกันเล็กน้อยถูกนำมาใช้ร่วมกันโดยไม่ตั้งใจ แนวทางที่มีวินัยเช่นนี้อาจดูซับซ้อนในการบริหารจัดการ แต่สามารถป้องกันการหยุดชะงักของการผลิตที่ก่อให้เกิดค่าใช้จ่ายสูง อันเนื่องมาจากความไม่เข้ากันของชิ้นส่วนที่ไม่คาดคิด
มาตรฐานอุตสาหกรรมมักกำหนดค่าความคลาดเคลื่อนที่ยอมรับได้ไว้ที่ 0.5 มิลลิเมตร ถึง 1 มิลลิเมตร สำหรับการจับคู่เส้นผ่านศูนย์กลางด้านในระหว่างกรวยกับปลายตัวกรอง เครื่องบรรจุแบบอัตโนมัติเฉพาะของท่านอาจมีค่าความคลาดเคลื่อนที่แคบกว่าหรือกว้างกว่านี้ ขึ้นอยู่กับการออกแบบและความแม่นยำเชิงกลของเครื่อง โปรดปรึกษาข้อมูลจำเพาะจากผู้ผลิตอุปกรณ์ของท่าน เพื่อกำหนดช่วงค่าความคลาดเคลื่อนที่แน่นอนซึ่งระบบของท่านต้องการ การทดสอบด้วยชิ้นส่วนตัวอย่างจะช่วยยืนยันว่า การใช้ค่าความคลาดเคลื่อนที่แคบลงนั้นสามารถปรับปรุงความสม่ำเสมอในการผลิตของท่านได้หรือไม่
เมื่อรักษาความสอดคล้องกันของมิติอย่างแม่นยำระหว่างชิ้นส่วนตัวกรองและปลายฟิลเตอร์ ระบบการบรรจุอัตโนมัติของท่านจะทำงานด้วยความเร็วสูงสุดโดยไม่เกิดปัญหาการติดขัดหรือการจัดแนวผิดพลาด ความไม่สอดคล้องกันของมิติจะบังคับให้เครื่องจักรลดความเร็วลงเพื่อป้องกันความเสียหายต่ออุปกรณ์หรือการปฏิเสธผลิตภัณฑ์ ความเข้ากันได้ที่ดีขึ้นระหว่างตัวกรองกับปลายฟิลเตอร์ผ่านมิติที่สม่ำเสมอ ช่วยให้อัตราการผลิตเร็วขึ้น กำลังการผลิตสูงขึ้น และผลกำไรดีขึ้น ความไม่สม่ำเสมอของมิติอาจลดความเร็วในการผลิตลง 20–40% ซึ่งหมายถึงการสูญเสียประสิทธิภาพอย่างมีนัยสำคัญในระยะยาว
ใช่ วัสดุปลอกปลายกรองชนิดต่าง ๆ สามารถใช้งานร่วมกับทรงกรวยชนิดเดียวกันได้ตามหลักเทคนิค แต่สมรรถนะการใช้งานจะแตกต่างกันอย่างมาก ปลอกปลายกรองเซลลูโลสอะซีเทตให้ความรู้สึกแน่นขณะสอดเข้าไปต่างจากปลอกที่ทำจากกระดาษหรือวัสดุคอมโพสิตอื่น ๆ เครื่องบรรจุอัตโนมัติของท่านอาจทำงานได้ดีที่สุดกับชุดวัสดุแบบหนึ่ง แต่เกิดปัญหาเมื่อใช้ชุดวัสดุอีกแบบหนึ่ง การทดลองใช้วัสดุต่าง ๆ ร่วมกับเครื่องจักรเฉพาะของท่านจะช่วยระบุได้ว่าชุดวัสดุใดให้ความเข้ากันได้กับทรงกรวยและเชื่อถือได้ในการผลิตตามที่การดำเนินงานของท่านต้องการ

