 EN

how-to-match-preroll-cones-with-filter-tips-for-automated-filling, how-to-match-preroll-cones-with-filter-tips-for-automated-filling, /news
EN
2026/08/17
I sistemi di riempimento automatico richiedono un allineamento preciso tra i conetti pre-rotolati e i filtri per garantire una qualità costante della produzione e un’efficienza operativa ottimale. L’accoppiamento corretto di questi componenti previene intasamenti, riduce gli sprechi e preserva l’integrità del flusso produttivo. Comprendere la relazione tra le dimensioni dei conetti, le specifiche dei filtri e le tolleranze delle macchine è essenziale per chiunque gestisca o operi in un impianto di produzione di conetti pre-rotolati.
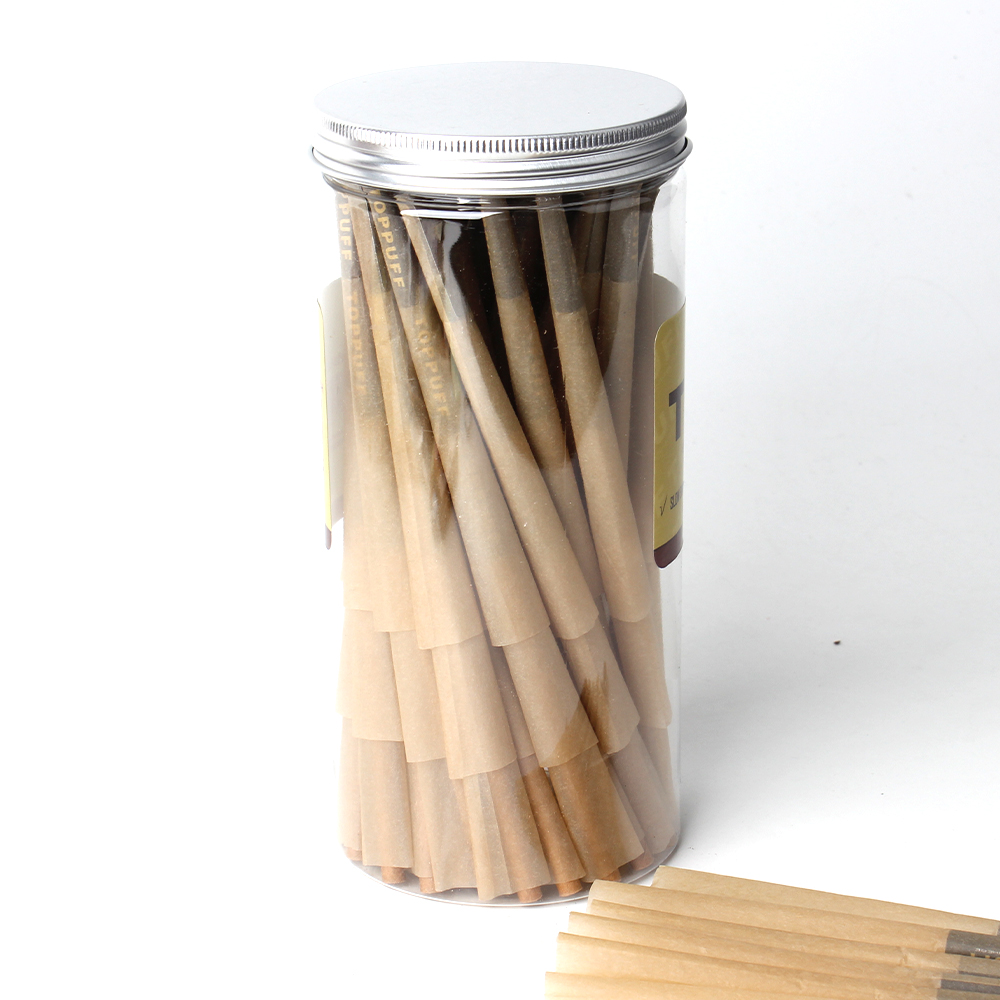
Il processo di selezione dei componenti compatibili prevede la valutazione di numerosi parametri tecnici che influenzano direttamente l’accuratezza del riempimento e la velocità di produzione. I coni pre-rotolati sono disponibili in diverse dimensioni di diametro e composizioni di materiale, mentre le punte filtranti variano per lunghezza, diametro e requisiti di profondità di inserimento. Quando tali specifiche non sono allineate, i sistemi automatizzati faticano a raggiungere la precisione necessaria per prodotti di livello professionale.
La coerenza dimensionale rappresenta il fondamento di operazioni automatizzate di riempimento efficaci. I coni pre-rotolati standard del settore misurano tipicamente tra 70 mm e 110 mm di lunghezza, con diametri interni compresi tra 14 mm e 28 mm a seconda del tipo di prodotto. Le punte filtranti devono corrispondere esattamente a queste dimensioni interne, poiché anche minime variazioni generano difficoltà operative. Quando la coerenza dimensionale è mantenuta tra diversi lotti, le apparecchiature di riempimento funzionano in modo prevedibile e producono risultati uniformi.
La compatibilità dei coni richiede attenzione sia alle misure del diametro esterno sia a quelle del diametro interno. Il punto di inserimento della punta filtrante deve allinearsi perfettamente all’apertura del cono, garantendo che la punta si inserisca saldamente senza forzature né movimenti molli. I produttori specificano intervalli di tolleranza, generalmente compresi tra 0,5 mm e 1 mm, che definiscono le variazioni dimensionali accettabili. L’operazione al di fuori di tali intervalli compromette la stabilità dell’assemblaggio durante la lavorazione automatizzata.
Materiali diversi per i coni richiedono design diversi per le punte filtranti, al fine di mantenere una compatibilità ottimale con i coni. I coni in carta naturale non sbiancata reagiscono in modo diverso all’umidità e alla compressione rispetto alle varianti sbiancate o ad alternative a base di carta kraft. Le punte filtranti realizzate in acetato di cellulosa, carta o materiali compositi specializzati offrono ciascuna caratteristiche diverse di inserimento e forza di tenuta. La vostra scelta deve tenere conto del comportamento di ogni combinazione di materiali sotto la pressione meccanica e la velocità di alimentazione specifiche della vostra macchina riempitrice.
L’abbinamento dei materiali influisce anche sulla coerenza produttiva a lungo termine. Abbinamenti non corrispondenti possono causare usura prematura delle punte filtranti, portando a inserimenti incompleti o al distacco delle punte durante il ciclo di riempimento. La prova di lotti campione con diverse combinazioni di materiali aiuta a identificare quali accoppiamenti garantiscono l’affidabilità richiesta dal vostro processo.
Il riempimento automatizzato di successo dipende da una calibrazione precisa tra le vostre attrezzature e il particolare Coni pre-rotolati con filtri con cui operate. Prima di avviare la produzione, effettuate un’analisi completa del meccanismo di alimentazione della macchina, delle guide per coni e dell’apparato di inserimento delle punte filtranti. Verificate che tutti i componenti meccanici siano impostati secondo le specifiche corrispondenti alle dimensioni dei coni e delle punte filtranti scelti. La maggior parte dei produttori fornisce linee guida dettagliate per la calibrazione che indicano la posizione esatta da adottare per diverse dimensioni di componenti.
Le regolazioni della velocità dell’alimentatore svolgono un ruolo fondamentale nel mantenere una compatibilità costante dei coni durante il processo di riempimento. Un’alimentazione troppo veloce può causare uno spostamento dei coni o un’inserzione delle punte filtranti con angolazioni errate. Al contrario, velocità troppo basse riducono l’efficienza produttiva e aumentano i tempi di lavorazione. Individuare la soglia ottimale di velocità richiede test condotti con la specifica combinazione di cono e punta filtrante, seguiti dalla documentazione di tali impostazioni per le successive serie produttive.
L’implementazione di controlli qualità sistematici garantisce che la compatibilità dei coni rimanga costante durante il tuo turno produttivo. Ispeziona campioni casuali a intervalli regolari per verificare che le punte filtranti si inseriscano correttamente nei coni e che non vi siano componenti allentati. La verifica della coerenza dimensionale, effettuata con strumenti di misura tarati, consente di rilevare tempestivamente eventuali scostamenti dalle specifiche dei componenti prima che questi influenzino l’intero lotto. Tieni traccia dei tassi di rifiuto, degli incidenti di inceppamento e degli eventi di riempimento incompleto per determinare se i problemi derivino da incompatibilità tra componenti o da malfunzionamenti dell’attrezzatura.
Stabilire metriche di prestazione di riferimento per il processo automatizzato di riempimento fornisce un punto di riferimento per rilevare tempestivamente eventuali problemi. Documentare la frequenza attesa di inceppamenti, la percentuale di successo nell’inserimento e la velocità di produzione per la combinazione di componenti scelta. Quando le prestazioni effettive si discostano da quelle di riferimento, ciò indica potenziali problemi legati all’approvvigionamento dei componenti, alla taratura delle attrezzature o alle variazioni tra lotti di materiale. L’individuazione rapida di scostamenti nelle prestazioni evita ritardi produttivi a catena e compromissioni della qualità.
Quando si valutano i fornitori di coni pre-rotolati e filtri, richiedere campioni provenienti da diversi lotti di produzione per valutarne la coerenza dimensionale. Far passare tali campioni attraverso il proprio sistema automatico di riempimento in condizioni controllate per individuare eventuali variazioni nel comportamento di alimentazione o nell’allineamento dei componenti. Alcuni fornitori rispettano tolleranze più strette rispetto ad altri, e questa differenza qualitativa influisce direttamente sull’affidabilità della propria produzione. I fornitori che forniscono schede tecniche dettagliate, documentazione sulle tolleranze e certificazioni di lotto dimostrano un impegno verso la precisione richiesto dalle operazioni di riempimento automatico.
Stabilire relazioni a lungo termine con fornitori affidabili riduce il rischio che un’inaspettata incompatibilità tra componenti interrompa il tuo programma di produzione. Chiedi ai fornitori di mantenere processi documentati per garantire la coerenza dimensionale. Alcuni fornitori offrono opzioni di personalizzazione per soddisfare le specifiche esigenze della tua macchina, il che potrebbe giustificare un leggero sovrapprezzo in cambio della stabilità operativa ottenuta. Una comunicazione regolare con i fornitori riguardo alle tue effettive prestazioni produttive aiuta a individuare opportunità di miglioramento o di affinamento dei componenti.
La coerenza tra diverse serie produttive richiede di acquistare componenti provenienti dagli stessi lotti del fornitore ogniqualvolta possibile, oppure, al minimo, verificare che nuovi lotti rispettino specifiche identiche. Quando è necessario passare a un nuovo fornitore o lotto, eseguire test completi prima di integrarlo nella produzione regolare. Registrare i numeri di lotto, le date di acquisto e le caratteristiche prestazionali di ciascun lotto di componenti utilizzato. Questa tracciabilità consente di stabilire se eventuali problemi di qualità siano correlati a lotti o fornitori specifici, permettendo una risoluzione rapida dei problemi.
L’implementazione di un sistema di inventario dei componenti che traccia le informazioni sui lotti supporta la coerenza dimensionale nel tempo. Invece di utilizzare la rotazione first-in-first-out, mantenere l’inventario organizzato per lotto del fornitore per evitare di mescolare accidentalmente componenti con intervalli di tolleranza leggermente diversi. Questo approccio disciplinato potrebbe sembrare complesso dal punto di vista amministrativo, ma previene costose interruzioni produttive causate da incompatibilità impreviste tra i componenti.
Gli standard di settore definiscono tipicamente una tolleranza accettabile compresa tra 0,5 mm e 1 mm per il corrispondente diametro interno tra coni e punte dei filtri. La vostra specifica macchina automatica per il riempimento potrebbe prevedere tolleranze più strette o più ampie, a seconda della sua progettazione e della sua precisione meccanica. Consultate le specifiche del produttore dell’attrezzatura per determinare l’intervallo esatto di tolleranza richiesto dal vostro sistema. Eseguire test con componenti campione aiuta a verificare se tolleranze più strette migliorano la coerenza della vostra produzione.
Quando la coerenza dimensionale è mantenuta con precisione tra i componenti del cono e della punta filtrante, il sistema di riempimento automatico opera alla massima velocità senza problemi di inceppamento o di allineamento errato. Dimensioni non corrispondenti costringono la macchina a ridurre la velocità per evitare danni all’attrezzatura o il rigetto del prodotto. Una migliore compatibilità tra cono e punta filtrante, ottenuta grazie a dimensioni costanti, consente tassi di produzione più elevati, maggiore capacità produttiva e miglior redditività. Una scarsa coerenza dimensionale può ridurre la velocità di produzione del 20–40%, comportando perdite significative di efficienza nel tempo.
Sì, diversi materiali per le punte filtranti possono tecnicamente essere utilizzati con lo stesso tipo di cono, ma le caratteristiche prestazionali variano notevolmente. Le punte in acetato di cellulosa offrono una resistenza all’inserimento diversa rispetto a quelle in carta o in materiali compositi. La vostra macchina automatica per il riempimento potrebbe funzionare in modo ottimale con una determinata combinazione di materiali, mentre potrebbero verificarsi problemi con un’altra. La verifica sperimentale di diverse combinazioni di materiali con la vostra attrezzatura specifica permette di identificare quali combinazioni garantiscono compatibilità con i coni e affidabilità produttiva conformi alle esigenze della vostra operatività.

