 EN

how-to-match-preroll-cones-with-filter-tips-for-automated-filling, how-to-match-preroll-cones-with-filter-tips-for-automated-filling, /news
EN
2026/08/17
Automatisierte Befüllsysteme erfordern eine präzise Ausrichtung zwischen vorgerollten Kegeln und Filter-Spitzen, um eine konsistente Produktionsqualität und betriebliche Effizienz sicherzustellen. Eine korrekte Abstimmung dieser Komponenten verhindert Staus, reduziert Abfall und bewahrt die Integrität Ihres Fertigungsprozesses. Das Verständnis des Zusammenhangs zwischen den Abmessungen der Kegel, den Spezifikationen der Filter-Spitzen und den Toleranzen der Maschinen ist unerlässlich für alle, die eine Vorroll-Anlage betreiben oder leiten.
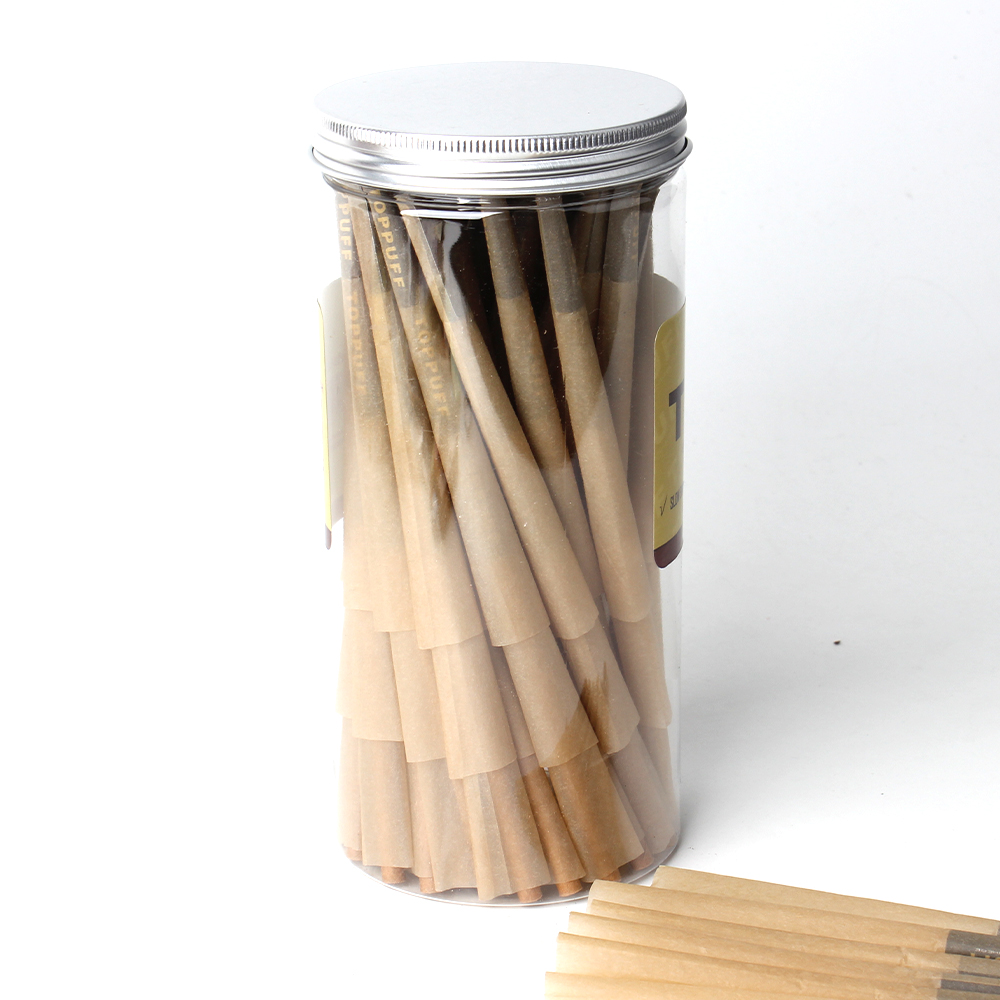
Der Prozess der Auswahl kompatibler Komponenten umfasst die Bewertung mehrerer technischer Parameter, die die Füllgenauigkeit und die Produktionsgeschwindigkeit unmittelbar beeinflussen. Vorgerollte Kegel sind in verschiedenen Durchmessern und Materialzusammensetzungen erhältlich, während Filterstummel sich in Länge, Durchmesser und erforderlicher Einfertiefe unterscheiden. Wenn diese Spezifikationen nicht übereinstimmen, fällt es automatisierten Systemen schwer, die für professionelle Produkte erforderliche Präzision zu erreichen.
Die Maßgenauigkeit stellt die Grundlage für erfolgreiche automatisierte Befüllungsvorgänge dar. Industriestandard-Preroll-Kegel weisen üblicherweise eine Länge zwischen 70 mm und 110 mm auf, wobei die Innendurchmesser je nach Produkttyp zwischen 14 mm und 28 mm liegen. Die Filterstummel müssen diese Innendimensionen exakt widerspiegeln, da bereits geringfügige Abweichungen zu betrieblichen Herausforderungen führen. Wenn die Maßgenauigkeit über alle Chargen hinweg gewährleistet ist, arbeitet Ihre Befüllungsanlage vorhersehbar und erzielt einheitliche Ergebnisse.
Die Kompatibilität der Kegel erfordert Aufmerksamkeit sowohl für die Außendurchmesser als auch für die Innendurchmesser. Die Stelle, an der der Filterstummel eingeführt wird, muss exakt mit der Öffnung des Kegels übereinstimmen, um sicherzustellen, dass der Stummel fest sitzt – ohne Zwang oder Spiel. Hersteller geben Toleranzbereiche an, die üblicherweise innerhalb von 0,5 mm bis 1 mm liegen und die zulässigen maßlichen Abweichungen definieren. Der Betrieb außerhalb dieser Bereiche beeinträchtigt die Stabilität der Montage während der automatisierten Verarbeitung.
Verschiedene Kegelmaterialien erfordern unterschiedliche Filtertip-Designs, um eine optimale Kegelkompatibilität zu gewährleisten. Natürliche, ungebleichte Papierkegel reagieren anders auf Feuchtigkeit und Kompression als gebleichte Sorten oder Alternativen auf Kraftpapierbasis. Filtertips aus Celluloseacetat, Papier oder speziellen Verbundmaterialien weisen jeweils unterschiedliche Eigenschaften beim Einführen sowie unterschiedliche Haltekraft auf. Ihre Auswahl muss berücksichtigen, wie jede Materialkombination unter dem mechanischen Druck und der Fördergeschwindigkeit Ihrer spezifischen Abfüllmaschine funktioniert.
Die Materialabstimmung beeinflusst zudem die langfristige Produktionskonsistenz. Nicht abgestimmte Materialien können zu vorzeitigem Verschleiß der Filtertips führen, was unvollständige Einführungen oder das Lösen der Tips während des Abfüllzyklus zur Folge hat. Das Testen von Probepartien verschiedener Materialkombinationen hilft dabei, diejenigen Paarungen zu identifizieren, die die Zuverlässigkeit liefern, die Ihr Betrieb benötigt.
Eine erfolgreiche automatisierte Befüllung hängt von einer präzisen Kalibrierung zwischen Ihrer Ausrüstung und dem jeweiligen Vorgerollter Kegel mit Filter-Spitzen ab, mit dem Sie arbeiten. Führen Sie vor der Serienproduktion eine umfassende Überprüfung des Zuführmechanismus Ihrer Maschine, der Führungsschienen für die Konen sowie der Vorrichtung zum Einsetzen der Filtertips durch. Stellen Sie sicher, dass alle mechanischen Komponenten auf die Spezifikationen eingestellt sind, die Ihren gewählten Konen- und Filtertip-Abmessungen entsprechen. Die meisten Hersteller stellen detaillierte Kalibrierungsanleitungen zur Verfügung, in denen die exakte Positionierung für verschiedene Komponentengrößen angegeben ist.
Anpassungen der Zuführergeschwindigkeit spielen eine entscheidende Rolle bei der Aufrechterhaltung einer konsistenten Kompatibilität der Konen während des gesamten Befüllprozesses. Eine zu hohe Zuführergeschwindigkeit kann dazu führen, dass Konen aus der Ausrichtung geraten oder Filtertips unter falschem Winkel eingesetzt werden. Umgekehrt verringern zu niedrige Geschwindigkeiten die Produktionseffizienz und verlängern die Verarbeitungszeit. Die Ermittlung der optimalen Geschwindigkeitsschwelle erfordert Tests mit Ihrer spezifischen Kombination aus Konen und Filtertips; dokumentieren Sie diese Einstellungen anschließend für laufende Produktionsdurchläufe.
Die Durchführung systematischer Qualitätskontrollen stellt sicher, dass die Kompatibilität der Kegel während Ihrer gesamten Produktionsschicht konstant bleibt. Prüfen Sie in regelmäßigen Abständen zufällige Stichproben, um zu verifizieren, dass die Filterpitzen korrekt in den Kegeln sitzen und keine losen Komponenten vorhanden sind. Die Überprüfung der dimensionsbezogenen Konsistenz mithilfe kalibrierter Messgeräte hilft dabei, Abweichungen bei den Komponentenspezifikationen frühzeitig zu erkennen, bevor sie die gesamte Charge beeinträchtigen. Dokumentieren Sie Ausschussraten, Stauvorfälle und unvollständige Füllereignisse, um festzustellen, ob Probleme auf eine Inkompatibilität der Komponenten oder auf eine Gerätestörung zurückzuführen sind.
Die Ermittlung von Basisleistungskennzahlen für Ihren automatisierten Füllprozess bietet einen Referenzpunkt, um Probleme frühzeitig zu erkennen. Dokumentieren Sie die erwartete Stauhäufigkeit, den Erfolgsanteil bei der Einlage sowie die Produktionsgeschwindigkeit für Ihre gewählte Komponentenkombination. Wenn die tatsächliche Leistung von der Basisabweicht, deutet dies auf ein mögliches Problem mit der Beschaffung der Komponenten, der Kalibrierung der Anlagen oder der Variation zwischen Materialchargen hin. Eine schnelle Identifizierung von Leistungsabweichungen verhindert sich verstärkende Produktionsverzögerungen und Qualitätsminderungen.
Bei der Bewertung von Lieferanten für Pre-Roll-Kegel und Filtertips sollten Proben aus verschiedenen Produktionschargen angefordert werden, um die Maßhaltigkeit zu prüfen. Diese Proben sind unter kontrollierten Bedingungen in Ihrem automatisierten Befüllsystem zu testen, um eventuelle Unterschiede im Zuführverhalten oder bei der Komponentenausrichtung zu identifizieren. Einige Lieferanten halten engere Toleranzen ein als andere; dieser Qualitätsunterschied wirkt sich unmittelbar auf die Zuverlässigkeit Ihrer Produktion aus. Lieferanten, die detaillierte Spezifikationsblätter, Toleranzdokumentationen und Chargenzertifikate bereitstellen, zeigen ein Engagement für Präzision, das für automatisierte Befüllprozesse erforderlich ist.
Der Aufbau langfristiger Beziehungen mit zuverlässigen Lieferanten verringert das Risiko unerwarteter Komponenteninkompatibilitäten, die Ihren Produktionsplan stören könnten. Fordern Sie von Lieferanten dokumentierte Verfahren zur Qualitätssicherung hinsichtlich der Maßhaltigkeit. Einige Lieferanten bieten Anpassungsoptionen an, um Ihre spezifischen Maschinenanforderungen zu erfüllen – ein geringer Preisaufschlag kann sich hierbei durch die gewonnene Betriebsstabilität rechtfertigen. Regelmäßige Kommunikation mit Lieferanten über Ihre tatsächliche Produktionsleistung hilft dabei, Verbesserungspotenziale oder Möglichkeiten zur Feinabstimmung von Komponenten zu identifizieren.
Konsistenz über mehrere Produktionsläufe hinweg erfordert, Komponenten nach Möglichkeit stets aus denselben Lieferantenchargen zu beziehen oder zumindest sicherzustellen, dass neue Chargen identische Spezifikationen erfüllen. Bei einem Wechsel zu einem neuen Lieferanten oder einer neuen Charge ist vor der Integration in die Serienfertigung eine vollständige Prüfung durchzuführen. Dokumentieren Sie die Chargennummern, Kaufdaten und Leistungsmerkmale jeder verwendeten Komponentencharge. Diese Rückverfolgbarkeit hilft dabei, festzustellen, ob Qualitätsprobleme mit bestimmten Chargen oder Lieferanten korrelieren, und ermöglicht so eine schnelle Problemlösung.
Die Einführung eines Komponenten-Inventarsystems, das Chargeninformationen verfolgt, unterstützt die dimensionsbezogene Konsistenz über die Zeit hinweg. Statt eine First-in-First-out-Rotation anzuwenden, sollte das Lager nach Lieferantencharge organisiert bleiben, um zu verhindern, dass Komponenten mit leicht unterschiedlichen Toleranzbereichen versehentlich vermischt werden. Dieser disziplinierte Ansatz mag verwaltungsmäßig komplex erscheinen, verhindert jedoch kostspielige Produktionsstörungen, die durch unerwartete Komponenteninkompatibilität verursacht werden.
Branchenstandards definieren typischerweise eine akzeptable Toleranz von 0,5 mm bis 1 mm für die Übereinstimmung der Innendurchmesser zwischen Konen und Filtertips. Ihre spezifische automatisierte Abfüllmaschine kann je nach Konstruktion und mechanischer Präzision engere oder weiter gefasste Toleranzen aufweisen. Konsultieren Sie die Spezifikationen des Herstellers Ihrer Ausrüstung, um den genauen Toleranzbereich zu ermitteln, den Ihr System erfordert. Tests mit Musterkomponenten helfen zu bestätigen, ob engere Toleranzen die Konsistenz Ihrer Produktion verbessern.
Wenn die dimensionsgerechte Übereinstimmung zwischen Kegel- und Filter-Spitzen-Komponenten exakt eingehalten wird, arbeitet Ihr automatisiertes Befüllsystem mit maximaler Geschwindigkeit, ohne Verstopfungen oder Ausrichtungsprobleme. Unterschiedliche Abmessungen zwingen die Maschine, ihre Geschwindigkeit zu reduzieren, um Schäden an der Ausrüstung oder Ausschuss zu vermeiden. Eine bessere Kompatibilität zwischen Kegel und Filter Spitze durch konsistente Abmessungen ermöglicht höhere Produktionsgeschwindigkeiten, größere Durchsatzleistung und verbesserte Rentabilität. Eine unzureichende dimensionsgerechte Übereinstimmung kann die Produktionsgeschwindigkeit um 20–40 % senken – was im Zeitverlauf erhebliche Effizienzverluste bedeutet.
Ja, verschiedene Filtertip-Materialien können technisch gesehen mit demselben Kegeltyp verwendet werden, doch die Leistungsmerkmale unterscheiden sich erheblich. Celluloseacetat-Tips bieten eine andere Einführfestigkeit als Papier- oder Verbundalternativen. Ihre automatisierte Abfüllmaschine könnte mit einer bestimmten Materialkombination optimal arbeiten, während sie bei einer anderen Kombination Probleme aufweist. Durch Tests verschiedener Materialkombinationen mit Ihrer spezifischen Ausrüstung ermitteln Sie, welche Kombinationen die erforderliche Kegelkompatibilität und Produktionssicherheit für Ihren Betrieb gewährleisten.

