 EN

how-to-match-preroll-cones-with-filter-tips-for-automated-filling, how-to-match-preroll-cones-with-filter-tips-for-automated-filling, /news
EN
2026/08/17
تتطلب أنظمة التعبئة الآلية محاذاة دقيقة بين أقماع ما قبل التدحرج ورؤوس المرشحات لضمان جودة الإنتاج المتسقة وكفاءة التشغيل. ويمنع التطابق الصحيح لهذه المكونات حدوث انسدادات، ويقلل من الهدر، ويحافظ على سلامة سير العمل التصنيعي. ولذلك، فإن فهم العلاقة بين أبعاد الأقماع ومواصفات رؤوس المرشحات ومقاييس التحمل الخاصة بالآلات أمرٌ جوهريٌّ لأي شخصٍ يشغل أو يدير منشأة إنتاج أقماع ما قبل التدحرج.
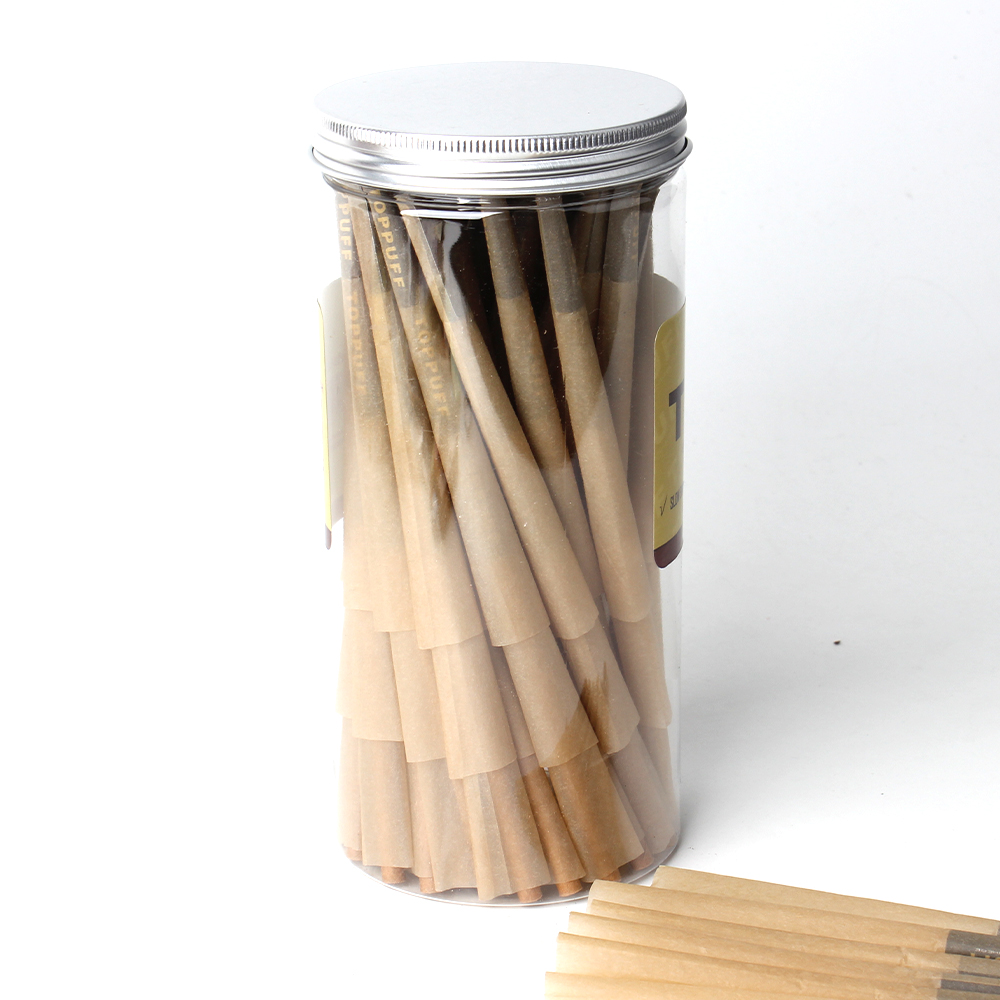
تتضمن عملية اختيار المكونات المتوافقة تقييمَ مجموعةٍ من المعايير التقنية التي تؤثرُ تأثيرًا مباشرًا على دقة التعبئة وسرعة الإنتاج. وتتوفر أكواب التحميل المسبقة بأحجام مختلفة القطر وتراكيب مادية متنوعة، في حين تتفاوت غطاءات الفلاتر في الطول والقطر ومتطلبات عمق الإدخال. وعندما لا تتطابق هذه المواصفات، يواجه النظام الآلي صعوبةً في تحقيق الدقة المطلوبة للمنتجات ذات الجودة الاحترافية.
تُعَدُّ الاتساق الأبعادي أساس العمليات الآلية الناجحة لملء السجائر الملفوفة مسبقًا. وعادةً ما تتراوح أطوال السجائر الملفوفة مسبقًا القياسية في القطاع بين ٧٠ مم و١١٠ مم، بينما تتراوح الأقطار الداخلية لها بين ١٤ مم و٢٨ مم حسب نوع المنتج. ويجب أن تتطابق نصائح الفلتر بدقة مع هذه الأبعاد الداخلية، لأن أي اختلاف طفيف يُحدث تحديات تشغيلية. وعند الحفاظ على الاتساق الأبعادي عبر الدفعات المختلفة، تعمل معدات الملء الخاصة بك بشكلٍ متوقع وتُنتج نتائج متجانسة.
يتطلب توافق السجائر الانتباه إلى قياسات القطر الخارجي والداخلي على حدٍّ سواء. ويجب أن يتوافق نقطة إدخال نصيحة الفلتر تمامًا مع فتحة السجيرة، لضمان ثبات النصيحة دون الحاجة إلى دفعها أو اهتزازها بحرية. وتحدد الشركات المصنِّعة نطاقات التسامح عادةً ضمن مدى يتراوح بين ٠٫٥ مم و١ مم، وهي النطاقات التي تُعرِّف التغيرات البُعدية المقبولة. أما التشغيل خارج هذه النطاقات فيُضعف استقرار التجميع أثناء المعالجة الآلية.
تتطلب مواد المخروط المختلفة تصاميم مختلفة لطرف الفلتر للحفاظ على التوافق الأمثل مع المخروط. فتتفاعل أوراق المخروط الطبيعية غير المبيضة مع الرطوبة والضغط بشكل مختلف عن الأنواع المبيضة أو البدائل المصنوعة من الورق الكرافت. وتُوفِّر أطراف الفلتر المصنوعة من أسيتات السيلولوز أو الورق أو المواد المركبة المتخصصة خصائص إدخال وقوة تثبيت مختلفة. ويجب أن تستند عملية الاختيار لديك إلى أداء كل تركيبة من المواد تحت ضغط الآلة الميكانيكي ومعدل التغذية الخاص بآلة التعبئة الخاصة بك.
كما يؤثر توافق المواد أيضًا في اتساق الإنتاج على المدى الطويل. وقد يؤدي عدم تطابق المواد إلى تآكل مبكر في أطراف الفلتر، ما يسبب إدخالًا ناقصًا أو انفصال الأطراف أثناء دورة التعبئة. ويساعد اختبار دفعات عيِّنية من تركيبات مواد مختلفة في تحديد أزواج التركيبات التي تحقق الموثوقية المطلوبة لعملياتك.
يعتمد التعبئة الآلية الناجحة على المعايرة الدقيقة بين معداتك والـ«كُون» المحدَّد الذي تستخدمه. الأقماع التمهيدية مع رؤوس المرشحات قبل بدء الإنتاج، قم بإجراء مراجعة شاملة لآلية التغذية في جهازك، ومسارات توجيه الكُون، وجهاز إدخال طرف الفلتر. وتأكد من أن جميع المكونات الميكانيكية مضبوطة وفق المواصفات التي تتطابق مع أبعاد الكُون وطرف الفلتر المختارين لديك. وتقدِّم معظم الشركات المصنِّعة إرشادات مفصَّلة للمعايرة تحدِّد بدقة مواضع تركيب المكونات المختلفة حسب أحجامها.
تلعب تعديلات سرعة التغذية دوراً محورياً في الحفاظ على توافق ثابت للكُون طوال عملية التعبئة. فتشغيل وحدات التغذية بسرعةٍ زائدة قد يؤدي إلى خروج الكُون عن المحاذاة أو إدخال أطراف الفلتر بزوايا غير صحيحة. وعلى العكس، فإن السرعات البطيئة جداً تقلِّل كفاءة الإنتاج وتزيد من زمن المعالجة. ولإيجاد الحد الأمثل للسرعة، يتطلَّب الأمر إجراء اختبارات باستخدام تركيبة الكُون وطرف الفلتر الخاصة بك، ثم توثيق هذه الإعدادات لاستخدامها في عمليات الإنتاج المستمرة.
تَطبيق فحوصات الجودة المنهجية يضمن أن تظل توافقية المخاريط متسقة طوال وردية الإنتاج. فاحص عيّنات عشوائية على فترات منتظمة للتحقق من أن رؤوس الفلاتر تُركب بشكل صحيح داخل المخاريط وأنه لا توجد مكونات فضفاضة. ويُساعد التحقق من اتساق الأبعاد باستخدام أدوات قياس معينة على اكتشاف أي انحراف في مواصفات المكونات قبل أن يؤثر ذلك على الدفعة بأكملها. سجّل معدلات الرفض وحوادث الارتطام والأحداث المتعلقة بالتعبئة غير الكاملة لتحديد ما إذا كانت المشكلات ناتجة عن عدم توافق المكونات أو خلل في المعدات.
إن إنشاء مقاييس الأداء الأساسية لعملية التعبئة الآلية الخاصة بك يوفّر نقطة مرجعية لاكتشاف المشكلات في وقتٍ مبكر. وثِّق معدل انسداد المتوقع، ونسبة نجاح الإدخال، والسرعة الإنتاجية بالنسبة لمجموعة المكوّنات التي اخترتها. وعندما ينحرف الأداء الفعلي عن القيمة الأساسية، فهذا يشير إلى وجود مشكلة محتملة في مصدر المكوّنات أو معايرة المعدات أو تنوّع دفعة المواد. ويمنع التعرُّف السريع على الانحراف في الأداء التأخيرات الإنتاجية المتراكمة والتراجع في الجودة.
عند تقييم المورِّدين لقُمع التَّدحرج المسبق ونهايات الفلاتر، اطلب عيِّناتٍ من دفعات إنتاج مختلفة لتقييم الاتساق في الأبعاد. ثم أخضِع هذه العيِّنات لتشغيل نظام التعبئة الآلي الخاص بك في ظروف خاضعة للرقابة، لتحديد أي اختلافات في سلوك التغذية أو محاذاة المكوِّنات. فبعض المورِّدين يحافظون على تحملات أضيق من غيرهم، وهذه الفروق في الجودة تؤثِّر مباشرةً في موثوقية إنتاجك. أما المورِّدون الذين يقدمون ورقات مواصفات مفصَّلة، ووثائق التحملات، وشهادات الدُّفعة، فيُظهر ذلك التزامهم بالدقة التي تتطلَّبها عمليات التعبئة الآلية.
إرساء علاقات طويلة الأمد مع مورِّدين موثوقين يقلل من خطر حدوث عدم توافق غير متوقع في المكونات، مما قد يعطل جدول إنتاجك. اطلب من المورِّدين الاحتفاظ بإجراءات موثَّقة لضمان اتساق الأبعاد وضبط الجودة. ويقدِّم بعض المورِّدين خيارات تخصيص لتلبية متطلبات آلاتك المحددة، وقد تبرِّر هذه الخيارات دفعَ سعرٍ أعلى قليلًا نظير الاستقرار التشغيلي الذي تحققه. ويساعد التواصل المنتظم مع المورِّدين حول أداء إنتاجك الفعلي في تحديد الفرص المتاحة لتحسين العمليات أو صقل المكونات.
يتطلب الاتساق عبر عدة دورات إنتاجية شراء المكونات من دفعات المورِّدين نفسها كلما أمكن ذلك، أو على الأقل التأكّد من أن الدفعات الجديدة تفي بالمواصفات المطابقة تمامًا. وعندما يلزم الانتقال إلى مورِّدٍ جديد أو دفعةٍ جديدة، يجب إجراء اختبارٍ كاملٍ قبل دمجها في الإنتاج العادي. وثّق أرقام الدفعات وتاريخ الشراء والخصائص الأداءية لكل دفعةٍ من المكونات التي تستخدمها. وتتيح هذه القابلية للتتبُّع تحديد ما إذا كانت مشكلات الجودة مرتبطةً بدفعاتٍ أو مورِّدين محدَّدين، مما يمكِّن من حلِّ المشكلات بسرعة.
تَطبيقُ نِظَامٍ لِإِدارَةِ مَخْزُونِ المُكوِّنَاتِ يَتَتبَّعُ مَعْلُومَاتِ الدُّفْعَاتِ يُساعِدُ عَلَى الحِفَاظِ عَلَى التَّوافُقِ الأَبْعَادِيِّ مَعَ المَرورِ الزَّمَنِيِّ. وَبَدَلًا مِن اسْتِخْدَامِ أُسْلُوبِ «الدَّخُولِ الأَوَّلِ، الخُرُوجِ الأَوَّلِ» فِي تَناوُلِ المَخْزُونِ، يَجِبُ تَرْتِيبُ المَخْزُونِ وَفْقَ دُفْعَاتِ المُورِّدِ لِتَجَنُّبِ خَلْطِ المُكوِّنَاتِ الَّتِي تَتَمَيَّزُ بِمَدى تَحَمُّلٍ مُخْتَلِفٍ قَلِيلًا. وَرُبَّمَا يَبْدُو هَذَا النَّهْجُ المُنْضَبِطُ مُعَقَّدًا إِدَارِيًّا، إِلَّا أَنَّهُ يَمْنَعُ انْقِطَاعَاتٍ إِنْتَاجِيَّةً مُكلِّفَةً نَاتِجَةً عَنْ عَدَمِ التَّوافُقِ غَيْرِ المُتَوَقَّعِ بَيْنَ المُكوِّنَاتِ.
تُعرِّف المعايير الصناعية عادةً التسامح المقبول بمقدار ٠٫٥ مم إلى ١ مم لتطابق القطر الداخلي بين المخاريط ورؤوس الفلاتر. وقد تمتلك آلة التعبئة الآلية الخاصة بك تسامحًا أضيق أو أوسع اعتمادًا على تصميمها ودقتها الميكانيكية. واستشر مواصفات الشركة المصنِّعة لمعداتك لتحديد مدى التسامح الدقيق الذي تتطلبه نظامك. وتساعد الاختبارات باستخدام مكونات عيِّنية في التأكُّد مما إذا كانت التسامحات الأضيق تحسِّن اتساق إنتاجك.
عندما تُحافظ بدقة على التماثل الأبعادي بين مكونات المخروط وطرف الفلتر، فإن نظام التعبئة الآلي الخاص بك يعمل بأقصى سرعةٍ له دون حدوث انسداد أو مشاكل في المحاذاة. أما عدم التطابق في الأبعاد فيجبر الجهاز على خفض السرعة لتفادي إتلاف المعدات أو رفض المنتج. وبفضل تحسُّن توافق المخاريط الناتج عن استقرار الأبعاد، يصبح بالإمكان تحقيق معدلات إنتاج أسرع، وزيادة في الإنتاجية الكلية، وتحسين في الربحية. وقد يؤدي ضعف الاستقرار الأبعادي إلى خفض سرعة الإنتاج بنسبة تتراوح بين ٢٠٪ و٤٠٪، ما يمثل خسائر كبيرة في الكفاءة على المدى الطويل.
نعم، يمكن لمواد أطراف الفلاتر المختلفة أن تعمل فنيًّا مع نفس نوع المخروط، لكن خصائص الأداء تتفاوت بشكل كبير. فتوفر أطراف أسيتات السيلولوز درجة مختلفة من الصلابة عند الإدخال مقارنةً بالبدائل الورقية أو المركَّبة. وقد تعمل آلة التعبئة الآلية الخاصة بك بأفضل أداء مع تركيبة مادية معينة، بينما تواجه مشكلات مع تركيبة أخرى. ولذلك، فإن اختبار تركيبات المواد المختلفة مع معداتك المحددة هو ما يُحدِّد أي التركيبات تحقِّق التوافق مع المخروط والموثوقية في الإنتاج التي تتطلّبها عملياتك.

